



Aprimorando Design de Caixa de Asa Infundida OOA para Aeroespacial Sustentável

À medida que a indústria aeroespacial antecipa sua recuperação da pandemia COVID-19, o impulso anterior para produção de alta taxa pivoteou para uma urgente necessidade de reduzir ameaças ambientais ao planeta e às pessoas. Isso inclui limites em emissões de gases de efeito estufa (GEE), uso de energia e água e criação de resíduos que não podem ser reciclados. Embora estas iniciativas estivessem em andamento pré-COVID, sua ênfase agora está aumentada, assim como a necessidade de custo muito menor para produzir estruturas compostas. O programa pan-europeu de aviação Clean Sky 2 financiou pesquisa e desenvolvimento em todas estas áreas e avançou significativamente uma variedade de tecnologias de compósitos reforçados com fibra.
Incluído na sétima chamada para propostas do Clean Sky 2 (CFP07, outubro de 2017) está o pedido da Airbus Defence and Space (Airbus DS, Cádis, Espanha) para uma planta piloto inovadora e flexível para produzir um demonstrador voador de caixa de asa altamente integrada usando colocação automatizada de fibra (AFP) e infusão de resina líquida.
Houve outros demonstradores de caixa de asa infundida com resina e/ou fora de autoclave (OOA), incluindo uma caixa de asa OOA "blended" revelada pela GKN Aerospace (Redditch, Reino Unido) em 2013; a asa do Airbus A220 produzida pela Spirit AeroSystems Belfast na Irlanda do Norte usando infusão de transferência de resina em autoclave; e a asa OOA produzida pela AeroComposit (Moscou, Rússia) para o jato MS-21. No entanto, todas aquelas montaram peles e longarinas reforçadas com longarinas discretas e longarinas com fixadores mecânicos (veja "O caminho para asas OOA com fixadores mínimos").
A caixa de asa solicitada pela Airbus DS no Clean Sky 2 deveria dar um passo adiante integrando a pele inferior reforçada com longarinas dianteiras e traseiras reforçadas, permitindo um módulo mais completo sem fixadores ser encaminhado para montagem com os componentes restantes da asa.
Esta caixa de asa também usaria fitas secas de fibra de carbono estreitas (0,25 ou 0,5 polegada de largura) e resinas de cura de alta temperatura (180°C Tg), mas com sistemas de aquecimento de economia de energia e baixo custo e controle digital e simulação baseados em sensores para prever e gerenciar processamento, encurtar ciclos de tentativa e erro durante desenvolvimento e permitir treinamento rápido de pessoal de fabricação. Esta digitalização evoluiria para incluir um aplicativo móvel de realidade aumentada (app) que também fornece manuais de usuário e manutenção, definição de sequência de processo, rastreamento de processo e peças sem papel e projeção de modelos CATIA na peça para auxiliar na colocação precisa de pré-formas de longarinas, inserts de ferramentas e placas de caul de polímero reforçado com fibra de carbono (CFRP).
Talvez o mais exigente, este projeto exigia que todas as ferramentas e equipamentos de fabricação fossem portáteis e flexíveis, fáceis de implantar em qualquer local de fabricação, e adaptáveis para outros designs de peças e atualizações conforme ferramentas, aquecimento e tecnologias de controle de processo Composites 4.0 mais avançadas se tornem disponíveis.
Como explicado pelo gerente do tópico Luis Rubio, chefe de engenharia de desenvolvimento de compósitos — tecnologia e processo na Airbus DS, "O propósito final do projeto é demonstrar que uma tecnologia alternativa (para pré-impregnado e autoclave) com custos menores, prazos reduzidos e pegada ambiental pode alcançar tolerâncias de design e níveis de qualidade similares."
A MTorres (Torres de Elorz, Espanha) respondeu, aplicando sem parceiros. "Tínhamos todas as capacidades internamente: AFP, infusão, materiais de fita seca e automação", explica Sebastian Diaz, gerente sênior de tecnologias aplicadas de compósitos na MTorres. A empresa recebeu o projeto Innovative Infusion Airframe Manufacturing System (IIAMS), financiado via programa Horizon 2020 da União Europeia sob acordo de concessão No 820845, e começou trabalho em outubro de 2018.
Demonstrador de caixa de asa externa
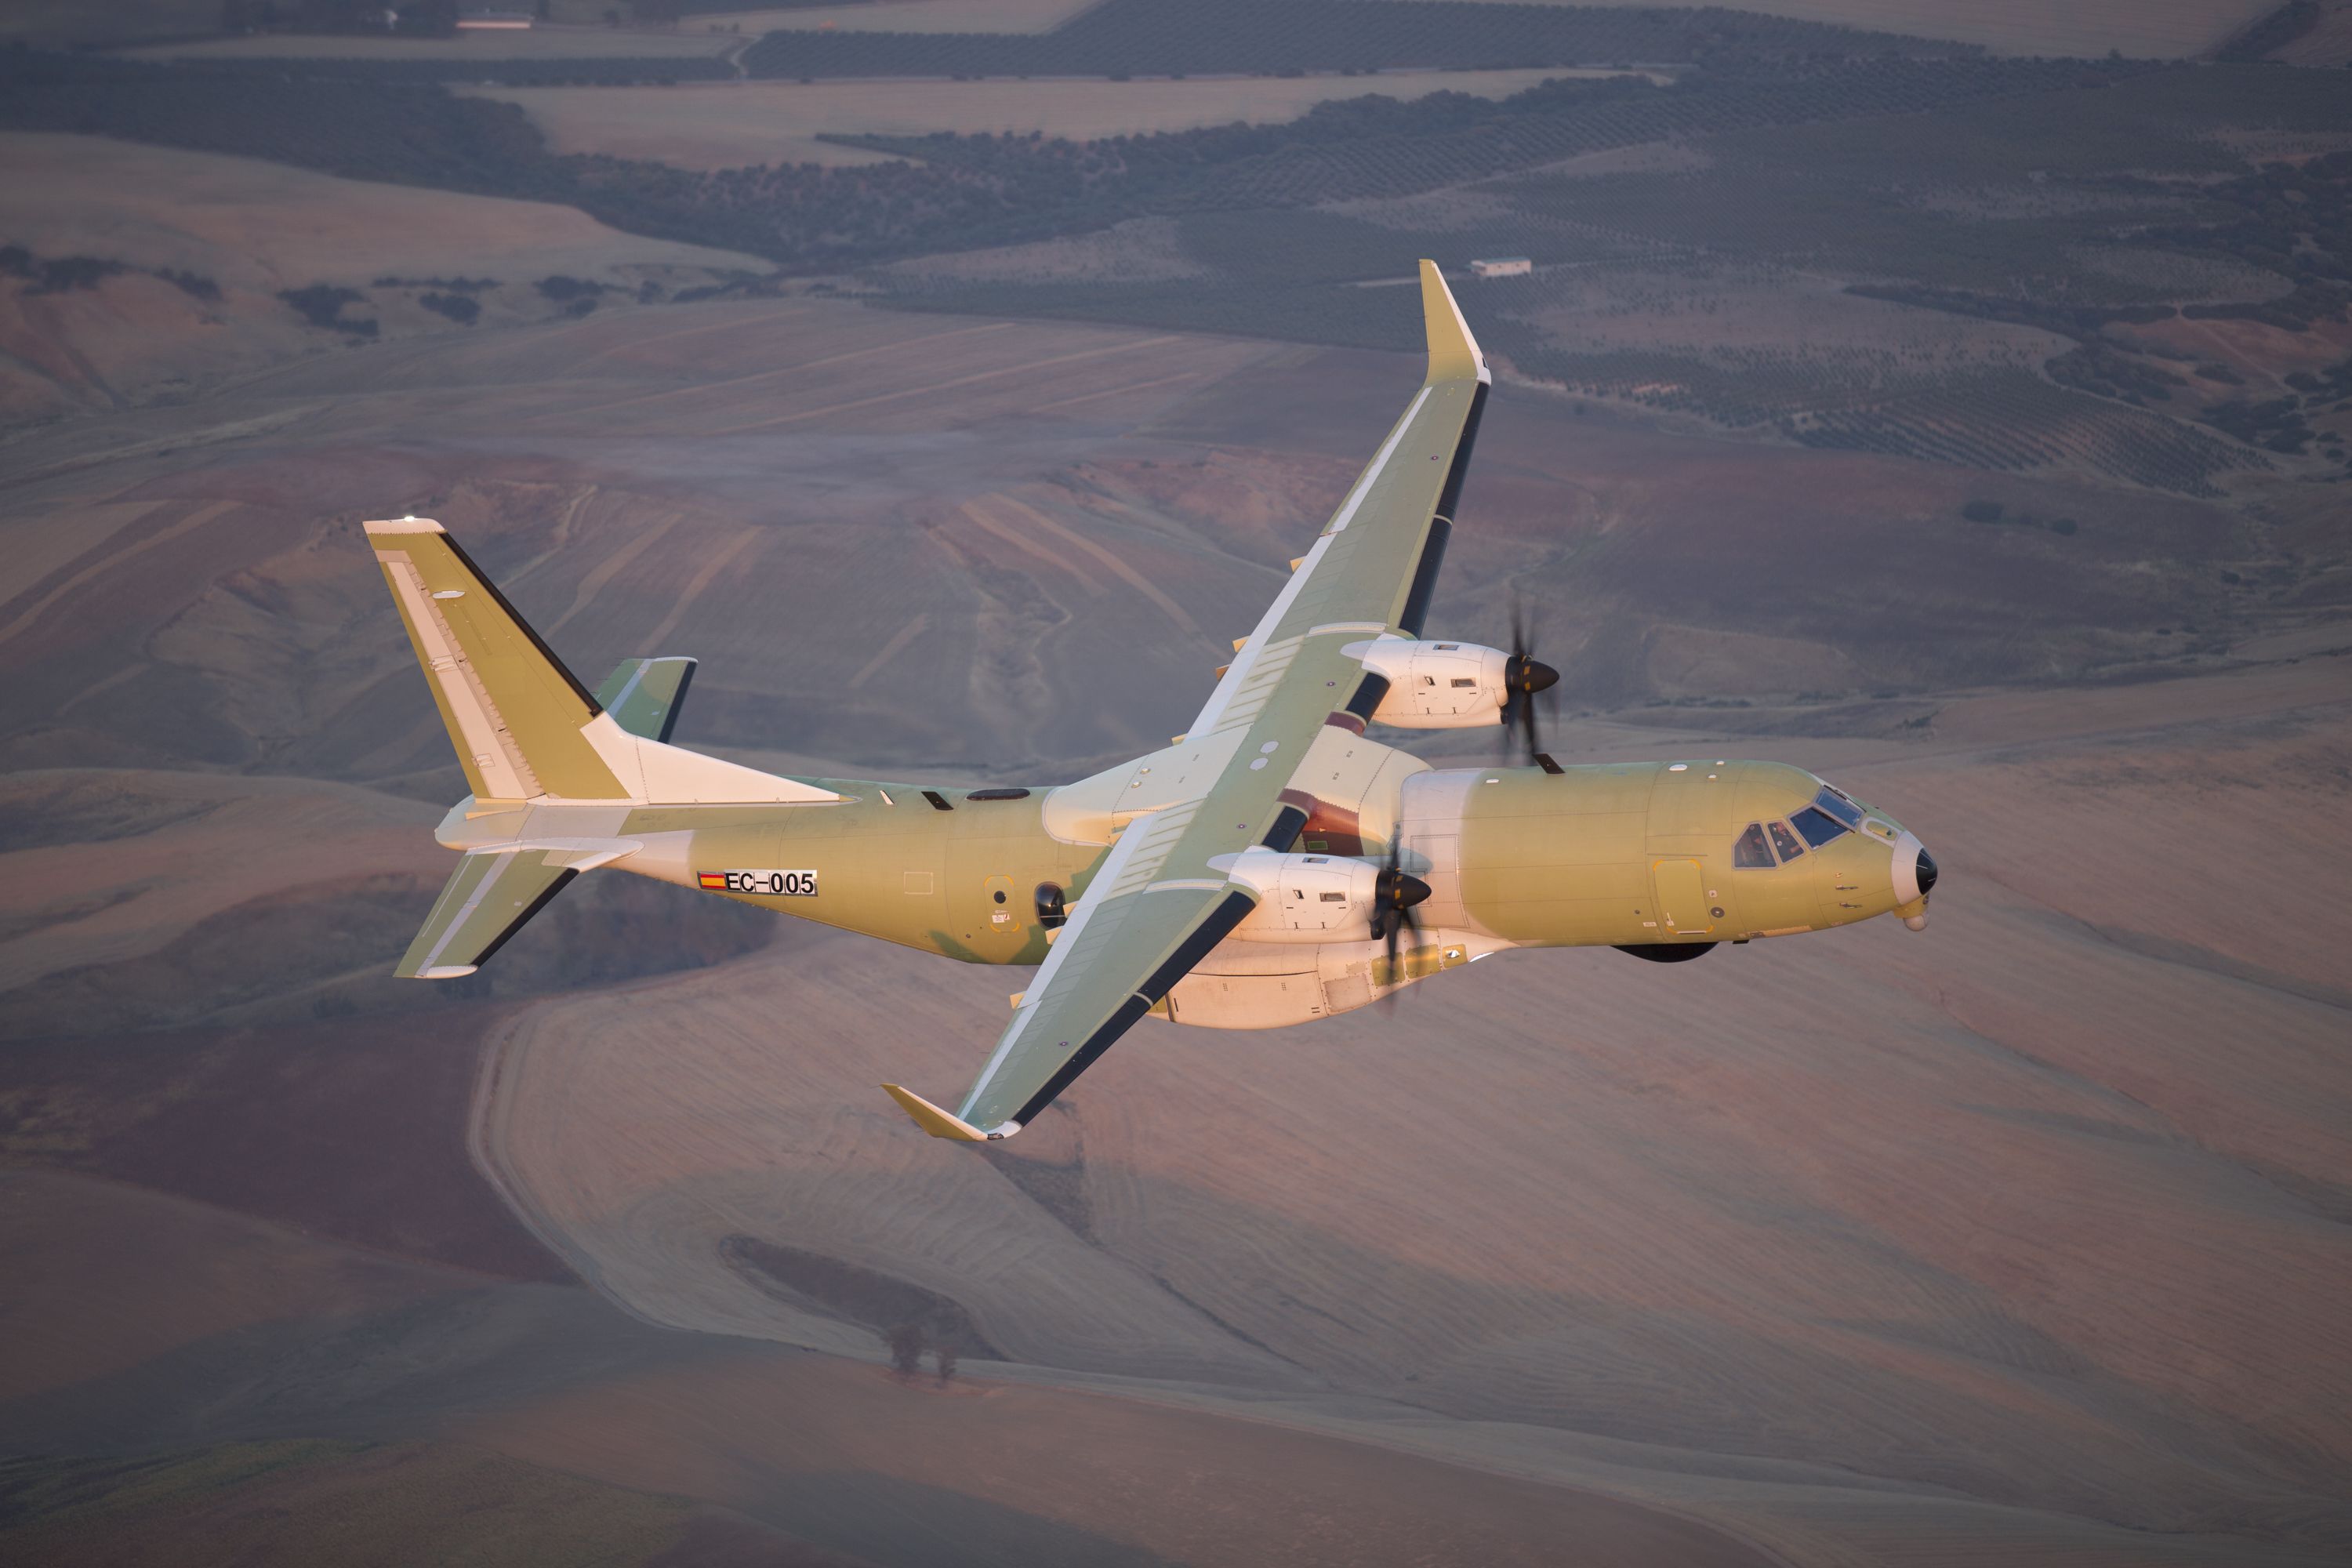
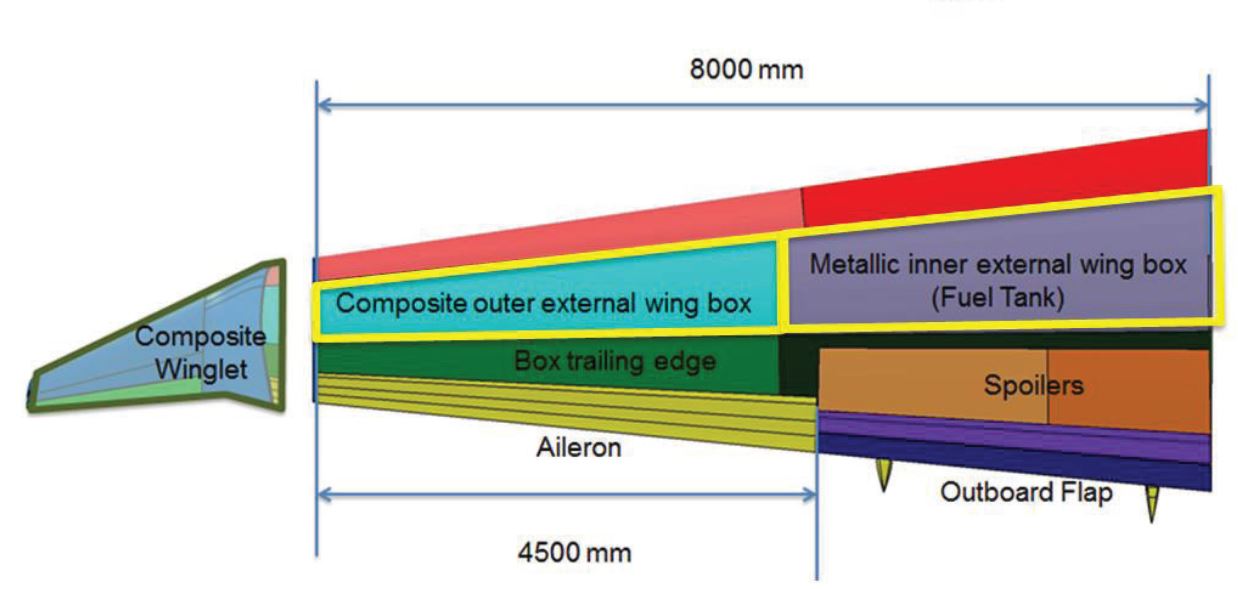
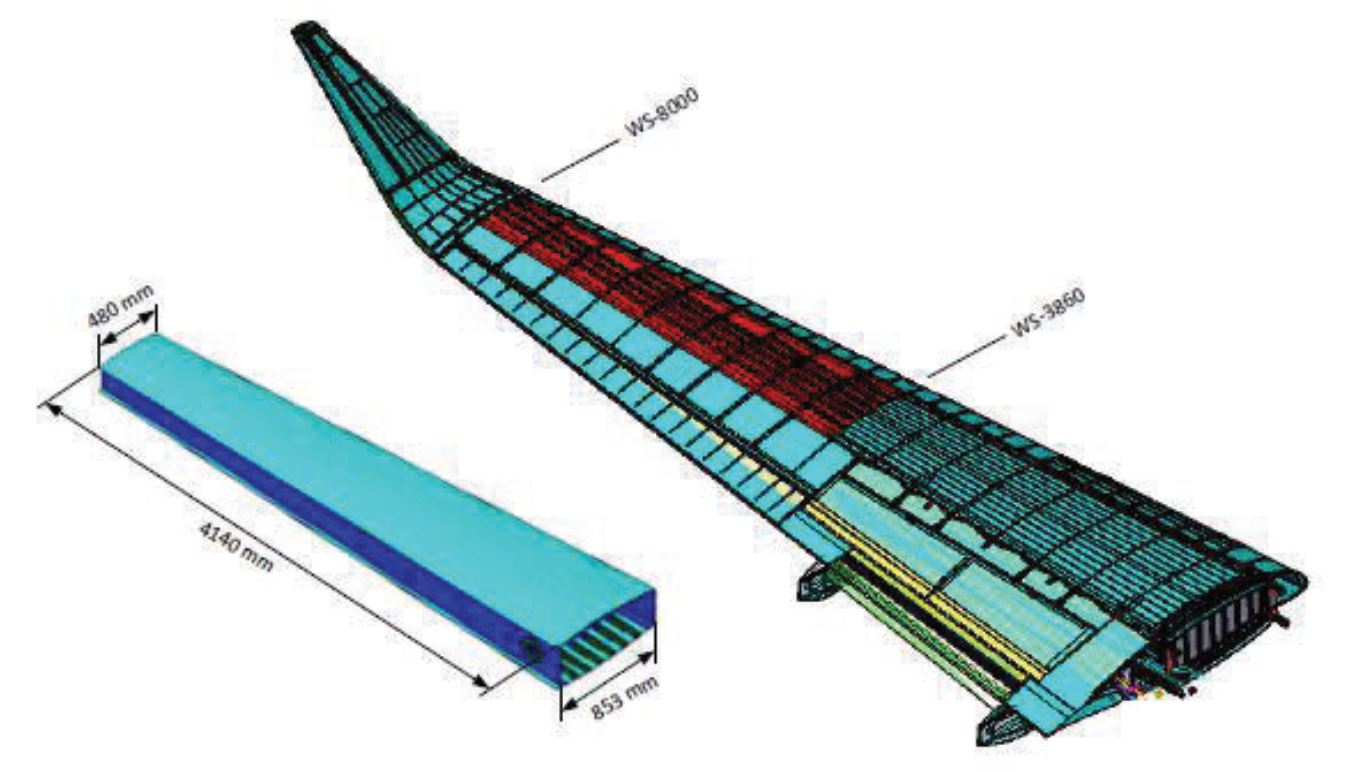
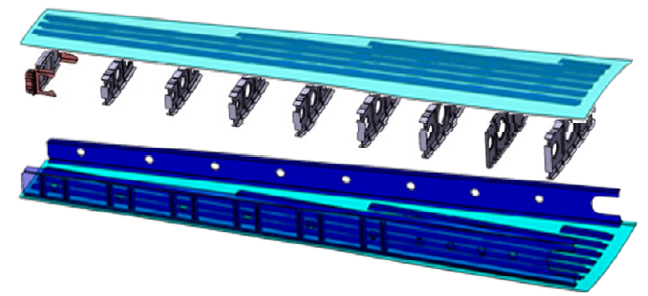
O demonstrador que a Airbus DS escolheu foi uma caixa de asa externa baseada em seu C-295 biturboélice militar de transporte (Fig. 1), produzido em San Pablo, Sevilha, Espanha. Esta caixa de torque externa composta de 4,14 metros de comprimento acopla a uma caixa de torção metálica interna. A caixa de asa composta também se conecta a um winglet, borda de ataque e borda de fuga.
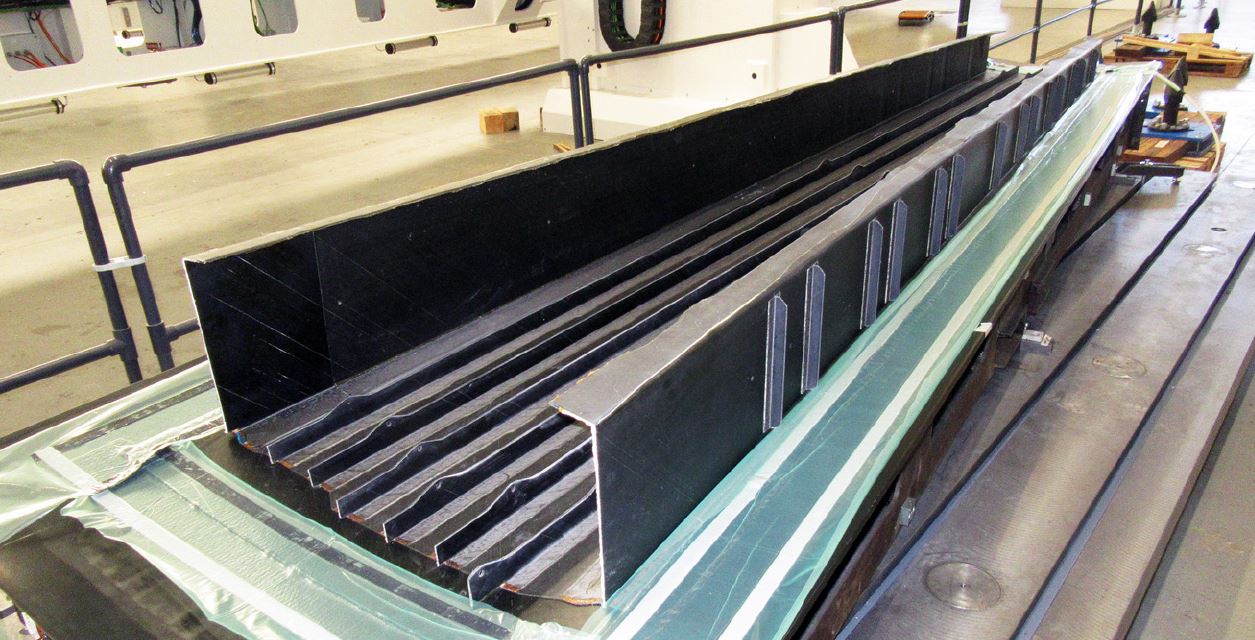
"Devíamos fabricar dois demonstradores de 4 metros de comprimento, as asas direita e esquerda, que serão instalados para testes de voo", diz Diaz. "A fabricação deveria ser um processo one-shot, sem colagem secundária. Fizemos apenas o 'U', compreendendo a pele inferior com seis longarinas integradas e as longarinas em cada lado. A pele, longarinas e longarinas variam em espessura. A forma em J das longarinas e integração de seus reforços foi bastante desafiadora de fabricar. Também enfrentamos o desafio de como manter tolerâncias apertadas e geometria precisa com este processo de fabricação. Esta precisão é crítica, especialmente na raiz para montagem na caixa de asa interna e então também no winglet."
O design da fabricação industrial inovadora foi desenvolvido na MTorres, enquanto a Airbus DS forneceu as especificações de design da peça. "Trabalhamos facilmente juntos para projetar o melhor processo de fabricação, verificando que este design poderia ser produzido pelo nosso processo e vice-versa", diz Diaz.
Centro automatizado para termo-infusão (ACTI)
Conforme especificação da Airbus DS, todas as ferramentas e equipamentos de fabricação usados para produzir a caixa de asa devem ser portáteis, capazes de serem transportados para outras instalações com veículos padrão e configurados rapidamente sem medidas especiais. Isso levou ao desenvolvimento do centro automatizado para termo-infusão (ACTI), que realiza conformação a quente (hot drape forming) das longarinas e longarinas; infusão das longarinas, longarinas e pele; e ciclos de cura. A conformação a quente (HDF) — desenvolvida como descompactação aquecida em aeroestruturas e como pré-formação aquecida fora do aeroespacial — remove vazios em layouts e converte blanks 2D para longarinas e longarinas em pré-formas moldadas (veja "Conformação a quente").
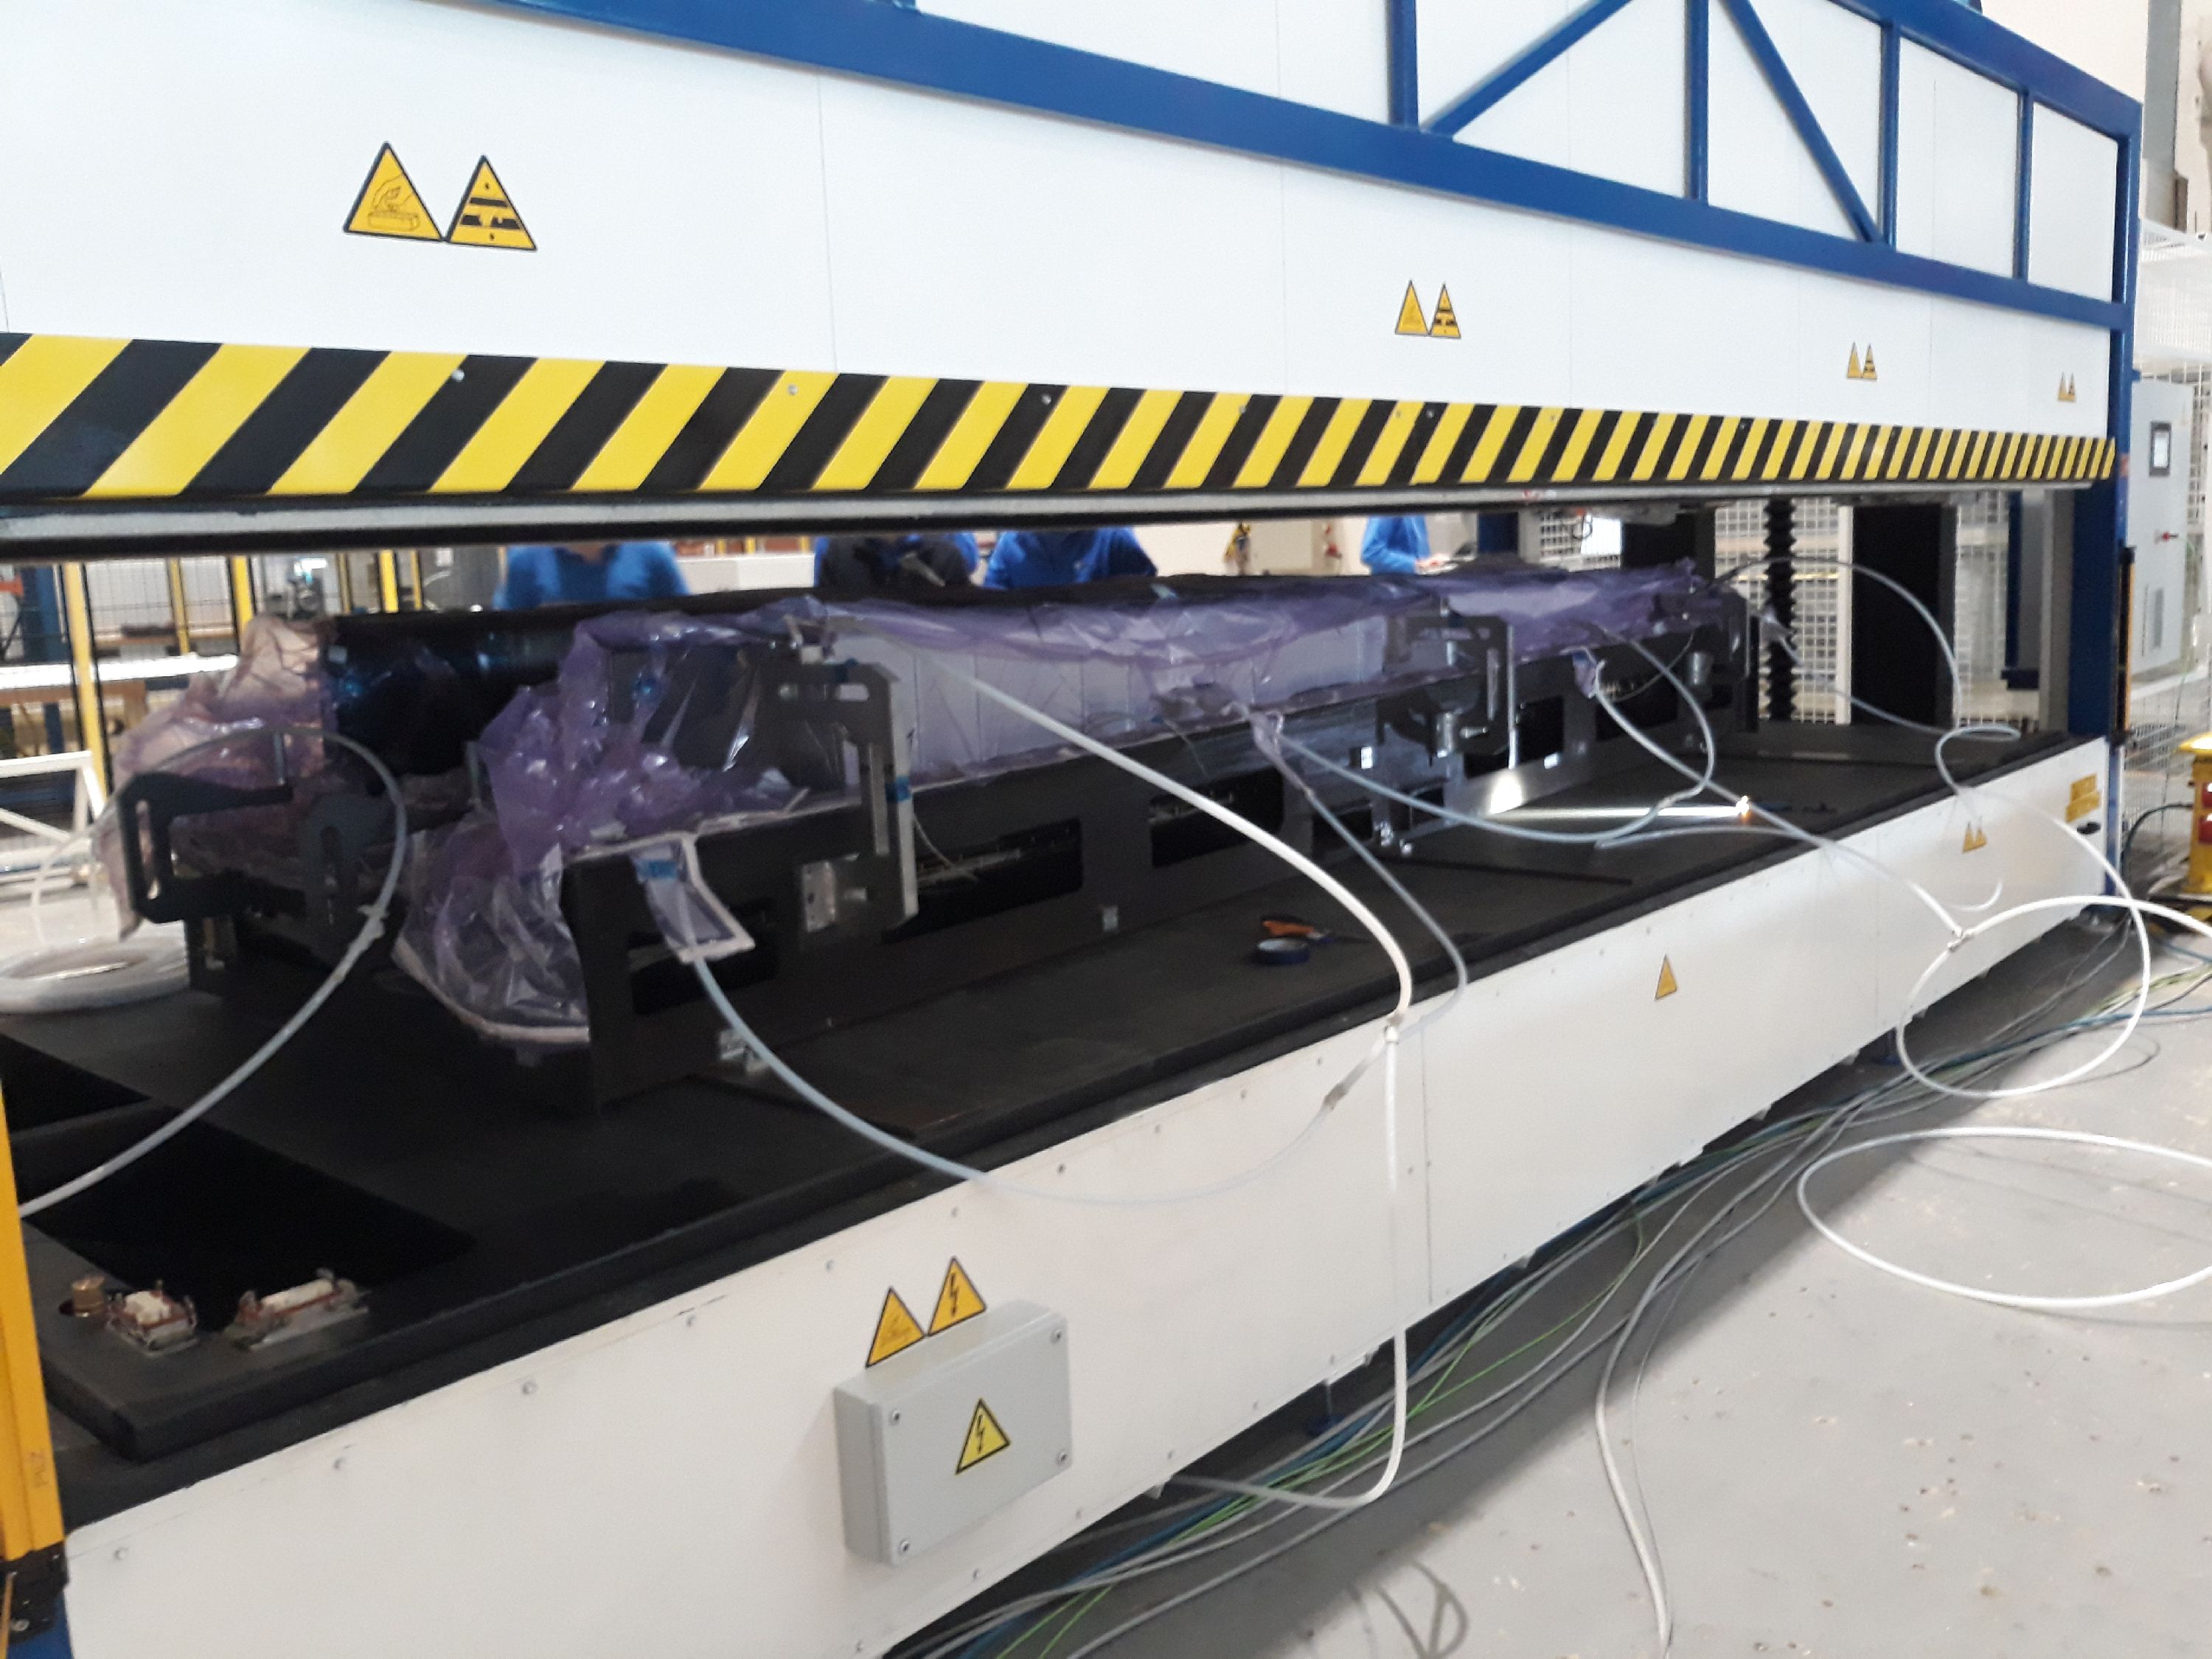
O ACTI tem área útil interna de aproximadamente 5,5 x 2,2 metros e parece similar a um sistema HDF tradicional, com estrutura de aço e metade superior que é eletronicamente elevada e baixada, completa com travamento e outros dispositivos de segurança. A ferramenta de cura e múltiplas ferramentas de conformação a quente são posicionadas dentro do ACTI. "Nenhuma pressão é aplicada, apenas vácuo", nota Diaz. "ACTI usa ar aquecido com fluxo de ar definido para fornecer transferência de calor rápida tanto nos processos de conformação a quente quanto de infusão."
Ele também nota que o sistema é auto-nivelante. "A rigidez da estrutura ACTI (e da ferramenta de cura) foi projetada para cumprir tolerâncias sob cargas operacionais em condição simplesmente apoiada em apenas duas seções de suporte", Diaz explica. "Isso significa que a precisão dimensional é mantida ao repousar no piso, sem nivelamento adicional ou outro ajuste geométrico requerido. ACTI também apresenta baixo consumo de energia e baixos custos de fabricação."
O último se deve, em grande parte, à substituição da montagem de múltiplas peças curadas com montagem de múltiplas pré-formas, que são então infundidas e curadas em uma única estrutura integrada. "A ferramenta de cura também é a ferramenta de montagem", diz Diaz. "Todos os elementos são pré-formas secas montadas na ferramenta de cura e então co-infundidas juntas em um processo one-shot. Nenhum gabarito de montagem é necessário, e tolerâncias estritas são alcançadas via elementos inovadores na ferramenta."
Outro aspecto chave desta abordagem é remover testes destrutivos e não destrutivos (NDT), em vez disso confiando em dados de processo coletados durante as várias etapas de fabricação para verificar qualidade do processo e sinalizar parâmetros fora de especificação. Sensores usados com o ACTI coletam temperatura, vácuo, fluxo de resina e estado de cura. "Temperaturas do ar e da peça são monitoradas", diz Diaz. "A ferramenta tem termopares integrados que rastreiam temperatura para os moldes e superfícies da peça. Todos os dados são registrados, analisados e usados para imprimir gráficos e ajudar a guiar decisões de fabricação."
"Tanto no IIAMS quanto em projetos futuros, os dados ajudam a melhorar configuração do processo nos estágios iniciais", Diaz explica. Fluxo de resina e estado de cura são monitorados usando sensores dielétricos da Netzsch (Selb, Alemanha), instalados diretamente nas ferramentas de cura CFRP. "Precisávamos de sensores sem contato para a pele porque não há contato direto entre resina e molde", diz Diaz. "Os sensores monitoram a mudança do campo dielétrico à medida que a resina chega e então se solidifica durante a cura. Usamos esses dados para encurtar o ciclo de cura."
Mais tarde no projeto, os sensores e ACTI foram combinados com uma interface homem-máquina (HMI) desenvolvida pela MTorres, que permite controle real de processo a partir de um computador, incluindo vácuo e temperatura, bem como fluxo de resina via válvula de alimentação. O objetivo, segundo a Airbus DS, é avançar a produção em massa de estruturas primárias compostas integradas tornando o processo mais simplificado e inteligente.
Ferramentas leves e portabilidade
A MTorres produziu dois conjuntos de moldes — um para a asa direita e um para a asa esquerda. "Peças com geometria idêntica, como reforços, tinham apenas um conjunto", nota Diaz. "Outras ferramentas foram compartilhadas, quando possível."
Uma única ferramenta de cura de peça única foi usada para formar a forma 3D da pele, sobre a qual todas as outras pré-formas foram localizadas. Medindo aproximadamente 4,5 metros de comprimento, as versões direita e esquerda desta ferramenta foram feitas usando CFRP, diz Diaz. "Isso torna mais fácil manter tolerâncias porque projetamos a ferramenta com o mesmo layout e processamento das peças, então o CTE é muito próximo ao da peça final. Estas ferramentas de cura CFRP também são leves, aproximadamente 200 quilogramas, e assim movíveis com pequena empilhadeira elétrica. Isso seria impossível se usássemos metal para uma ferramenta de 4,5 metros de comprimento."
O resto das ferramentas — cauls, posicionadores e ferramentas HDF — eram facilmente gerenciadas à mão. HDF das longarinas, longarinas e pré-formas de reforços de longarinas usaram ferramentas macho (IML), também feitas de CFRP. Durante o uso, estas foram montadas em mesa de alumínio e colocadas dentro do ACTI.
AFP usando fita de fibra seca inovadora
Todos os elementos estruturais da caixa de asa — pele, longarinas, longarinas, reforços de longarinas — foram produzidos usando tecnologia AFP da MTorres para fitas de fibra seca. "A chamada da proposta dizia para usar materiais rápidos e baratos", diz Diaz. "Mas fitas de fibra seca comercialmente disponíveis, especialmente dos maiores fornecedores, não eram tão fáceis de comprar e tínhamos a expertise para fazer nosso próprio material (veja 'Fita seca inovadora para compósitos moldados com líquido'). Então, usamos nossa fita de fibra de carbono seca de 0,5 polegada de largura, 300 gramas por metro quadrado (g/m²) feita de fibra de alta resistência (HS) 50K da Mitsubishi Rayon (Tóquio, Japão). Nossa fita foi projetada para facilitar e funcionar bem durante infusão, mas também durante layout usando nossas cabeças AFP. Conhecemos todos os parâmetros para layout AFP, conformação a quente e infusão de resina, e se precisássemos fazer pequenas mudanças, podíamos porque tínhamos a linha de fabricação de fita disponível."
A MTorres também testou seu processo de fabricação de caixa de asa com fita de 200 g/m² da Hexcel (Les Avenières, França) feita de sua fibra de módulo intermediário (IM). "Embora nosso processo possa funcionar bem com ambos os tipos de fitas", diz Diaz, "durante a fase de desenvolvimento, foi mais fácil e barato colocar com nosso material versus o material comercialmente disponível — a largura e rigidez foram projetadas para que seu comportamento de carretéis para mesa fosse suave e rápido. Também estava prontamente disponível."

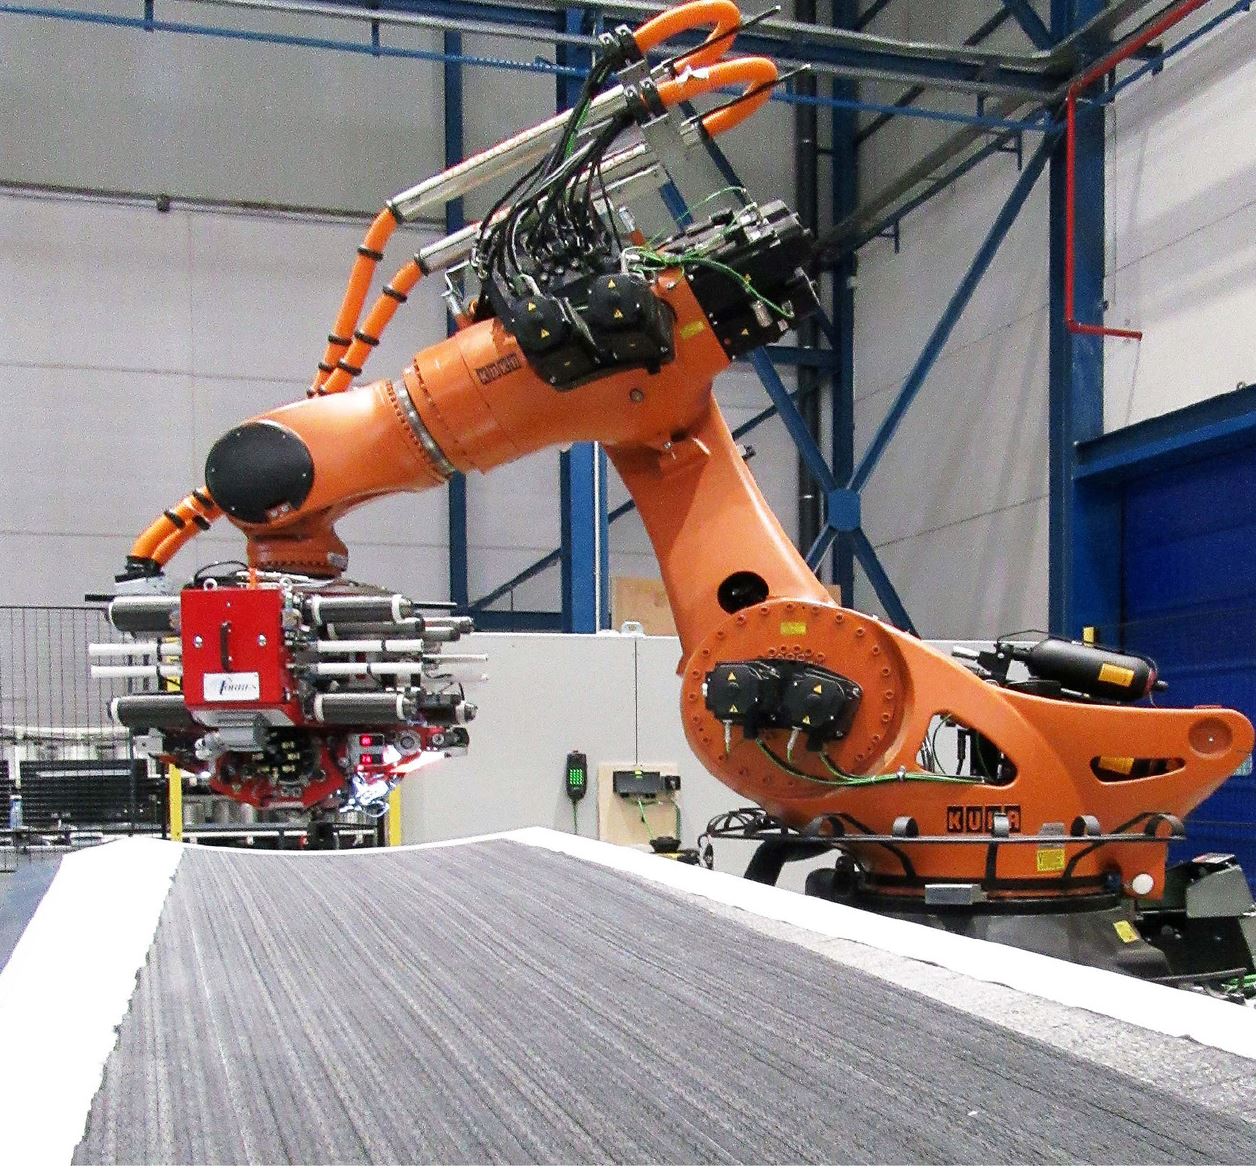
Passo 1. AFP foi usado para colocar pele da caixa de asa (mostrada aqui) assim como blanks 2D para longarinas, longarinas e reforços de longarinas. Crédito da foto, todos os passos: Projeto IIAMS, Airbus Defense and Space, MTorres.
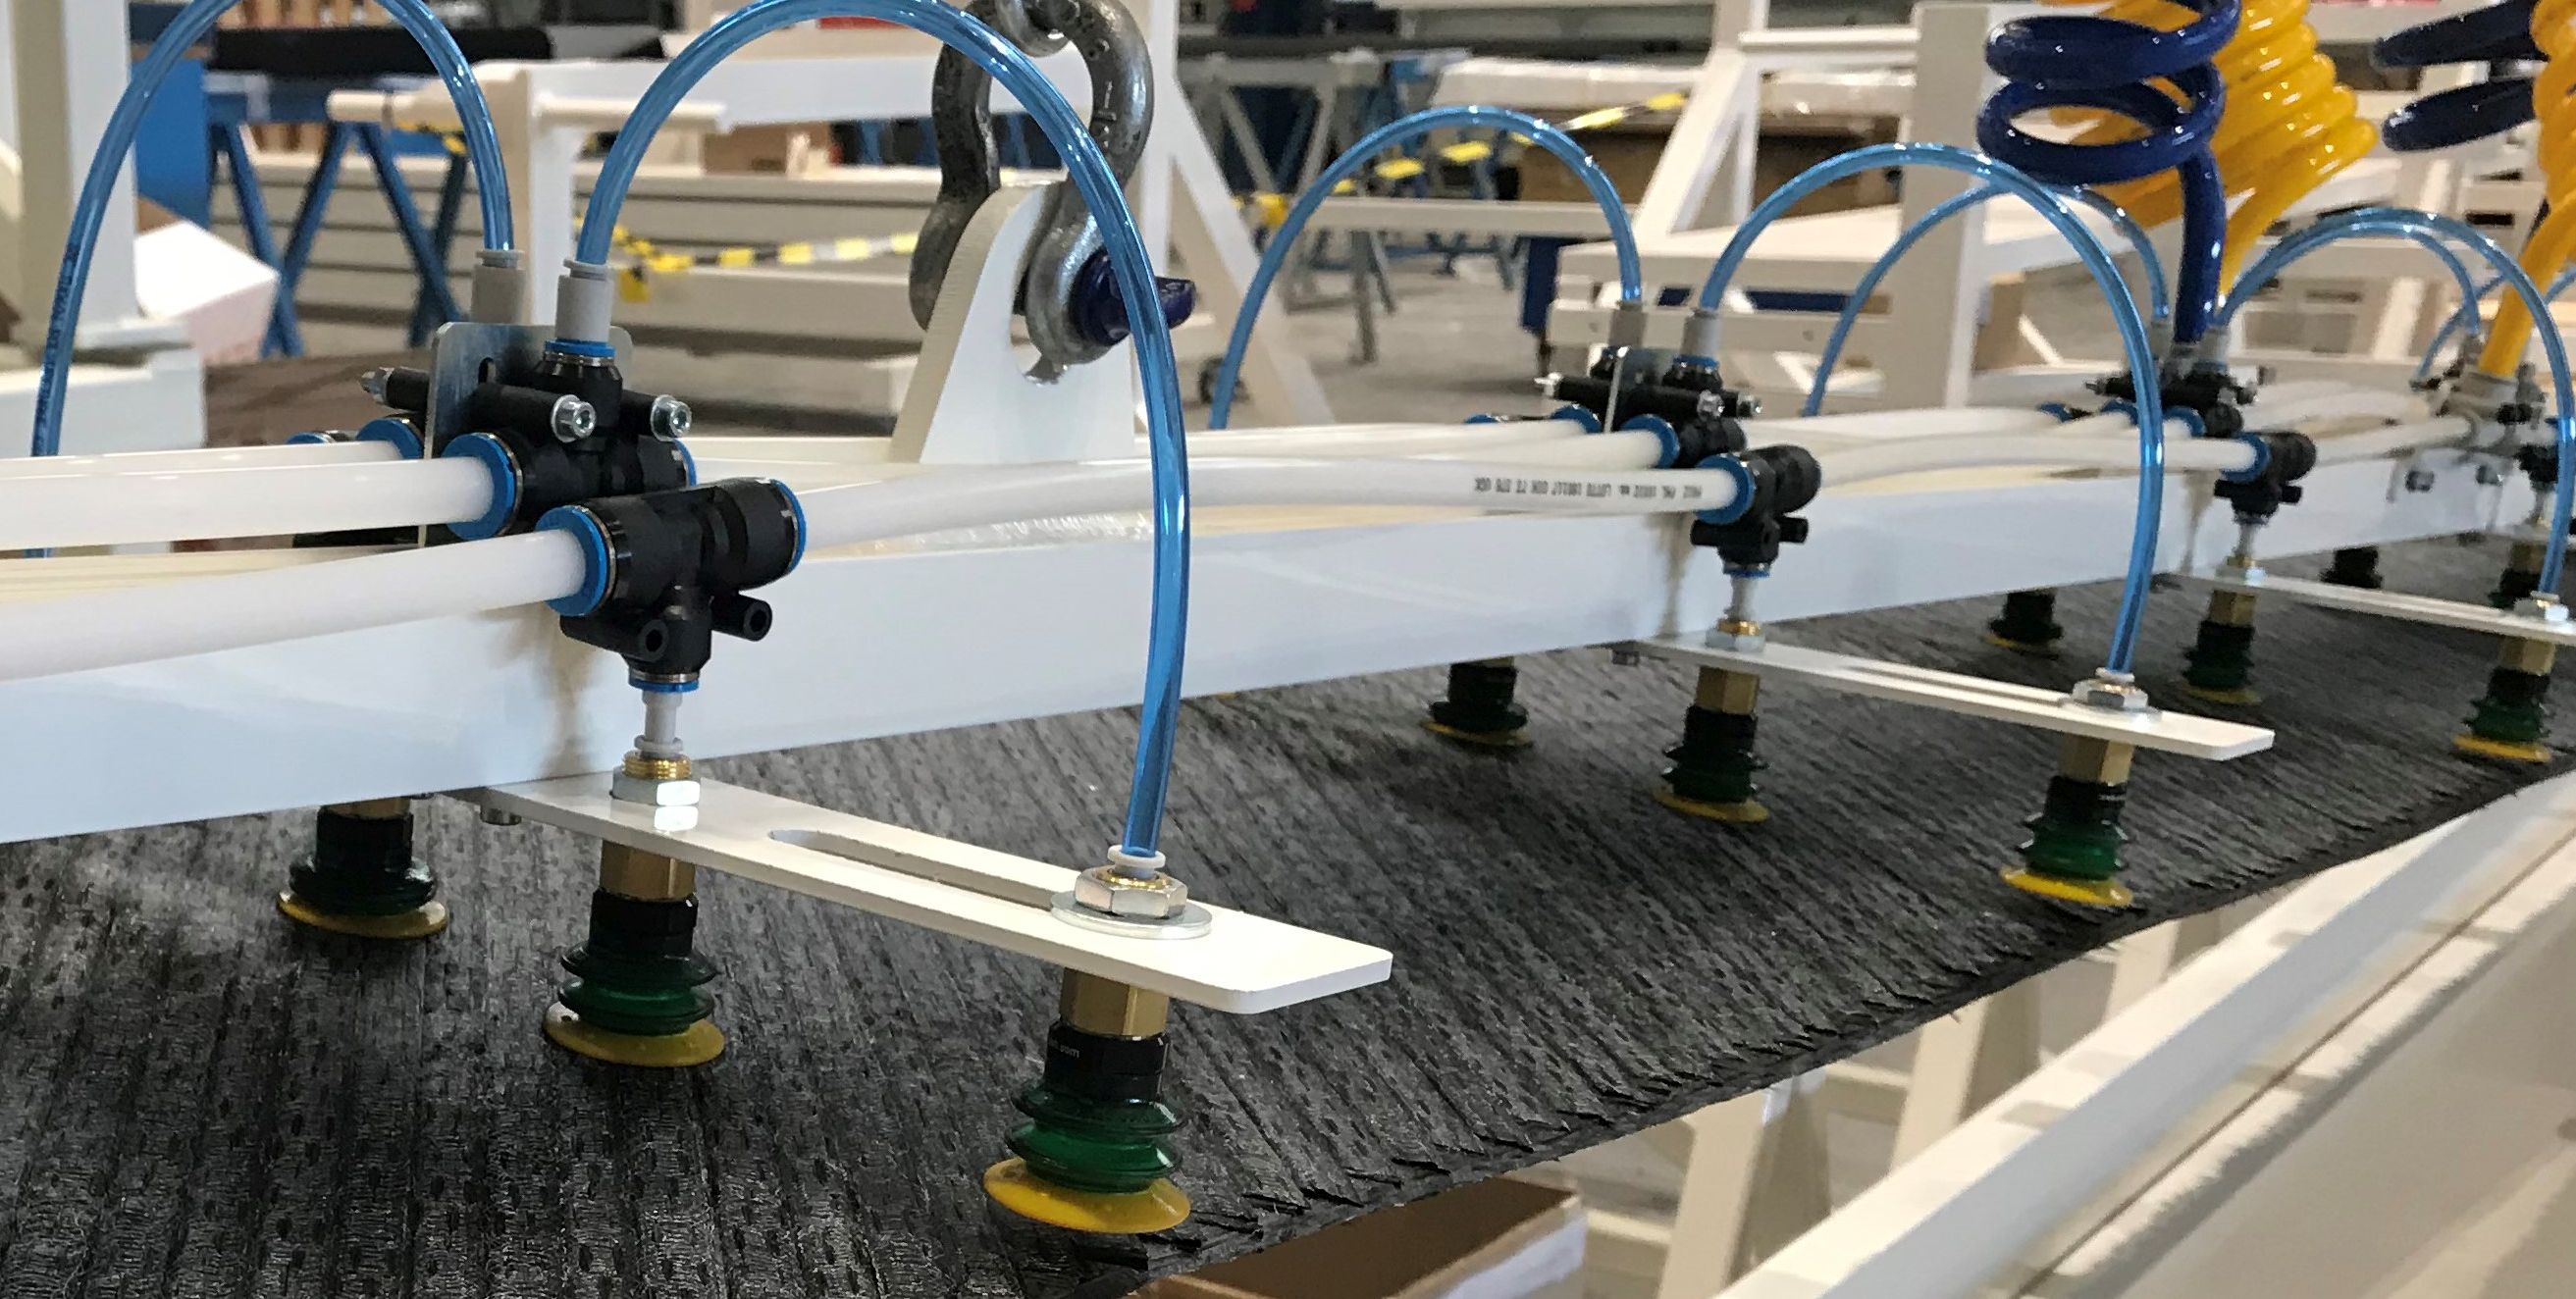
Passo 2. Blanks de fita plana foram transportados da mesa de layout para ferramentas de conformação a quente.
Pré-formação aquecida
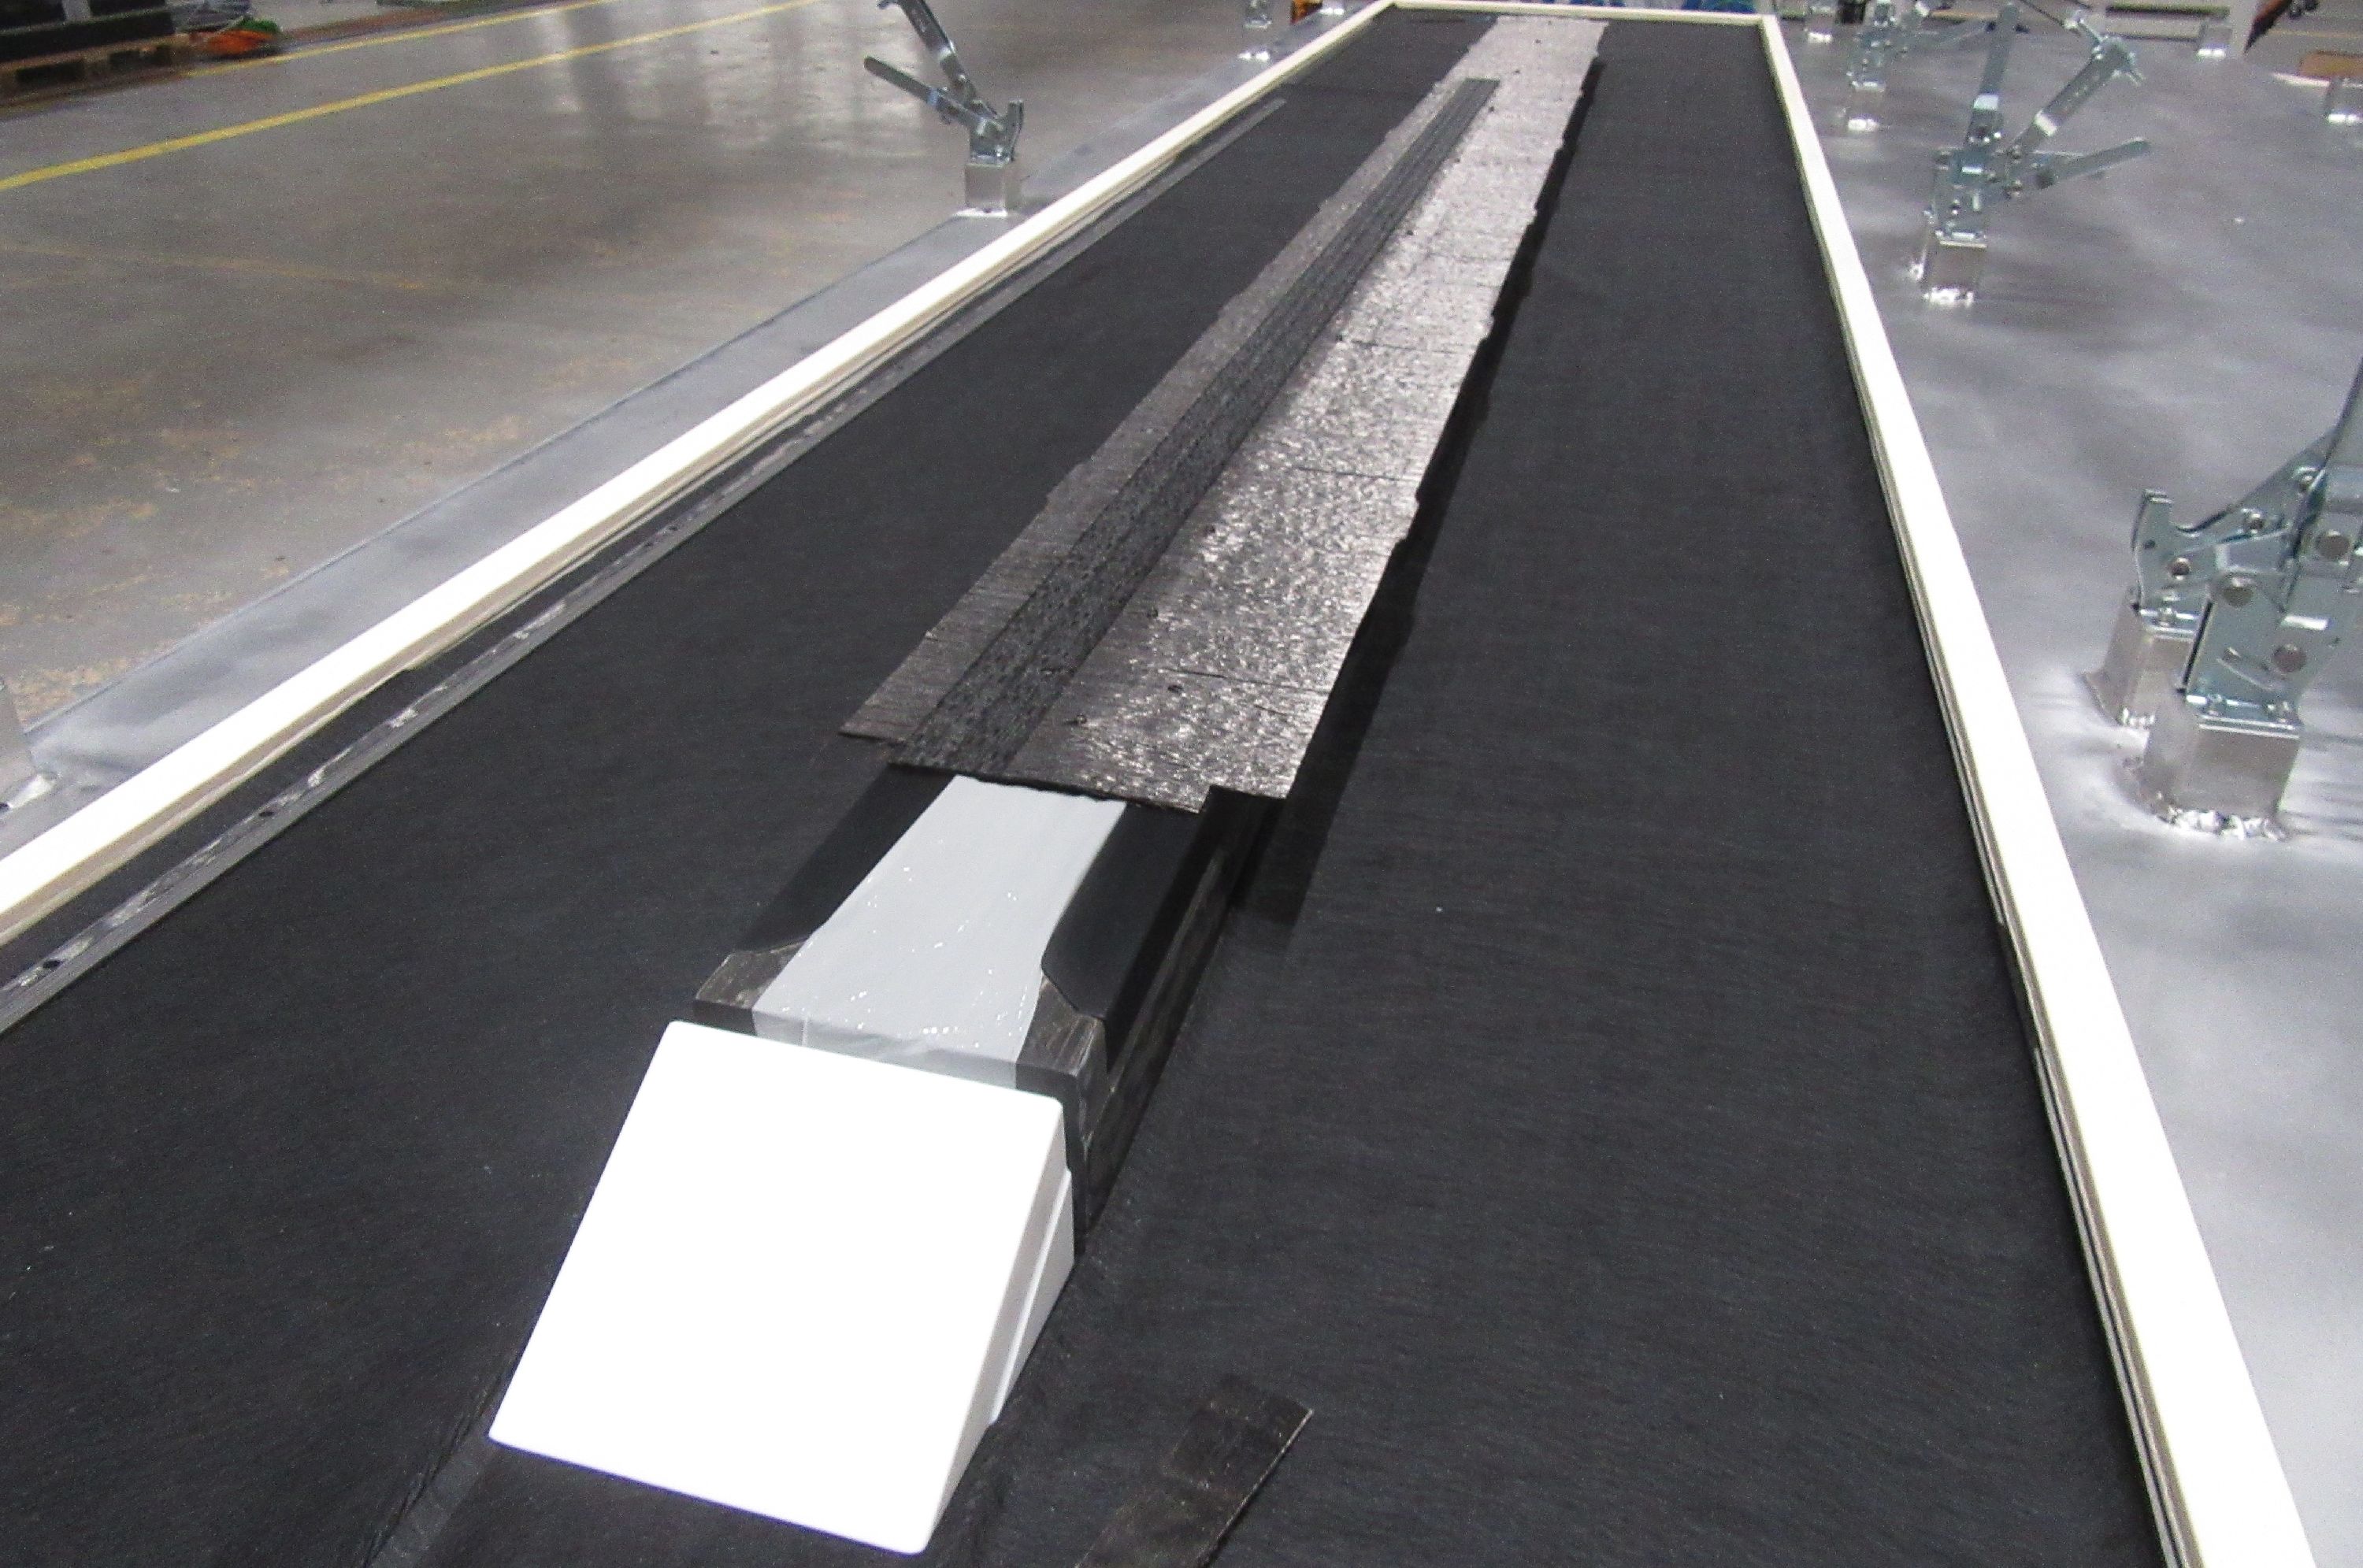
Passo 3. Blank de longarina é colocado sobre ferramenta HDF macho.
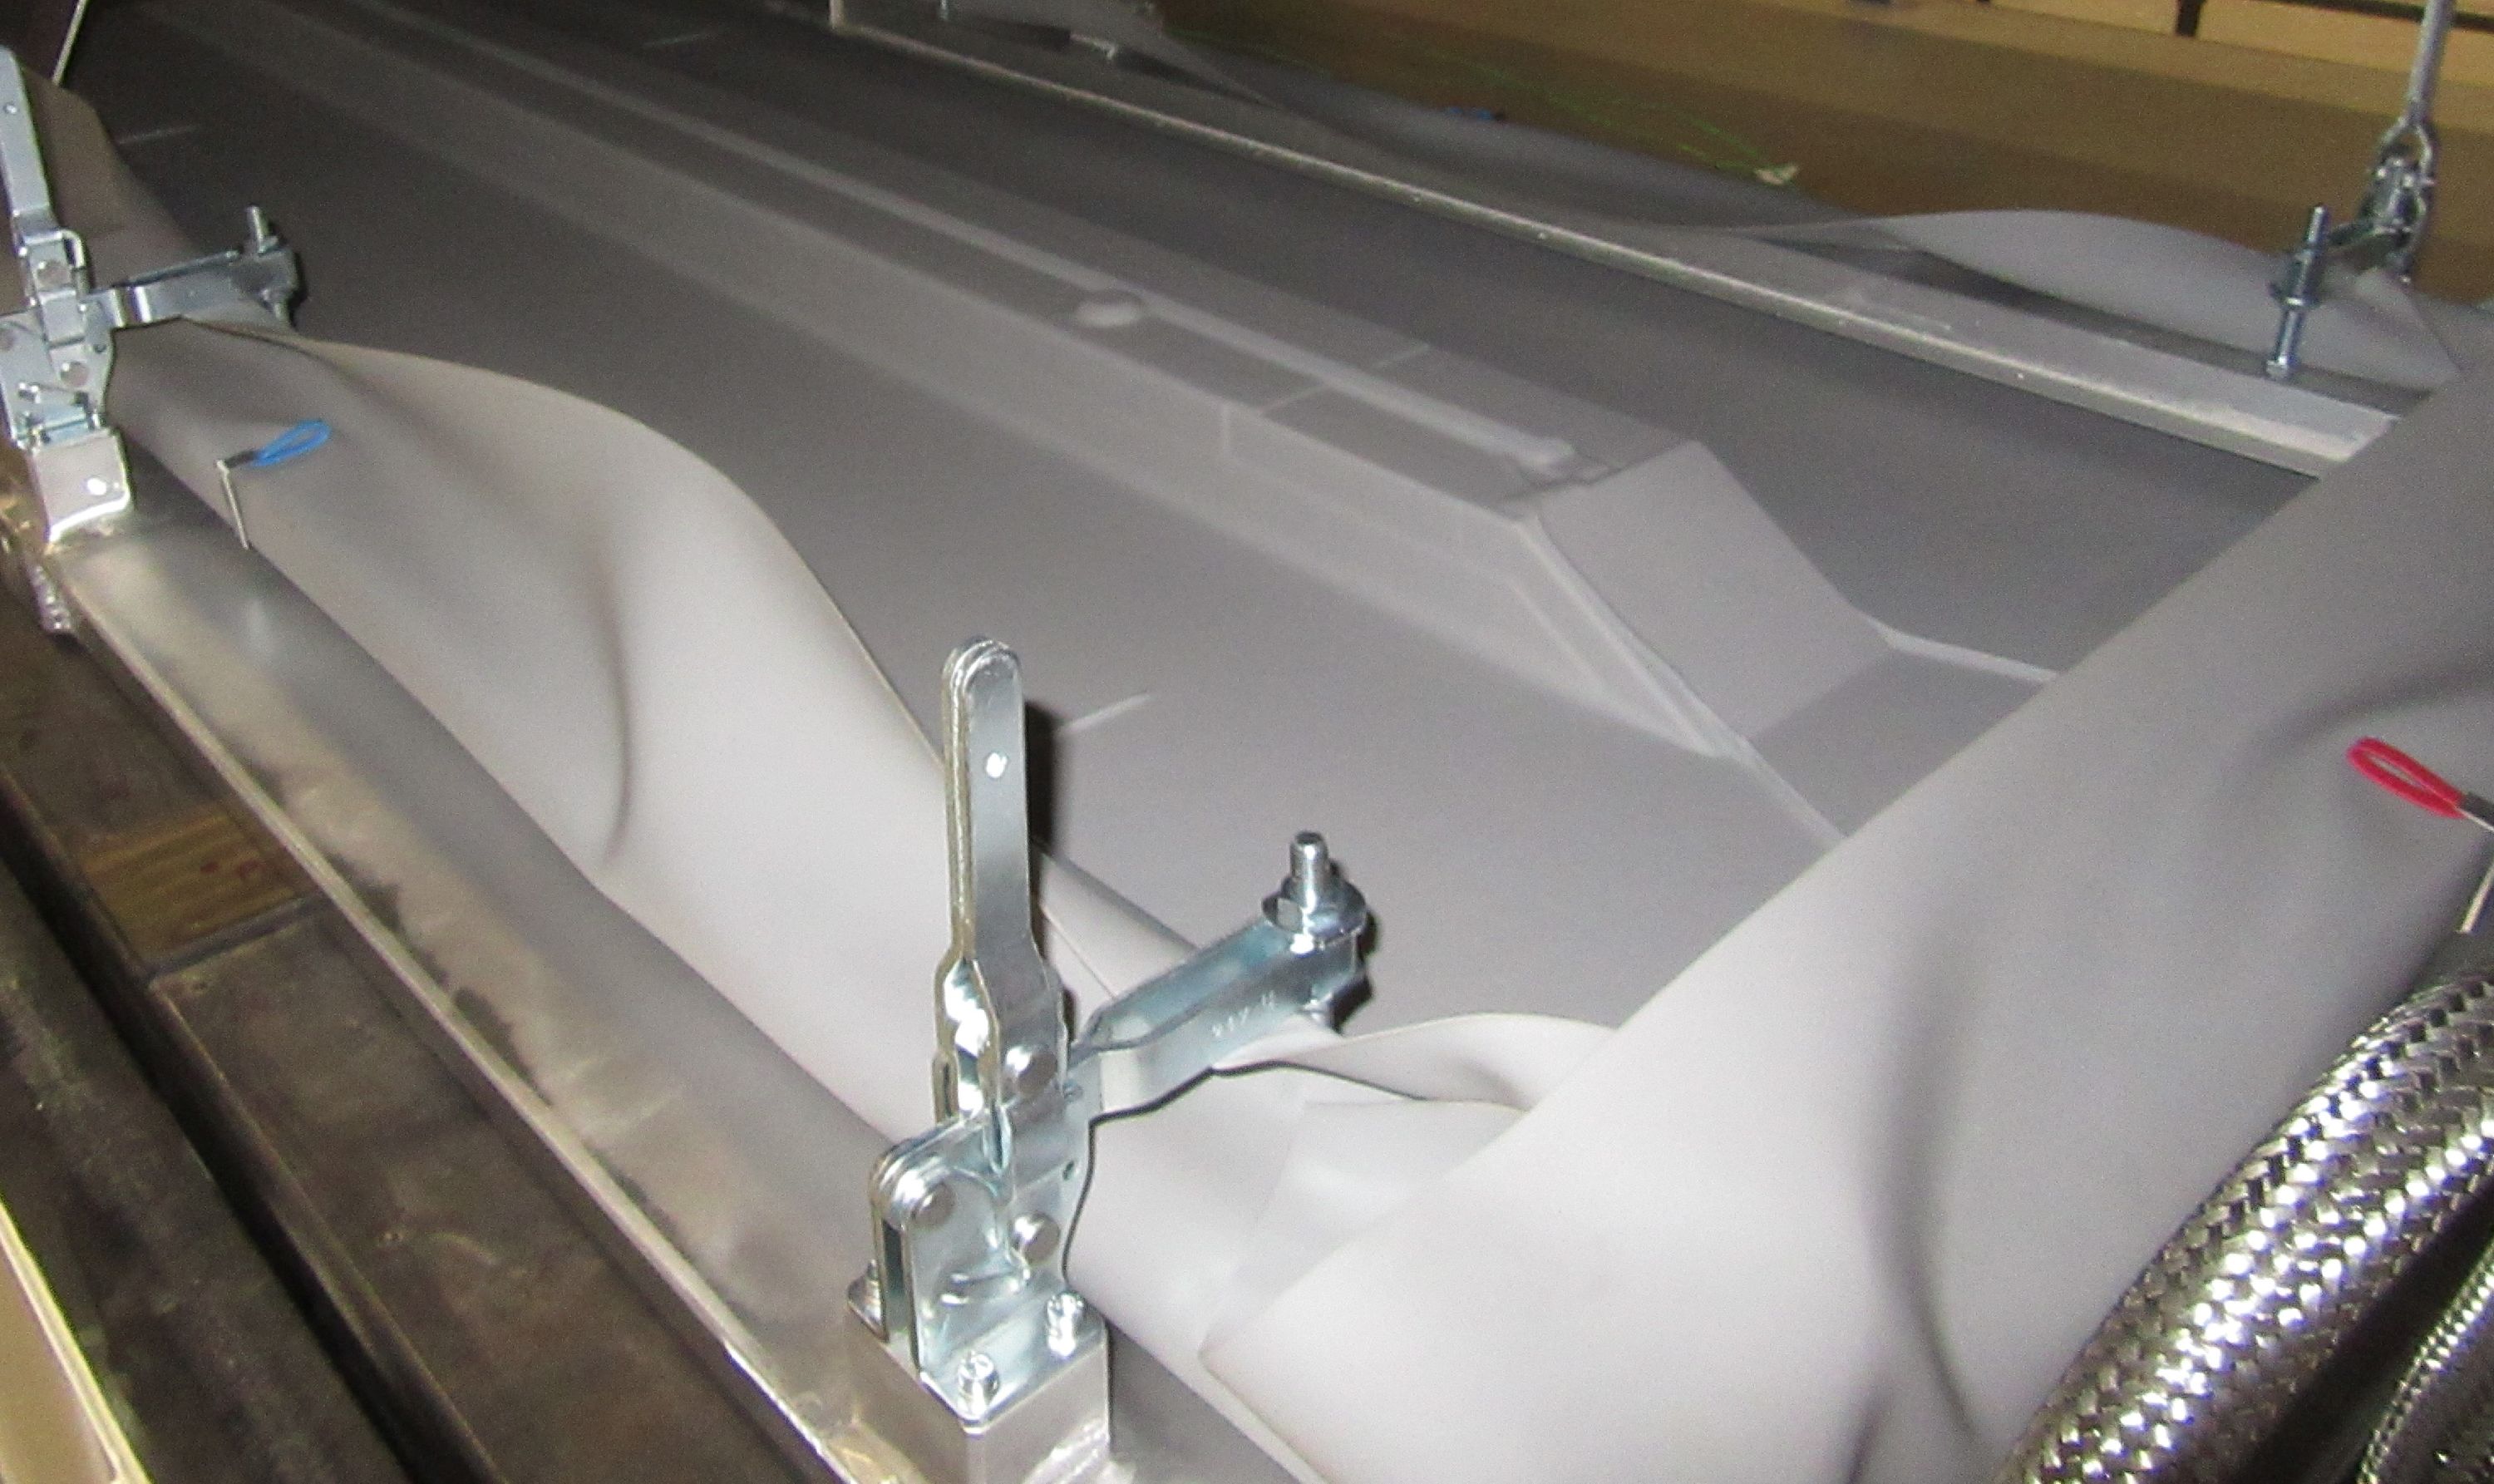
"Movemos os blanks planos para longarinas, longarinas e reforços de longarinas da mesa de layout para a estação de conformação a quente usando um pórtico com garras de vácuo", explica Diaz. "O sistema automatizado pode mover os blanks em estado plano e colocá-los sobre as ferramentas de conformação macho [Passo 3] sem criar rugas." As ferramentas de conformação foram instaladas em uma mesa de conformação de alumínio, que foi colocada no ACTI. Um saco de vácuo de silicone reutilizável (Mosites Rubber Co., Fort Worth, Texas, EUA) foi colocado sobre os blanks, que foram então aquecidos no ACTI a 130°C e moldados usando pressão de vácuo (Passo 4). "O vácuo foi aplicado suavemente seguindo uma rampa predefinida por meio de uma válvula de controle quando o ponto de temperatura foi atingido", diz Diaz.
Ele nota que fitas secas são mais fáceis de pré-formar/conformar a quente, "porque a ligação entre camadas é mais suave que em pré-impregnados. Apesar de ser material seco, é uma conformação a quente/descompactação aquecida na qual a pré-forma resultante mantém a forma graças aos ligantes incluídos nas fitas."
Para as longarinas e reforços de longarinas, blanks foram formados em dois Ls, que foram então colocados costas com costas na ferramenta de cura para formar longarinas/reforços em T. Cada uma das seis longarinas da pele é diferente e requer blanks de formato diferente para criar as pré-formas. Cada um dos 24 reforços de longarinas também é um comprimento diferente.
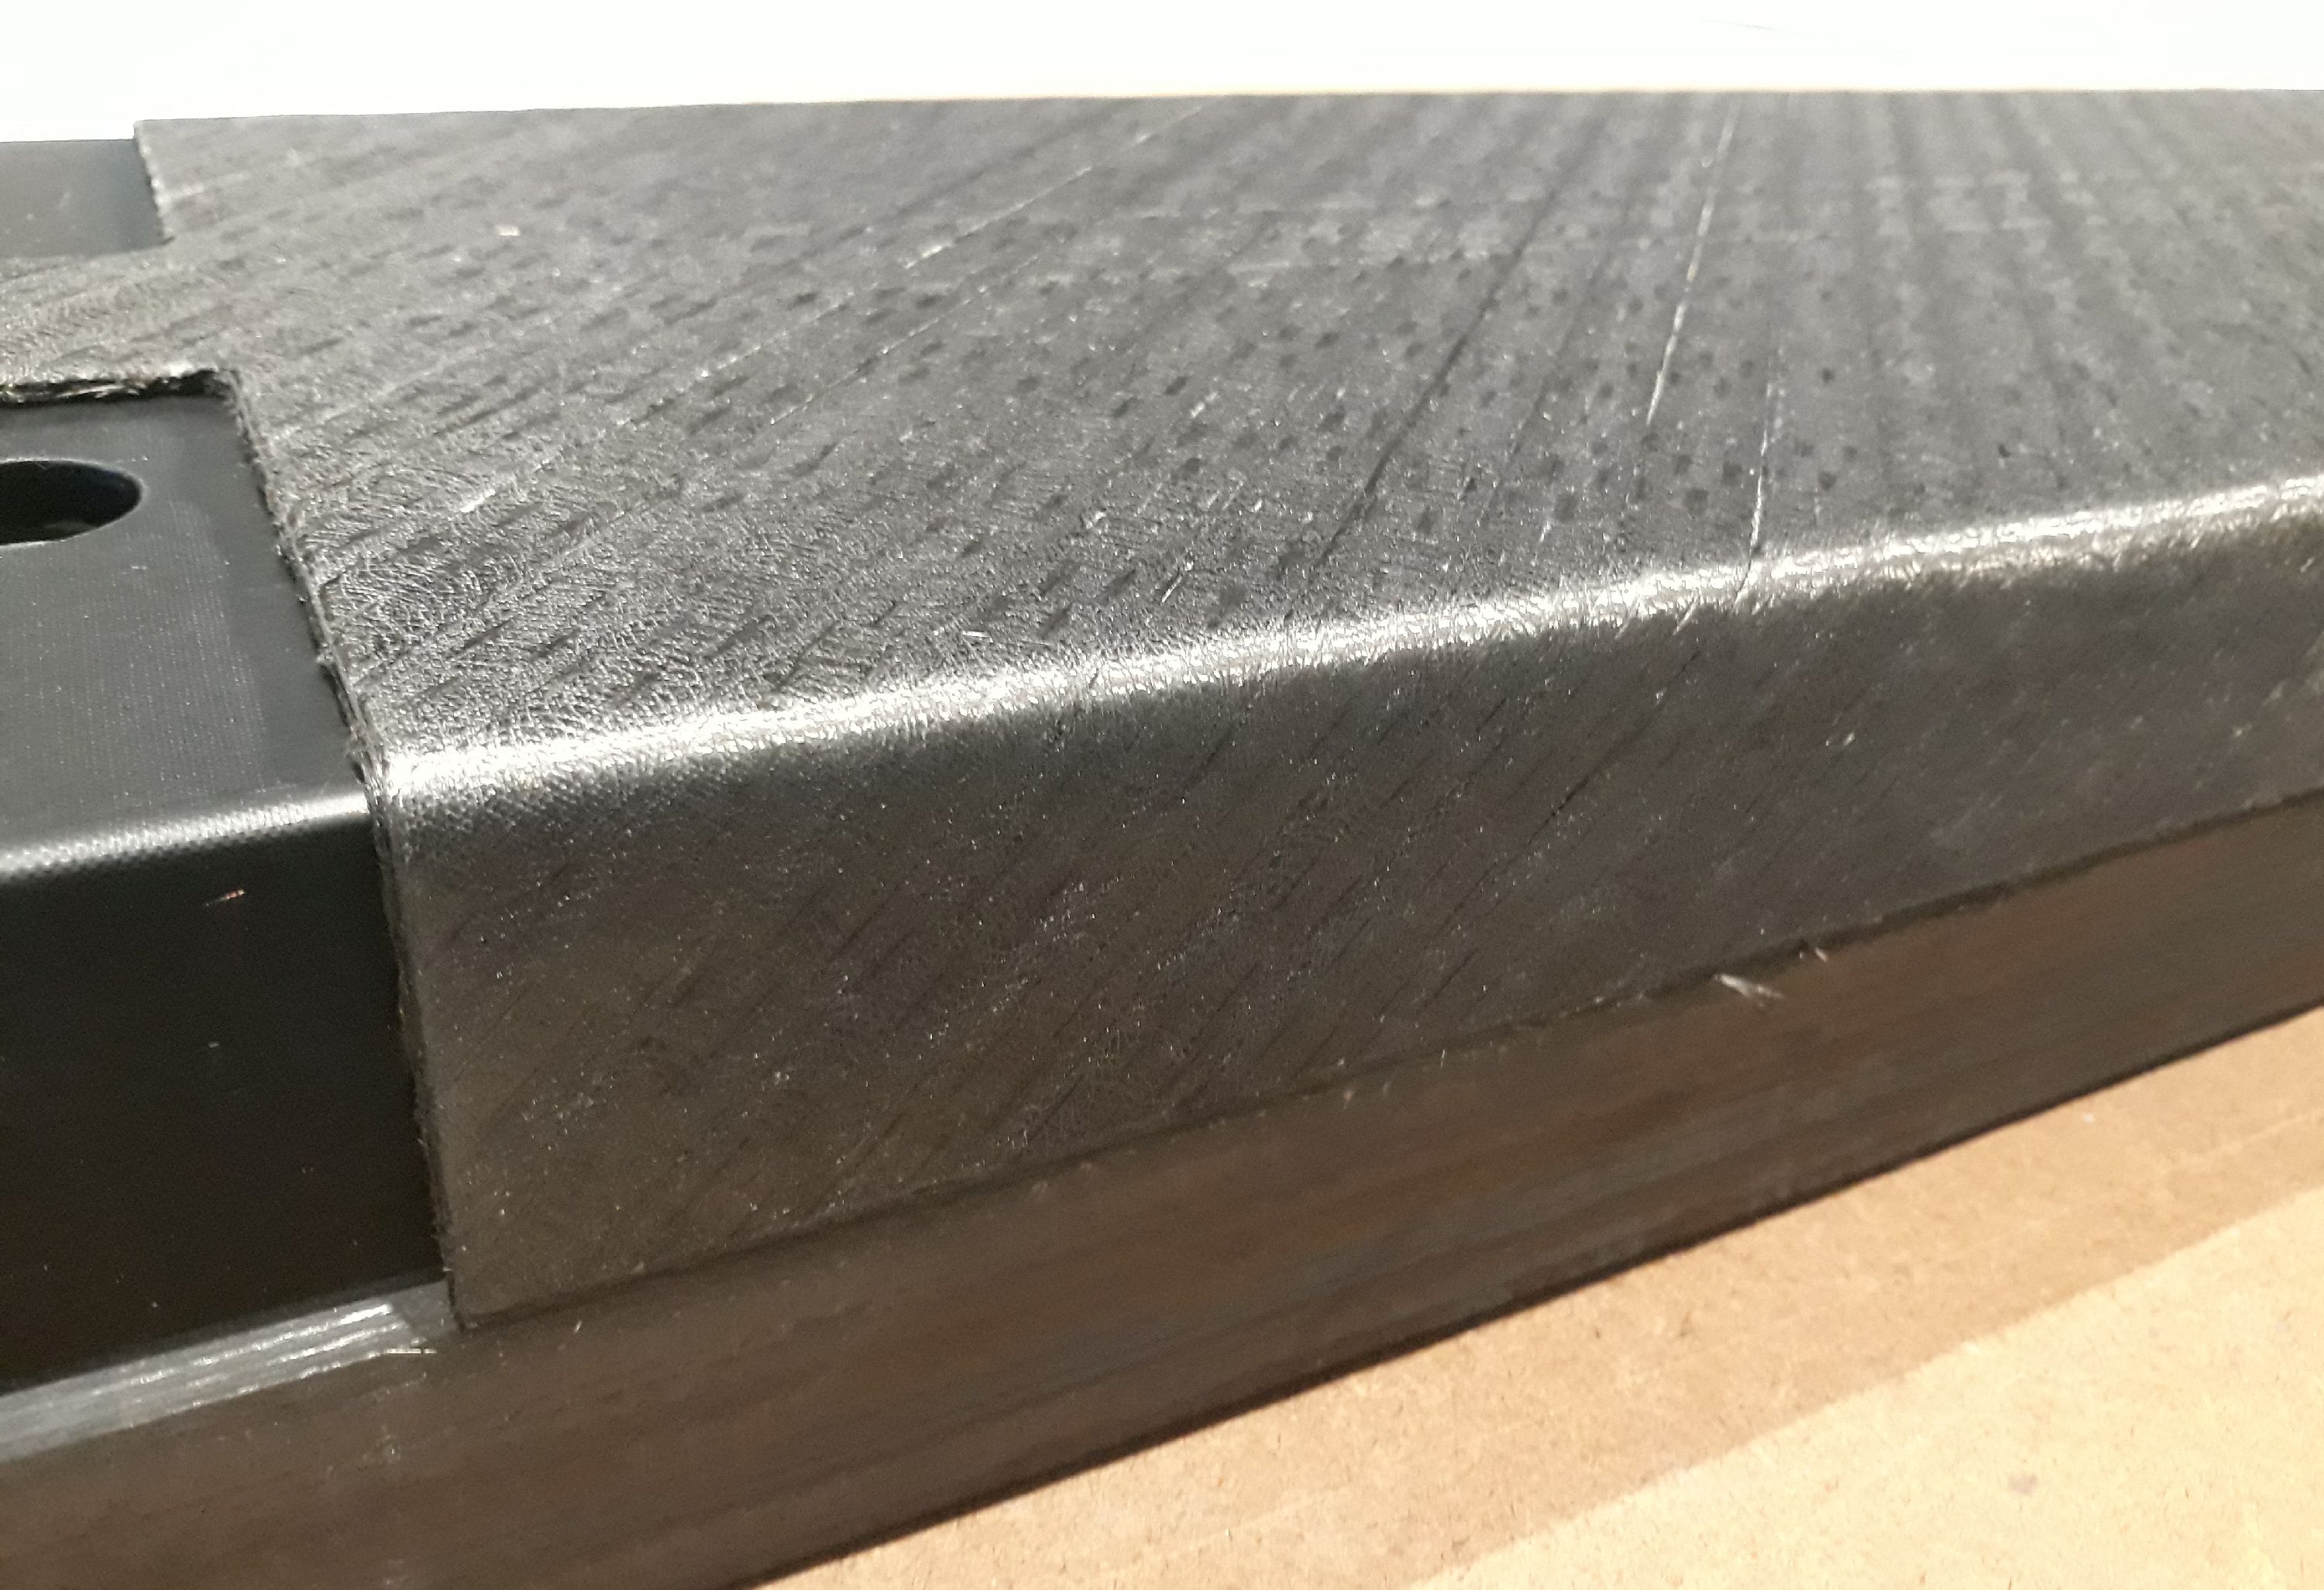
As longarinas dianteira e traseira em J compreendem um blank formado em C, que faces para o interior da caixa de asa, e outro blank formado em Z faces para o exterior — os dois são colocados costas com costas. As longarinas também têm pés em forma sinusoidal no exterior da caixa de asa (seta no Passo 7). "Cortamos a forma para os pés da longarina na mesa de layout plano antes de mover o blank para a estação de conformação", diz Diaz. "Nada poderia ser aparado ou fresado depois nesta área. Os blanks foram colocados direto na ferramenta de conformação macho com os pés da longarina no lado esquerdo da ferramenta e a flange superior no seu lado direito."
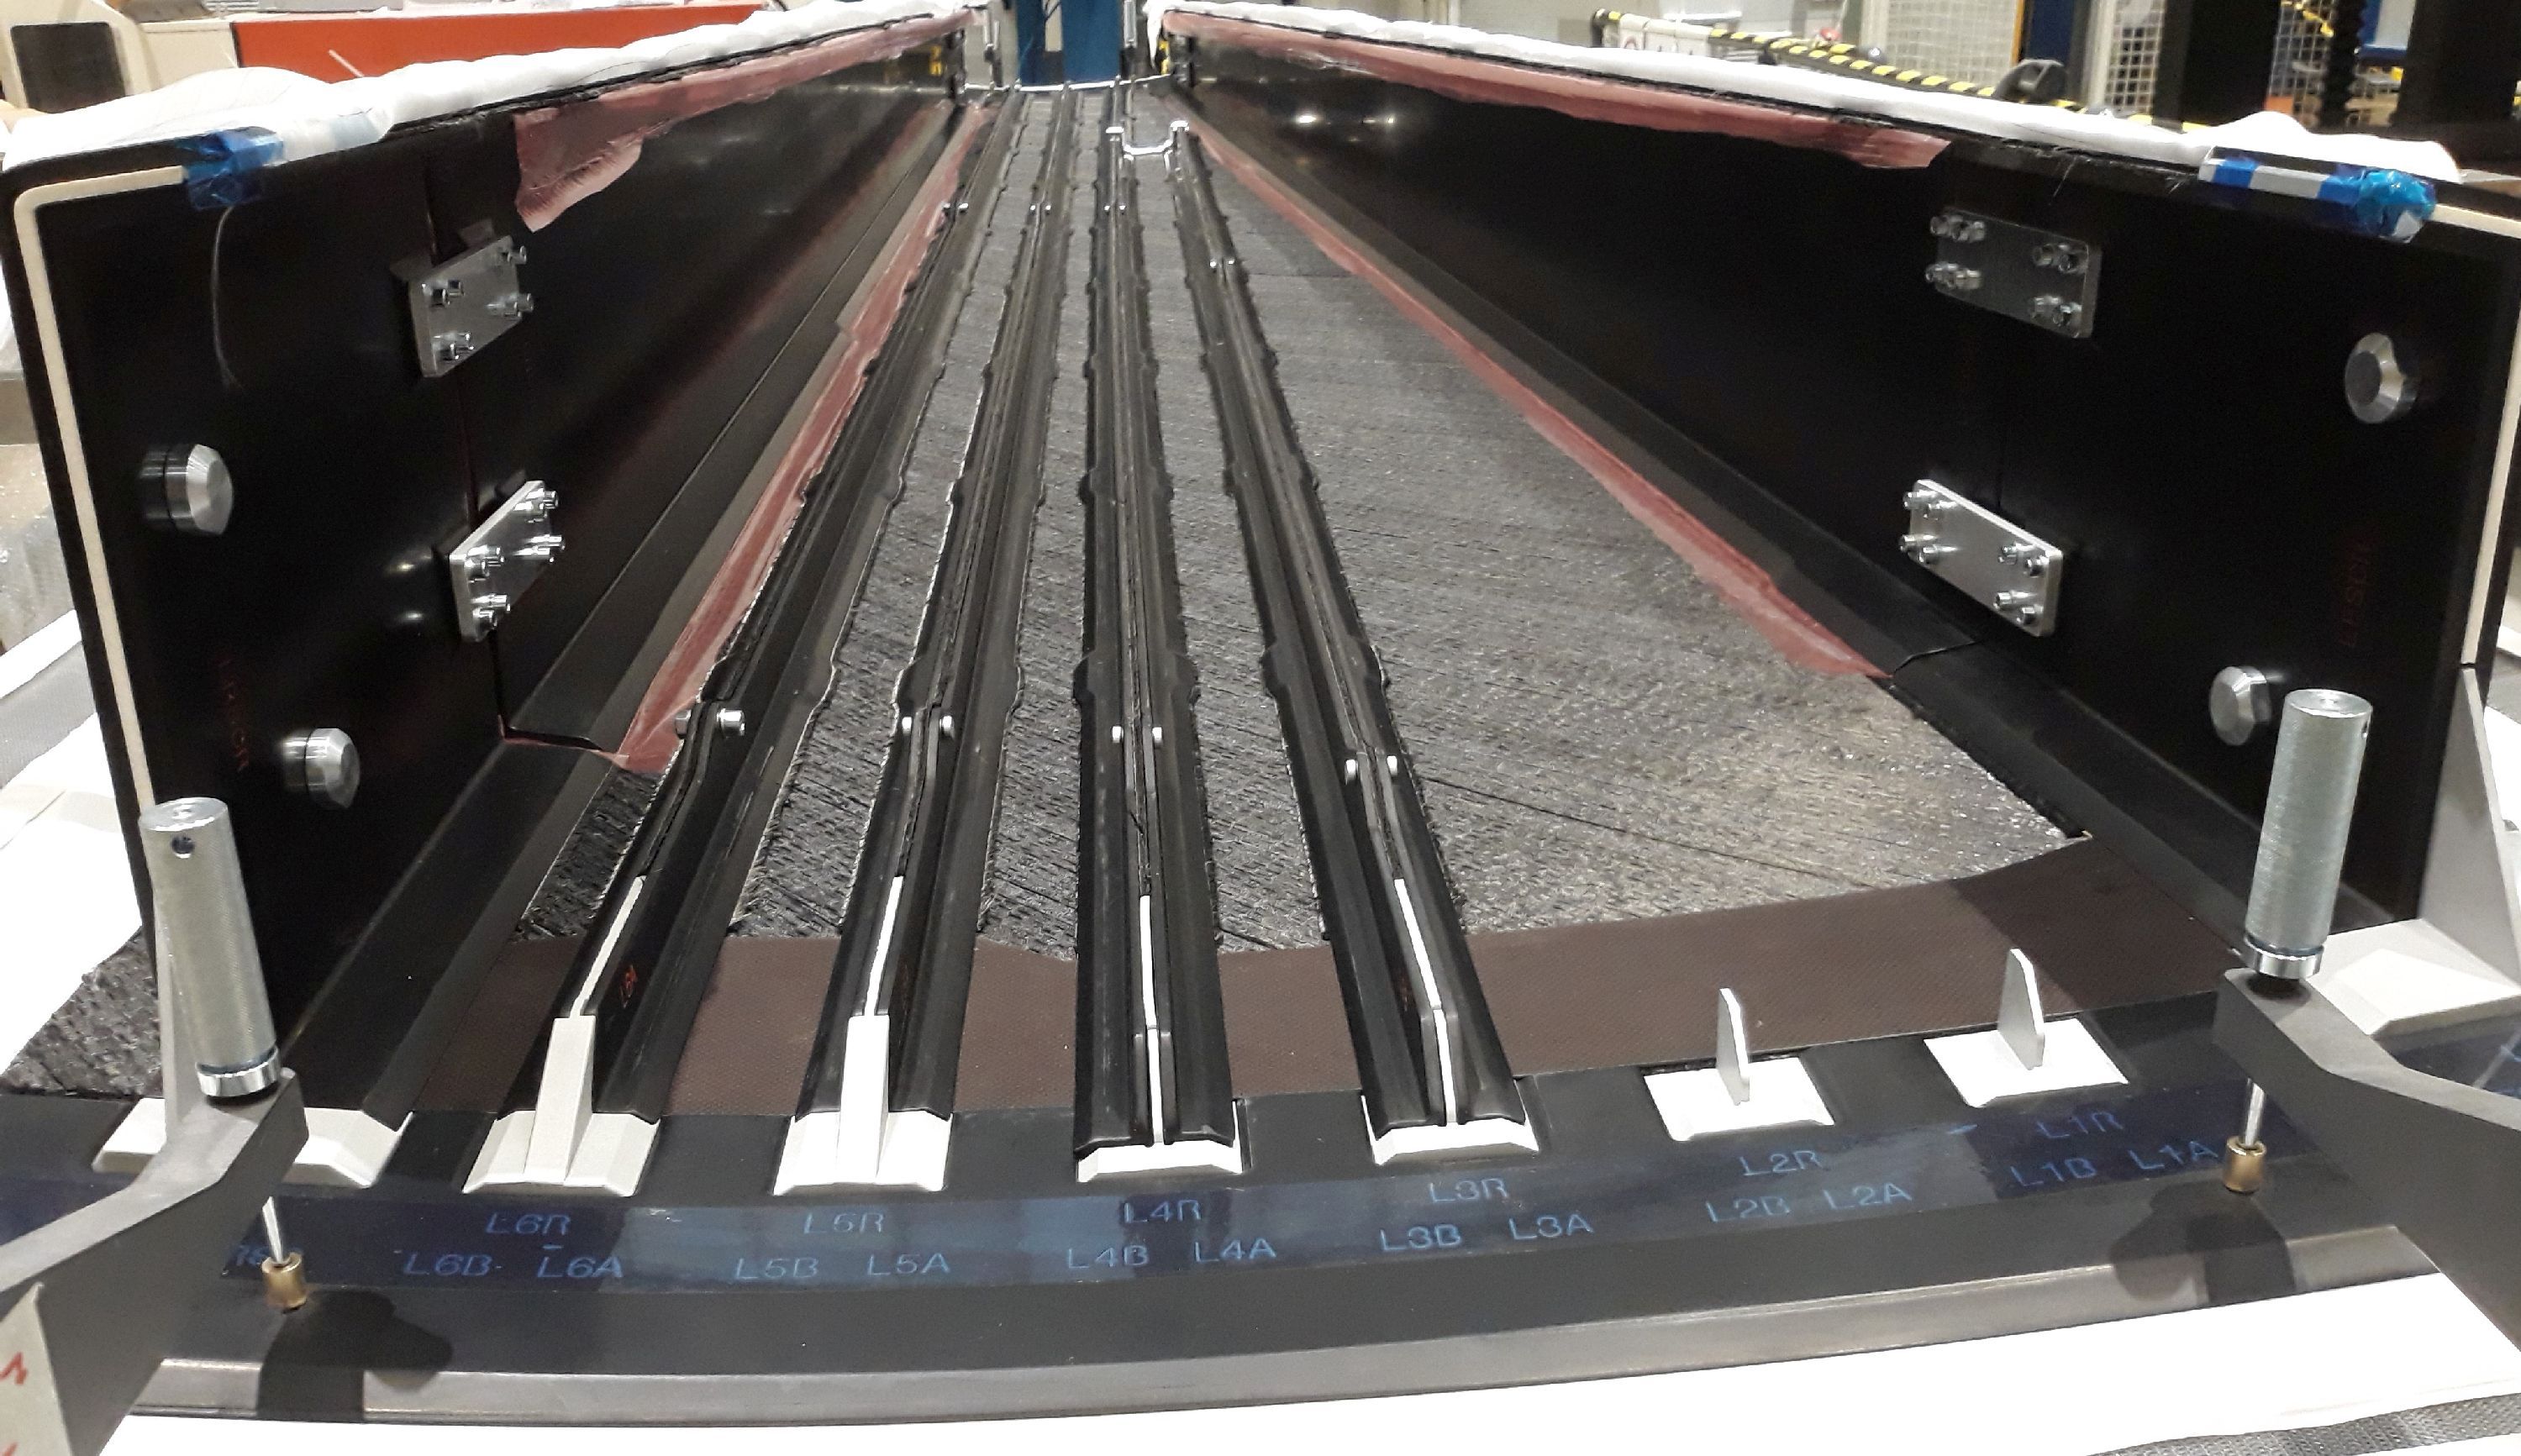
Fig. 3. Colocação precisa de pré-formas. Pré-formas para longarinas em J e longarinas foram posicionadas usando cilindros metálicos gêmeos (vistos na extrema esquerda e direita), posicionadores brancos e um caul CFRP com recortes para longarinas/posicionadores. Crédito da foto: Projeto IIAMS, Airbus Defense and Space, MTorres.
Infusão one-shot
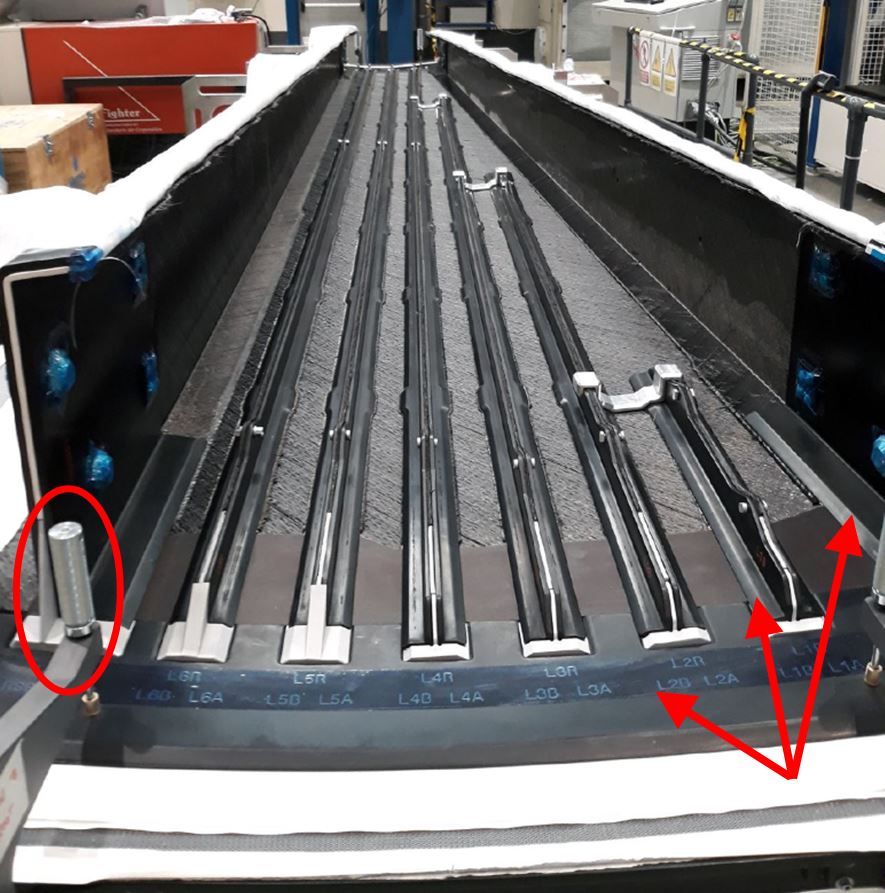
Passo 5. Pré-formas de longarinas e longarinas foram colocadas sobre a pele inferior, auxiliadas por elementos de posicionamento cilíndricos (circulados) e brancos. Cauls CFRP pretos (setas) também foram usados para ajudar a posicionar longarinas e colocados sobre longarinas e longarinas em J.
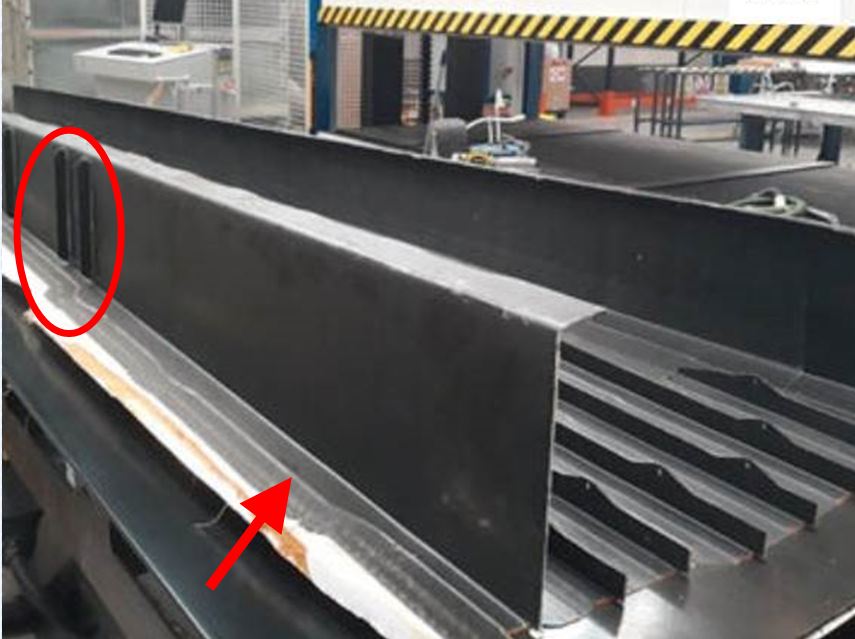
Passo 7. Primeiro demonstrador completado na MTorres mostra a longarina em J com dois reforços de nervura (circulados) e seus pés sinusoidais (seta).
O próximo passo foi colocar as pré-formas de longarinas, longarinas e reforços de longarinas sobre a pele inferior da asa já colocada (Passo 5). "Estávamos indexando cada pré-forma à medida que a colocávamos sobre a pele e ferramenta de cura", diz Diaz. Cilindros que atuam como elementos de localização podem ser vistos no final da longarina à esquerda do Passo 5 e no final de ambas as longarinas na Fig. 3. Estas imagens também mostram dispositivos de posicionamento brancos para as longarinas e longarinas em J. Havia 13 destes posicionadores na montagem final de pré-formas, e cada um era diferente.
Placas de caul também eram parte chave do sistema de localização e colocação de pré-formas. Elas serviam ao propósito tradicional de manter pressão e temperatura uniformes através de regiões de layouts complexos e/ou geometria, mas também seriam chave para infusão, como discutido abaixo. Uma placa de caul CFRP preta com recortes para pré-formas de longarinas pode ser vista no final das longarinas e longarinas no Passo 5 e Fig. 3.
"A localização das pré-formas de longarinas depende da localização daquele caul", Diaz explica. "A tecnologia digital que desenvolvemos para monitorar e controlar o processo de fabricação incluiu um app de realidade aumentada que projetou os modelos CATIA sobre o layout. Isso foi usado para ajudar a guiar a colocação das placas de caul, elementos de posicionamento e então pré-formas. Também mostrou os próximos passos a serem realizados. O app permite auto-suporte em tablets para que todos os trabalhadores tenham fácil acesso a todas as informações."
Um conjunto final de placas de caul CFRP pretas foi então colocado sobre as pré-formas em L para as longarinas em T e também ao longo do interior e exterior de cada longarina em J, estendendo-se sobre a flange e descendo sobre o pé no exterior da caixa de asa, como mostrado no Passo 5 e Fig. 3. "As longarinas também fazem uso de uma espécie de placa de caul no lado interno nas extremidades, para obter maior precisão nas áreas de junta", diz Diaz. "Todas estas placas de caul foram usadas durante o processo HDF e permaneceram anexadas às pré-formas através do layout."
A montagem seca de pré-formas completada com placas de caul foi então coberta com peel ply e filme de saco de vácuo. Toda a montagem de pele, longarinas e longarinas foi então colocada no ACTI e a ferramenta foi aquecida a 120°C. Resina epóxi Hexcel RTM6 foi aquecida a 70°C e desgasificada antes da infusão através de uma única localização de alimentação de resina. "O ACTI foi preparado para alimentar resina de quatro locais", nota Diaz, "mas após simulação e testes extensivos, decidimos que era mais fácil e barato ter uma única entrada de resina."
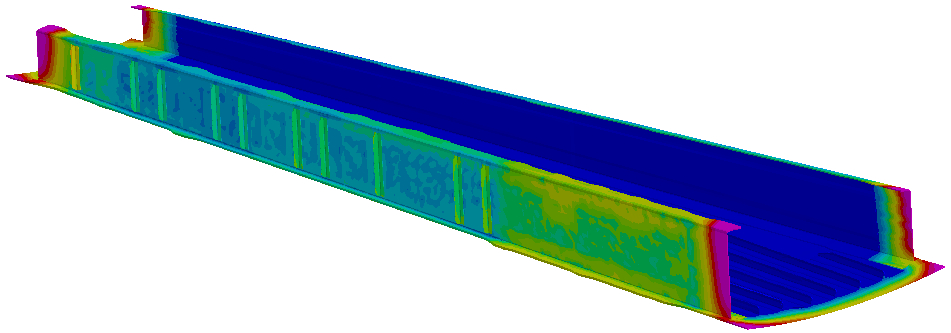
Mesmo com uma única entrada, o processo de infusão foi muito complexo, compreendendo três modos diferentes. "Primeiro realizamos simulação de fluxo, usando software PAM-RTM [ESI Group, Paris, França]", diz Diaz. "Havia uma mistura tão complexa de frentes de fluxo e parâmetros necessários para molhagem completa. Por exemplo, fluxo de resina era mais rápido no centro da caixa de asa, mas era desafio molhar todos os reforços."
VAP, com membrana semipermeável, funcionou bem para a pele inferior, mas foi trocado por malha de fluxo de alta temperatura ao longo das longarinas e no interior das longarinas. "Os cantos eram as áreas mais desafiadoras para molhar", nota Diaz, "mas também eram as mais críticas para manter tolerâncias para montagem, bem como ao longo das bordas." Isso pode ser visto nas áreas vermelhas da simulação de fluxo na Fig. 4. "Nestas áreas, uma abordagem customizada foi desenvolvida para alcançar as dimensões precisas requeridas", ele explica. Também usamos portas de vácuo ao longo do perímetro e no topo das longarinas."
A infusão foi relativamente rápida, como previsto pelas simulações, seguida por cura de duas horas a 180°C, usando apenas ar quente, e não ferramentas aquecidas. Após desmoldagem, cada demonstrador de caixa de asa foi então inspecionado usando teste ultrassônico (UT). Isso foi feito como parte dos entregáveis do projeto IIAMS, para analisar a qualidade dos demonstradores. Aplicação industrial deste processo, no entanto, reduzirá NDT tradicional em favor de sensores digitais e ferramentas de inspeção em linha mais rápidas como sistemas de visão.
Segundo Diaz, embora o ciclo de cura de infusão fosse similar ao de uma caixa de asa de pré-impregnado curada em autoclave, o tempo de ciclo total deve ser menor. "Eliminamos a maior parte da montagem depois e também não temos que fazer shim como com pré-impregnado, ainda assim nossa qualidade é a mesma. Por exemplo, a ligação entre a última camada da pele e a primeira camada de uma longarina não precisa de filme adesivo no meio para melhorar propriedades mecânicas e contabilizar tolerâncias." Isso é obviamente mais eficiente, mas ele nota que taxa de produção de peça não foi inicialmente o fator determinante. "Este método não compete com fabricação de peças individuais mas com uma montagem completa de caixa de asa."
Demonstradores completos, caminho para certificação
"Tínhamos apenas 18 meses para completar este projeto, que incluía projetar o processo e ferramentas e fabricar as ferramentas e demonstradores", diz Diaz. "No mês 14, tínhamos o primeiro demonstrador pronto para exibição na JEC no final de fevereiro de 2020 [Passo 3], mas então a JEC foi cancelada devido à pandemia. Embora o projeto tenha terminado no final de setembro de 2020, se você subtrair os meses que não pudemos trabalhar devido à COVID-19, na verdade terminamos no mês 16. Conseguimos manter este cronograma muito apertado devido à nossa capacidade de design interna e capacidade de fabricar protótipos de ferramentas usando nossas máquinas AFP e fresadoras CNC."
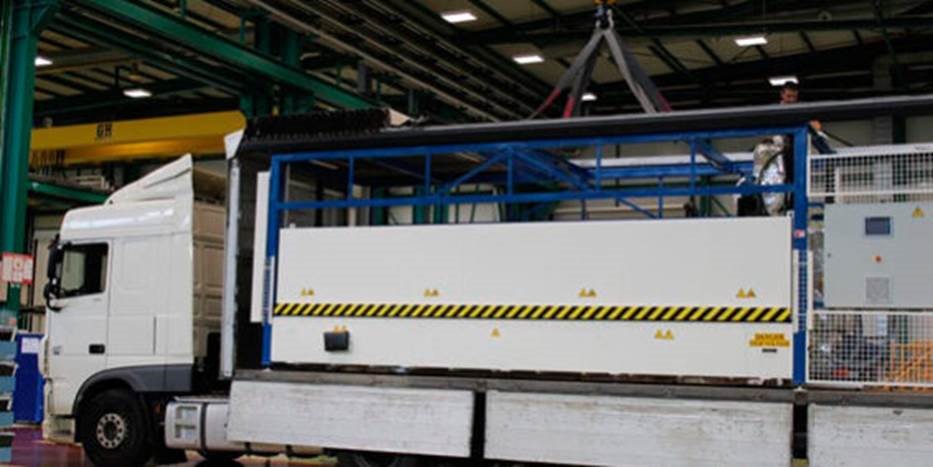
Passo 8. Equipamento de conformação/cura ACTI e ferramentas de caixa de asa foram erguidos em caminhão de mudança padrão e realocados para Airbus DS em Cádis, Espanha.
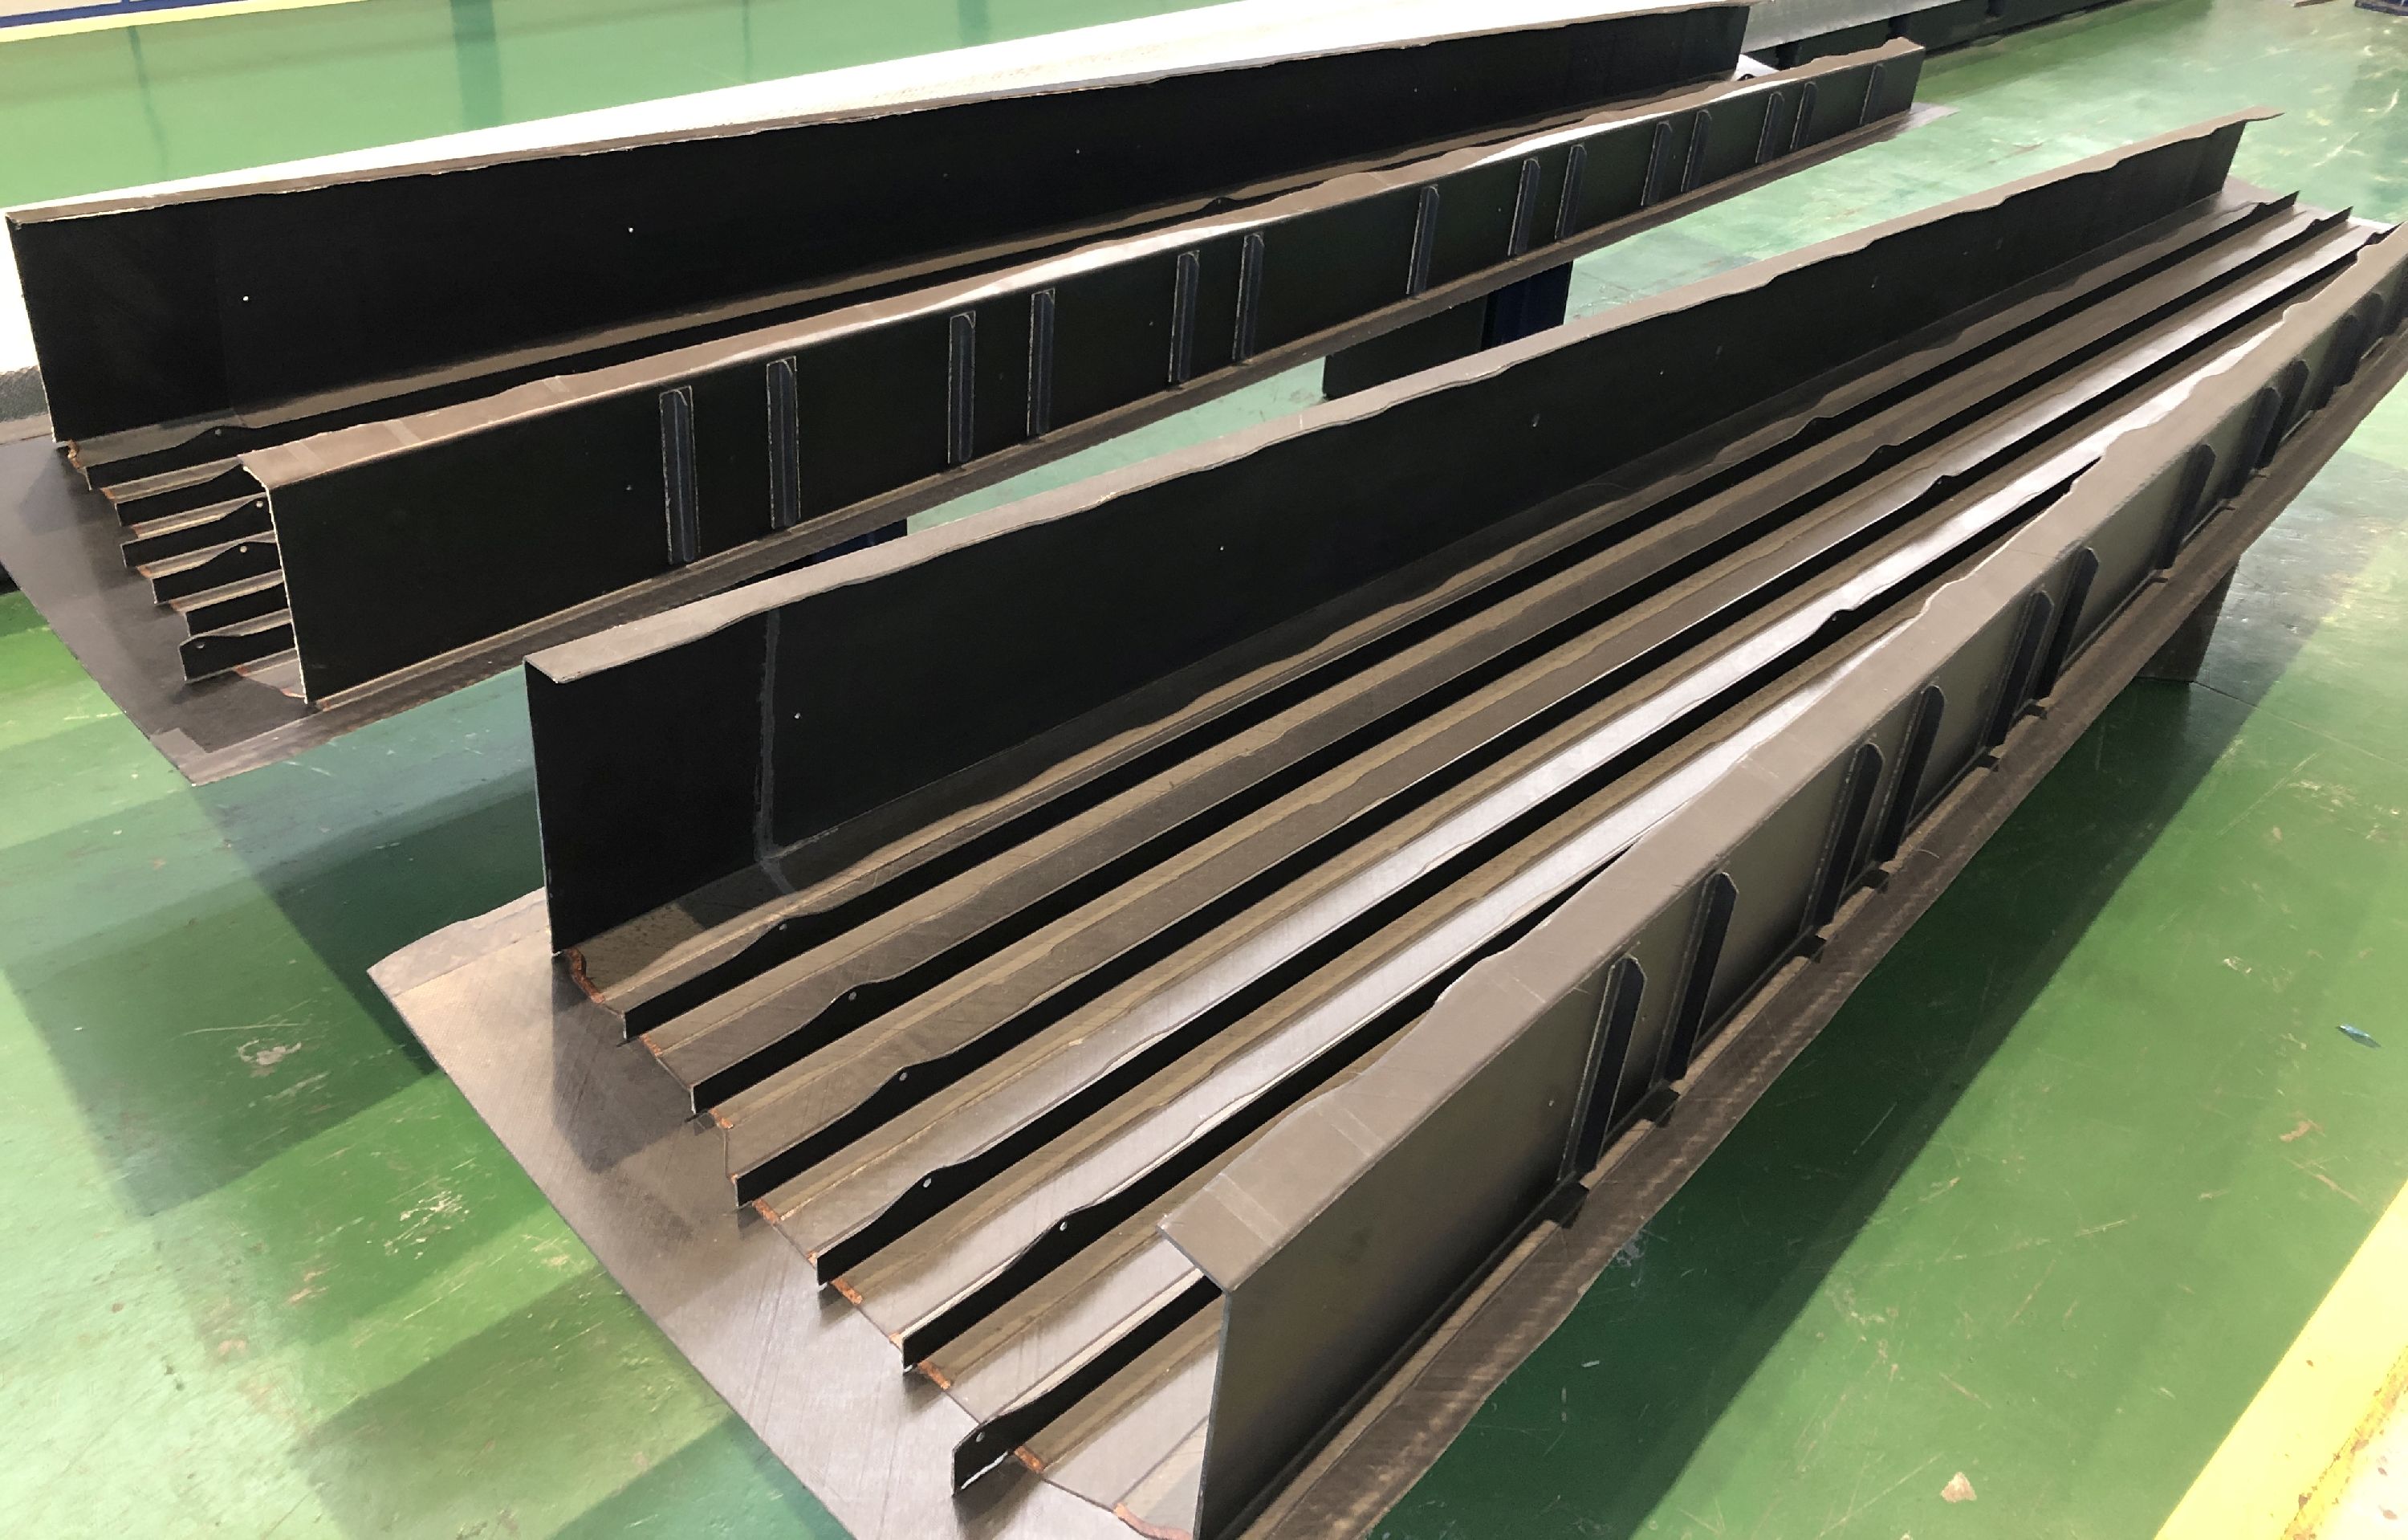
Um demonstrador simplificado de 1 metro de comprimento foi feito na MTorres para verificar todos os parâmetros de processo. Então, o primeiro demonstrador de tamanho real foi produzido. Ferramentas e equipamentos de fabricação foram então realocados para Airbus DS em Cádis (Passo 8), onde o demonstrador final foi produzido. Isso também fez parte dos entregáveis do projeto, provando que o equipamento podia ser facilmente transportado e instalado em múltiplos locais.
Como explicado na barra lateral, "Roteiro de certificação da caixa de asa IIAMS", a Airbus DS desempenhou papel chave no programa Clean Sky, progredindo de co-líder do Demonstrador de Tecnologia Integrada (ITD) Green Regional Aircraft (GRA) no Clean Sky, para co-líder do ITD AIRFRAME, bem como líder para o flight testbed 2 (FTB#2) na plataforma de demonstrador de aeronave integrada REGIONAL (IADP) dentro do Clean Sky 2.
Todos os projetos para preparar o FTB#2 são, de fato, parte de uma estratégia mais ampla e de longo alcance na Airbus. O objetivo é desenvolver um futuro airframe turboélice mais leve e eficiente, e processos de produção mais baratos e que usem menos energia, líquidos de fabricação e materiais auxiliares, mas que também gerem menos sucata e ofereçam maior reciclabilidade.
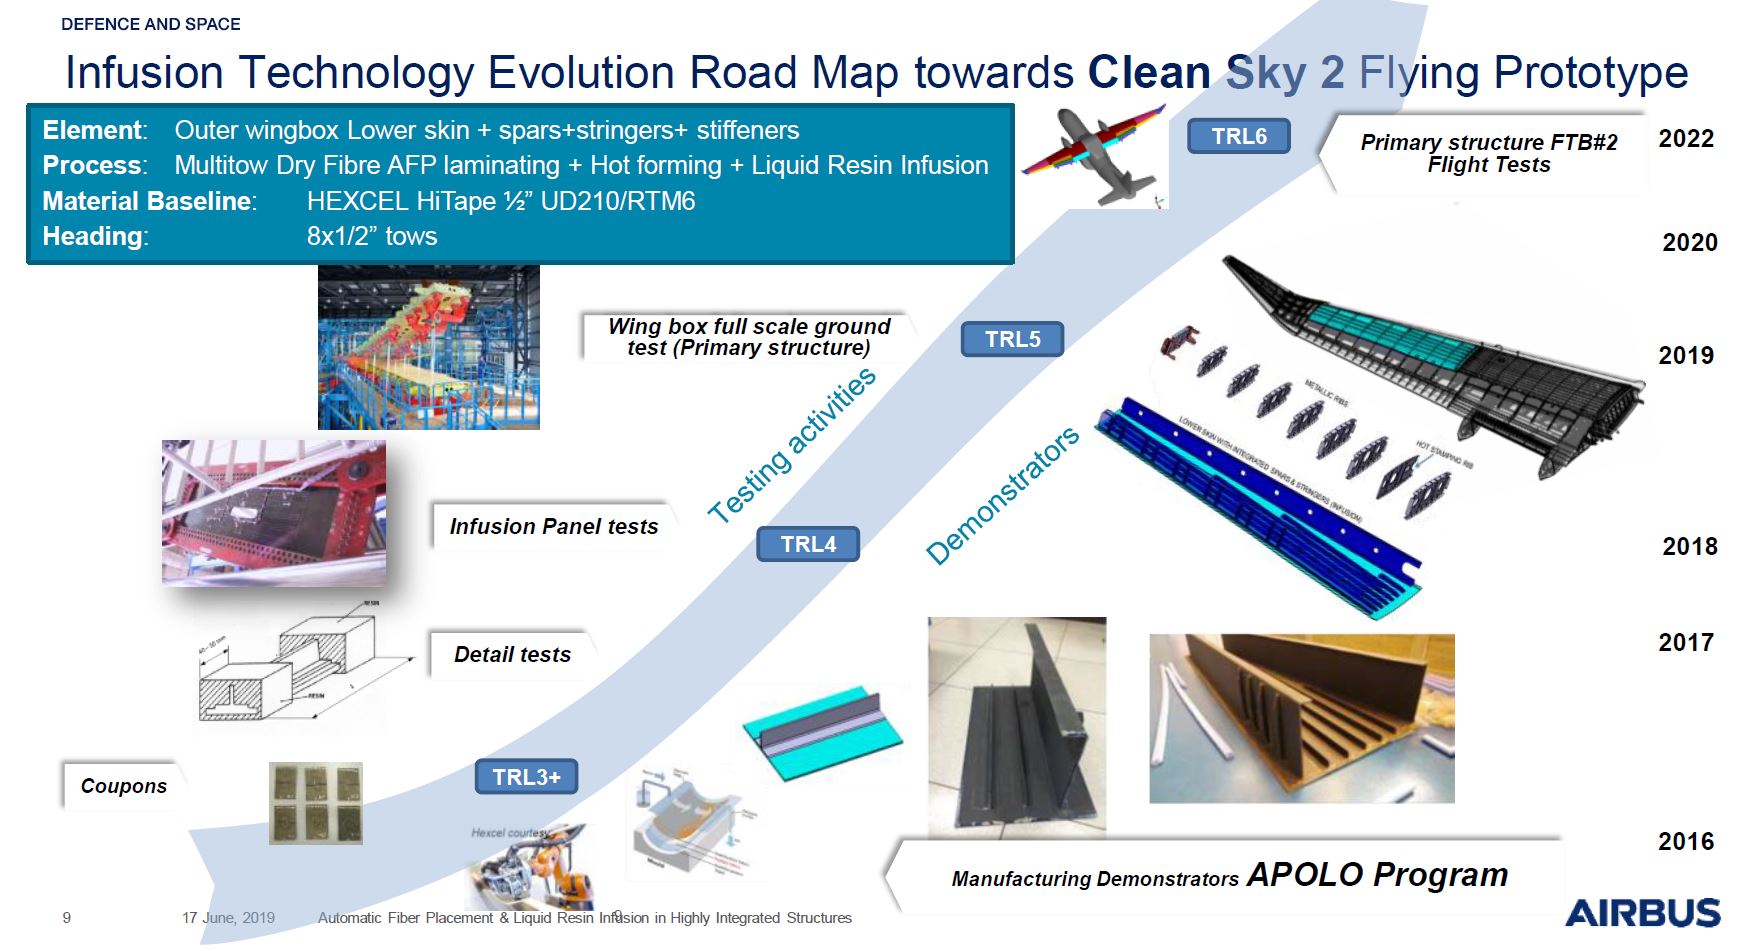
"Passo a passo nós [Airbus DS] estamos passando por toda a pirâmide de testes de estruturas de airframe de cupons a testes estruturais de escala total da asa externa", explica A.E. Jiménez Gahete em um artigo de setembro de 2020 da Materiales Compuestos intitulado "Airbus Defence and Space highly integrated wing box section manufactured by dry fiber placement and liquid resin infusion." Testes de caracterização de materiais, matriz de teste de detalhes de design e testes de subcomponentes para permitíveis de design foram todos completados com resultados positivos. A MTorres auxiliou nesses testes, incluindo fabricação de cupons e peças de teste, bem como demonstradores para validar o processo de fabricação e detalhes de design da caixa de asa. Apenas os testes finais estáticos e funcionais de escala total da asa externa permanecem, diz Gahete, para obter a qualificação FTB#2 para voo.
"Infusão one-shot reduz juntas, diminui peso e aumenta robustez", diz Diaz. "A fita seca inovadora que a MTorres desenvolveu produziu excelentes resultados, tanto no processamento — AFP, conformação a quente e infusão — quanto nas propriedades estruturais da peça." Ele nota que, historicamente, houve dúvida que compósitos infundidos com resina pudessem igualar o mesmo desempenho estrutural e tolerâncias que pré-impregnado curado em autoclave.
"Obter as mesmas tolerâncias em um processo one-shot com ferramentas macias [não metálicas] foi nosso maior desafio", ele concede. "Mas provamos que esta tecnologia funciona e que pode produzir as grandes estruturas primárias necessárias para futuras aeronaves. Nosso próximo passo é continuar avançando as tecnologias digitais e portabilidade do sistema de produção."
Resina
- Como Pós de Pigmento Revolucionam a Coloração de Plásticos: Das Terras Antigas a Opções Ecológicas Modernas
- BLB Industries The BOX SMALL: Impressora 3D de Pellets de Grande Escala 1500 × 1000 mm
- Airbus Revela a Fábrica do Futuro: Produção Inteligente e Robótica Avançada
- Explore Inovações de Ponta na Cadeia de Suprimentos na Conferência CSCMP Edge 2021
- Do Marfim à Baquelite: Traçando a Evolução dos Plásticos Modernos
- História e Mecânica do Parafuso: Das Invenções Antigas às Aplicações Modernas
- Vespel® Poliamida: O Material de Escolha para Aeroespacial
- O que é Economia Circular? Insights de Empresas Líderes de Plásticos
- Como Tecnologias Emergentes Estão Remodelando Locais de Trabalho Modernos
- Por Que um Torno CNC de Guias Box-Way é a Escolha Ótima para Precisão e Desempenho