



Artesanato de Precisão: Técnicas Modernas para Produção de Asas de Aeronaves
O que é necessário para fabricar asas de aeronaves na indústria aeroespacial hiperprodutiva de hoje? Como Parte 2 da nossa série sobre manufatura aeroespacial e de defesa, fabricantes de ferramentas explicam como estão ajudando o setor a encontrar cada vez mais horas para reduzir do processo.
Estrutura da Asa de Aeronave: Nervuras, Longarinas e Reforços
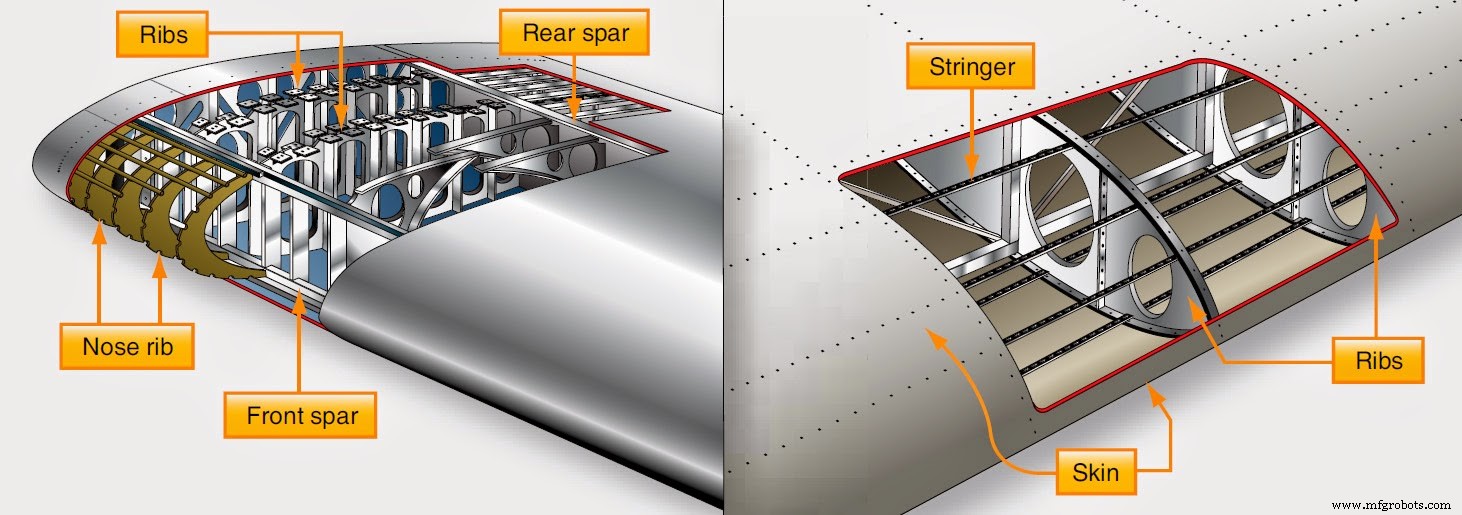
A estrutura da asa de uma aeronave é composta por um esqueleto e uma pele externa. O esqueleto da asa consiste em três componentes principais: longarinas, nervuras e reforços. As longarinas estendem-se ao longo da envergadura da asa e ajudam a controlar a quantidade de flexão, enquanto as nervuras formam a forma aerodinâmica da asa e vão da borda de ataque à borda de fuga.
Os reforços estendem-se entre as nervuras, paralelos às longarinas, e são usados para enrijecer a asa. Juntos, este esqueleto não apenas deve suportar as cargas de voo, mas também suporta os motores, abriga muitos componentes internos e comporta um grande volume de combustível.
"Algumas das ligas de alumínio mais duras, como a 7075, requerem um grau de carboneto muito resistente para cortar e manter uma vida útil aceitável da ferramenta", diz Mark Francis, engenheiro da equipe de soluções aeroespaciais e de defesa da Kennametal.
"Para as peles da asa, utiliza-se uma fresa de facear. Dependendo do tamanho da asa, você quer uma ferramenta de diâmetro muito grande para cobrir mais superfície em menos tempo. Também há muitas características para usinar dentro da asa para fixação de componentes", explica Francis.
O objetivo aqui é conseguir usinar todos os pontos de fixação com o menor número de ferramentas para limitar o tempo de troca. Ao remover material da pele, tudo gira em torno de atingir uma superfície extremamente lisa usando uma máquina do tipo pórtico grande. Não se trata de usar ferramentas manuais. O processo deve ser o mais automatizado e exato possível.
"Os detalhes da geometria das ferramentas de corte podem ter impacto nas taxas de remoção de metal (MRR)", diz Eric Gardner, especialista em aplicações norte-americano da Seco Tools. "Com as geometrias ajustáveis corretas, os fabricantes podem ver um aumento de até 30% na MRR, o que frequentemente se traduz em um aumento de 15 a 20% na produtividade de fabricação de peças."
"O acabamento precisa ser realmente, realmente liso nestas longarinas e áreas de fixação", diz Francis. "Geralmente usamos uma fresa de ranhura ou fresa de acabamento aqui... Não pode haver 'linhas de sobreposição', que é uma linha que percorre o comprimento da superfície de corte que pode ser causada pelo desalinhamento de alguns inserts ao longo da largura do corte."
Linhas de sobreposição são concentradores de tensão — e há muita tensão dentro de uma asa, então se existe um concentrador de tensão ou linha de sobreposição, é uma situação ruim. A asa será rejeitada e terá que ser reusinada ou sucateada. Para uma peça tão essencial e grande, sucatear uma é uma opção terrível e cara.
Para ajudar a eliminar linhas de sobreposição, fabricantes aeroespaciais frequentemente usam fresas de roda ajustáveis com diâmetros de 10 a 12 polegadas, com inserts de carboneto especialmente projetados para ligas de alumínio aeroespaciais com múltiplas configurações para os corpos das fresas, diz Francis.
"E o insert de carboneto tem que rodar perfeitamente alinhado ao próximo, então a eccentricidade tem que ser zero. A única forma de realmente alcançar isso é tornar as ferramentas ajustáveis", diz Francis. "O cliente ajusta cada um desses inserts para um diâmetro particular, de modo que quando a ferramenta percorre a longarina, as linhas de sobreposição são eliminadas. E isso é definitivamente obrigatório... Não podemos ter nenhum tipo de inconsistência."
Área de Problema Potencial: Evacuação de Cavacos nas Peles das Asas
Ao remover metal na pele da asa, a própria asa para aeronaves muito grandes pode ter várias centenas de pés de comprimento. Não é exatamente plana, mas há muito metal para cortar em uma grande mesa plana — e para deixar lisa.
"Em muitos casos, usa-se um sistema de vácuo para sugar os cavacos da face da pele da asa", diz Francis. "Esses cavacos podem ficar presos conforme o insert volta, sendo recortados e espalhados no material. E isso é absolutamente inaceitável. Não queremos isso."
Para evitar essa situação, fabricantes de ferramentas ajustam a geometria para permitir que o cavaco seja evacuado rapidamente e sugado pelo vácuo sem voltar ao corte. Frequentemente nestas mesas planas, os fabricantes usam uma névoa leve para ajudar na evacuação de cavacos ou corte a seco — já que é uma área tão grande e aberta para estas peles de asa grandes.
Há muito para entender sobre fabricação de aeronaves. Aprofunde-se. Leia "Feito para Velocidade: Produzindo Motores de Aeronaves de Qualidade no Prazo."
Setor de Defesa Impulsionando Mudanças de Materiais no Design de Asas
"Na área militar, por exemplo, vimos mudanças nas asas para aeronaves que pousam em porta-aviões", diz Bill Durow, gerente global de engenharia com foco em aeroespacial na Sandvik Coromant. "Há mais demanda nas asas quando pousam. Então eles têm mudado e experimentado com materiais para obter um material mais forte."
Esse material mais forte inclui opções de titânio como Ti-5553 e Ti-1033, que são mais difíceis de usinar, segundo Durow. Esses materiais podem causar problemas com a vida útil da ferramenta e precisam ser usinados em velocidades mais baixas, então a produtividade pode ser afetada.
"Um material de titânio 5553, que é um titânio beta, como regra geral, dará cerca de 50% menos vida útil da ferramenta do que titânio alfa-beta típico como 6AL-4V", diz Durow.
A maioria das ferramentas para essas aplicações inclui ferramentas redondas, fresas de topo de carboneto sólido, fresas de aresta longa e muitas fresas de ombro quadrado.
"Pela natureza das geometrias que você está usinando, você terá desgaste frequente na garganta das ferramentas, então existem diferentes técnicas que você pode aplicar para tentar aliviar isso", diz Durow.
Novas Ligas Híbridas de Alumínio Ganhando Espaço: Alumínio-Lítio
Comparado ao alumínio série 7000, o alumínio-lítio reduzirá a vida útil da ferramenta em 50 a 70%, segundo Gardner da Seco Tools.
"É mais forte com menos peso que outros alumínios, tornando-o ideal para aeroespacial e defesa — bem como para foguetes e espaçonaves", diz Gardner.
À medida que a tecnologia de fusos continua evoluindo, a produtividade está aumentando e alguns sistemas conseguem atingir até 30.000 rpm a 120 quilowatts de alta aceleração com a ferramenta certa.
"É relativamente abrasivo, então requer ferramentas afiadas, positivas para cortar com revestimentos resistentes à abrasão como DLC — ou 'revestimento tipo diamante'", diz Gardner.

Precisa de uma resposta técnica? Pergunte à Equipe Técnica de Metalurgia da MSC no fórum.
Como Reduzir Setups em Múltiplas Máquinas Economiza Tempo e Aumenta Precisão
Uma área onde fabricantes de ferramentas tentam ajudar fabricantes aeroespaciais e de defesa a encontrar eficiência é na redução de setups e trocas ao mover peças para diferentes máquinas. A Sandvik Coromant tem um forte exemplo de uma pylon, uma peça fixada à asa, que era movida para três máquinas diferentes e tinha quatro setups.
O desafio? Convencer o cliente a usar uma máquina de 5 eixos e parar todos os setups. Quando otimizada em uma máquina, a precisão pode ser controlada mais rigorosamente enquanto simultaneamente se ganha muito tempo de retorno no throughput.
"Então o maior desafio é convencer este cliente neste caso, deixe em uma máquina", diz Durow. "Vamos usinar o máximo de lados que pudermos. Você não perde sua precisão, porque está travado no lugar e tudo é relativo a onde você começou. Então vire, termine o fundo e pronto."
No final, conseguiram ajudar a reduzir esta peça pylon para 6 horas de 22 horas apenas mantendo a peça em um sistema — e acabaram usando menos ferramentas no geral. Este tempo não contabilizou peças movendo de uma máquina para outra — apenas o aspecto de usinagem.
Já realizou análise de vibração de máquina? Como foi? Participe da conversa no fórum de metalurgia. [registro necessário]
Tecnologia industrial
- Protegendo Cadeias de Suprimentos para o Futuro: Estratégias para Resiliência e Crescimento
- Construindo Resiliência na Espinha Dorsal da Cadeia de Suprimentos Global
- Fortalecendo Cadeias de Suprimentos de Alimentos: Construindo Resiliência Pós-Pandemia
- Disputa de Subsídios Aeronáuticos EUA-UE: Indústria do Vinho Sofre Consequências
- De Obsoleto a Avançado: Dominar Transformação da Cadeia de Abastecimento para Crescimento do Negócio
- Construindo a Infraestrutura Ideal de IoT
- Fundações de Precisão: Obra-Prima de Concreto de 30 Pés da Metalex Manufacturing
- Por Que a Usinagem Manual Permanece Vital na Manufatura Moderna
- Como a IA Está Transformando Software Avançado de Imagem Médica
- Como IoT Está a Revolucionar HVAC: 5 Melhorias Chave