



Construção da Metade Superior do Demonstrador de Fuselagem Multifuncional (MFFD): Insights de Manufatura Avançada
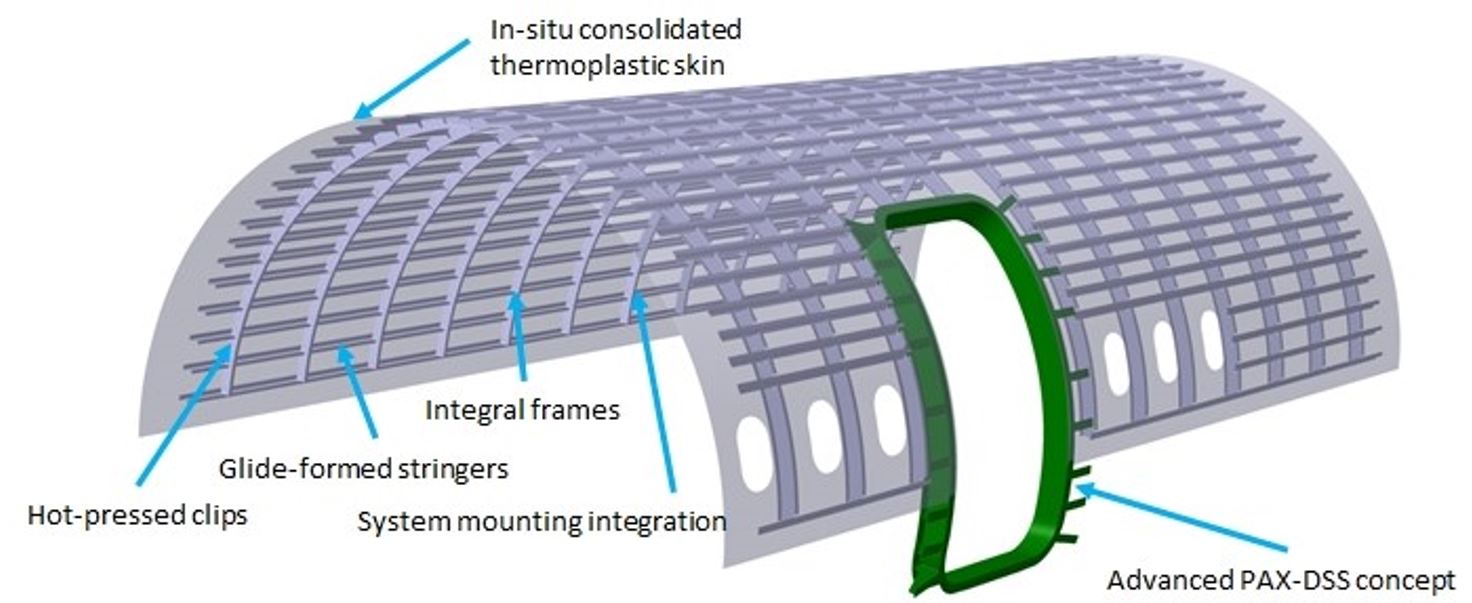
Este blog é um acompanhamento de uma apresentação do Centro Aeroespacial Alemão (DLR, Stuttgart e Augsburg) no simpósio da TU Munique no outono passado e do resumo da CW publicado no mesmo período, “Avançando no Demonstrador de Fuselagem Multifuncional (MFFD)”. O projeto também foi descrito em uma apresentação de Lars Larsen às 9h35 do Dia 3 do ITHEC 2020: “Avanço orientado por dados de processo de soldagem ultrassônica contínua baseada em robô para Montagem Livre de Poeira de Futuras Estruturas de Fuselagem”.
Conforme explicado por Larsen, “O grande desafio é demonstrar que os custos de produção podem ser significativamente reduzidos pelo uso de automação.” Para a metade superior do MFFD, isso inclui consolidação in-situ via colocação automática de fita/fibra (ATL/AFP) para evitar o autoclave e soldagem sem poeira/livre de poeira para montagem. “Isso deve permitir mudar a sequência de linhas de montagem de componentes e final no futuro”, diz Larsen, “permitindo que sistemas sejam integrados antes da montagem.” Isso porque, ao contrário da usinagem para furos de fixadores, a soldagem não produz cavacos ou detritos que poderiam danificar sistemas pré-instalados, como energia elétrica distribuída, acabamentos internos, etc.
Este blog baseia-se em minha entrevista com Sebastian Nowotny, chefe de design de componentes e tecnologias de manufatura no Instituto de Estruturas e Design do DLR (BT, Stuttgart) e Frederic Fischer, líder técnico de produção de compósitos termoplásticos no Centro de Tecnologia de Produção Leve do DLR (ZLP, Augsburg). Fischer também é gerente de projeto da metade superior do MFFD no DLR.
NOTA: Na imagem acima, longarinas formadas por deslizamento refere-se a um processo desenvolvido no Clean Sky 2 pela Applus+ Laboratories (Barcelona, Espanha), veja meu blog de 2017 sobre formação por deslizamento, e clipes prensados a quente refere-se a estampagem, veja:
- Acelerando compósitos termoplásticos na aeroespacial
- Compósitos termoplásticos “clip” tempo, mão de obra em peças pequenas mas cruciais
- Dentro de um polo de compósitos termoplásticos
Combinando estrutura, cabine e sistemas
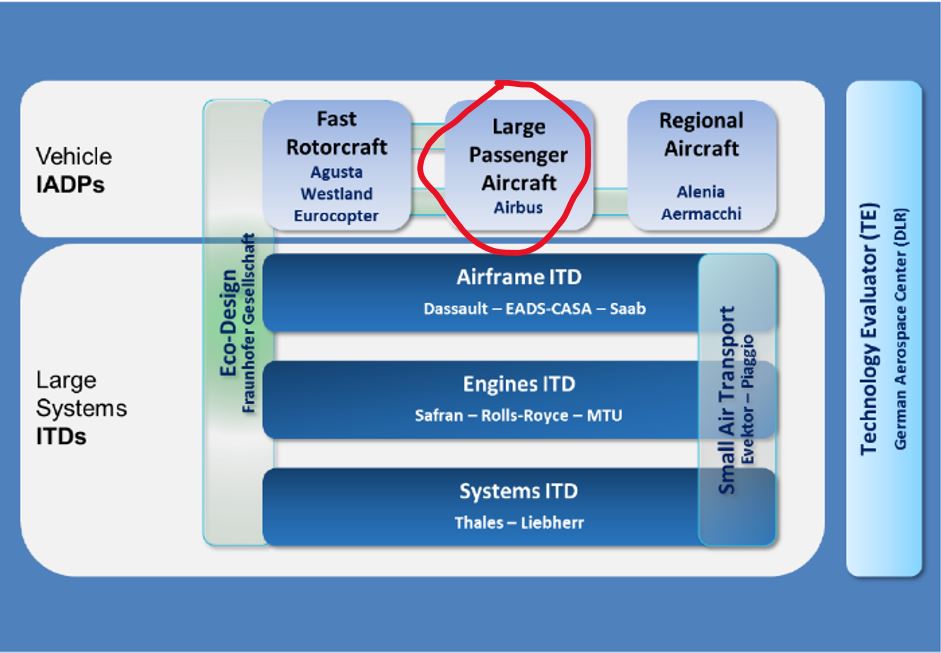
Perguntei a Nowotny sobre a história da metade superior do MFFD. “Quando o Clean Sky 2 começou, a primeira chamada de propostas foi emitida”, ele responde. “Acho que começamos em 2015 e vencemos a licitação para o projeto chamado ICASUS, que era um projeto de co-parceria para o programa de aeronaves de grande porte (LPA). O foco principal era o design de uma fuselagem multifuncional. Na época, não era compósito termoplástico. O objetivo principal era combinar a fuselagem, a cabine, os sistemas e a estrutura em um único processo de design. Basicamente, o trabalho feito ali se tornou o demonstrador de fuselagem multifuncional (MFFD) e é o suporte tecnológico para nosso trabalho no projeto da carcaça superior.”
ICASUS
O projeto ICASUS visa desenvolver soluções multifuncionais e altamente integradas para a fuselagem integrada de estrutura, cabine e sistemas da próxima geração. Hoje, o processo de manufatura e montagem para aeronaves de corredor único é impulsionado por etapas sequenciais caras e demoradas. Especialmente a montagem de componentes principais (MCA) e a linha de montagem final (FAL) são gargalos que impedem processos mais rápidos e acelerados. Por isso, o ICASUS desenvolverá um novo conceito para manufatura e montagem de futuras aeronaves de corredor único visando:
- Produção em alta taxa de 60 aeronaves/mês;
- Redução de custo recorrente da fuselagem de €1 milhão comparado ao A321 ACF (“Advanced Cabin Flex”);
- Redução de peso da fuselagem de 1 tonelada métrica versus o A321 ACF.
A abordagem será combinar as disciplinas originalmente autárquicas de cabine/carga, sistemas e estrutura para chegar à combinação e integração mais promissoras de respectivas funções e requisitos. Isso será alcançado usando materiais avançados e aplicando princípios de design inovadores em combinação com a arquitetura de sistemas mais avançada e a cabine de próxima geração.
O principal driver é reduzir significativamente o consumo de combustível aplicando sistemas leves e arquitetura/integração de sistemas. Isso requer um procedimento de otimização multidisciplinar global, bem como o desenvolvimento e aplicação de uma abordagem holística da Indústria 4.0. Design para manufatura automatizada, automação, sensorização, análise de dados e troca segura de dados serão utilizados. Os principais objetivos da manufatura do MFFD incluem verificação de produção econômica e de alto volume de estruturas compósitas multifuncionais e contribuição para conceitos de certificação de juntas de CFRP termoplástico (ex: soldagem).
Como combinar fuselagem, cabine e sistemas em um? “Você ainda teria essas disciplinas com seus respectivos requisitos, mas acho que o objetivo principal é a abordagem de colaborar já em estágio inicial”, explica Nowotny. “Houve regras estritas para o processo de design de fuselagem de aeronaves que criaram restrições e impediram um design de aeronave totalmente otimizado. A ideia inicial de combinar estrutura, cabine e sistemas era ter um processo de design que reúna esses três aspectos e tente encontrar o ótimo global, não apenas primeiro para a cabine, depois para a estrutura e depois para os sistemas. Mas, claro, há muitas regras e não é um processo fácil porque também envolve certificação.”
“É um processo contínuo, no sentido de que uma plataforma digital foi estabelecida e todos os parceiros europeus fornecem entrada nesse design digital único”, diz Fischer. “Avançar neste design integrado para o MFFD é o que tem acontecido nos últimos anos. Nossa equipe entregará a metade superior com provisões para fixação de cabine e sistemas. A visão é revolucionar a montagem final entregando componentes principais totalmente equipados.”
Embora o DLR já fizesse parte do projeto de design do MFFD, não recebeu o aval final para o projeto de manufatura até 2019. O consórcio para construir a metade superior compreende a Airbus como líder geral do projeto MFFD, a Premium Aerotec (Augsburg, Alemanha) como líder de design industrial e estrutural e fornecedora das armações, a Aernnova (Vitoria-Gasteiz, Espanha) para produzir as longarinas e o DLR como líder para tecnologia de deposição de pele e soldagem. No último ano, diz Fischer, “refinamos o design da metade superior para garantir que possa ser fabricada com as tecnologias selecionadas.”
Consolidação in-situ
Enquanto a metade inferior do MFFD está sendo produzida usando ATL e AFP seguidos de consolidação em autoclave, a metade superior usará consolidação in-situ durante ATL/AFP. Por que? “Para obter o máximo resultado do projeto de pesquisa, escolhemos desafiar a linha de base”, diz Fischer, “e aproveitar a oportunidade de usar uma tecnologia em complemento à metade inferior.” Nowotny adiciona: “Mostramos que é um método de manufatura muito promissor que foca em produção enxuta, reduzindo etapas de manufatura. Mas acho claro que não existe um único método de manufatura que sirva a todos os propósitos. Ainda é preciso decidir, caso a caso, qual é o processo de manufatura ideal para cada peça.”
Dois tipos de soldagem
Outra escolha para a metade superior foi o uso de duas tecnologias de soldagem diferentes. “Usamos soldagem ultrassônica contínua baseada em robô para as longarinas, porque, em nossa opinião, essa é a tecnologia mais adequada para juntas muito longas, e especialmente para a configuração de longarinas”, explica Fischer. A soldagem por resistência foi escolhida para integrar as armações da fuselagem. “Essas escolhas resultam de análises intensivas no início do projeto, junto com a Premium Aerotec. Analisamos os diferentes cenários de soldagem, o que precisava ser unido e onde.”
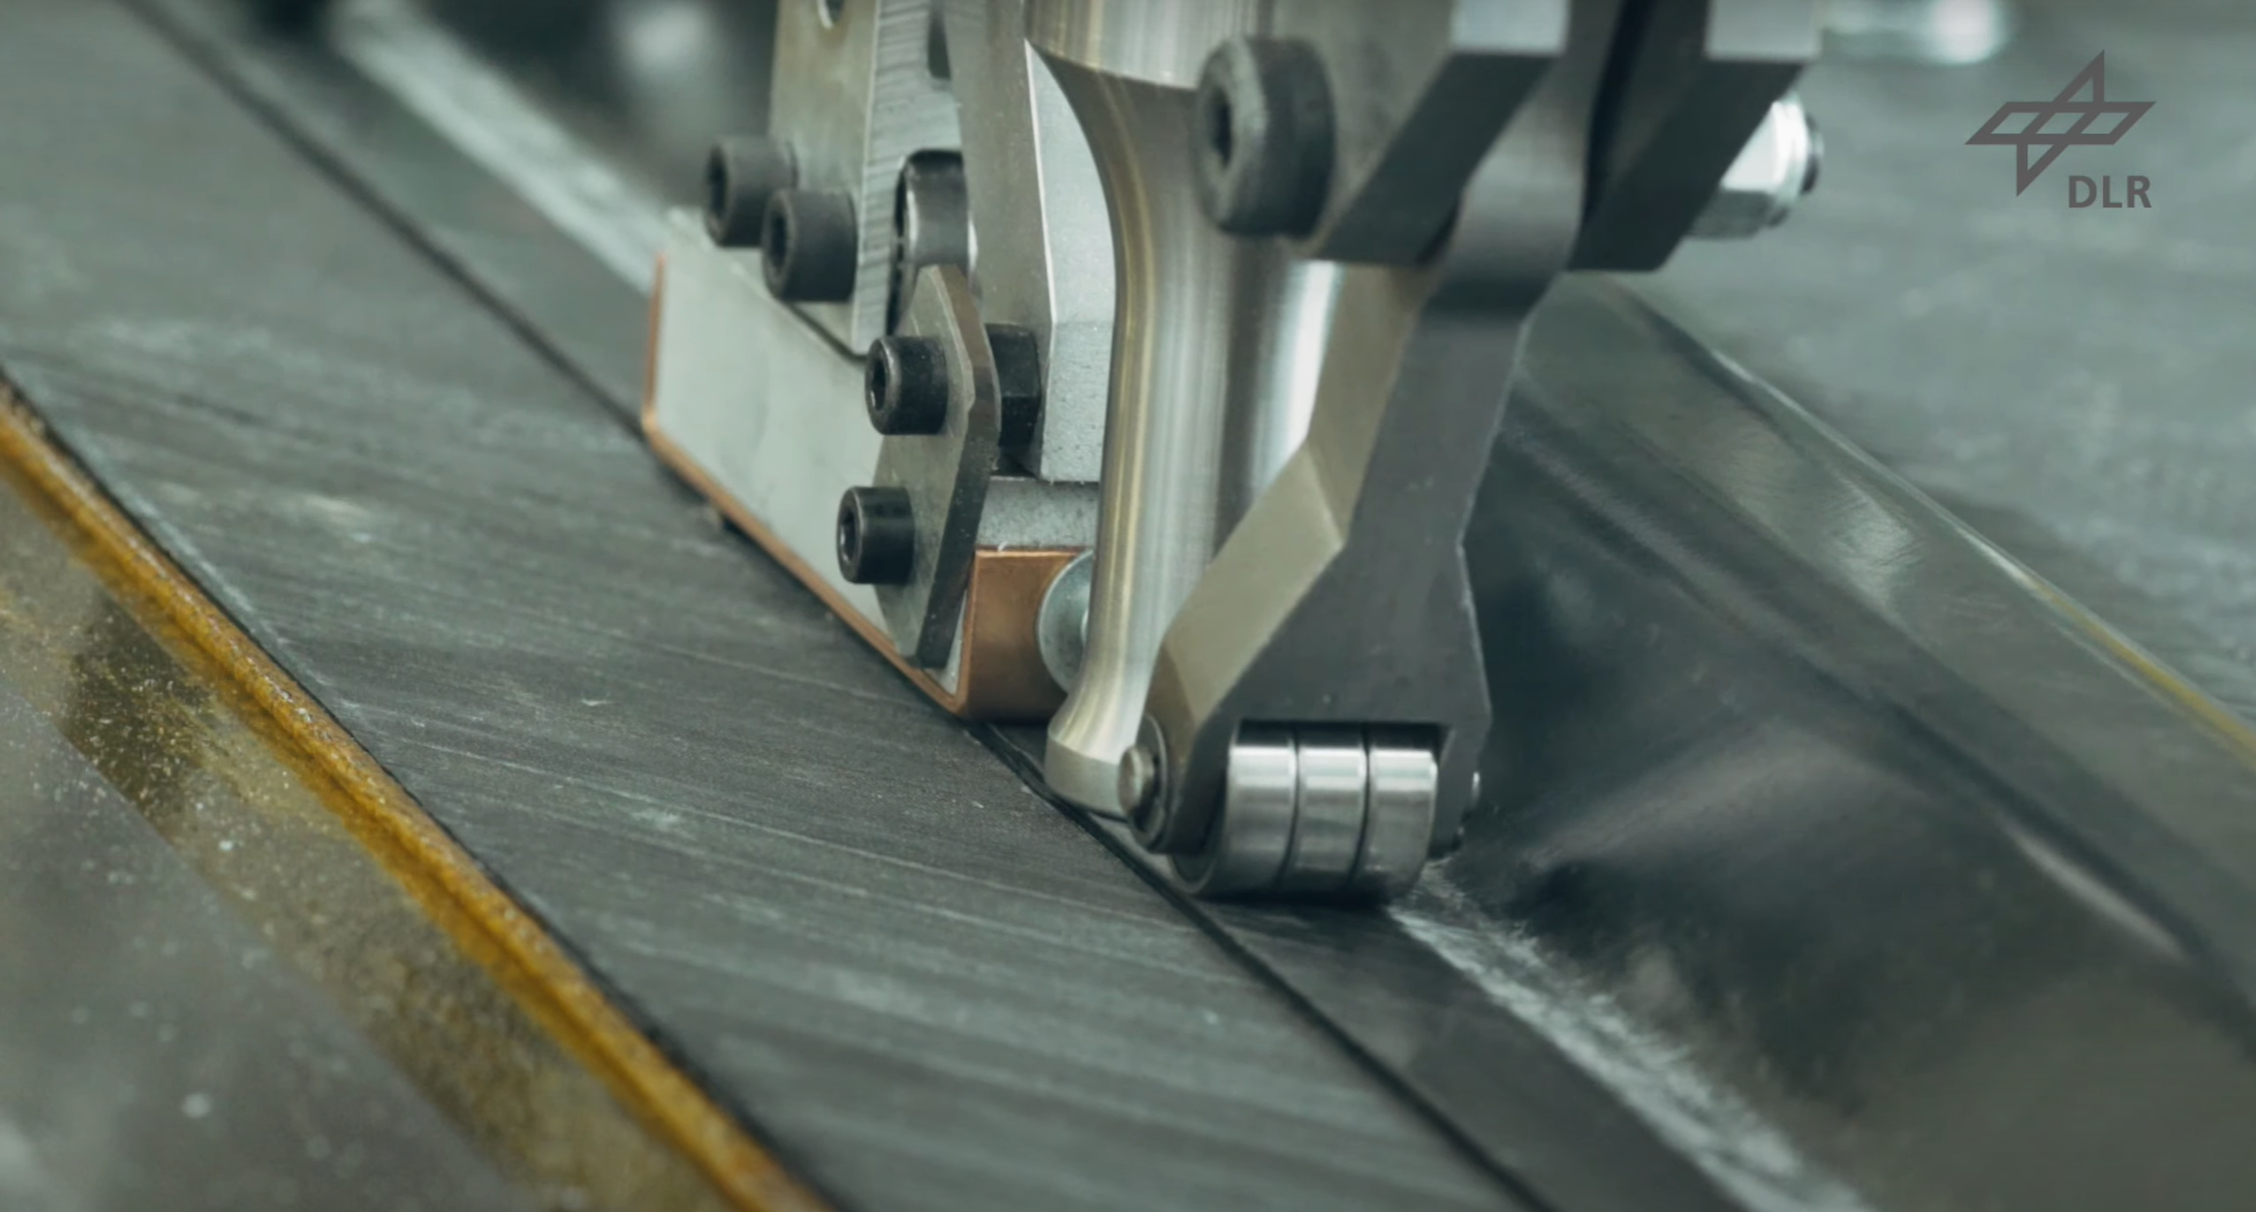
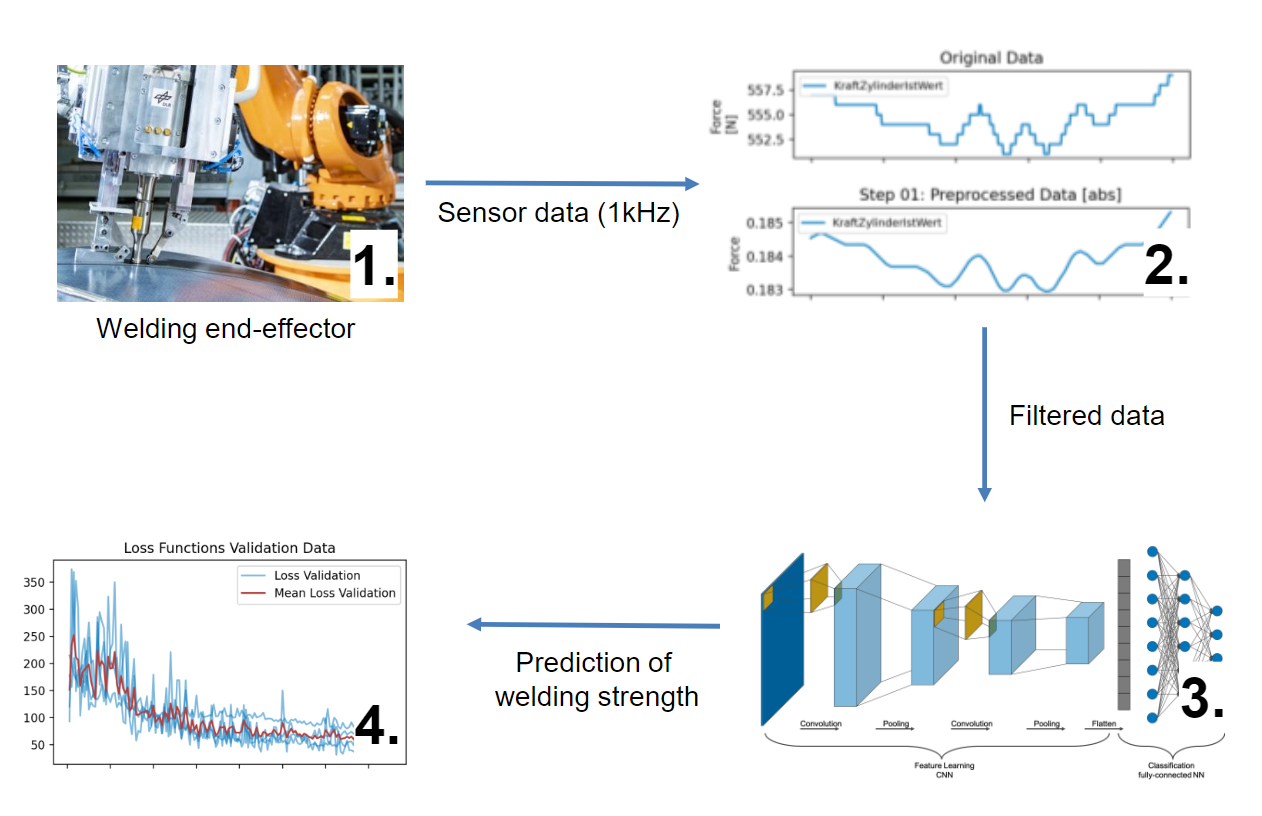
A soldagem ultrassônica contínua desenvolvida pelo DLR usa um robô industrial padrão. O efetor final de soldagem compreende um rolo de pré-passagem, um sonotrodo de 25 mm de diâmetro e uma unidade de compactação seguinte. O efetor final é equipado com múltiplos sensores, o que permite monitoramento de processo em linha. Ao usar o robô como manipulador, como mostrado no vídeo abaixo, uma variedade de geometrias pode ser soldada, como um anteparo de pressão traseiro curvo ou longarinas ômega sobre uma pele.
“Então, temos dois processos com uma grande distinção”, observa Fischer. “Um é um processo contínuo e o outro é um processo descontínuo. Para as juntas de 8 metros das longarinas Z, escolhemos soldagem ultrassônica contínua. E para o caso de uso altamente complexo — em termos de acessibilidade e gestão de tolerâncias — para soldar as abas fixadas das armações à pele, escolhemos soldagem por resistência. Ajustaremos e pré-equiparemos o elemento de soldagem por resistência à geometria da armação e teremos uma ferramenta de soldagem tipo grampo que fecha pneumaticamente, contata os elementos de soldagem e então inicia o processo de soldagem.”
Nowotny observa que a soldagem por resistência tem a maior maturidade e maior resistência, o que combina bem com a carga mais alta nas juntas entre as armações e clipes. Ele aponta que este processo solda a armação à pele e solda o clipe tanto à armação quanto à longarina.
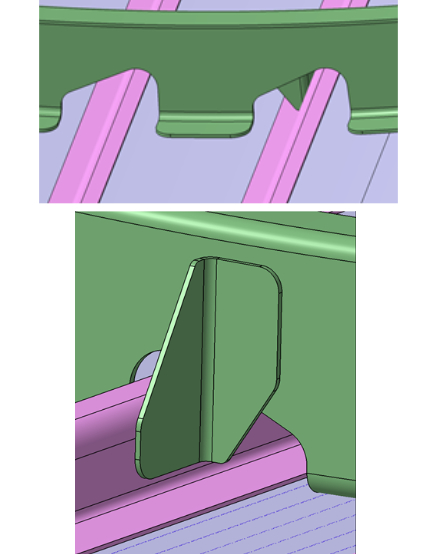
“Mostramos a integração do clipe em peças genéricas na JEC 2017”, diz Fischer. Nowotny adiciona, “E na verdade tivemos o projeto HISYS com o departamento de alta sustentação da Airbus Bremen em 2005-2008 para soldagem por resistência com PEEK (polieterecerquetona) termoplástico. Levamos todo o processo de soldagem das nervuras na pele até TRL 5. Então, os fundamentos do processo são bem compreendidos, e agora podemos focar principalmente na adaptação, automação e robustez do processo.”
“Um dos principais facilitadores para diferentes tecnologias de soldagem — mesmo que existam há muito tempo — é mostrar que estão prontas para aplicação comercial na indústria”, aponta Fischer, “incluindo a automação, programação e garantia de qualidade necessárias. Um dos principais problemas que estamos analisando é como saber se a solda é boa. Queremos garantir que temos os dados de processo para mostrar que a solda terá desempenho a longo prazo e que não estamos pedindo uma verificação NDT subsequente com ultrassom, ou outra inspeção geral na montagem concluída. Então, um de nossos principais objetivos neste projeto é desenvolver garantia de qualidade industrial.”
Mudança para PAEK de Baixo Ponto de Fusão
Conforme explicado em meu blog, “Comprovando soldagem de PAEK de baixo ponto de fusão para Demonstrador de Fuselagem Multifuncional”, embora o MFFD tenha começado com fibra de carbono/PEKK (polietercetonecetona), na 10ª chamada de propostas (CFP10) em março de 2019, o material base foi trocado para fibra de carbono/PAEK (poliariletercetona). PAEK é a família geral de polímeros onde residem PEEK, PEKK e PAEK de baixo ponto de fusão. Quanta experiência a equipe da metade superior tem com PAEK de baixo ponto de fusão? “Já o usamos em vários testes de manufatura”, diz Fischer. “O desempenho do material é bastante promissor para soldagem ultrassônica e por resistência. Ainda assim, o material está em desenvolvimento e um processo de intercâmbio comum em termos de lições aprendidas e desenvolvimento de diretrizes de processamento foi estabelecido entre todos os parceiros europeus e o fornecedor do material.”
“No entanto,” adiciona Nowotny, “acho que é bom que tenhamos essas opções de material agora, porque muitos anos atrás só havia Cytec APC-2, e nada mais. Especialmente na Europa, às vezes você conseguia o material e outras vezes recebia ‘não, desculpe’. Agora, temos vários fornecedores de material que trabalham ativamente nos materiais, e também para os diferentes processos. Por exemplo, a Victrex, como vimos apresentado no simpósio de TU Munique 2020, agora está olhando otimização para manufatura aditiva. Há também trabalho em andamento com otimização para AFP consolidação in-situ, e alguns para consolidação secundária usando autoclave, bem como vários processos de manufatura fora de autoclave (OOA). Então, há muito mais acontecendo agora, e isso aumenta as chances de obter um bom material para cada processo.”
Cronograma e próximos passos
“Basicamente finalizamos o design do processo de manufatura para um demonstrador intermediário — diâmetro A320 com duas baias de armação e largura de 950 mm — e construiremos essa meia carcaça menor no início do próximo ano (2021)”, diz Fischer. “Além disso, iniciamos a aquisição de ferramentas para a carcaça superior em escala real, e estamos aprimorando nossas tecnologias para garantir que seremos capazes de produzir a metade superior em tamanho real dentro do prazo em 2022.”
O que isso implica? Uma questão são as tolerâncias de montagem. “As juntas longitudinais ao longo dos lados esquerdo e direito das metades superior e inferior da fuselagem foram projetadas há algum tempo”, explica Fischer. “A partir delas temos certos requisitos, e precisamos garantir que nossas tolerâncias de produção atendam a esses requisitos.”
“A história básica do que tentamos fazer com a carcaça superior é demonstrar as rotas mais eficientes para produção de compósitos termoplásticos e pavimentar um caminho que possa competir contra alumínio para futuras aeronaves”, diz Fischer. Ele observa que o DLR já demonstrou isso em seu trabalho com a Premium Aerotec para desenvolver um anteparo de pressão traseiro termoplástico soldado, mostrado em 2018 e 2019 (veja também “Novos horizontes na soldagem de compósitos termoplásticos”). Soldagem e produção enxuta são facilitadores-chave para termoplásticos. E agora devemos tirar essas tecnologias do laboratório e levá-las à indústria. E para que as indústrias acreditem que podem realmente usar essas tecnologias de soldagem, devemos mostrar que podem ser automatizadas, previsíveis e controladas para confiabilidade em tarefas reais de produção. E é isso que estamos fazendo.”
Resina
- Como a Fabricação de Curta Série Impulsiona Inovação e Eficiência
- Materiais Orgânicos Podem Impulsionar a Próxima Geração de Plásticos?
- Escolhendo o Fornecedor Certo de Fabricação de Plásticos: Um Guia Prático
- Robôs de Montagem 101: Transformando a Manufatura com Automação de Precisão
- Reshoring na Manufatura dos EUA: Tendências Atuais e Impacto
- Como Blockchain Está Revolucionando a Manufatura: Aumentando Segurança, Transparência e Eficiência
- Elimine os 8 Desperdícios da Manufatura Enxuta: Guia para Produção Otimizada
- O Processo de Manufatura Moderno: Técnicas-Chave e Inovações
- Como a Impressão 3D Transformará a Manufatura na Próxima Década
- Como a Impressão 3D Está Revolucionando a Manufatura Moderna