



Ferramentas Aditivas Híbridas de Grande Formato: Moldes Leves, Rápidos e Custo-Efetivos para Peças Grandes
Por mais de três décadas, a aviação comercial abraçou cada vez mais materiais compósitos. De fato, mais da metade de componentes estruturais críticos em vários modelos de grandes aeronaves comerciais hoje são compósitos. À medida que o uso desses materiais cresceu em termos de volume e tamanho de peças, tornou-se cada vez mais difícil construir ferramentas — particularmente ferramentas acessíveis — para prototipar e fabricar estas peças mais rapidamente. Por exemplo, as asas do A350 XWB da Airbus SE (Leiden, Holanda) têm cada uma 32 metros de comprimento por 6 metros de largura e representam algumas das maiores estruturas de aviação compósita já produzidas.
"Existem agora tais tecnologias de manufatura inovadoras no mercado que podemos esperar grandes passos na evolução de ferramentas, ajudando-nos a enfrentar os desafios que enfrentamos no desenvolvimento de componentes de aeronaves compósitos,” nota M. Pilar Muñoz Lopez, engenheira de manufatura compósita na planta da Airbus em Illescas, Espanha. “É crucial para nós investigar estas tecnologias, capacidades e limitações para que possamos estar preparados para o futuro.”
Dado que ferramentas representam uma proporção significativa dos custos totais do programa para peças aeroestruturais, e dado o tamanho crescente dessas peças, novas opções de ferramentas com custos e prazos de entrega menores são necessárias. Um estudo interessante sobre ferramentas híbridas de manufatura aditiva de grande formato (LFAM) para peças de protótipo e produção de baixo volume aeroestrutural foi recentemente concluído pela Airbus, Northrop Grumman Aeronautics Systems – Aerospace Structures Business Unit (Clearfield, Utah, EUA) e Instituto de Pesquisa da Universidade de Dayton (UDRI, Dayton, Ohio, EUA) com resultados encorajadores.
Domando problemas de expansão térmica
A maioria de estruturas aeroestruturais de plástico reforçado com fibra de carbono (CFRP) são produzidas a partir de pré-impregnado de matriz epóxi. Para moldar tais peças, ferramentas devem sobreviver a temperaturas de cura em forno ou autoclave até 180°C/356°F. Também, dado o coeficiente de expansão térmica linear (CLTE ou CTE) muito baixo do CFRP, é crítico combinar — o mais próximo possível — CLTEs de ferramenta e material de moldagem em temperaturas ambiente e elevadas. Isso garante que moldes mantenham dimensões para que peças resultantes também atendam requisitos dimensionais. Para evitar distorção ou tensão nas estruturas finais, também é importante evitar usar material de ferramenta que esfrie mais rápido que o material da peça. Como consequência, as ferramentas mais comuns usadas para moldar grandes aeroestruturas CFRP são feitas de CFRP em si ou Invar, uma liga ferrosa de níquel e ferro conhecida por seu baixo CLTE. Ambos são caros e podem ter prazos de entrega significativos. Além disso, Invar é difícil e demorado de usinar e pesado para transportar. Embora ferramentas de aço ou alumínio possam reduzir custos, seus valores CLTE relativamente mais altos limitam uso em muitas aplicações — particularmente ao moldar peças grandes ou longas.
Muitos estudos de setores público e privado avaliaram ferramentas manufaturadas aditivamente impressas em materiais termoplásticos e concluíram que potencialmente oferecem benefícios incluindo custos menores e prazos de entrega mais curtos para produzir compósitos laminados termofixos. Infelizmente, ferramentas LFAM baseadas em polímero têm problemas como porosidade de ferramenta, que pode levar a perda significativa de vácuo em temperaturas/pressões de cura. Resolver isso requer retrabalho adicional de preenchimento de ferramenta e revestimentos superficiais. Um desafio ainda maior são valores CLTE altamente anisotrópicos, devido ao alinhamento de enchimento de matéria-prima no plano durante extrusão/impressão, que podem levar a diferenças de expansão/contração 5-10 vezes maiores no eixo Z do que nos eixos X e Y de impressão. Isso torna um desafio obter peças dimensionalmente precisas repetida e reprodutivelmente — especialmente quando peças são grandes, têm alta proporção de aspecto e/ou apresentam superfícies complexas.
“Todos interessados em ferramentas aditivas têm batido nas mesmas questões de porosidade e expansão térmica descontrolada com poucas maneiras eficazes de abordar aquelas questões”, explica Scott Huelskamp, líder de equipe UDRI, desenvolvimento de processo de manufatura avançada, Divisão de Materiais Estruturais. “Há muitas pessoas que querem usar ferramentas AM, mas estão esperando alguém resolver esses problemas.”
Dado o potencial de AM para reduzir custo e prazos de entrega de ferramentas, a indústria focou esforço considerável em abordar questões de expansão explorando novos materiais imprimíveis, modificações de hardware de impressora e abordagens de modelagem inovadoras. Por exemplo, alguns grupos desenvolveram um “valor de compensação” para projetar ferramentas AM para abordar diferenciais CLTE. No entanto, Huelskamp nota que determinar qual valor de compensação usar é difícil e propenso a erro. Também, tais abordagens têm sido ineficazes para ferramentas de cavidade fêmea, e ferramentas com características de travamento ao longo de seu comprimento que criam condições de die-lock capazes de danificar peças durante ciclagem térmica na ferramenta.
“Não há fator de compensação que vai consertar esse tipo de problema”, ele adiciona. “Até hoje, nenhum estudo de ferramentas AM abordou totalmente a necessidade de valores CTE baixos e isotrópicos em temperatura elevada. Sem esta característica, tamanhos e geometrias de ferramentas sempre serão limitados, e ferramentas maiores sofrerão de erros dimensionais maiores em temperaturas de cura.”
Em um esforço para tentar novas abordagens para resolver desafios de ferramentas LFAM, um projeto de 18 meses foi realizado por várias empresas membros sob os auspícios do Instituto para Inovação em Manufatura de Compósitos Avançados (IACMI, Knoxville, Tennessee, EUA) e apoiado pelo Departamento de Energia dos EUA e JobsOhio (Columbus, Ohio). A equipe foi liderada pela UDRI e incluiu Airbus e Northrop Grumman. Estas organizações haviam colaborado anteriormente em outras pesquisas, tanto dentro quanto fora do IACMI, e assim estavam familiarizadas com as capacidades umas das outras.
Abordagem “brute-force”
A UDRI já tinha experiência considerável trabalhando em estudos de ferramentas AM e é membro ativo da America Makes (Youngstown, Ohio, EUA), o consórcio AM dos EUA. Adicionalmente, o instituto fez pesquisa para a Força Aérea dos EUA envolvendo estruturas AM com suportes metálicos, e trabalhou com Cincinnati Inc. (Harrison, Ohio, EUA), produtora de impressoras Big Area Additive Manufacturing (BAAM), em ferramentas AM puras.
“Também estávamos trabalhando com compounders personalizados em novas matérias-primas para impressoras 3D, mas nada do que fazíamos parecia estar avançando muito, e não estávamos cientes de ninguém mais tendo mais sucesso que nós”, recorda Huelskamp. “Foi quando tivemos a ideia de abordar o problema de forma diferente. Se não pudéssemos mudar a forma como materiais AM se comportavam ou prever aquele comportamento diretamente, então talvez pudéssemos forçá-los a se comportar da maneira que queríamos indiretamente.” Adotando o que Huelskamp chama de abordagem “brute-force”, a UDRI propôs um estudo híbrido LFAM que produziria ferramentas aeroestruturais aplicando peles de face CFRP convencionais a núcleos AM termoplástico-compósitos.
Objetivos para o projeto eram simples: encontrar um método menos custoso e mais rápido para fazer ferramentas grandes para aeroestruturas. A equipe buscou uma opção que reduzisse custos 50% e produzisse pelo menos 10 peças de protótipo ou produção de baixo volume aceitáveis para testes subsequentes.
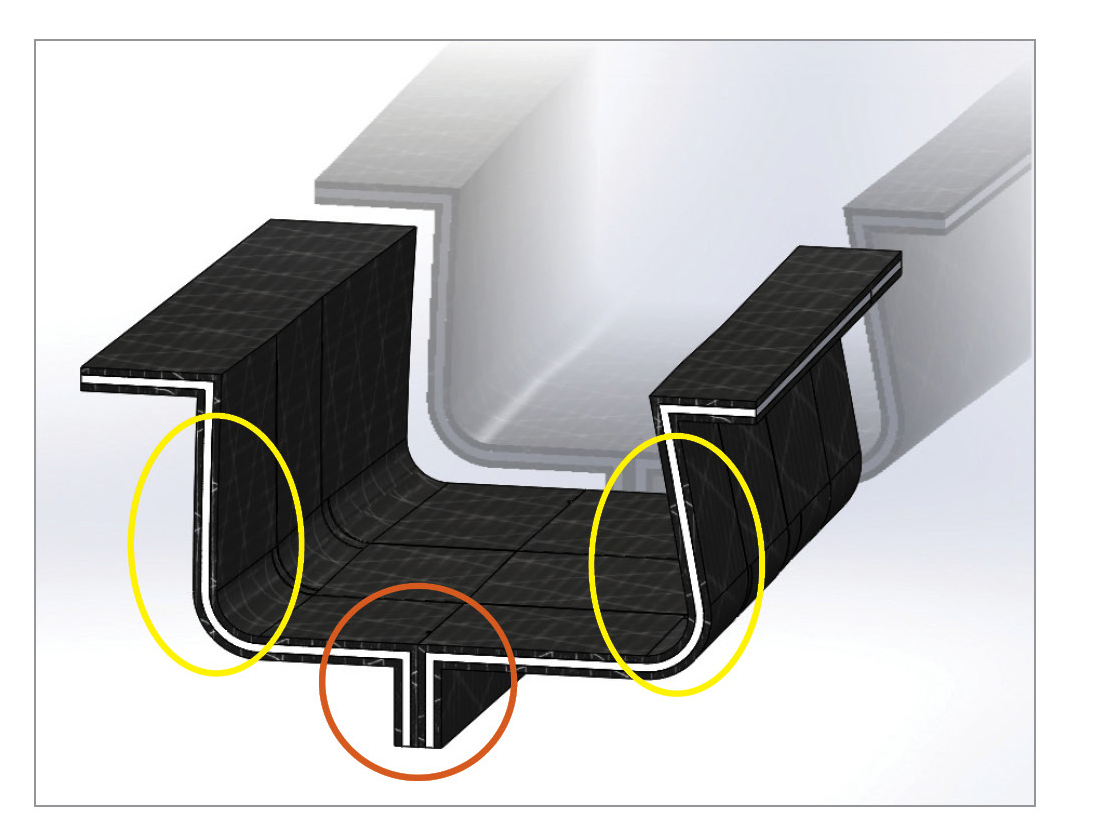
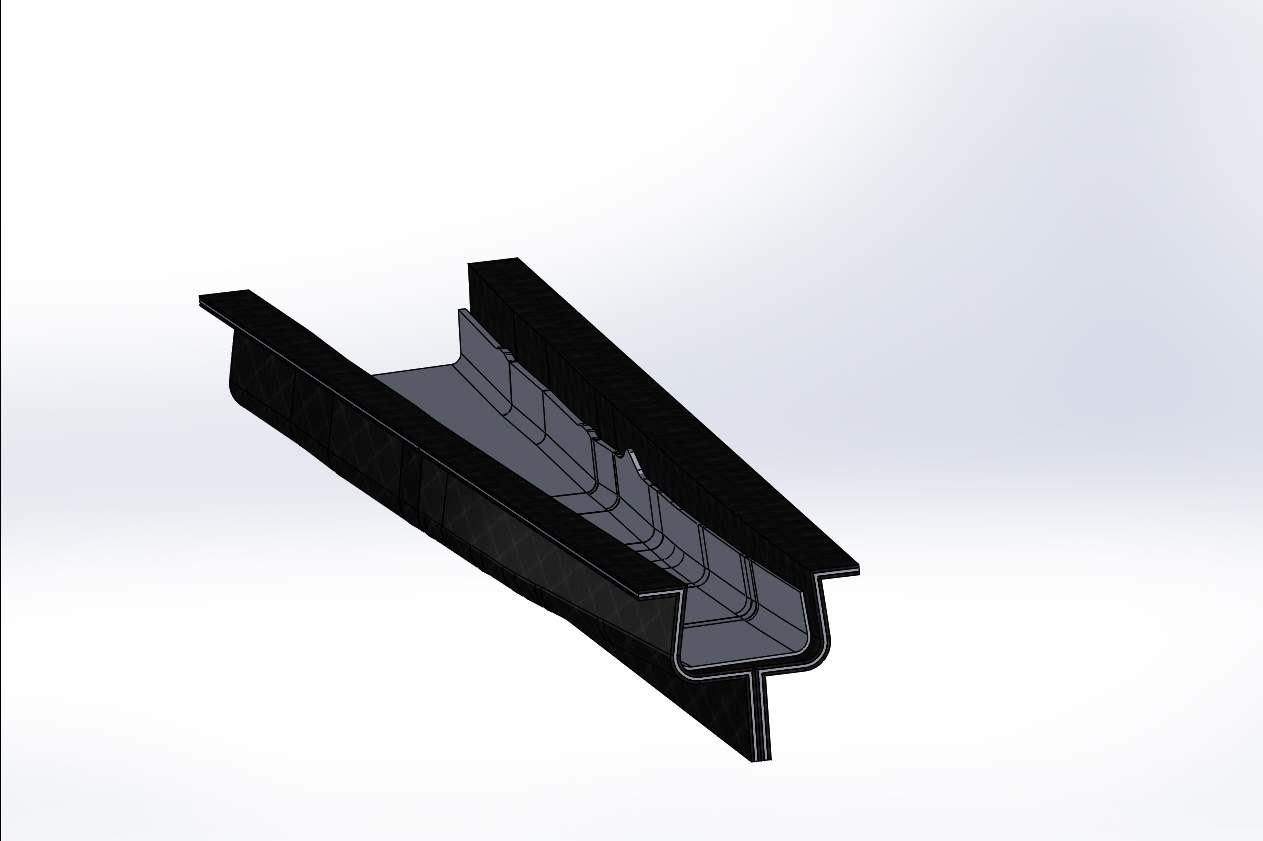
A equipe decidiu usar uma estrutura sanduíche para produzir ferramentas de um lado para uma seção de um longarino de asa genérico usando dados de ferramenta da Airbus. Além de produzir ferramentas para moldar apenas uma seção do longarino C em escala real — devido a limitações de espaço na instalação UDRI — nenhuma mudança maior de design foi feita.
Uma ferramenta fêmea foi projetada para garantir que geometria crítica da peça fosse formada usando superfícies de ferramenta dura. Esta ferramenta de tampa de longarino tinha um ligeiro ângulo interno que criava ângulo de saída negativo e condição de die-lock, sendo uma ferramenta de peça única. Isso levou pesquisadores a modificar o design para uma ferramenta dividida que foi selada usando vedação/cordstock. Para mitigar risco, a equipe começou com uma ferramenta subescala de 0,6 metro/2,0 pés para provar o conceito. Uma vez que o processo de desenvolvimento de ferramenta e peças de protótipo produzidas naquela ferramenta foram testadas e funcionaram, a equipe construiu uma ferramenta maior de 3,3 metros/11 pés de comprimento para moldar uma seção maior do longarino para testes de protótipo.
Como ferramentas CFRP têm valor CLTE tão baixo, são mais leves que Invar e a ferramenta era para peças de protótipo/baixo volume, a equipe decidiu usar peles de face CFRP para restringir o núcleo AM. As peles foram feitas com pré-impregnado de ferramenta epóxi Hextool M81 da Hexcel (Corp., Stamford, Connecticut, EUA).
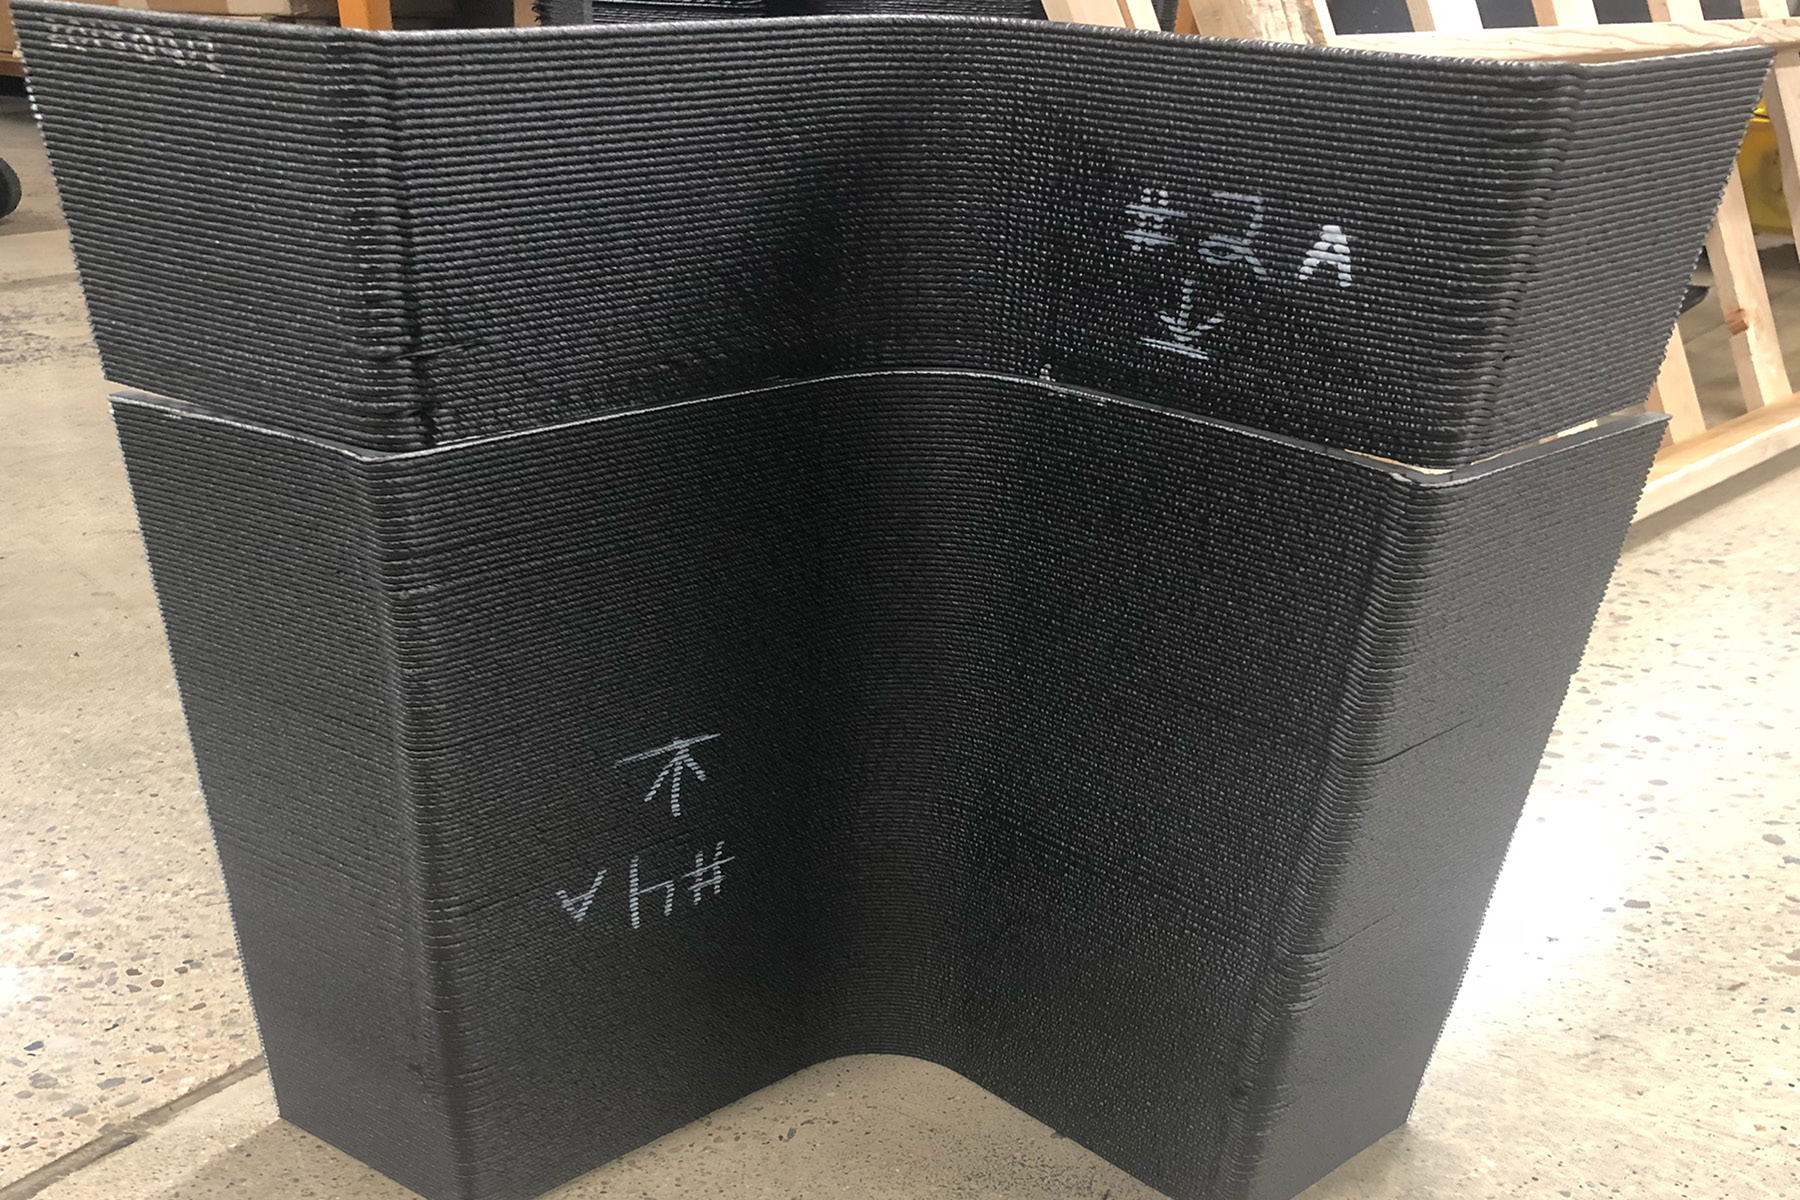
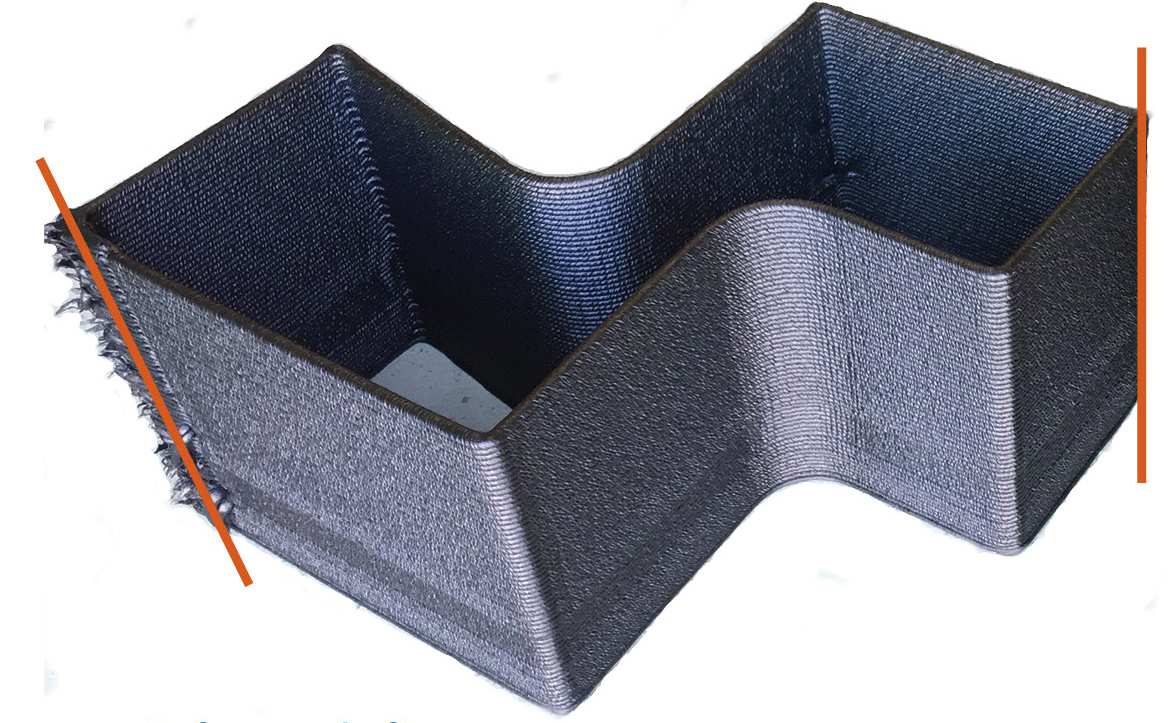
A imagem superior mostra uma seção da metade direita da ferramenta subescala impressa em BAAM com linhas vermelhas denotando linhas de corte após impressão. A imagem inferior mostra a metade direita da ferramenta após as seções serem coladas. Crédito da foto: Instituto de Pesquisa da Universidade de Dayton.
Formato de material foi um tapete de fibra de carbono picada de 2.000 gramas por metro quadrado/59 onças por jarda quadrada impregnado com epóxi endurecido 8552 da Hexcel. Este material é frequentemente usado para ferramentas compósitas devido às suas propriedades quase isotrópicas, que permitem usinagem pós-molde sem movimento da ferramenta que poderia ser causado por relaxamento de tensão residual.
Dado que o núcleo seria impresso em uma impressora Cincinnati Inc. BAAM 1000 na Additive Engineering Solutions (Akron, Ohio, EUA), e dado que UDRI e Cincinnati tinham experiência significativa trabalhando com termoplástico de alta temperatura polietereimida (PEI), eles selecionaram PEI reforçado com 20% de fibra de carbono curta (Thermocomp EX004EXAR1 Ultem) da SABIC, (Riade, Arábia Saudita) para imprimir um núcleo near-net-shape. (A presença de fibras de carbono estabiliza o polímero durante impressão e previne deslizamento; na estrutura final, as fibras reduzem CLTE na direção de impressão.) Para manter custos baixos, o núcleo funcionou como mestre de ferramenta e peles de face foram laminadas diretamente no núcleo sem adesivo, mas com alguma modificação na superfície do núcleo que é coberta por propriedade intelectual (PI) desenvolvida durante o projeto. Aquela abordagem foi eficaz, sem deslaminação mesmo após múltiplos ciclos térmicos.
Manufatura condensada
Na fabricação convencional de ferramentas aeroestruturais CFRP, um mestre de baixo custo é criado primeiro. Isso geralmente envolve colar blocos de placa de ferramenta em forno ou autoclave, então usinar a estrutura monolítica para a geometria de peça desejada. O material de ferramenta é então depositado, ensacado e curado no mestre em autoclave. Após desmolde e limpeza, uma estrutura de suporte é colada na ferramenta e a superfície de ferramenta é mais uma vez usinada para garantir boa tolerância geométrica e acabamento superficial.
Com ferramentas híbridas AM, a equipe desenvolveu um processo de manufatura condensado para reduzir prazo de entrega e custos. Primeiro, um núcleo near-net-shape (mestre de ferramenta) foi impresso em 3D (em fibra de carbono curta/PEI). Em seguida, pré-impregnado de ferramenta CFRP foi laminado diretamente em ambos os lados do núcleo (com desbulks quentes entre camadas um, quatro e sete conforme recomendações do fornecedor). A estrutura inteira foi então ensacada a vácuo e curada em autoclave.
Processo de manufatura condensado para ferramenta C-spar subescala.
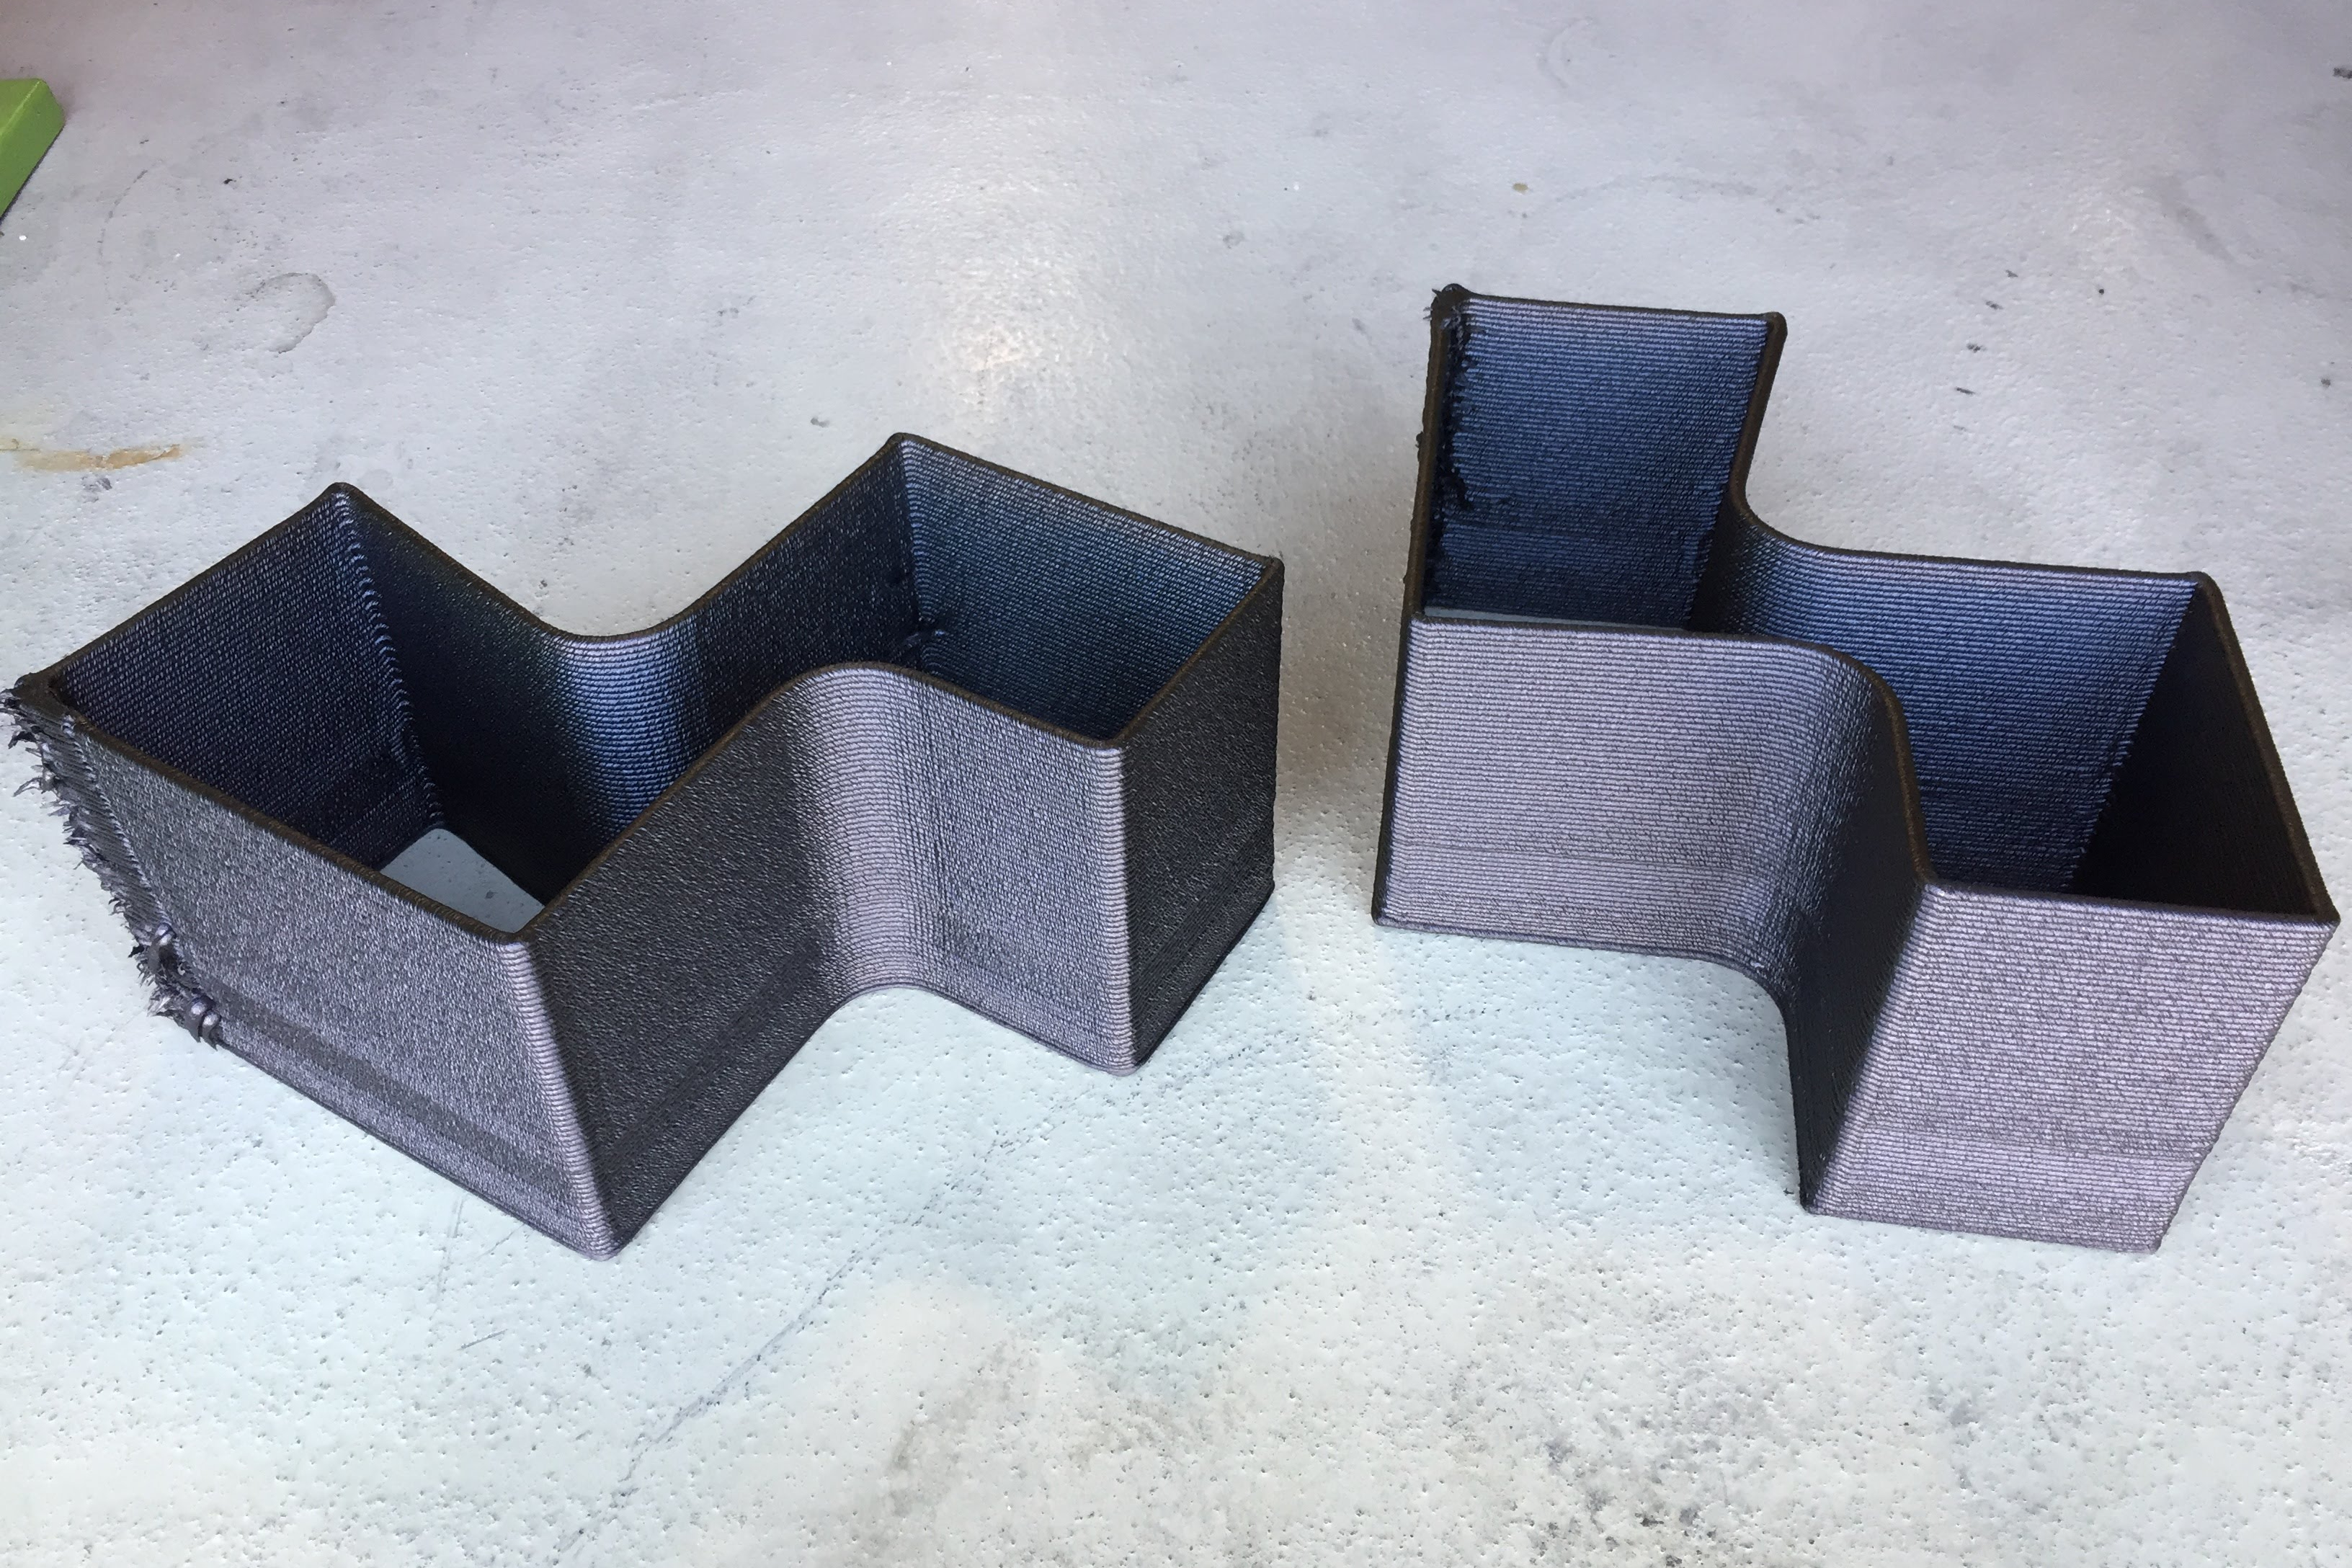
Etapa 2: Cortar impressão BAAM ao meio e em metades esquerda e direita.

Etapa 3: Colar impressão BAAM para atingir comprimento necessário e deixar curar.

Etapa 4: Laminar pré-impregnado de ferramenta em ambos os lados do núcleo com desbulks quentes conforme instruções do fabricante.
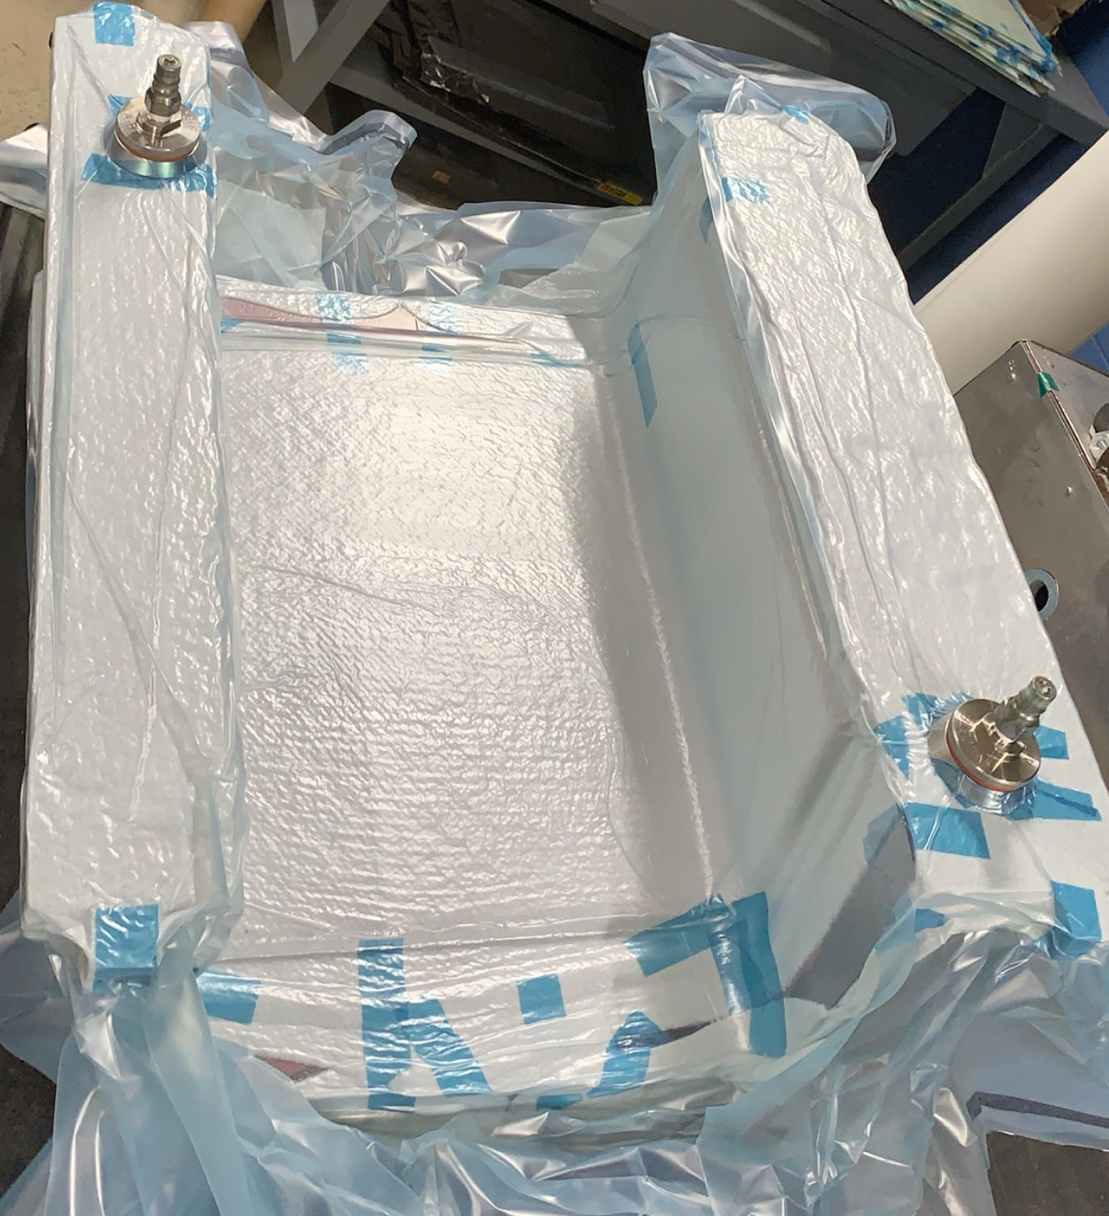
Etapa 5: Ensacar a vácuo e curar em autoclave.

Etapa 6: Usinar ferramenta curada para atingir dimensões finais e acabamento superficial.
Previous NextBoa adesão foi alcançada entre núcleo PEI e peles epóxi durante cura do laminado, então adesivo não foi requerido. Não apenas as peles CFRP são não porosas e mais duráveis que o núcleo AM, elas também restringem fisicamente movimento do núcleo durante excursões de temperatura devido a seus valores CLTE muito menores. Apenas uma única cura e uma única operação de usinagem — ambas grandes despesas durante produção tradicional de ferramentas — foram necessárias para atingir dimensões finais e acabamento superficial. Também, nenhum suporte traseiro foi requerido, devido à estrutura sanduíche e formato da ferramenta, que incluía flanges de retorno no topo do molde para rigidez lateral e junta aparafusada no centro do molde para rigidez vertical — eliminando uma operação de colagem.
Desafios iniciais
Pesquisadores enfrentaram vários desafios gerenciáveis com o novo processo.
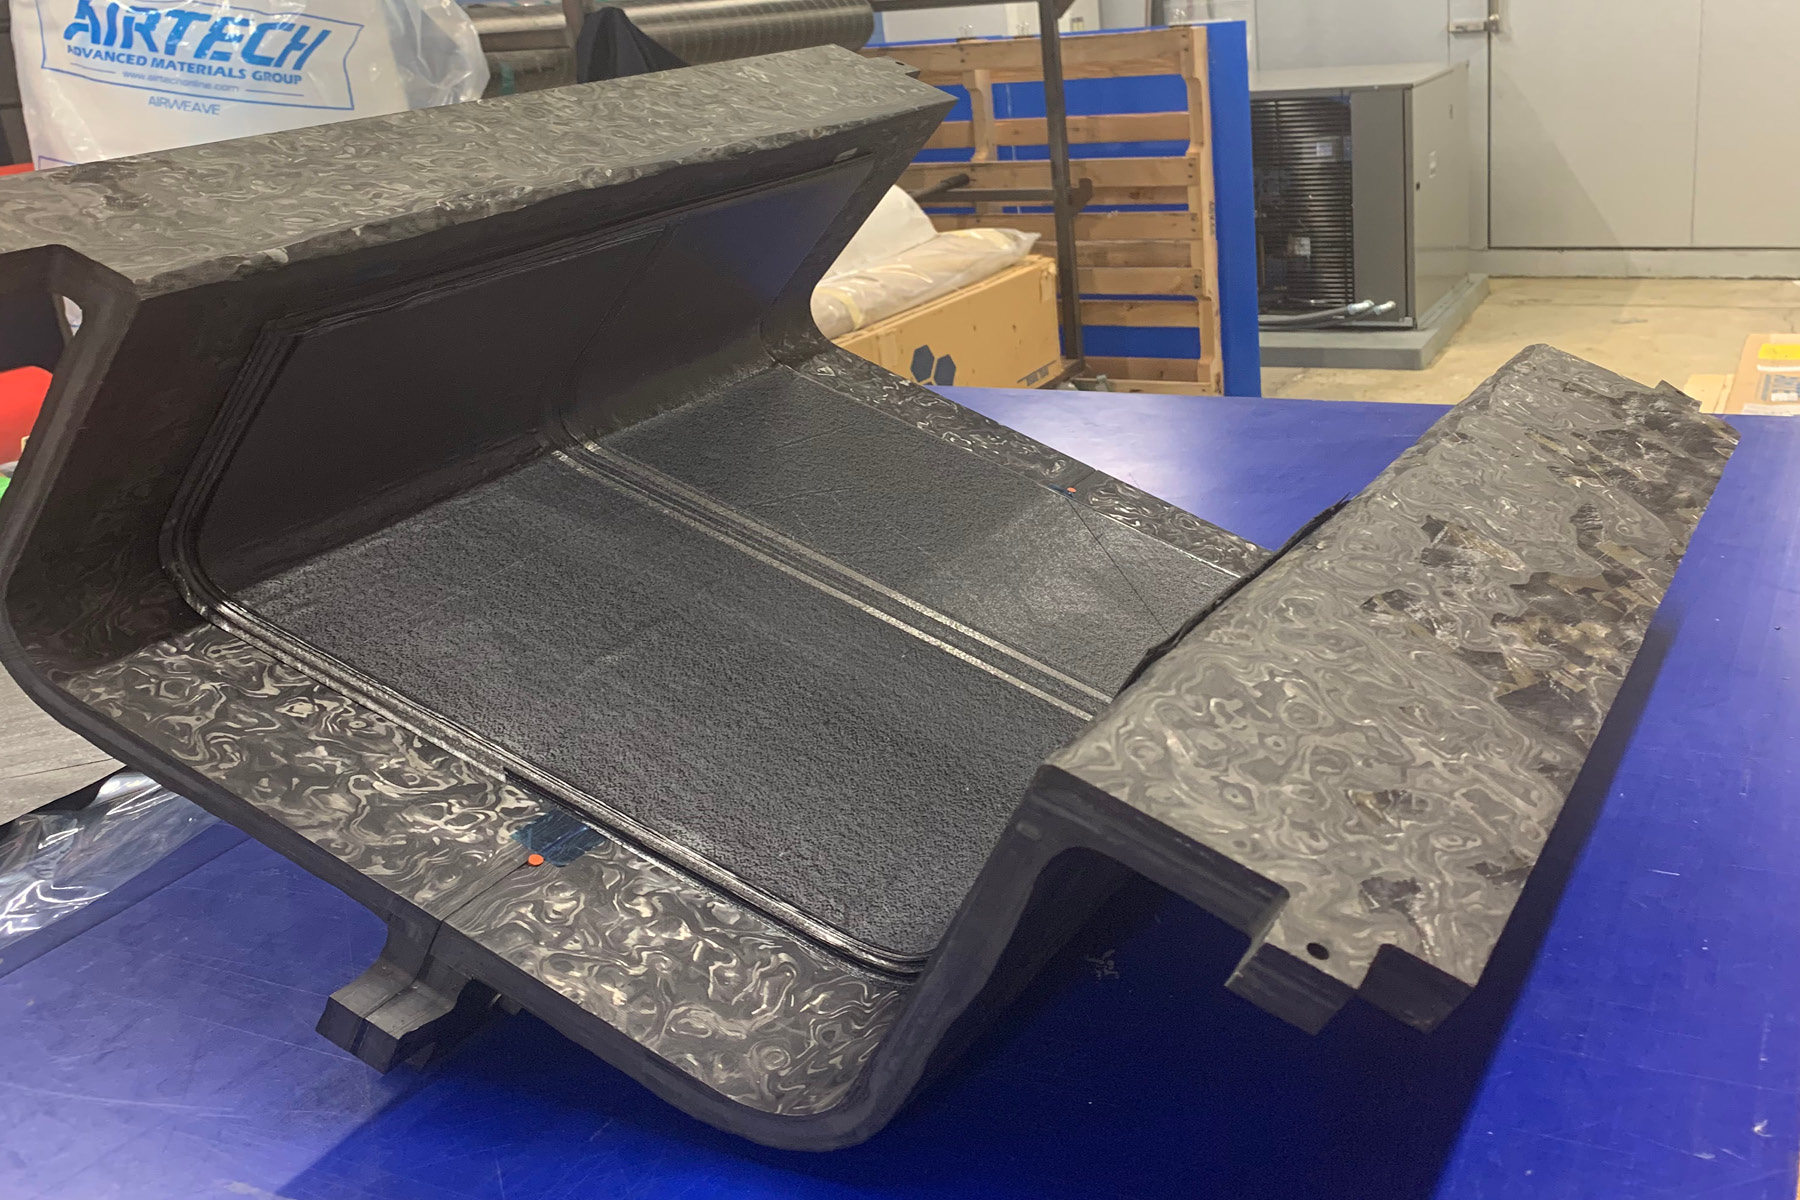
Para facilidade de manufatura no BAAM, a direção de manufatura preferida para o núcleo era imprimir a seção transversal como uma construção vertical. Isso não foi problema para a ferramenta de 0,6 metro; no entanto, para a ferramenta maior, 3,3 metros era mais alto que o BAAM 1000 podia imprimir verticalmente. Devido às limitações de espaço de impressão do eixo Z da impressora, pesquisadores optaram por dividir ambas as ferramentas subescala ao longo de seu comprimento e então dividi-las novamente em seções esquerda e direita (para abordar problemas de undercut do longarino e facilitar desmolde).

Para aumentar eficiência de impressão, seções de ferramenta foram impressas costas a costas e então cortadas em peças de mão direita e esquerda. Para atingir o comprimento de 3,3 metros, as duas seções de mão direita foram coladas seguidas pelas duas de mão esquerda usando adesivo epóxi Loctite EA9394 da Henkel Corp. (Rocky Hill, Connecticut, EUA). A equipe deixou o núcleo AM não usinado, sentindo que era crítico para atingir baixos custos de ferramenta e prazos curtos, bem como para criar um encaixe mecânico entre o núcleo AM e as peles CFRP em cada lado. O lado traseiro de cada metade da ferramenta foi laminado com cinco camadas de pré-impregnado enquanto o lado frontal foi laminado com nove camadas para fornecer material extra que poderia ser removido durante usinagem pós-cura.
Resultados preliminares
Além de controlar CLTE do núcleo AM, o pré-impregnado forneceu uma superfície livre de poros que manteve integridade de vácuo sem necessidade de selante/revestimento. Esta abordagem foi tão bem-sucedida que permitiu uso de design de ferramenta multiparte selada com gaxeta, que pesquisadores acreditam não ter sido demonstrado anteriormente em ferramentas AM usadas em altas temperaturas. Adicionalmente, massa da ferramenta foi reduzida significativamente; a ferramenta subescala era um terço do peso calculado para um design Invar comparável. Não apenas ferramentas CFRP mais leves são mais fáceis de manusear e armazenar em racks, mas também requerem ciclos de aquecimento/resfriamento de autoclave mais curtos. Em uma ferramenta para moldar o longarino C em escala real, aquela vantagem de peso poderia fazer a diferença entre estar abaixo ou exceder limites de peso de pórtico/guindaste em alguns espaços de manufatura.
Importante, o custo da ferramenta híbrida de 0,6 metro foi calculado durante manufatura, usando taxas de mão de obra padrão da indústria, em $24.136 USD com divisão aproximadamente 50/50 entre custos de usinagem e custos de impressão/laminação. Em contraste, uma ferramenta Invar idêntica foi cotada a $46.775 USD — uma economia de quase 50%. Custos para a ferramenta de 3,3 metros não estão completos mas espera-se que rendam aproximadamente 30% de economia base custo/unidade de comprimento, já que custos de material/impressão escalam linearmente, mas custos de usinagem desfrutam de economia de escala que reduz seu impacto. A abordagem híbrida produziu ferramentas que atenderam requisitos de desempenho operacional da Airbus e Northrop Grumman e é considerada uma alternativa viável a Invar para ferramentas de prototipagem rápida ou baixo uso. Investigação de vida útil de ferramenta não foi parte deste estudo, mas provavelmente se estenderia consideravelmente além dos 12 ciclos demonstrados.
O programa foi estendido de 18 para 30 meses, mas ainda há áreas onde mais estudo é necessário, como entender como geometria final do núcleo impresso difere da prevista em modelos CAE. A equipe também quer melhorar precisão preditiva para que camadas suficientes sejam adicionadas em áreas críticas para garantir que não haja perfuração durante usinagem. Ainda assim, a equipe considerou este um projeto bem-sucedido com oportunidade considerável para futuras ferramentas LFAM.
“Northrop Grumman está ansiosa para construir uma peça de demonstração de longarino de 3 metros usando a ferramenta híbrida de 3,3 metros construída pela UDRI e nosso próprio processo de formação automática de enrijecedores (ASF) para avaliar durabilidade e estabilidade dimensional da ferramenta”, adiciona Vern Benson, fellow técnico da Northrop Grumman.
Resina
- Evonik Faz Parceria com Evolve Additive Solutions para Expandir Materiais de Impressão 3D para Tecnologia STEP
- Henkel Lança Plataforma de Materiais Abertos para Acelerar Inovação em Impressão 3D
- Essentium e Lehvoss Desenvolvem Materiais Avançados para Impressão 3D Industrial
- BASF Apresenta Ultramid PA6 GF30: Nylon 6 Estabilizado ao Calor para Trem de Força Híbrido e Elétrico
- Trelleborg Faz Parceria com Innovate Composites para Expandir Distribuição de Materiais de Ferramentas na Nova Zelândia
- UAMMI e Impossible Objects Criam Peças Avançadas de Fibra de Carbono para Força Aérea dos EUA
- Victrex Investe na Bond High Performance 3D Technology para Acelerar Peças PAEK Impressas em 3D
- AeroLas Revela Fiação Guiada a Ar Inovadora para Fios Híbridos Termoplásticos
- Guia Profissional para Impressão 3D de Moldes Duráveis
- Acelerando Entrega de Peças de Grande Escala: Estratégias para Reduzir Tempo de Resposta em Oficinas de Alto Volume