



Industrializando Impressão 3D de Compósitos de Fibra Contínua em Delft: Avanços e Sucesso de Produção
A impressão 3D de compósitos reforçados com fibra contínua continua a expandir e avançar. Muitas novas empresas e desenvolvimentos surgiram desde que a Markforged anunciou a impressora 3D de fibra contínua Mark One em 2014. Eu tenho blogado sobre muitas delas, e continuarei a explorar o cenário e players em rápido desenvolvimento para leitores da CW.
A CEAD (Delft, Países Baixos) foi introduzida na matéria de Karen Mason de março de 2019, "Movendo impressão 3D de fibra contínua para produção". Neste blog, dou mais detalhes baseados em minhas entrevistas com o co-fundador Maarten Logtenberg, incluindo por que a empresa vende seu extrusor separadamente e a visão da empresa para o futuro da impressão de fibra contínua.
Impressão com e sem fibra contínua — na mesma impressão
Junto com Logtenberg, a CEAD foi fundada por Lucas Janssen. Eles eram metade da equipe que iniciou a empresa holandesa de impressoras 3D Leapfrog. "Fizemos muitas máquinas de impressão 3D diferentes para a indústria", diz Logtenberg. "Eu estava olhando para o mercado e senti que impressão em grande escala com materiais adequados para aplicações verdadeiramente industriais estava faltando. Você precisa de mais resistência vs. termoplástico sozinho." É isso que a impressão com fibra contínua entrega. "Então, desenvolvemos nossa própria tecnologia, que patenteamos", ele continua.
"Ainda vemos necessidade de impressões com fibra curta e sem fibra." É por isso que a tecnologia Continuous Fibre Additive Manufacturing (CFAM) da CEAD permite impressão com fibra contínua e com extrusão direta de pellets não reforçados ou reforçados com fibra curta dentro da mesma impressão. "Não precisamos mudar a cabeça de impressão", explica Logtenberg. "Colocamos a fibra contínua no meio do fundido, então ambas são extrudadas ao mesmo tempo. Mas usam diferentes sistemas de acionamento. A fibra contínua é empurrada através da cabeça de impressão mas pré-impregnada para garantir qualidade."
Já padrão em compósitos moldados por injeção e sobremoldados, bem como compósitos de termoplástico reforçado com fibra longa direta (DLFT) moldados por compressão, a extrusão direta de pellets/material granulado é mais barata para produção industrial, diz Logtenberg. "Estes materiais devem ser secos pré-impressão, e desenvolvemos nosso próprio secador, que é conectado à máquina CFAM."
Similar a compósitos termoplásticos sobremoldados, para cada impressão, o mesmo polímero é usado tanto no filamento contínuo pré-impregnado quanto na extrusão direta não reforçada ou reforçada com fibra curta. A empresa processou uma ampla gama de polímeros, incluindo ABS, PC, PEEK, PET, PLA e PP. Agora estão explorando PEKK e PAEK de baixo ponto de fusão.
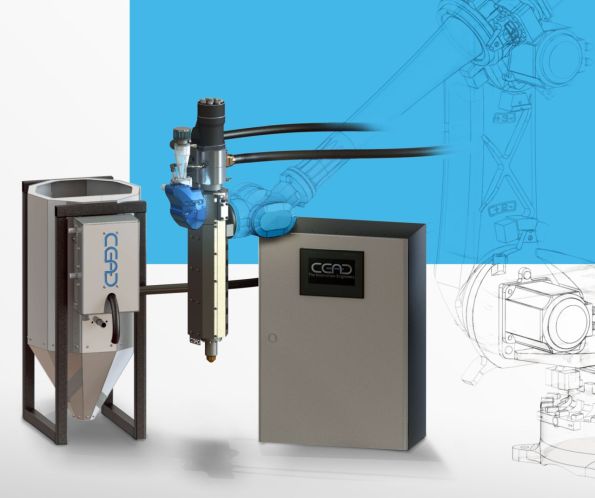
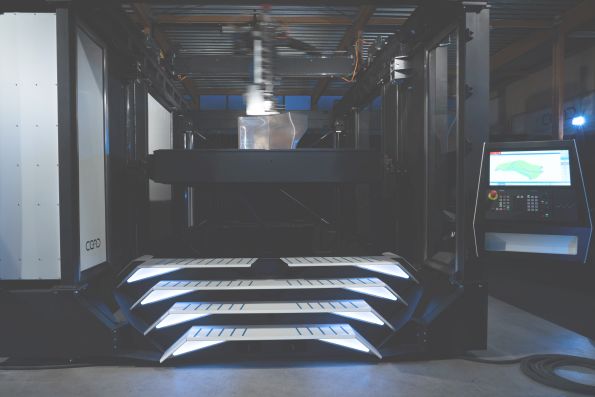
CEAD oferece cabeça de extrusão menor para braços robóticos (topo) e sua máquina CFAM Prime (base) baseada em gantry com volume de construção de 4m x 2m x 1.5m.
FONTE: CEAD
Zonas de aquecimento e gantry vs. robô
Atualmente, a CEAD oferece o extrusor Robot, com quatro zonas de aquecimento, e sua máquina CFAM Prime baseada em gantry, com volume de construção de 4 por 2 por 1,5 metros e 10 zonas de aquecimento no extrusor. "Começamos desenvolvimento em 2017", diz Logtenberg. "A cabeça de impressão é baseada em um extrusor de rosca única comumente usado com moldagem por injeção. Você precisa de zonas para aquecer gradualmente o material para que possa aplicar a grande quantidade de pressão necessária (50-60 bar) para extrudar tanto material. Os pellets são transferidos para o barril, onde derretem, então você comprime e empurra. Se você aquecer muito rápido, nenhuma pressão será construída no extrusor."
Por que vender o extrusor/cabeça de impressão separadamente? "Clientes também queriam um extrusor menor para um braço robótico para construir suas próprias máquinas, mas sem usar fibra contínua, apenas extrusão direta", diz Logtenberg. Então por que usar um gantry para o CFAM Prime? A resposta curta: precisão e velocidade. "Robôs são realmente bons em precisão relativa", ele explica, "mas a forma como eles chegam do ponto A ao ponto B é imprecisa. Com impressão 3D, você tem que mover continuamente com precisão para criar uma peça finalizada de alta qualidade."
"O outro problema é velocidade", ele continua. "Queríamos uma alta saída para produção industrial mas também com alta resolução. Um braço robótico usando nosso extrusor pode mover a 4 m/min, que é muito rápido para um robô, mas a máquina gantry pode mover a 60 m/min."
Embora o gantry ofereça velocidade, um extrusor em um braço robótico ainda oferece impressão multi-eixo. "Estamos interessados em usar impressão multi-eixo para superar o desafio atual com propriedades na direção z [típico de impressão em fatias]", Logtenberg reconhece. "Desenvolvemos o sistema gantry primeiro, mas agora temos um novo sistema de controle da Siemens que oferece o mesmo controle em um braço robótico. Então estamos desenvolvendo máquinas de 5 eixos. O sistema gantry ainda é mais rápido, mas este novo sistema oferece verdadeira colocação multi-eixo." Ele prevê combinar os dois sistemas, similar à configuração para máquinas de fresamento CNC de 5 eixos.
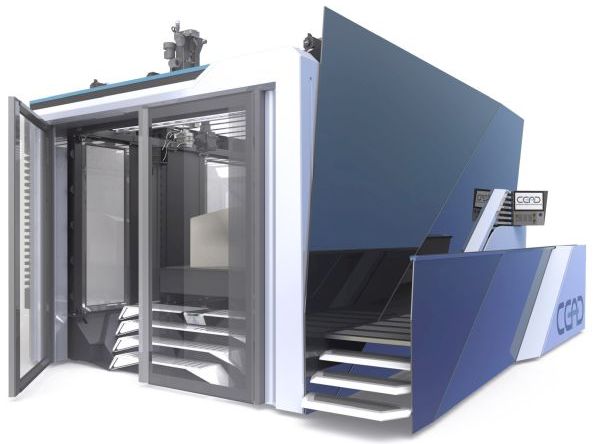
Máquina CFAM Prime com câmara fechada (base).
FONTE: CEAD
Resfriamento e controle
Um dos problemas na impressão 3D é controlar a contração da matriz plástica. Embora o CFAM Prime inicialmente usasse aquecimento infravermelho (IR) gerenciado com entrada de câmeras térmicas, Logtenberg concede que este sistema produziu aquecimento desigual ao imprimir formas complexas. "Ainda usamos uma câmara de impressão fechada e agora estamos desenvolvendo uma mesa de impressão aquecida", ele diz. "Isso fornecerá calor mais uniforme, e ainda usaremos câmeras térmicas para monitorar e gerenciar o sistema. Se você imprimir a mesma peça duas vezes com seis meses de intervalo, você terá o mesmo perfil de temperatura e condições dentro da câmara de impressão."
Logtenberg nota que o extrusor CFAM Prime extruda tanto material que há muita energia nele. "Então, é difícil resfriá-lo rápido o suficiente para a impressão ser estável. Você quer resfriar as camadas para torná-las estáveis enquanto imprime.", ele adiciona. Como este resfriamento é alcançado? "Usando ar forçado, e muito", diz Logtenberg. Ele nota que adicionar calor na mesa de impressão e câmara de impressão fechada é parte do controle de empenamento. "Você está colocando camadas quentes sobre camadas frias. Mas você quer manter o material acima de seu Tg, que é mais de 150°C para alguns materiais, ainda é estável para imprimir em cima." Mesmo com este processo, Logtenberg nota que sempre haverá alguma tensão térmica na peça. "Você pode fazer alguns passos de pós-processo para tirar a tensão da peça."
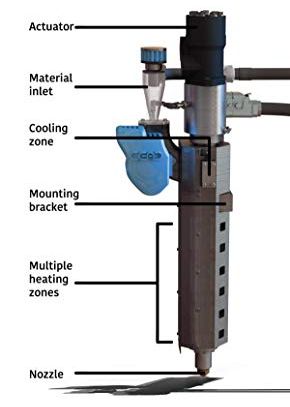
Extrusor robô com múltiplas zonas de aquecimento.
FONTE: CEAD
A CEAD usa sistemas Siemens para controlar suas máquinas. "Estes são bem pensados e podem lidar com desafios complexos no processo e materiais", Logtenberg explica. A CEAD escreveu seu próprio software atrás do sistema Siemens para fornecer uma interface de usuário fácil. "A máquina roda em G code, que também é o padrão usado para máquinas de fresamento industriais", ele nota. "Isso dá liberdade na programação das peças. Pode usar fatiadores open source mas também Siemens NX, que é uma ferramenta de software poderosa."
Logtenberg diz que o cliente pode escolher o quão complexo ele/ela quer ir. "Nossa abordagem é muito open source, permitindo diferentes tipos de software de impressão serem usados. Então, se o cliente quer uma impressão muito simplificada, você apenas aperta um botão. Mas também é possível usar software mais avançado. No entanto, então o cliente deve ter o conhecimento de como usar isso. Nossa visão é deixar as pessoas decidirem o que querem usar e então nós as apoiamos." Logtenberg nota que a CEAD vende para empresas, não para consumidores. "Então temos a capacidade de fornecer mais suporte."
Peças impressas e propriedades
"Você pode sentir a diferença em peças impressas com fibra contínua versus aquelas impressas com fibra picada", nota Logtenberg. "Mas não testamos propriedades ainda." Essa é a próxima tarefa, agora que o desenvolvimento da máquina e lançamento inicial foram completados. "Este ano trabalharemos em caracterizar totalmente os materiais e desenvolver fichas de dados com resistência à compressão, rigidez, etc. para cada combinação de material", ele adiciona.
Determinar teor de vazios e volume de fibra também faz parte deste trabalho de caracterização. "Nosso teor de fibra não é tão alto no momento", concede Logtenberg. "Se você estiver usando pellets de fibra picada, você tem 30% de fibra em peso, por exemplo. Adicionar a fibra contínua apenas adiciona mais 10% a isso porque a saída e volume geral é grande."
E quanto a compactação para reduzir teor de vazios? "O próprio bico está compactando a camada", diz Logtenberg. "Você deve ter a proporção certa de altura versus largura da camada. Se você tiver isso certo, você obtém boa adesão entre as camadas." Ele explica que a proporção de altura para largura deve estar na faixa certa para permitir força de compressão na camada impressa e calor suficiente para obter boa fusão nas camadas. "Por exemplo, em uma camada impressa de 5 mm de altura e 5 mm de largura, haverá quase nenhuma força de compressão", ele nota. "Para uma camada de 5 mm de altura, você precisa de uma largura de 10 mm."
A CEAD está continuamente melhorando a qualidade de impressão do CFAM Prime, diz Logtenberg. "Desenvolvemos muito software interno para impressão dinâmica." Ele explica que havia problemas nos cantos porque o extrusor está empurrando material enquanto a máquina deve desacelerar para virar a direção. "Agora resolvemos esse problema. Continuamos desenvolvendo nosso rastreamento usando sensores, a dinâmica e a temperatura da camada, por exemplo, para melhorar o controle de processo."
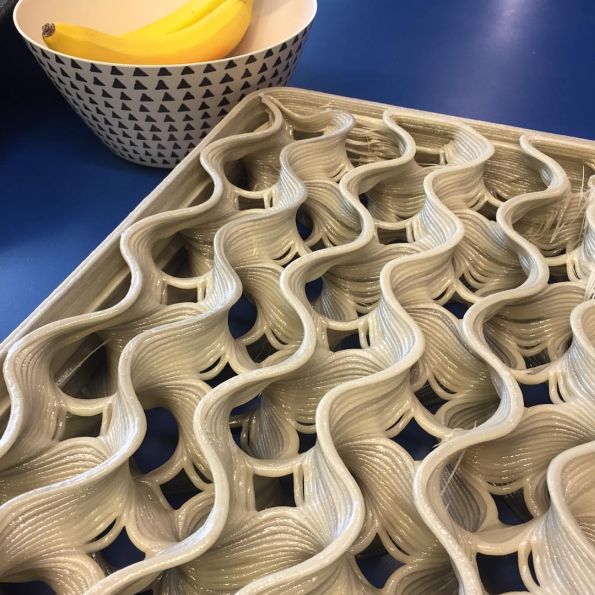
Impressão de formas complexas com CFAM Prime.
FONTE: CEAD Instagram, março 2019
Máquinas para marinha e construção
Logtenberg diz que os primeiros alvos para a capacidade de produção industrial do CEAD Prime são os mercados marítimo e de construção e infraestrutura porque suas peças compósitos impressas são boas o suficiente para serem usadas diretamente em serviço final. De fato, seus primeiros clientes são Royal Roos (Rotterdam, Países Baixos), uma empresa de engenharia e construção marítima, e Poly Products (Werkendam, Países Baixos), um fabricante de compósitos que atua nos setores marítimo, arquitetura, industrial, recreativo e transporte.
Dito isso, o CFAM Prime também está sendo usado para imprimir moldes, especialmente para estruturas marítimas. "É por isso que prosseguimos com o braço robótico", diz Logtenberg, "e adicionamos fresamento CNC, muito como a máquina LSAM [da Thermwood] mas um pouco menor e menos cara."
"Na UE, a taxa de construção para marinha está em baixa", ele diz. "Como a mão de obra é tão cara, a produção vai para a China. Então, estamos tentando estabelecer uma forma de competir. Também estamos olhando para outros mercados, como automotivo, aeroespacial e outros transportes."
A resposta no mercado marítimo e de construção tem sido boa. "Estamos fazendo muitos projetos para mostrar o que a máquina pode fazer", diz Logtenberg. "Após o lançamento no outono passado, as vendas foram mais lentas do que gostaríamos. Mas agora está indo bem, com projetos acelerando e desenvolvimentos de máquinas."
Para esses novos mercados, a CEAD está explorando novos materiais. Por exemplo, está testando um material da SABIC para resistência ao fogo e conversando com fabricantes de trens. Com a capacidade de imprimir fibra contínua, o CFAM também poderia ser usado para imprimir com fio e/ou sensores? "Estamos olhando para isso", diz Logtenberg. "Estamos trabalhando com uma empresa para incorporar fibra de aço, que também é condutiva."
Visão futura
Muitos na indústria de compósitos tradicional questionam como compósitos de fibra contínua impressos em 3D podem competir com compósitos convencionais quando têm tão baixo teor de fibra e tão alto potencial de delaminação entre as camadas impressas. "Com certeza, a resistência na direção z é uma das coisas mais desafiadoras para compósitos impressos em 3D", Logtenberg concorda. "Não estamos competindo com compósitos convencionais atualmente. Acreditamos que no futuro seremos capazes de competir com compósitos convencionais porque nossa produção é completamente automatizada, mas temos um longo caminho a percorrer. Agora, é uma adição aos métodos de manufatura atuais, dando flexibilidade e abrindo possibilidades de design e produção."
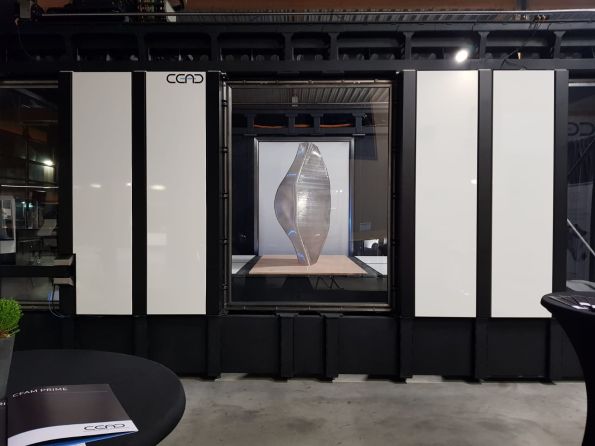
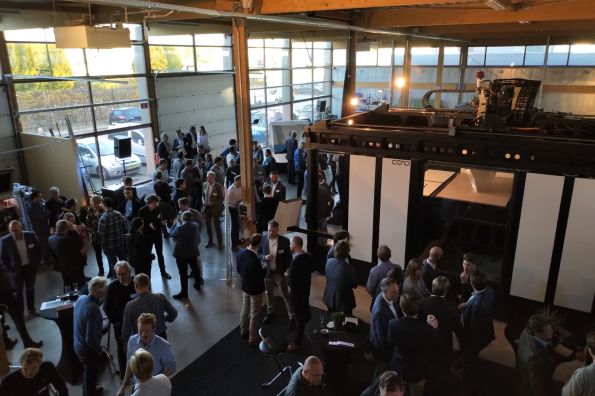
A máquina CFAM Prime em seu lançamento em 2018.
FONTE: CEAD
Resina
- Engenharia de Compósitos e Fibra de Carbono: Como Materiais Avançados Moldam a Infraestrutura Moderna
- Entendendo a Economia da Impressão 3D: ROI e Análise de Custo
- Impossible Objects e BASF Lançam Solução de Impressão 3D de Fibra de Carbono PA6 de Alto Desempenho
- Manufatura de Fibra Contínua: Unindo Impressão 3D com Processamento Avançado de Fibra
- Covestro Apresenta Maezio: Termoplásticos Reforçados com Fibra Contínua Avançados para Aplicações de Alto Desempenho
- Revolucionando Compósitos: Manufatura de Fibra Contínua com MOI Composites
- Engenheiros da South Dakota Mines Ganham Segundo Lugar em Concurso Nacional de Pontes com Design Compósito Leve
- Avançando a Impressão 3D: Manufatura de Compósitos Reforçados com Fibra Contínua
- Descubra os Últimos Materiais Compósitos na NPE2018 – Encontre Fornecedores-Chave e Inovações
- Explorando Materiais Compósitos para Impressão 3D: Guia Prático para Engenheiros