



Pré-conformação Automatizada: Parte 7 – Como a Fill Gesellschaft Revolucionou a Produção de Esquis
Esta é a última parte de uma série de sete partes sobre pré-conformação. Para mais sobre esta série, clique nos links abaixo:
FONTE: Fill Gesellschaft
Históricos de Casos de Automação
As primeiras máquinas da Fill foram desenvolvidas para automatizar a produção de esquis para a Fischer. Hoje, são necessários 25% dos trabalhadores para produzir 80% do volume de produção anual original. Note também que esquis são um design híbrido, compreendendo camadas de compósito de fibra de vidro e/ou carbono, núcleos de madeira, lâminas de aço e múltiplos tipos de plástico.
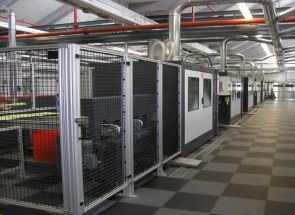
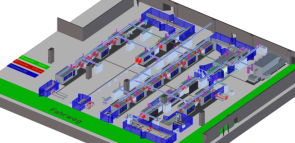
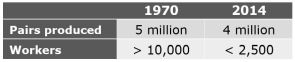
A Fill forneceu múltiplas gerações de equipamentos automatizados para produção de esquis compósitos.
FONTE: Fill Gesellschaft, apresentação CAMX 2017.
BMW
À medida que a BMW desenvolvia os modelos i3, i8 e nova Série 7 — todos os quais usam compósitos de plástico reforçado com fibra de carbono (CFRP) — a Fill forneceu uma gama de soluções de automação.
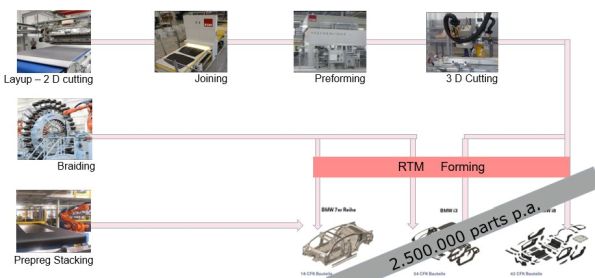
FONTE: Fill Gesellschaft, apresentação CAMX 2017
Monocoques de Compósito
A Fill também desenvolveu uma linha de produção única para a Mubea CarboTech capaz de produzir monocoques de CFRP para dois modelos diferentes de carros: o Volkswagen VW XL1 e o Porsche 918 Spyder. Esta linha automatizada incluía ferramentas de moldagem multi-peças acionadas, prensa de moldagem por transferência de resina de alta pressão (HP-RTM), pós-cura e capacidades de usinagem.
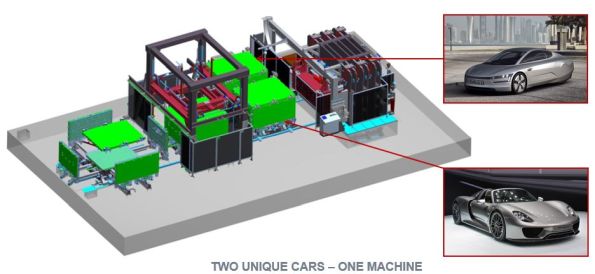
A Fill forneceu uma linha de produção de monocoque compósito para a Mubea CarboTech.
FONTE: Fill Gesellschaft, apresentação CAMX 2017
Automação da Deposição
Para deposição automatizada, a Fill desenvolveu sistemas para uma gama de diferentes materiais, incluindo tecido seco até 3m de largura (para produção de maior volume na BMW). O sistema automático de deposição de longarina SpeedLayer 800 para pás de turbinas eólicas aplica pré-impregnado de fibra de carbono unidirecional até 800mm de largura a uma taxa reportada de 1,5 m/s e precisão de ±1,5 mm. Pode manusear rolos de pré-impregnado de 600 kg e integra funções de validação de processo e garantia de qualidade.
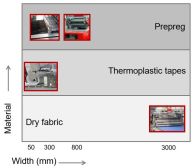
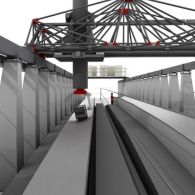
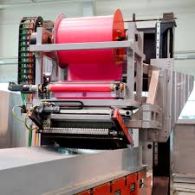
A Fill desenvolveu uma gama de sistemas de deposição automatizada (esquerda) incluindo SpeedLayer 800 para longarinas de pás eólicas usando pré-impregnado UD de carbono até 800mm de largura (direita).
FONTE: Fill Gesellschaft, apresentação CAMX 2017
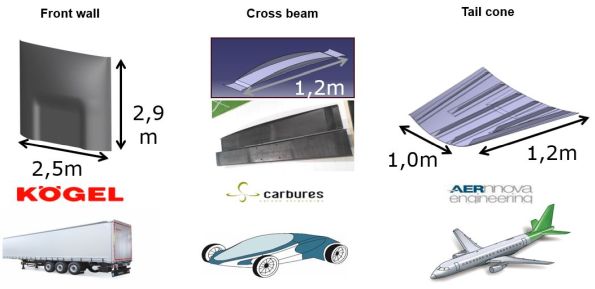
O projeto Low-Cost Flexible Integrated Composite Process (LOWFLIP) foi uma iniciativa de 3 anos (out 2013-out 2016) financiada pela UE que incluiu a Fill e outros nove parceiros, visando automatizar a deposição de pré-impregnado para estruturas de transporte curadas fora de autoclave (OOA). Compreendia três demonstradores:
- Parede frontal de 2,5 x 2,9 m para trailer de caminhão
- Viga transversal automotiva de 1,2 m de comprimento
- Painel de cone de cauda de aeronave reforçado de 1,0 x 1,2 m
 Animation
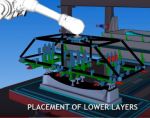 Multifunctional gripper
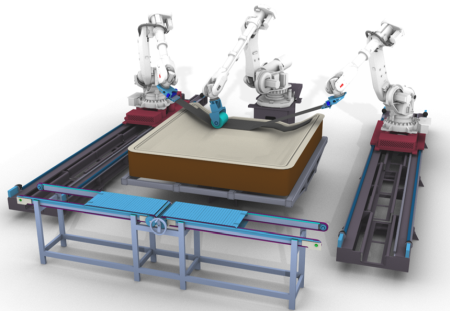
A Fill trabalhou com nove parceiros no LOWFLIP para desenvolver uma célula de deposição automatizada para produção de grandes estruturas compósitos de transporte sem autoclave.
FONTE: Fill Gesellschaft, apresentação CAMX 2017
"Usamos aquecimento por resistência elétrica para aquecer o molde até 120°C", recorda Wilhelm Rupertsberger, chefe do Centro de Competência da Fill para Compósitos e Plásticos. "O material estava sempre sob tensão durante a deposição automatizada", ele adiciona, "e alcançamos drapeamento sem rugas diretamente no molde. Construímos um processo humano, mas usando robôs para melhorar a repetibilidade."
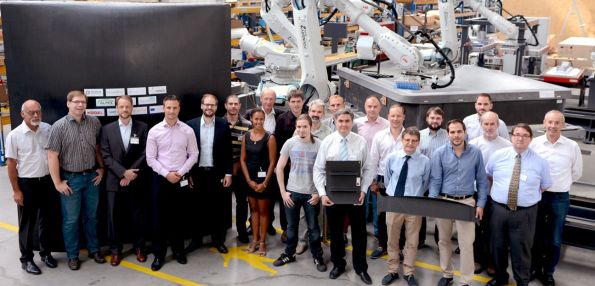
Você pode ver a parede do trailer de caminhão à esquerda, bem como a viga transversal do carro e os demonstradores de painel de cone de cauda de aeronave na foto da equipe LOWFLIP acima.
FONTE: Fill Gesellschaft, apresentação CAMX 2017
Do Multi-Layup ao Sistema Multilayer
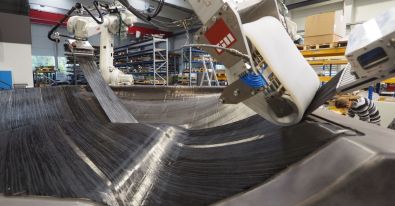
O Sistema Multi-Layup da Fill foi desenvolvido para produção de peças de carroceria automotiva (BIW) como paredes traseiras e reforços inferiores de para-choque usando fitas termoplásticas. Previa-se que estas peças incluiriam nervuras sobremoldadas e outras características, assim o ciclo de deposição para o pré-forma precisaria corresponder ao ciclo subsequente de moldagem por injeção.
Meu post de blog pós-JEC 2017 incluiu um vídeo do Sistema Multi-Layup, que alimentava fitas de múltiplos rolos, colocando todas as fitas necessárias por camada simultaneamente, em vez de serialmente, uma de cada vez. Dessa forma, alcançou um tempo de ciclo de 10-15 segundos por camada.
A Fill agora modificou ainda mais o sistema e o renomeou para Multilayer. Ele alimenta, corta e posiciona até 16 fitas em larguras até 50 mm (cada uma com 0,01-0,04 mm de espessura) sobre uma mesa rotativa. A mesa de deposição de fitas pode produzir peças até 1,6 x 1,6 m. As fitas são aplicadas a uma velocidade de ≈500 m²/hr — a cada 12-15 segundos uma camada de peça em tamanho real é aplicada para um tempo de ciclo de aproximadamente 1 minuto por pré-forma acabada. As camadas não são totalmente consolidadas, mas unidas via ligação térmica. À medida que cada carretel acaba a fita, ele é trocado automaticamente sem parar a máquina.
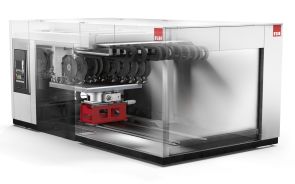
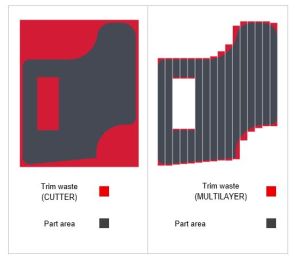
O sistema de pré-conformação automatizado Multilayer da Fill permite redução significativa de desperdício de corte enquanto posiciona fitas apenas onde necessário e as orienta conforme necessário para alcançar laminados customizados.
FONTE: Fill Gesellschaft, apresentação CAMX 2017
Pré-formas acabadas são então consolidadas em uma prensa. "Integramos o Multilayer com uma prensa de consolidação automatizada e célula de moldagem por injeção Engel que funcionam juntas para entregar um tempo de ciclo de 1 minuto", diz Rupertsberger. A Fill recebeu um pedido para o primeiro sistema Multilayer da Swinburne University of Technology (Melbourne, Austrália) no início deste ano e demonstrará o equipamento ao vivo pela primeira vez na JEC World 2019 (12-14 mar, Paris, França).
Prensas RTM e Injeção Adaptativa
A Fill forneceu múltiplas prensas RTM, incluindo prensas HP-RTM para a SGL Composites.
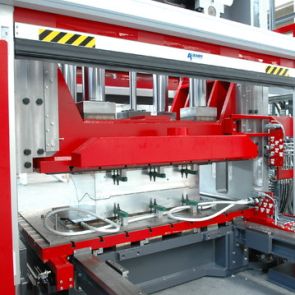
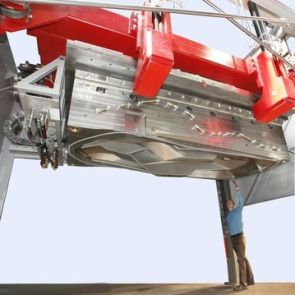
A Fill forneceu uma ampla variedade de prensas para produção de compósitos, incluindo prensas HP-RTM para a SGL Composites (direita).
FONTE: Fill Gesellschaft
Com a Airbus Operations (Stade, Alemanha) e o Instituto de Processamento de Plásticos (IKV) na RWTH Aachen University, a Fill desenvolveu uma unidade inovadora de injeção adaptativa para RTM inicialmente para aeroestruturas. Antes que peças feitas com RTM possam voar em uma aeronave, elas devem passar por um processo de garantia de qualidade (QA) demorado e caro. Para encurtar este processo, ferramentas de moldagem RTM foram equipadas com sensores, permitindo que a QA fosse implantada inline durante a produção. IKV, Airbus e Fill agora integraram esses sensores no sistema de injeção, eliminando a necessidade de equipar cada ferramenta de moldagem individual. Usando cartuchos descartáveis da mesma forma que sistemas de injeção por pistão são usados em sistemas RTM típicos, a unidade de injeção adaptativa é equipada com uma caixa de sensores permitindo que os seguintes dados sejam medidos e registrados in situ:
- Temperatura
- Pressão
- Viscosidade da resina
- Densidade de reticulação do sistema de resina
- Temperatura de transição vítrea (Tg).
Ao garantir a qualidade das peças moldadas, esses dados também podem ser usados para gerenciar e controlar o processo de injeção. Este sistema de injeção adaptativa Industry 4.0 está sendo desenvolvido para aero compósitos, e também estendido a outras indústrias como a automotiva.
Conformação a Quente (Hot Drape Forming)
Nos artigos recentes do tour que Sara Black e eu escrevemos sobre compósitos de alto desempenho em Israel, notamos que a maioria das empresas estava usando conformação a quente. De fato, na Elbit Cyclone, nosso guia Jonathan Hulaty afirmou: "Não sei como você faz este tipo de produção de peças de pré-impregnado de alta taxa sem conformação a quente", referindo-se a vigas e montantes para montagens Boeing 787. Formadores a quente (HDF) também são vistos como indispensáveis pela FBM e Israel Aerospace Industries. A Fill fornece sistemas HDF há anos, incluindo várias unidades em produção na FACC. Eles são basicamente sistemas de conformação a vácuo, equipados com elementos de aquecimento infravermelho ou outros tipos e uma membrana de borracha de silicone reutilizável para aquecer e comprimir — descompactar — deposições de pré-impregnado em suas ferramentas antes da cura. O HDF torna-se uma parte chave na linha completa de produção aero compósitos mostrada abaixo.
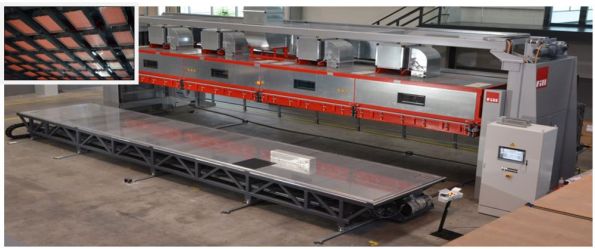
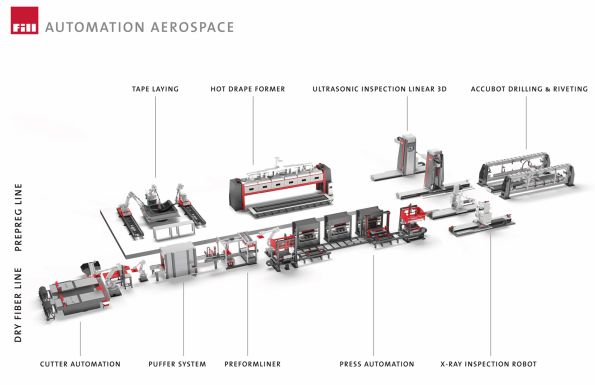
A conformação a quente tornou-se um habilitador importante para produção de alto volume de aeroestruturas compósitos de pré-impregnado e é automatizada pela Fill como parte de suas soluções de cadeia de processo completo. FONTE: Fill Gesellschaft
Células de Produção Industry 4.0 para CFRP
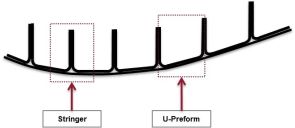
No final de 2013, a Fill começou a desenvolver um sistema de produção para fabricação de longarinas de CFRP, usadas para reforçar cascas de flaps de pouso do Airbus A320, em colaboração com o fornecedor Tier. Após a instalação, este sistema reduziu com sucesso o número de estações, melhorando o fluxo de produção, e também melhorou a usabilidade. Compreende:
- Armazenamento automático de ferramentas de moldagem
- Estação HDF
- Estação de prensar-girar-elevar onde laminados são processados em longarinas.
 (clique nas imagens para ampliar)
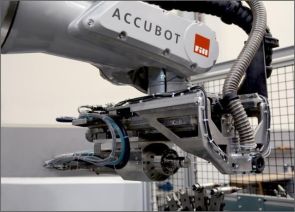
A Fill desenvolveu três gerações de células de produção automatizadas (direita) para longarinas de flaps de trem de pouso feitas de pré-impregnado (esquerda).
FONTE: Fill Gesellschaft
Um sistema de segunda geração para produzir o mesmo tipo de peças foi comissionado em 2017. Onde o primeiro sistema focava em otimizar estações individuais, este sistema posterior visava minimizar tarefas manuais e integrar toda a logística de ferramentas. Três áreas-chave de desenvolvimento permitem que este sistema de segunda geração alcance alta reprodutibilidade e produtividade significativamente aumentada:
- Recuperação e armazenamento manual de ferramentas de moldagem são substituídos por retorno automático de ferramentas, encurtando tempos de processo logístico. Isso também reduziu o requisito de espaço em mais de 50%.
- Maior automação de sub-processos reduziu tempo improdutivo.
- Digitalização Industry 4.0 de todo registro e relatório. Software desenvolvido pela Fill permite visualização do processo a todo momento e registro do histórico de cada componente ao longo de toda a cadeia de processo. Sensores detectam disponibilidade de ferramentas e materiais para evitar gargalos e melhorar reabastecimento.
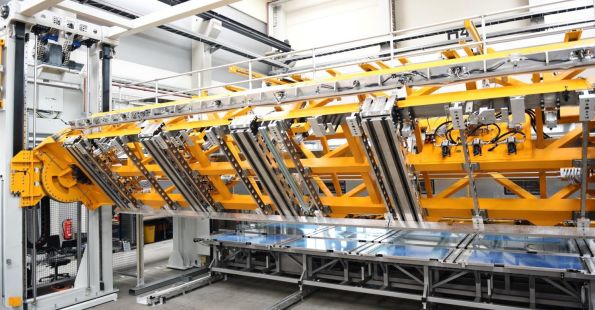
Estação de prensar-girar-elevar usada em células de produção automatizadas para longarinas de flaps de pouso A320 e A350.
FONTE: Fill Gesellschaft
A Fill está agora trabalhando em um sistema de produção de terceira geração para cascas de flaps de pouso destinadas ao Airbus A350-900. Ele também compreende armazenamento de ferramentas, estação de conformação por membrana (HDF), estação de prensar-girar-elevar e retorno automático de ferramentas, mas foi aprimorado com um sistema de transporte para ferramentas de autoclave, substituindo caminhões de transporte manual e tratores elétricos por veículos guiados automaticamente (AGVs). A Fill já está trabalhando em sistemas futuros, olhando como melhorar ainda mais a colaboração homem-máquina.
Accubot
Muito antes da indústria de compósitos começar a verbalizar sua necessidade futura prevista para uma célula de trabalho multi-operação, a Fill já estava desenvolvendo os primeiros protótipos, o que chama de Accubot. A ideia era desenvolver um robô preciso usando um rastreador a laser para compensação espacial, bem como sistemas de medição externa direta. Este robô seria capaz de trocar funções com efetores de extremidade, tornando-se não apenas uma célula de ensaio não destrutivo (END), mas também uma célula de usinagem. Aplicações do Accubot incluem:
- Furação
- Rebitagem
- END – Ultrassom com esguicho
- END – Raio-X
- END – Tomografia computadorizada
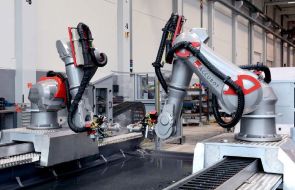 clique para ampliar
Accubot para furação (esquerda) e END usando varredura ultrassônica de alta velocidade (direita).
FONTE: Fill Gesellschaft.
FlexHyJoin
A Fill é membro do projeto financiado pela EU Flexible Production Cell for Hybrid Joining (FlexHyJoin). Este programa de 3 anos visa desenvolver um processo piloto totalmente automatizado para união de suportes/acessórios metálicos com compósitos termoplásticos em aplicações automotivas, combinando tecnologias de união a laser e por indução. A Fill projetou e construiu a célula automatizada incluindo software e integração das várias tecnologias.
A pesquisa e desenvolvimento da Fill continua. Ela entende que sistemas de produção inovadores e inteligentes são necessários para tornar a fabricação de peças compósitos mais econômica e adequada a volumes mais altos. E está comprometida em desenvolver esses sistemas de acordo com a escala e necessidades específicas de seus clientes.
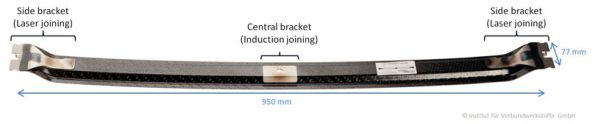
FONTE: FlexHyJoin. 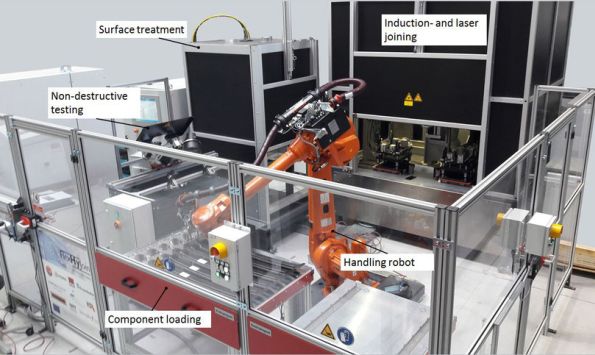 Célula automatizada de união híbrida desenvolvida pela Fill Gesellschaft como parte do projeto FlexHyJoin.
FONTE: Fill Gesellschaft e FlexHyJoin.
Resina
- Barragens de Aterro: Projeto, Construção e Perspectivas Futuras
- Dominando Diretivas de Pré-processador em C#: Guia Prático
- Dominando o strftime() do Python: Converter Datas e Horas em Strings Legíveis
- Dominando o strptime() do Python para Análise Precisa de Datas
- Dominando a Impressão 3D com Fibra Isotrópica: Crie Peças Ultra-Resistentes com a Mark Two
- Entendendo Harmônicas Elétricas: Parte 1 – Fundamentos e Impacto
- Sustentabilidade na Manufatura: Episódio Final – Insights da Liderança da Senseye
- Aprimorando Tornos CNC: Do Torneamento ao Fresamento e Perfuração
- Inspeção Automatizada de Tomografia Computadorizada em Tempo Real para Garantia de Qualidade 100% de Conectores Eletrônicos
- Cilindricidade em GD&T: Alcançando Redondeza e Retidão Precisas