



Prevenindo Empenamento em Peças Impressas em 3D: Dicas de Design de Especialistas
Designing for 3D Printing (DF3DP) é uma série de blog que compartilha dicas e técnicas comprovadas para toda impressora FFF. Nosso objetivo é ajudar você a cortar custos, reduzir tempo de impressão e obter a peça exata que deseja na primeira tentativa.
Se você já imprimiu com uma máquina FFF, provavelmente viu peças grandes ou de formato estranho empenarem. O empenamento força você a pós-processar, aparar ou aceitar uma base irregular que deveria ser plana.
O empenamento não é um defeito de uma impressora específica; é uma consequência da deformação térmica. Termoplásticos expandem quando aquecidos e contraem quando resfriados. Como as camadas FFF são depositadas quentes e depois resfriadas, cada nova camada puxa o material que já endureceu. A tensão acumulada faz a peça curvar ou levantar da mesa de impressão.
Duas contramedidas práticas no lado da máquina mantêm a peça quente e previnem o empenamento: uma mesa de impressão aquecida e uma câmara aquecida. Essas soluções mantêm toda a impressão em temperatura estável, eliminando a contração por resfriamento que impulsiona o empenamento. Adesivos (como os que usamos) e um resfriamento gradual também ajudam, pois a peça permanece colada à mesa enquanto encolhe.
No entanto, a estratégia mais eficaz começa na fase de design. Impressoras 3D têm limitações como qualquer outro método de manufatura. Por exemplo, a menor característica que uma máquina FFF pode produzir é definida pelo tamanho do bico e precisão do portal. Quando um design empurra esses limites, o empenamento é quase inevitável. As cinco diretrizes a seguir ajudam você a projetar peças que permanecem planas durante a impressão.
1. Use Chanfros e Formas Arredondadas
Cantos agudos concentram tensão. Quando uma seção longa e fina contrai, os cantos se levantam, produzindo o clássico "curl" visto em muitos exemplos de empenamento. Substituindo arestas agudas por chanfros, você espalha a tensão por uma área maior, reduzindo a tração em qualquer ponto único.
Em nossa peça de teste, adicionar chanfros a todos os cantos reduziu o empenamento quase pela metade. A base arredondada também dá uma pequena borda que facilita a remoção da mesa de impressão.
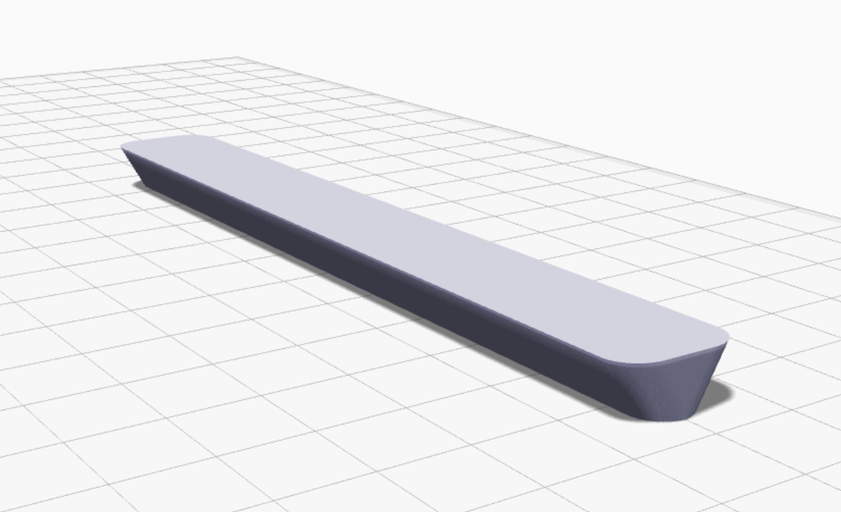
Após a modificação, a peça permaneceu plana e exigiu apenas pós-processamento mínimo.
2. Oriente a Peça com Sua Maior Face para Baixo
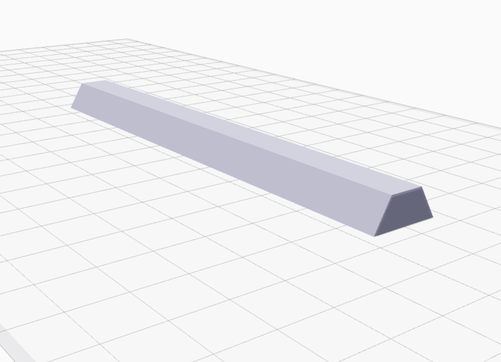
Cada camada adiciona mais material que quer encolher. Se a seção transversal aumenta à medida que você sobe, as camadas inferiores experimentam uma tração maior das camadas acima, ampliando a força de empenamento. Imprimir com a maior face na base distribui a carga mais uniformemente e aumenta a área de contato com a mesa, melhorando a adesão.
Imprimimos o mesmo prisma truncado de cabeça para baixo, e o resultado foi uma base perfeitamente plana — nenhum empenamento.
3. Adicione uma Borda (Brim)
Uma borda (brim) é uma camada extra de material que circunda a base da sua peça. Ela aumenta a área efetiva da base e atua como um "amortecedor" que absorve as tensões que, de outra forma, levantariam a peça.
Bordas também fornecem uma superfície sólida para estruturas de suporte, impedindo que elas se curvem ao contrair. A borda absorve a maior parte do empenamento, mantendo a peça principal plana.
4. Projete uma Borda Personalizada Quando Necessário
Configurações padrão de brim às vezes falham, especialmente em formas complexas com pontos de contato irregulares. Nesses casos, crie uma borda personalizada adicionando pequenos "pontos" arredondados nos cantos-chave da peça. Esses pontos aumentam a área de superfície em áreas críticas, ancorando a impressão com mais segurança.
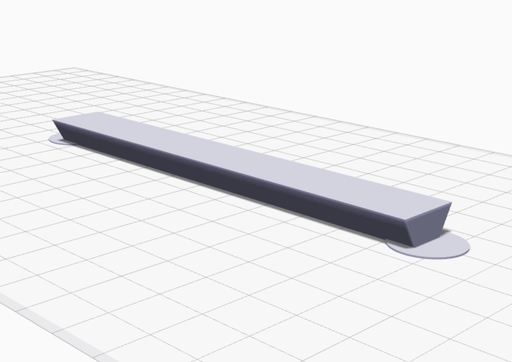
Nossas bordas personalizadas funcionam tão bem quanto a opção integrada e são ideais para designs intrincados.
5. Reforce as Camadas Inferiores com Fibra Compósita
A Mark Two da Markforged pode depositar fibra contínua dentro de uma impressão, aumentando dramaticamente a rigidez e a estabilidade dimensional. Adicionar fibra às primeiras camadas trava a base no lugar, tornando virtualmente impossível que a peça empenhe.
Para benefício máximo, coloque fibra nas superfícies inferior e superior — essa construção sanduíche otimiza a resistência à torção, conforme descrito em nosso guia de design de compósitos.
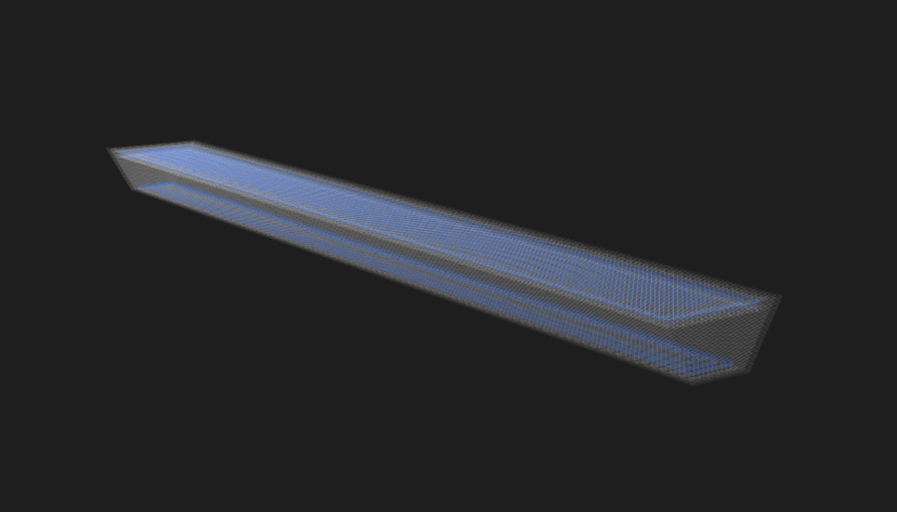
A peça de teste reforçada permaneceu plana, mesmo sem alterações de design.
Dica Extra: Imprima em Onyx para Estabilidade Dimensional
Onyx é um náilon reforçado com micro-carbono que resiste à deformação térmica mais que o náilon padrão. Peças impressas em Onyx empenam significativamente menos, fornecendo um resultado dimensionalmente mais estável sem a necessidade de reforço de fibra.

Experimente estas técnicas nos arquivos STL e MFP que fornecemos e compartilhe seus resultados. Se tiver dúvidas ou sugestões para posts futuros, envie e-mail para printstronger@markforged.com.
impressao 3D
- Pós-Processamento Sem Esforço para Impressões 3D FDM
- Por que a Tomografia Computadorizada Está Revolucionando a Garantia de Qualidade na Impressão 3D
- Impressão 3D: Da Prototipagem Rápida à Produção em Escala Total de Peças Finais
- Impressão 3D para Peças de Turbina: Acelerando Desenvolvimento, Desempenho e Sustentabilidade
- Como Impressão 3D e Software Impulsionam Transformação Digital na Manufatura
- Revolucionando Carros de Corrida Formula Student com Moldes de Fibra de Carbono e Peças de Uso Final Impressos em 3D
- Garantindo Precisão Dimensional em Peças Impressas em 3D
- 10 Soluções Comprovadas à Prova de Água para Peças Impressas em 3D: Materiais e Pós-Processamento
- Aumentando a Resistência de Peças Impressas em 3D: Técnicas Comprovadas
- Estratégias Avançadas de Inspeção para Peças de Motor Impressas em 3D – Parte 3