



Como Instalar Inserts Rosqueados por Calor para Roscas Fortes e Confiáveis em Peças Impressas em 3D
Componentes Rosqueados na Impressão 3D
Conectores rosqueados, furos e juntas aparafusadas são fundamentais para praticamente toda peça engenheira que você fabrica. Ao trabalhar com peças impressas em 3D, a qualidade da rosca impacta diretamente a durabilidade da montagem. Roscas plásticas tradicionais — seja impressas ou roscadas à mão — são propensas a descascar e desgastar, enquanto roscas metálicas entregam a resistência e longevidade necessárias para aplicações de alto desempenho. Inserts roscados metálicos, tipicamente latão com roscas internas pré-formadas, fornecem uma solução robusta. Sua superfície externa canelada engaja o material circundante, resistindo a forças de extração e torque.
Para impressão 3D termoplástica, inserts por calor são a escolha preferida. Durante a instalação, o polímero derrete e reflui ao redor do insert, criando uma ligação localmente reforçada que melhora dramaticamente classificações de extração e torque comparado a outros tipos de inserts.
Estudo de Caso: Exército dos EUA
Leia nossa mais nova história de sucesso de cliente sobre uma grande base de treinamento do Exército dos EUA.
Projetando para e Instalando Inserts por Calor
O Que Você Precisará
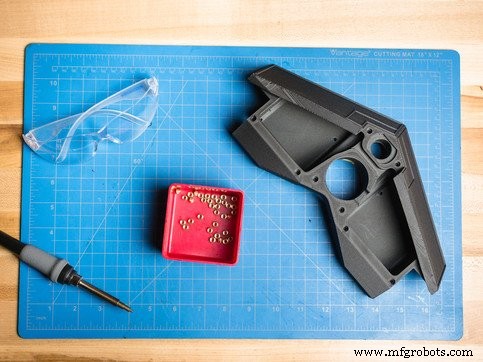
- Peça impressa em 3D com furos dimensionados apropriadamente para inserts roscados
- Inserts roscados por calor selecionados
- Ferro de solda (650–750 °F / 343–399 °C)
- (Opcional) Ponta de instalação de insert para o ferro de solda
1. Selecione Tamanho do Parafuso e Insert Correspondente
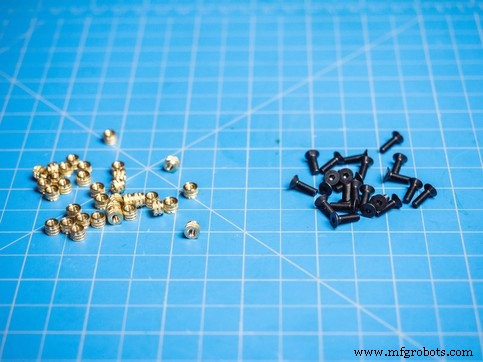
Escolha o hardware que fixará a peça. O tamanho do insert depende da espessura do material ao redor da cavidade; se menos de 2 mm (0,078") de material permanecer, opte por um insert menor. Verifique as dimensões de cavidade recomendadas pelo fornecedor. Neste exemplo, um insert M3 é usado com as seguintes especificações:
- Profundidade do furo (D): 3,8 mm
- Diâmetro maior (A): 5,31 mm
- Diâmetro menor (B): 5,1 mm
2. Esboce o Ponto de Partida para Seus Furos
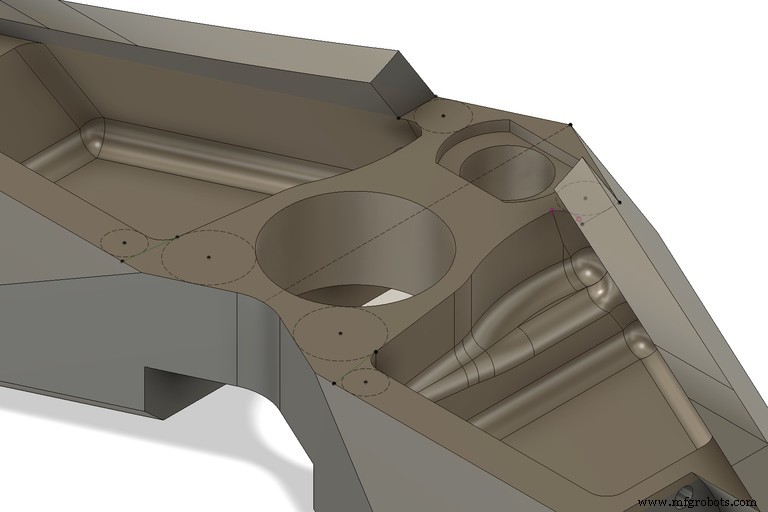
Use a ferramenta de esboço do seu programa CAD para marcar a localização exata de cada furo.
3. Crie um Furo com Contra-alargamento
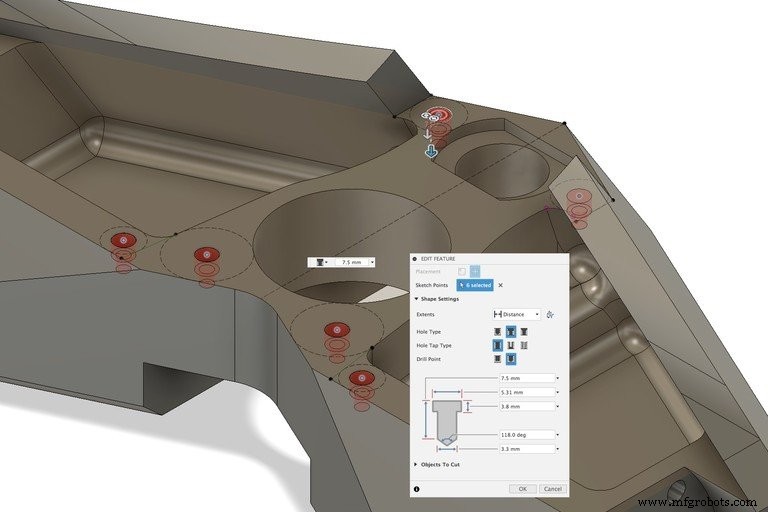
Com a ferramenta Furo, gere um contra-alargamento que corresponda ao diâmetro maior do insert (A) e profundidade recomendada. Estenda o furo além da base do contra-alargamento se um furo de alívio para folga do parafuso for necessário.
4. Chanfre a Borda Interna do Alargamento
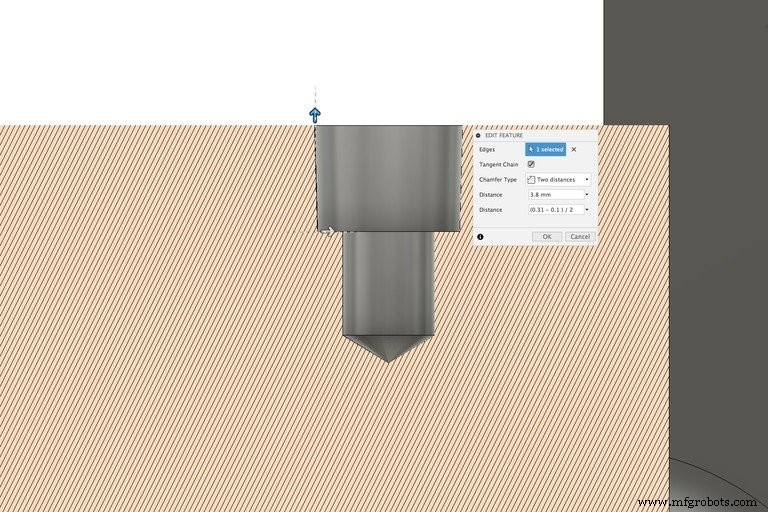
Aplique um chanfre distância-distância na borda externa inferior do contra-alargamento. Use a altura do contra-alargamento como primeira distância e ">(A-B)/2" como segunda distância para alcançar o diâmetro menor cônico requerido (B).
5. Imprima Sua Peça
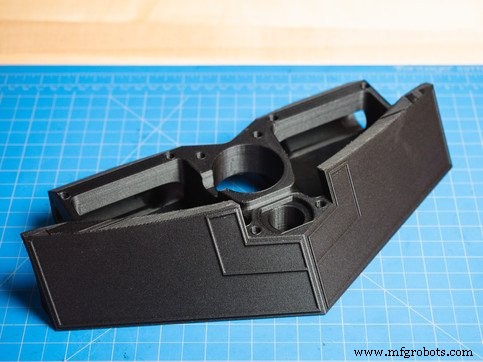
Imprima a peça uma vez que o design esteja finalizado.
6. Aqueça o Ferro de Solda
Ligue o ferro de solda e permita que atinja 650–750 °F (343–399 °C). Esta faixa de temperatura derrete o termoplástico sem degradar o material.
7. Pressione Cada Insert em Sua Cavidade
Coloque o insert centralizado em sua cavidade. Alinhe a ponta do ferro com o centro do insert e aplique pressão suave. À medida que o insert aquece, o plástico derrete e flui, permitindo que o insert afunde na cavidade. Mantenha o ferro em contato até que o insert assente completamente e o topo da peça fique nivelado com a cabeça do insert. Para inserts maiores, permita tempo de aquecimento ligeiramente maior.
8. Permita que a Peça Esfrie
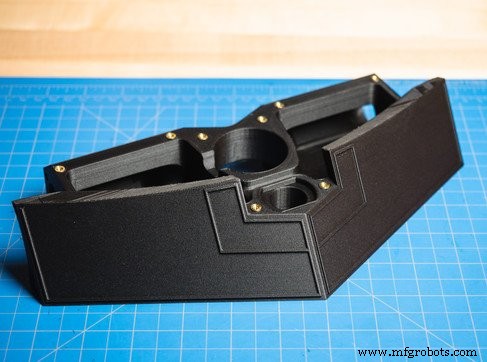
Após todos os inserts serem assentados, deixe a peça esfriar por alguns minutos. Isso garante que o polímero assente completamente ao redor do insert. Use este tempo para ajustar quaisquer inserts que não assentaram corretamente.
Aprimorando a Resistência da Conexão Rosqueada
Embora inserts por calor forneçam excelente resistência à extração, colocá-los na face oposta da peça pode aumentar ainda mais a capacidade de carga. Quando o insert é carregado, seu cone engaja o cone do contra-alargamento, distribuindo forças mais uniformemente. Adicionar reforço de fibra contínua ao redor da cavidade amplifica este efeito impedindo deformação das paredes sob carga.
Entre em contato para uma peça de amostra grátis para avaliar a resistência e durabilidade de nossos materiais.
Siga-nos no Facebook, Twitter, Instagram e LinkedIn para as últimas atualizações.
impressao 3D
- Tratamento Térmico de Ligas de Titânio: Otimizando Resistência, Estabilidade e Controle de Processo
- Trocadores de Calor de Titânio: Desempenho Superior para Aplicações de Energia e Marítimas
- 5 Vantagens Principais de Dobradiças Plásticas para Aplicações Modernas
- Dominando Declarações Using em C#: Imports, Aliases e Diretivas Estáticas
- Guia do Especialista Carl Calabria para Instalação de Insertos na Impressora 3D Mark One
- Otimizando a Gestão Térmica: Design Avançado de PCB com Dissipador de Calor (Heat Sink)
- Insert Molding vs. Overmolding: Escolhendo a Técnica Certa de Fabricação Plástica
- Insert Molding Explicado: Aumentando Eficiência e Reduzindo Custos na Produção Multi-material
- Dominando o Tratamento Térmico: Têmpera e Revenimento de Aço Ferramenta
- Converter uma Fresadora em Torno: Passos Fáceis para Metalúrgicos