



Domine as Configurações de PETG no Cura: Perfis de Especialista para Impressões Perfeitas
PETG é um dos polímeros mais usados na impressão 3D, superado apenas pelo PLA. É uma versão modificada do plástico usado em garrafas de refrigerante, por exemplo. A modificação o torna mais adequado para impressoras 3D, pois reduz sua temperatura de fusão e facilita a extrusão. Comparado ao PLA, o PETG é mais resistente, mas mais macio. Alguns filamentos também têm opacidades variadas e podem atingir bons níveis de transparência, o que é bom não apenas por razões estéticas, mas para projetos que incorporam luzes. Também possui uma faixa de temperatura de trabalho mais alta e é mais adequado para condições externas.
Agora que conhecemos as vantagens de usar PETG, vamos descobrir como ajustar as configurações da impressora para obter os melhores resultados possíveis!
Para imprimir com PETG, a temperatura da mesa deve ser ajustada para 70 °C ou mais, enquanto a temperatura de impressão deve ficar entre 220 °C e 240 °C. É importante desligar o ventilador nas camadas iniciais e definir a velocidade de impressão entre 30 e 50 mm/s. Com PETG, deve-se ter atenção a stringing (fios), aderência à mesa e separação de camadas ou deslaminação, o que torna as configurações de retração muito importantes.
Vou detalhar cada uma das configurações e discutir como ajustá-las. Vamos começar!
Os problemas com PETG
O PETG pode ficar muito "stringy" (com fios), mas é apenas uma questão de ter as retrações bem calibradas ou soprar rapidamente os modelos finalizados com uma pistola de ar quente para remover os finos fios de plástico. A aderência à mesa também é uma preocupação, pois para alguns usuários o PETG não adere bem o suficiente e, para outros, adere demais, tornando a remoção do modelo da mesa um sofrimento. Finalmente, a baixa aderência entre camadas pode dar problemas, mas geralmente também pode ser gerenciada no fatiador.
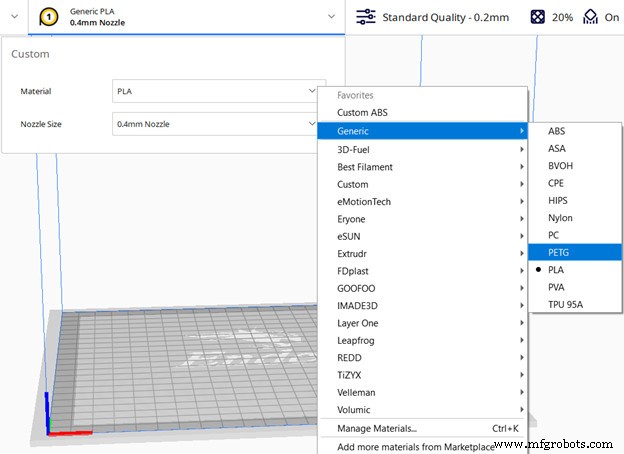
Ative o perfil padrão de PETG do Cura (Use como ponto de partida)
O Cura possui muitos perfis de marcas conhecidas integrados, então é uma ideia inteligente usá-los como ponto de partida e fazer pequenos ajustes a partir daí. Se a marca não estiver listada, você pode começar com um perfil genérico de PETG.
Altura de Camada (Layer Height)
A altura de camada tem um efeito significativo no tempo de impressão, detalhe e resistência. Quanto maior a altura de camada, menor o tempo de impressão, mas menos detalhe e resistência. Para PETG, recomenda-se escolher uma camada fina para evitar deslaminação.
Segundo um estudo, quanto maior a proporção entre altura de camada e tamanho do bico, menor a lacuna entre camadas e melhor a resistência. Portanto, se você precisa de uma camada maior, é aconselhável usar um bico maior. É possível emular um bico maior alterando a largura de extrusão, mas provavelmente é melhor não exceder 125–150% do tamanho real do bico. (Exemplo: 0,6 mm para bico de 0,4 mm).
Mais informações sobre este tópico neste nosso artigo.
Ajuste Fino
Imprima alterando apenas a altura de camada ligeiramente e verifique os resultados até encontrar a altura de camada perfeita para seu projeto específico.
Altura de camada ideal para PETG:
- Para Detalhe: 25% do tamanho do bico ou largura de extrusão (0,1 mm para bico de 0,4 mm)
- Melhor altura de camada geral: 25%–40% do tamanho do bico ou largura de extrusão (0,15 mm para bico de 0,4 mm)
- Impressões rápidas/prototipagem: 50%–80% do tamanho do bico ou largura de extrusão (0,2–0,3 mm para bico de 0,4 mm)
Temperatura de Impressão
A temperatura de impressão para PETG não é tão tolerante quanto para PLA. Se não estiver configurada corretamente, você obterá modelos muito "stringy" com pouco detalhe ou deslaminação séria. Quanto maior a temperatura de impressão, maior a aderência entre camadas, mas menor o detalhe.
Ajuste Fino
Ajustar a temperatura pode ser feito imprimindo uma torre de calibração de temperatura e alterando a temperatura de extrusão após uma distância fixa. Uma vez finalizada a impressão, você poderá ver claramente a faixa em que seu filamento tem a melhor aderência entre camadas e detalhe.
Temperatura ideal de impressão PETG: 220–240 °C
Existe um bom vídeo sobre este assunto!
Temperatura da Mesa (Bed Temperature)
O PETG é conhecido por aderir demais a algumas superfícies, mas também mal se a temperatura da mesa não estiver correta. Com mesas de vidro, a peça às vezes sai com pedaços da mesa grudados nela. Um bom agente de liberação, como bastão de cola, é vital nessas circunstâncias.
Um estudo mostra que uma temperatura da mesa ligeiramente superior à temperatura de transição vítrea do filamento melhora muito a aderência.
Ao contrário de substâncias como a água, os polímeros têm uma temperatura característica adicional, a temperatura de transição vítrea. Quando o polímero é aquecido acima desse limiar, suas propriedades físicas mudam de quebradiço e duro para dúctil e resistente. A temperatura vítrea do PETG é em torno de 80 °C. Portanto, se sua máquina puder atingir essa temperatura, é fortemente recomendado configurá-la para pelo menos 70 °C ou mais. Um "elephant foot" (pé de elefante) mais pronunciado é esperado, mas isso pode ser compensado no fatiador ou no próprio modelo adicionando um chanfro na parte inferior.
Ajuste Fino
Comece com a mesa ajustada para pelo menos 70 °C e aumente em incrementos de 5 °C se a impressão falhar. Cuidado que temperaturas muito altas podem estragar sua mesa porque o modelo adere demais e remove parte do revestimento ou até pedaços da própria mesa.
Temperatura ideal da mesa para PETG: 70 °C – 85 °C
Velocidade de Impressão
A velocidade de impressão para PETG é semelhante à do PLA, embora ir mais devagar possa produzir melhores resultados. As configurações padrão do CURA devem funcionar bem. De 30 a 50 mm/s é uma faixa sensata. Algumas fontes sugerem que aumentar as velocidades de deslocamento (travel speed) pode melhorar o stringing. Se sua impressora aguenta 120+ mm/s, vale a pena tentar.
Ajuste Fino
Você pode ajustar sua velocidade imprimindo a mesma peça algumas vezes com velocidades variadas.
Configurações ideais de velocidade para PETG:
- Velocidade de impressão: 30–50 mm/s
- Velocidade da camada inicial: 20–30 mm/s
- Velocidade de preenchimento (infill): 40–60 mm/s
- Velocidade de deslocamento (travel): 100+ mm/s dependendo da impressora
Retração (Retraction)
O PETG pode ser bastante "stringy" porque imprime quente e não usa muito resfriamento, mas com retrações adequadas e algumas outras opções ativadas, você pode obter resultados impressionantes.
Um teste de stringing pode ajudar a ajustar a retração. Primeiro, use uma distância de retração de 3 mm se você tem extrusora direct drive e 6 mm se tem configuração Bowden. Uma velocidade de retração de 25 mm/s em qualquer configuração seria uma boa estimativa inicial ou tente mais devagar. As configurações padrão do Cura geralmente funcionam bem.
O que é Combing e qual configuração usar?
Combing desliga a retração e modifica os movimentos de deslocamento para passar sobre o preenchimento (infill) a fim de depositar qualquer plástico que vaze. Pode ser útil defini-lo como "Within infill" (Dentro do preenchimento).
Ajuste Fino
Você pode ajustar sua velocidade imprimindo a mesma peça algumas vezes com velocidades e distâncias de retração variadas.
Configurações ideais de retração para PETG:
- Distância de retração: 3 mm para direct drive ou 6 mm para Bowden
- Velocidade de retração: 25 mm/s
- Combing: LIGADO e definido como "Within Infill"
Aderência à Mesa (Bed Adhesion)
Como mencionado na seção de temperatura da mesa, se a temperatura for definida acima da temperatura de transição vítrea do filamento, a força de aderência será significativamente melhorada.
Brims são uma borda de camada única que aumenta o contato com a mesa. Seu uso é particularmente útil em modelos que não têm uma boa base para aderir à mesa. A skirt (saia) é semelhante, mas nunca entra em contato com o modelo. A skirt atua apenas como primer para o bico, por isso não é muito eficaz para aderir camadas.
Rafts (balsas) funcionam como um brim, mas consistem em pelo menos duas ou três camadas sob todo o modelo. Também ajuda a compensar a irregularidade da mesa. Bastão de cola e spray de cabelo são úteis não apenas quando a peça não adere, mas também quando adere firmemente demais.
Configurações ideais de aderência à mesa para PETG:
- Temperatura da mesa: 70 °C ou mais
- Tipo de aderência à mesa: Folhas PEI ou vidro revestido
- Largura do Brim: Pelo menos 10 mm
- Produtos que ajudam na aderência: Bastão de cola, Spray de cabelo
Resfriamento de Impressão (Print Cooling)
Para evitar deslaminação e warping (empenamento), não use resfriamento com PETG. A primeira melhor opção para peças resistentes é desligar o resfriamento da peça completamente, exceto para pontes (bridging). Para detalhes nítidos e menos stringing, você pode usar 100% de velocidade do ventilador após as duas ou três primeiras camadas terem sido depositadas.
Ajuste Fino
Configurações ideais de resfriamento para PETG:
- Velocidade do ventilador na camada inicial: desligado
- Velocidade do ventilador: 0–100% dependendo se você visa detalhe ou resistência
- Tipo de aderência à mesa: Folhas PEI ou vidro revestido
- Largura do Brim: Pelo menos 10 mm
Você precisa de um Enclosure (gabinete) para imprimir PETG?
Imprimir com um enclosure não é estritamente necessário para PETG, mas em ambientes frios podem ser úteis.
Resumo: Configurações/Perfil Ideal do Cura para imprimir PETG
- Altura de Camada: 25%–40% do tamanho do bico ou largura de extrusão (0,15 mm para bico de 0,4 mm)
- Temperatura de Impressão: 220–240 °C
- Temperatura da Mesa: 70 °C ou mais
- Tipo de aderência à mesa: Skirt
- Distância de Retração: 3 mm para direct drive ou 6 mm para Bowden
- Velocidade de Retração: 25 mm/s
- Combing: LIGADO e definido como "Within Infill"
- Velocidade de Impressão: 30–50 mm/s
- Velocidade de Deslocamento: 100+ mm/s dependendo da impressora
- Velocidade do Ventilador Camadas Iniciais: desligado
- Velocidade do Ventilador resto da impressão: 0–100% dependendo se você visa detalhe ou resistência
impressao 3D
- Dominando o Acabamento Final para Impressões SLS de Alta Qualidade
- Como Alcançar Cores Vibrantes e Duradouras na Impressão 3D SLS
- Técnicas Profissionais de Acabamento para Impressões 3D FDM
- Contaminação de Pó: A Ameaça Silenciosa à Impressão 3D de Metal de Alto Desempenho
- 4 Técnicas de Especialista para Acabamento Impecável em Impressões FDM
- Por que OSGi é o Framework Ideal para Soluções IoT Modernas
- Dominando Configurações de Exportação STL de Alta Qualidade para Impressão 3D Precisa
- Principais Aplicações de Atuadores Pneumáticos na Automação Moderna
- Resistência ao Calor do PLA Explicada: Comparando ABS, ASA, PETG e Outros Materiais de Impressão 3D
- Configurações e Perfil Cura para ABS: Otimizado para Qualquer Impressora 3D