



Entendendo as Diferenças Essenciais entre Impressão 3D FDM e SLA
A impressão 3D não é uma tecnologia tão recente quanto parece; existe há décadas, desde 1986, quando Chuck Hull, fundador da 3D Systems, patenteou a primeira impressora 3D — uma SLA (Estereolitografia), que solidifica resina por fotopolimerização com laser. Apenas dois anos depois, Scott Crump, fundador da Stratasys, lançou a primeira impressora FDM (Modelagem por Deposição Fundida), hoje o tipo mais conhecido popularmente.
Ambas fabricam peças camada por camada, mas o método difere: a FDM deposita material por toda a área da camada, enquanto a SLA solidifica a resina diretamente com um feixe de laser.
Principais diferenças entre impressoras FDM e SLA
Materiais e cores
Os materiais mais comuns em FDM são PLA e ABS, mas cada vez mais se usam materiais avançados como PETG, Nylon e compósitos (PC-ABS, PLA com fibras). A variedade de materiais e cores é vasta e crescente.
A maioria das impressoras FDM usa filamentos de 1,75 mm ou 2,85 mm, diâmetro definido pelo fabricante conforme o tipo de movimento (cartesiano ou delta) e extrusor.
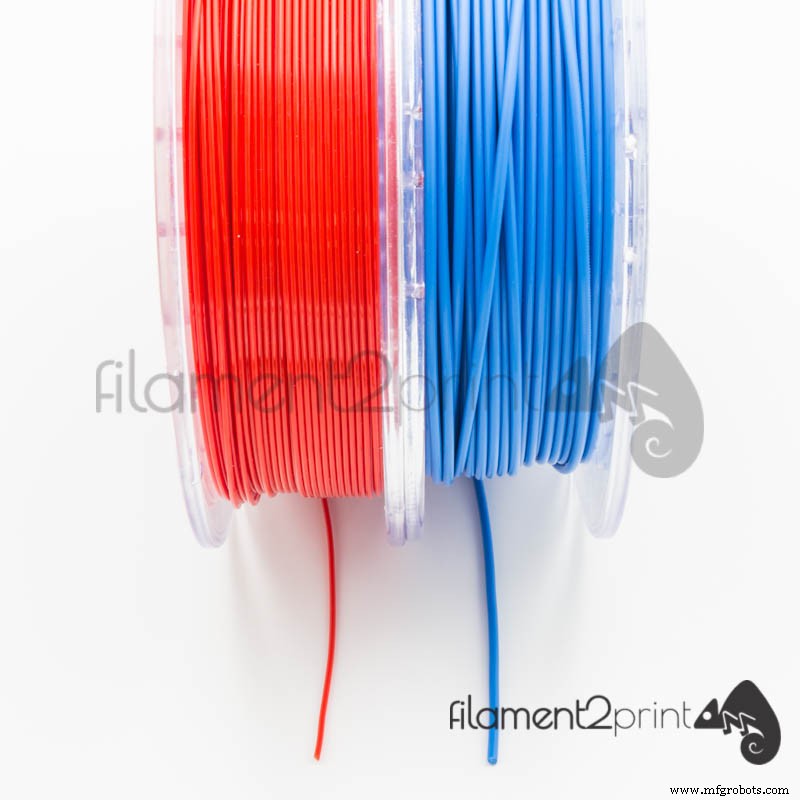
Imagem 1: Filamentos de 1,75 mm e 2,85 mm
Na SLA, a variedade é muito mais limitada em tipos de materiais e cores. O principal fabricante de resinas (FormLabs) oferece a gama mais ampla (Resina Standard, Engenharia, Odontológica, Fundição) e recentemente o Color Kit, uma resina base com corantes para obter a cor desejada.
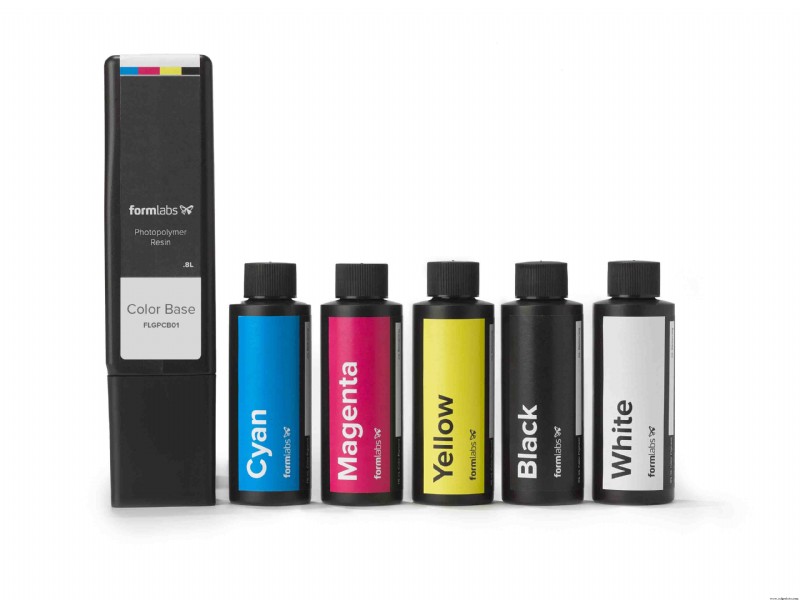
Imagem 2: Color Kit. Fonte: Formlabs
Precisão de acabamento
Com impressoras FDM, obtêm-se bons acabamentos com alturas de camada de 0,1 mm, desde que as peças não tenham geometrias muito complexas ou pequenas. A tecnologia é limitada pelo diâmetro do bico para espessuras mínimas. Suportes do mesmo material deixam a superfície irregular, exigindo pós-processamento. Uma solução é usar materiais de suporte solúveis como PVA ou HiPS.
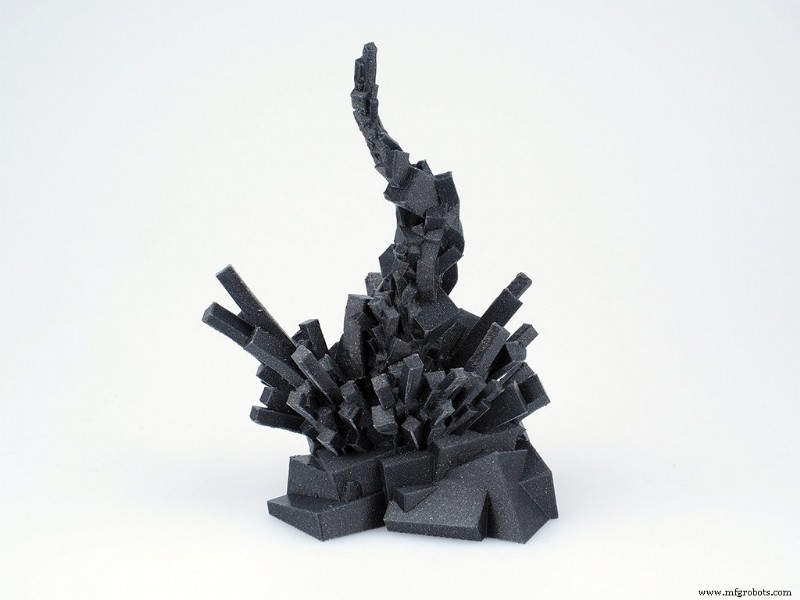
Imagem 3: Ótimo acabamento FDM. Fonte: Fillamentum
Na SLA, a precisão é altíssima, mesmo em formas complexas, pois o diâmetro do laser é minúsculo. A Form 2, por exemplo, imprime com altura de camada de 0,025 mm, produzindo peças finais funcionais diretamente. A precisão permite fabricar modelos de joalharia e aplicações dentárias em total detalhe.
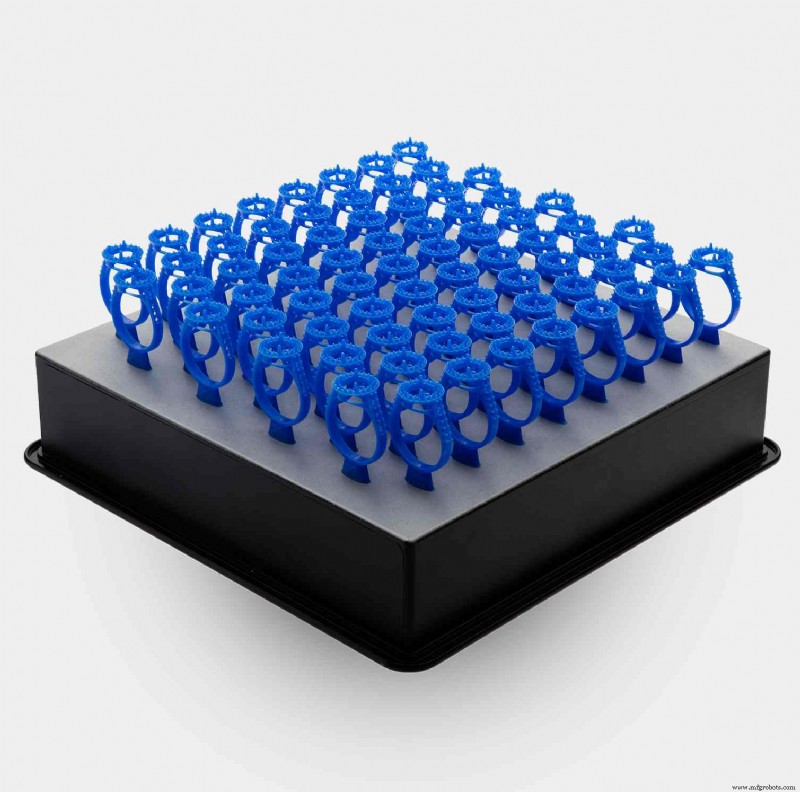
Imagem 4: Ótimo acabamento SLA. Fonte: FormLabs
Aderência / remoção de suportes
Em FDM, a aderência à base costuma não ser problema, graças a produtos eficazes (Magigoo, PrintFix, DimaFix...). Mesmo para materiais propensos a *warping* como PP, existe o Smart Stick. A remoção da peça da base é simples, quase sempre feita à mão.
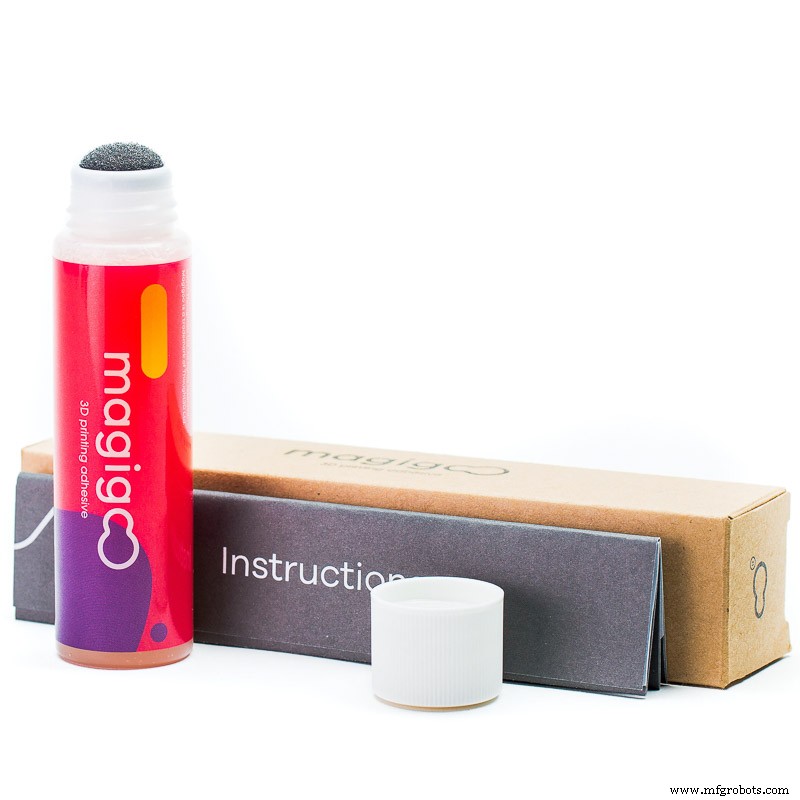
Imagem 5: Magigoo
Para suportes em FDM, usam-se materiais solúveis (HiPS em D-Limoneno, PVA em água), muito práticos para geometrias complexas ou canais internos.
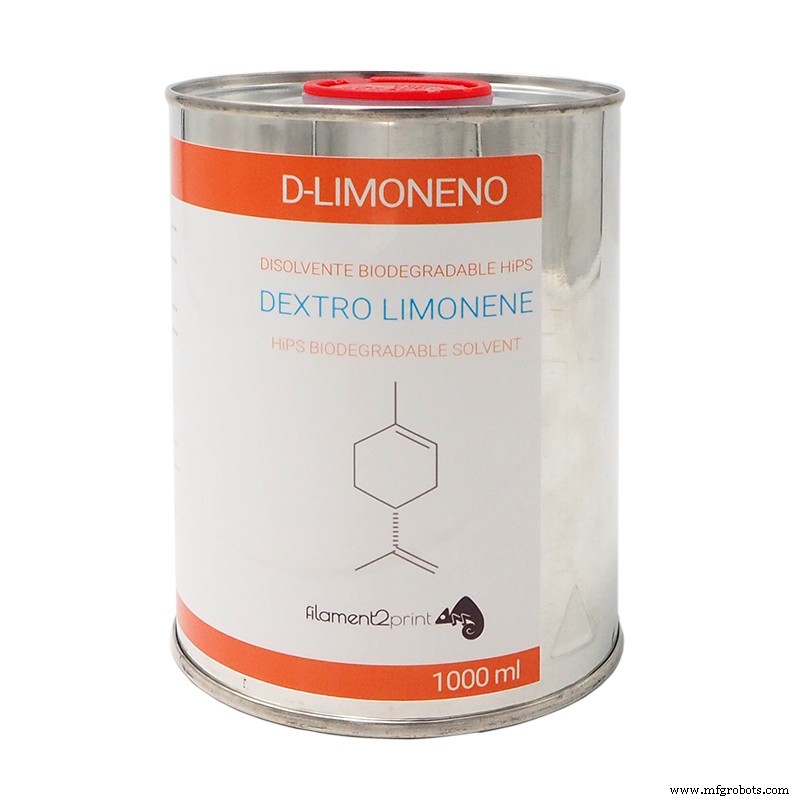
Imagem 6: D-Limoneno
Na SLA, a aderência nunca é problema, mas a remoção da peça da base exige mais dedicação: as peças ficam tão fixas que é necessária uma espátula especial. Além disso, a base fica impregnada de resina, exigindo tempo para limpeza.
Como não há impressão com dois materiais na SLA, os suportes devem ser removidos manualmente com alicates e pós-processamento para eliminá-los completamente.
Pós-processamento
Após imprimir em FDM, apenas a remoção dos suportes é necessária. Materiais como ABS, Smartfil E.P. podem ser lixados para melhor acabamento.
Na SLA, deve-se remover a camada superficial de resina não solidificada em banho de álcool isopropílico ou em estação de lavagem como a Form Wash. A maioria das resinas pode ser lixada e pintada após cura completa.
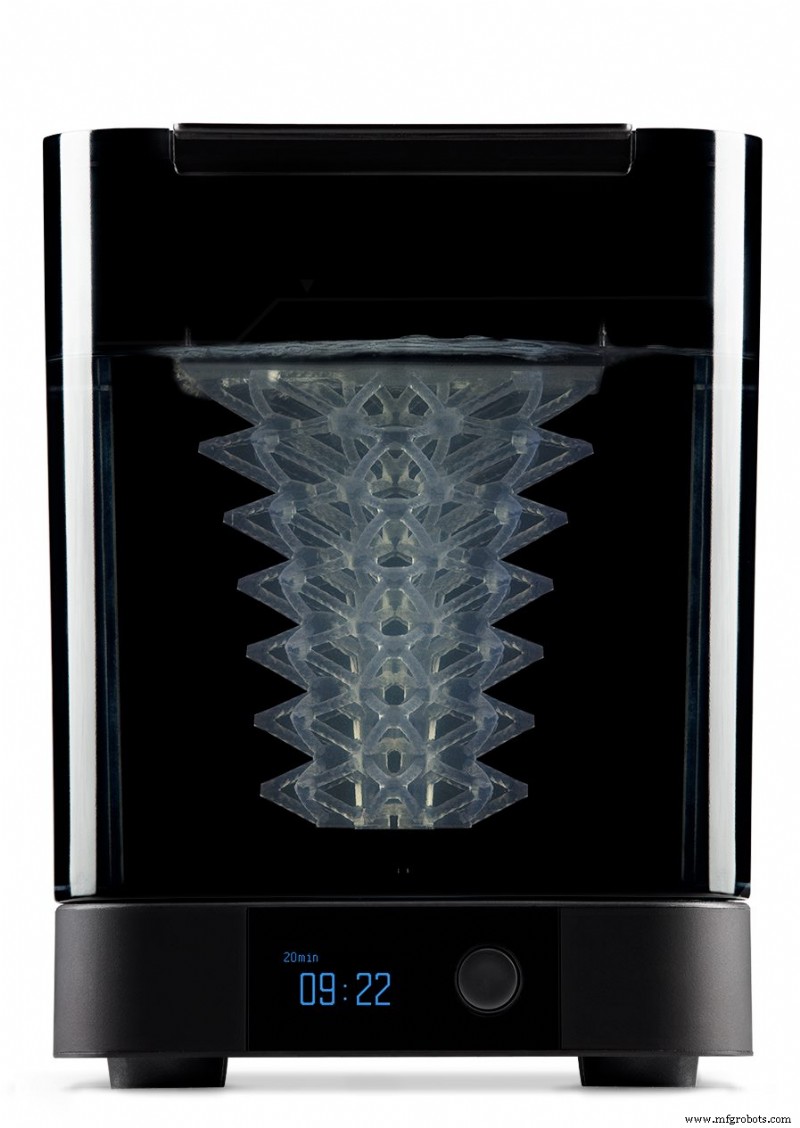
Imagem 7: Form Wash. Fonte: FormLabs
Conclusão
A aplicação de cada tecnologia é clara: impressoras FDM são ideais para protótipos econômicos e rápidos, que não exigem acabamento superficial perfeito ou precisão dimensional extrema, embora existam impressoras FDM de alta precisão. A ampla variedade de materiais também permite peças funcionais diretas.
Já as impressoras SLA são recomendadas para peças que exigem excelente acabamento e medidas exatas, nível de peça final, mas com propósito de protótipo, sem submissão a tensões mecânicas.
Atualmente, FormLabs e UniZ revolucionaram o mercado. A Formlabs lançou Form 3 e Form 3L com tecnologia LFS (Low Force Stereolithography), que reduz tempo de fabricação e número de suportes. A UniZ oferece as gamas SLASH e zSLTV com operação LED-LCD, permitindo fabricações realmente rápidas (até 600 mm/h) com acabamentos espetaculares. Ambos fabricantes dispõem de resinas técnicas para peças funcionais finais de alta qualidade.
impressao 3D
- Como Pontes Estabilizam Sobreposições na Impressão 3D
- Impressão 3D FDM: Filamentos ASA, PETG e PC Comparados — Guia Especialista de Performance e Aplicações
- FDM Hoje: Estado Atual, Marcos e Perspectivas Futuras
- Como Impressoras 3D Desktop Estão Remodelando a Manufatura Industrial
- Avaliar a Maturidade das Tecnologias de Impressão 3D de Metal
- Sinterização Seletiva a Laser (SLS): Tecnologias de Ponta, Materiais Avançados e Aplicações em Expansão
- Impressão 3D e Personalização em Massa: Cenário Atual e Oportunidades Futuras
- Revolucionando Alimentos & Bebidas: Como a Impressão 3D Impulsiona Inovação e Eficiência
- FDM vs SLA: Escolhendo o Processo de Impressão 3D Certo para seu Projeto
- SLA vs. FDM: Guia Claro para Escolher a Tecnologia de Impressão 3D Certa