



Prevenção e Correção de Problemas de Aderência na Impressão 3D FDM
Uma das partes mais importantes do processo de impressão 3D FDM é a aderência à base de fabrico. Esta aderência deve ser suficiente no início do processo de impressão, nas primeiras camadas e durante o processo de impressão para evitar warping, mas uma vez terminado o processo de impressão, deve ser possível remover a peça facilmente.
Dependendo do material e das características da impressora 3D usada, a aderência à base pode falhar e, com ela, a impressão das peças desejadas.
Existem vários produtos de aderência disponíveis, mas os mais comuns são adesivos em spray, vaporizadores ou adesivos líquidos. Os adesivos em spray podem às vezes deixar resíduos de fixativo em ventoinhas e outros componentes, o que pode eventualmente afetar o desempenho da impressora 3D e levar a falhas no processo de impressão. Usar adesivos líquidos como o Magigoo, que tem um aplicador prático, facilita a aplicação e melhora os resultados de aderência.
Magigoo tem uma vasta gama de produtos desenvolvidos para uso em combinação com diferentes materiais de impressão 3D FDM. Entre eles encontramos Magigoo Original (adequado para materiais básicos como PLA, ABS ou PETG), Magigoo PP, Magigoo PPGF, Magigoo PC, Magigoo PA, Magigoo Flex (desenvolvido para materiais flexíveis), Magigoo HT (para materiais de alta temperatura), ou Magigoo Pro Metal (orientado para impressão 3D de filamento metálico BASF).
Neste artigo pode encontrar alguns dos problemas mais comuns que os utilizadores podem encontrar ao usar estes adesivos:
O efeito warping persiste
Existem várias razões pelas quais isto pode acontecer:
- Uso de parâmetros incorretos. O Magigoo tem um intervalo de temperatura ótimo onde oferece o melhor desempenho adesivo.
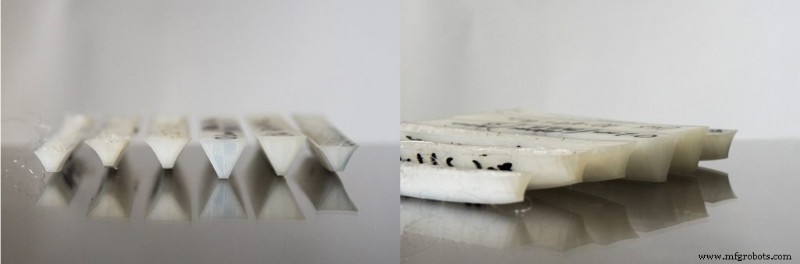
Imagem 1: Peças impressas em 3D do mesmo material deformam-se de forma diferente ao usar diferentes temperaturas de base. Fonte: Magigoo.
- Não usar brim. Alguns materiais requerem brim para ser usado em combinação com configurações ótimas para obter resultados ótimos.
- Altura incorreta da primeira camada. Se o bico estiver demasiado longe ou demasiado perto da base de impressão, a aderência do material não será adequada.
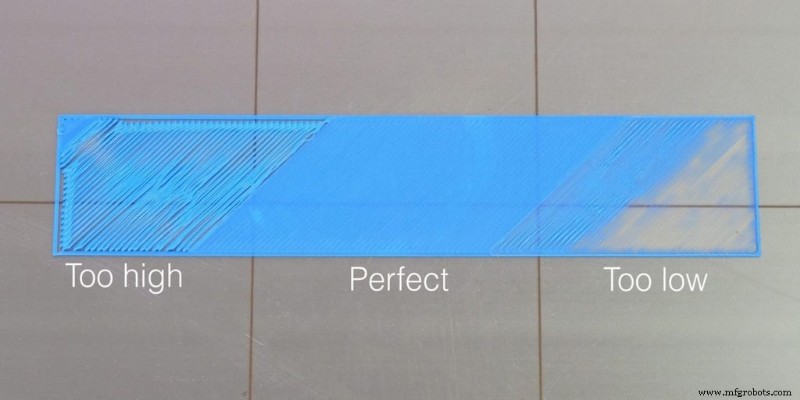
Figura 1: Exemplos de diferentes alturas da primeira camada. Fonte: Magigoo.
- Uso incorreto da ventoinha de camada. Alguns materiais requerem o uso da ventoinha de camada, como PLA ou PETG. No entanto, ao usar outros materiais, deve mantê-la desligada durante a impressão 3D.
- Velocidade da primeira camada demasiado alta. Alguns materiais como ASA, PC e PP precisam de tempo para interagir com o adesivo na placa de impressão, pelo que usar velocidades de impressão demasiado altas pode levar a má aderência da primeira camada. Como regra geral, recomenda-se usar velocidade de 20 mm/s ou menos para a primeira camada.
A peça está demasiado colada à base e não pode ser removida.
Isto pode dever-se a várias razões:
- Imprimir demasiado perto da base ou com fluxo de material muito alto na primeira camada pode causar aderência excessiva que tornará a remoção da peça muito difícil.
- Alguns materiais como TPU, TPE, PPGF, alguns PLA ou alguns Nylon frequentemente oferecem resistência ao remover peças mesmo após arrefecimento. Nestes casos, existem vários métodos que podem ser usados para remover com segurança uma peça impressa demasiado colada ao substrato:
- Certifique-se de que a base de construção arrefeceu completamente antes de tentar remover. Pode usar-se uma espátula se a peça estiver parcialmente descolada. Em alguns casos, bater suavemente nos lados da peça pode ajudar a libertá-la.
- Se a peça não puder ser removida mesmo após a base ter arrefecido completamente, é possível humedecer a área à volta da peça com água ou submergir toda a placa de impressão debaixo de água. Se a peça tiver brim, recomenda-se remover o brim primeiro. A peça deve ser fácil de remover após 10 minutos. Se não for o caso, pode deslizar cuidadosamente uma espátula sob a peça para introduzir água nas áreas que ainda estão coladas ou submergir a peça por mais tempo. Este método é muito útil para remover peças delicadas feitas de materiais flexíveis ou macios.
- Peças impressas em 3D com PPGF reagem de forma diferente aos materiais de base. Para facilitar a remoção da peça, recomenda-se que a impressora 3D seja ligada novamente e a base de construção seja aquecida a uma temperatura de 70-90°C e a peça seja removida quando a base estiver quente.
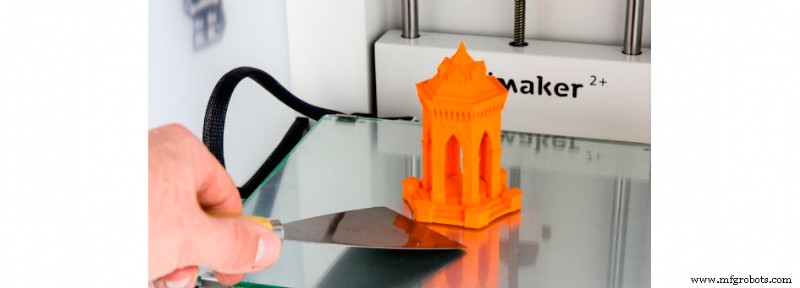
Imagem 3: Remoção de peça impressa em 3D com espátula. Fonte: Magigoo.
Falha ao aplicar Magigoo, adesivo não flui
O Magigoo tem uma válvula com mola no aplicador, o que significa que ao aplicar Magigoo tem de pressionar o aplicador contra a base de impressão para o ativar e libertar o material adesivo. Deve notar-se que a vedação da válvula tem de ser rompida quando o Magigoo é usado pela primeira vez, o que pode requerer um pouco de força extra da primeira vez.
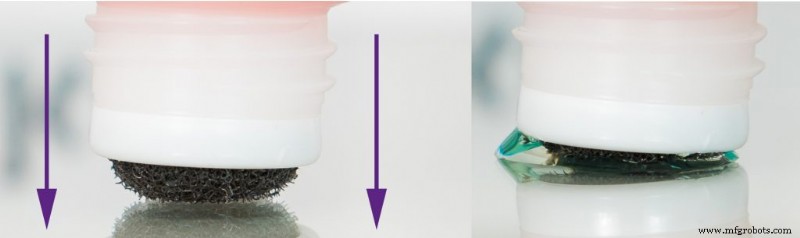
Imagem 4: Como pressionar a ponta do Magigoo para ativar a válvula do aplicador. Fonte: Magigoo.
Deve também notar-se que após longos períodos de inatividade ou se o produto não vedar corretamente, o adesivo residual deixado na ponta de espuma após o uso pode solidificar e entupir o bico. Isto pode ser facilmente desentupido humedecendo a ponta de espuma com um pouco de água.
Em nenhuma circunstância se deve pressionar fortemente os lados do frasco, pois o aplicador pode soltar-se, causando o derrame de todo o conteúdo do produto.

Imagem 5: Não apertar os lados do recipiente com força. Fonte: Magigoo.
Pode reutilizar-se a mesma camada de adesivo para várias impressões?
Para obter os melhores resultados de impressão e fiabilidade na impressão 3D, é sempre recomendado reaplicar Magigoo antes de cada impressão, especialmente ao usar materiais de alto desempenho como PC, ASA, PEEK e Nylons reforçados.
A pré-aplicação antes de cada impressão garante os melhores resultados e ajuda a evitar falhas de impressão 3D relacionadas com a aderência da primeira camada.
Aplicador Magigoo danificado
Em alguns casos, a ponta de aplicação de espuma pode desgastar-se ou quebrar. Deve notar-se que a vida útil da ponta de espuma é consideravelmente reduzida se aplicar Magigoo num substrato acima de 40 °C.
A vida útil da ponta de espuma também é reduzida se a espuma estiver suja ou se deixar cola secar na ponta de espuma.
Como o Magigoo deve ser armazenado
Recomenda-se armazenar o produto na posição vertical num local fresco e escuro. A tampa de rosca deve estar bem fechada quando não estiver em uso e o aplicador deve ser mantido limpo, livre de qualquer resíduo de cola ou poeira.
Isto prolongará a vida útil do produto e garantirá uma aplicação ótima.
Limpeza prévia à aplicação de Magigoo
Recomenda-se certificar-se de que a base de construção está livre de poeira, resíduos, produtos de aderência anteriores e óleos. A limpeza com água deve ser suficiente, mas se a água não for suficiente, recomenda-se usar um limpador para impressora 3D FDM.
Vídeo 1: Como usar Magigoo. Fonte: Magigoo.
Com estas recomendações, muitos dos problemas que surgem ao usar um adesivo como Magigoo em impressoras 3D FDM podem ser resolvidos.
impressao 3D
- Alcance Resultados de Cor Incríveis na sua Próxima Impressão FDM
- Pós-Processamento Sem Esforço para Impressões 3D FDM
- Impressão 3D FDM: Filamentos ASA, PETG e PC Comparados — Guia Especialista de Performance e Aplicações
- FDM Hoje: Estado Atual, Marcos e Perspectivas Futuras
- Soluções MedTech Rápidas e Confiáveis: Papel da Impressão 3D na Resposta à COVID-19
- Impressão 3D e Prototipagem na Mar-Bal: Acelerando Inovação em Compósitos
- Manufatura Ágil e Impressão 3D: Guia para Produção Rápida e Personalizada
- Aplicações de Impressão 3D de Metal: Casos de Uso Avançados – Parte 2
- Revolucionando Oil & Gas: Como a Impressão 3D Impulsiona Eficiência e Sustentabilidade
- Impressão 3D FDM: Escolhendo entre Soluções Desktop e Industriais