



Avaliar a Maturidade das Tecnologias de Impressão 3D de Metal

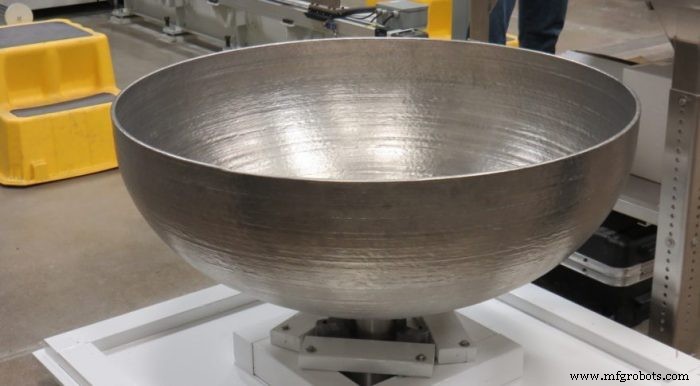
[Crédito da imagem: CCDC Army Research Laboratory]
A impressão 3D de metal abrange uma ampla gama de processos, cada um com vantagens, aplicações e níveis de maturidade distintos. Ao selecionar uma tecnologia para produção, entender as suas capacidades e limites atuais é essencial. No entanto, separar fato de hype pode ser desafiante.
O que é o Nível de Prontidão Tecnológica (TRL)?
O framework TRL, criado pela NASA no início dos anos 1970, classifica uma tecnologia do Nível 1 (validação de conceito) ao Nível 9 (implantação totalmente operacional). Desde então tornou-se ferramenta padrão para avaliar tecnologias emergentes em muitas indústrias.
Usar TRL para Avaliar Impressão 3D de Metal
Aplicámos o modelo TRL a cada processo de impressão 3D de metal, analisando a sua evolução, adoção industrial, casos de uso atuais e tendências futuras. Em alguns casos, TRL varia por aplicação — por exemplo, Deposição de Energia Direta é TRL 8 para produção mas TRL 9 para reparação.
A nossa investigação indica que a maioria dos métodos de impressão 3D de metal ultrapassou TRL 7, demonstrando testes operacionais e prototipagem funcional. Vários alcançaram TRL 8 e estão a mover-se para integração total (TRL 9).
Fusão de Leito de Pó a Laser

Nível de Prontidão Tecnológica: 8
A Fusão de Leito de Pó a Laser (PBF) é uma tecnologia aditiva de metal líder. Ao fundir seletivamente camadas de pó de metal com um laser preciso, PBF constrói peças camada-por-camada.
Desde que o Instituto Fraunhofer patenteou fusão de metal a laser em 1995, atores-chave como EOS, Concept Laser (agora GE) e SLM Solutions avançaram a tecnologia. Na última década, fabricantes focaram-se em sistemas modulares, altamente automatizados que reduzem trabalho manual e aumentam throughput.
A EOS adicionou recentemente quatro novos pós metálicos — Aço Inoxidável CX, Alumínio AlF357, Titânio Ti64 Grau 5 e Titânio Ti64 Grau 23 — ao seu portefólio, expandindo opções de material para setores aeroespacial, automóvel e médico.
O aeroespacial adotou PBF para componentes complexos como peças de motor, onde a sua capacidade de produzir geometrias intrincadas com desperdício mínimo é crítica. Embora PBF entregue consistentemente peças funcionais, produção em escala total ainda requer afinação e testes, justificando o seu atual estatuto TRL 8.
Ganhos futuros virão de integração de software e fluxos de trabalho simplificados. Por exemplo, o sistema Intelligent Fusion da VELO3D entrega menos suportes, melhor acabamento de superfície e taxas de sucesso mais altas, aumentando fiabilidade e reduzindo pós-processamento.
PBF a Laser continua a ser o cavalo de batalha da indústria, com a maior base instalada e quota de mercado entre sistemas aditivos de metal.
Fusão por Feixe de Eletrões

Nível de Prontidão Tecnológica: 8
Fusão por Feixe de Eletrões (EBM) partilha o princípio de fusão de leito de pó com PBF mas usa feixe de eletrões de alta potência em vez de laser para fundir camadas de metal.
A empresa sueca Arcam foi pioneira em EBM em 2000 e foi adquirida pela GE em 2016. A Spectra H, introduzida em 2018, pode processar ligas sensíveis ao calor como alumineto de titânio (TiAl) até 1.000 °C.
Principais atualizações incluem unidade de potência HV de 6 kW que reduz etapas de pré e pós-aquecimento em 50% e processo de camadas refinado que poupa até cinco horas por construção, aumentando velocidade em 50%.
A Avio Aero da GE Aviation opera 35 máquinas Arcam, produzindo pás de turbina TiAl para motor GE 9X. O setor médico também emprega EBM para implantes desde 2007.
Com uso robusto em produção aeroespacial e médica, EBM atingiu TRL 8.
Deposição de Energia Direta
Nível de Prontidão Tecnológica: 8
Originária de soldadura, Deposição de Energia Direta (DED) funde metal via laser ou feixe de eletrões enquanto alimenta material através de bico.
DED usa fio ou pó off-the-shelf, oferecendo ampla paleta de materiais, alta qualidade e custo mais baixo.
Reparação é aplicação principal de DED — adicionar material a pás de turbina gastas ou inserções de molde — reduzindo tempo de inatividade e prolongando vida da peça. DED é TRL 9 para reparação.
Fabricantes como Sciaky introduziram controle de circuito fechado, combinando imagem em tempo real e visão de máquina para ajustar potência do feixe, taxa de alimentação e movimento, melhorando repetibilidade.
DED é aplicado em aeroespacial (ex: tanques de combustível de titânio para satélites, peças estruturais Boeing 787) e defesa. Produção de formas near-net ainda requer maquinação; melhorar resolução cortará tempo de processamento secundário.
Jetting de Ligante Metálico
Nível de Prontidão Tecnológica: Varia
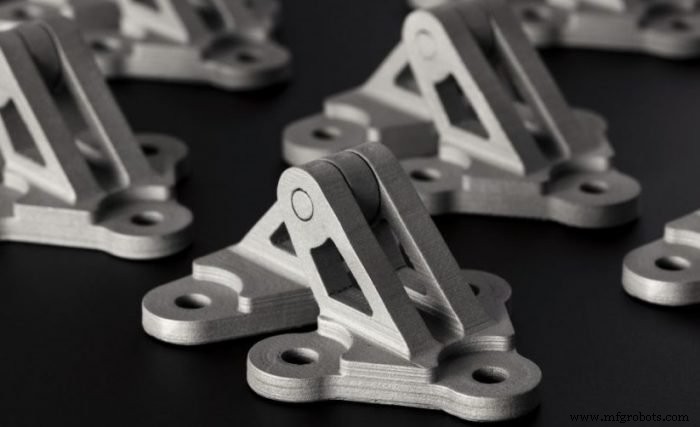
Jetting de Ligante Metálico (MBJ) está a evoluir rapidamente, mas prontidão difere entre atores de mercado. Introduzido pela primeira vez no MIT em 1993, MBJ espalha camada fina de pó e deposita gotas de ligante, com cerca de 95% do pó reciclado.
ExOne, licenciando tecnologia do MIT desde 1996, dominou MBJ de nível de produção inicial, focando em protótipos e ferramentas. Entrantes recentes — Digital Metal, HP, Desktop Metal — estão a expandir o campo.
O DM P2500 da Digital Metal, lançado em 2017, produziu mais de 300.000 peças para mercados aeroespacial, dentário e industrial. Metal Jet da HP e Production System da Desktop Metal visam fabrico de alto volume, com múltiplos bicos e ligantes avançados.
Sistemas mais antigos, testados em produção, situam-se entre TRL 7 e 8; tecnologias mais recentes espera-se que ultrapassem TRL 8 dentro de poucos anos.
MBJ está preparado para penetrar produção de alto volume automóvel e industrial, oferecendo perspetivas de crescimento significativas.
Deposição de Metal Ligado
Nível de Prontidão Tecnológica: 7
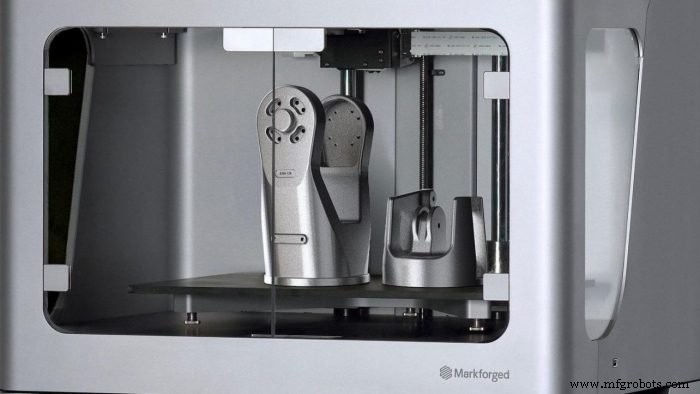
Deposição de Metal Ligado (BMD) é um entrante recente, análogo a Fabricação por Filamento Fundido mas usando filamentos carregados de metal. Metal X da Markforged e Studio System da Desktop Metal estrearam em 2017.
BMD destaca-se em prototipagem e ferramentas rápidas e económicas. Por exemplo, Dixon Valve & Coupling Company usou Metal X para imprimir maxilas de garra, reduzindo custo de 355$ para 7$ e prazo de 14 dias para 1,25 dias.
Embora o fator de forma compacto de BMD limite produção em grande escala, a sua escalabilidade pode crescer em aplicações remotas ou de especialidade.
Caminhos de Inovação
A maioria das tecnologias de impressão 3D de metal alcançou pontuações TRL altas, confirmando a sua adequação para produção. No entanto, economia e velocidade permanecem desafios; processos de leito de pó, DED e MBJ ainda são mais caros que métodos convencionais.
Sistemas BMD de custo mais baixo podem abrir acesso para pequenas e médias empresas. No entanto, alcançar inovação revolucionária requer ecossistema maduro — software integrado, pós-processamento automatizado e fluxos de trabalho simplificados — para desbloquear todo o potencial da manufatura aditiva de metal.
impressao 3D
- Projetando Modelos de Objetos para Impressão 3D: CAD, Escaneamento e Fotogrametria Explicados
- Como Pontes Estabilizam Sobreposições na Impressão 3D
- Como a Impressão 3D Transforma a Fundição de Metal: 3 Principais Benefícios
- Impressão 3D de Metal Hoje: Do Protótipo à Produção
- Adoção da Impressão 3D pela Indústria: Panorama de Maturidade
- 10 Inovações de Ponta em Impressão 3D que Moldaram 2023
- Como Impressoras 3D Desktop Estão Remodelando a Manufatura Industrial
- MA pelo Mundo: Maturidade e Crescimento Rápido da Impressão 3D na Ásia-Pacífico
- Mercado de Hardware de Impressão 3D em 2020: Tendências, Principais Players e Evolução
- Avaliando a Sustentabilidade da Impressão 3D Industrial