



Otimizando Impressão 3D: Pausas Estratégicas, Inserts Metálicos e Transições de Cor
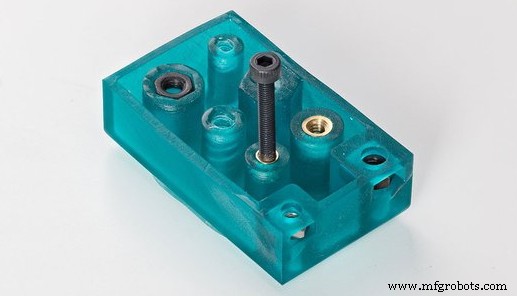
Quando um utilizador de uma impressora 3D FDM atinge conhecimentos médios, procura aumentar a complexidade das suas peças impressas, tanto em termos de funcionalidade como de acabamento. A seguir, discutem-se uma série de dicas para aumentar o desempenho de uma impressora 3D graças a paragens programadas e inserts metálicos.
Paragem programada
A paragem programada é uma ação muito simples de realizar e que muitos utilizadores receiam fazer. O primeiro passo para parar é saber exatamente a que altura (em milímetros) se quer parar a impressão por qualquer motivo. Dependendo do software de fatiamento utilizado pelo utilizador, pode ser encontrado diretamente (número da camada X) ou indiretamente (X mm). No último caso, deve-se procurar o número da camada onde se quer parar e multiplicá-lo pela espessura de cada camada para obter a altura total em milímetros.
Uma vez conhecida a altura total, por exemplo 14 mm, existem duas formas de programar a paragem: diretamente no GCode ou no software de fatiamento.
No início da impressão 3D, o GCode de uma peça era modificado para programar uma paragem na altura desejada. Para isso, o utilizador deve procurar a altura da camada (Layer) e na linha seguinte do código introduzir o comando M600. Este comando é a mudança de filamento que trazem predefinidas as impressoras 3D que usam Marlin ou derivados.
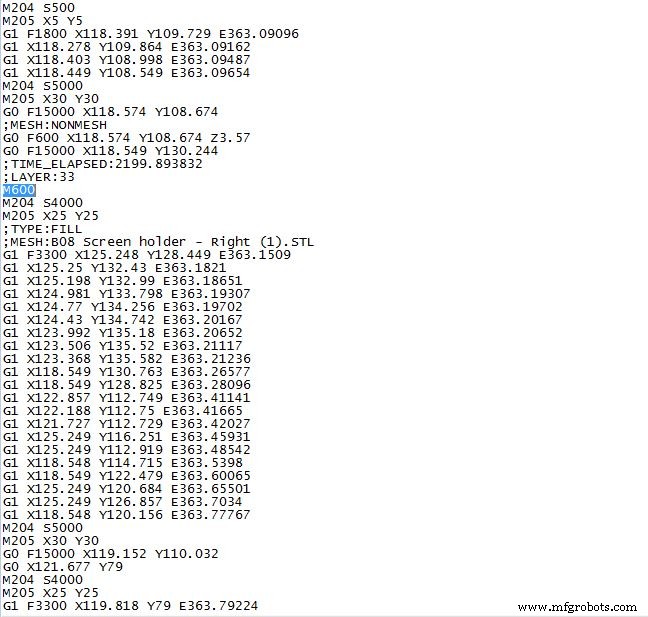
Imagem 1: GCode com paragem M600
Atualmente existe outro método de parar de forma muito mais simples. Softwares de fatiamento como o Cura3D têm um plugin para realizar diferentes tipos de paragens. Como esta forma é muito fácil de realizar esta ação, os parágrafos seguintes explicam os possíveis tipos de paragens.
Mudança de filamento
A paragem para mudança de filamento é uma ação ideal quando se quer fazer peças em várias cores com um único extrusor, embora o utilizador deva ter em conta ao projetar que isso só é válido para mudanças de cor ao longo do eixo Z e a diferentes alturas de camada. Para programar a mudança de filamento com o Cura3D, vá a "Extensões → Pós-processamento → Modificar GCode" e selecione "Mudar Filamento", onde deve selecionar a altura da camada, o comprimento de retração e inserção do filamento e a posição para onde se deseja mover o HotEnd durante a paragem. Esta configuração pode ser repetida tantas vezes quanto o utilizador desejar.
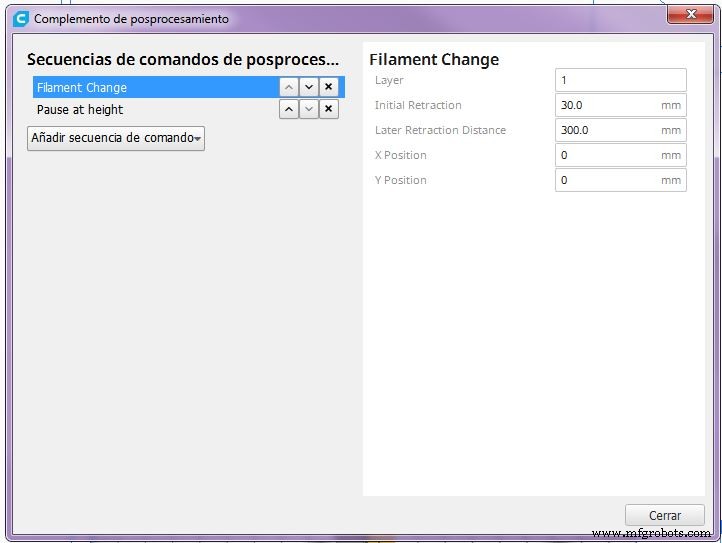
Imagem 2: Mudança de filamento com Cura 3D. Fonte: Cura 3D
Paragem na altura desejada
Realizar uma paragem a uma certa altura é muito útil para introduzir algum elemento na peça que está a ser impressa, como outras peças impressas, ímãs ou porcas. Incorporar porcas dentro de peças impressas é uma ação realmente interessante e produtiva ao fabricar peças funcionais. Para isso, o design deve ser realizado tendo em conta o tamanho da porca (comprimento entre faces nos dois eixos), a folga necessária do alojamento e a posição de colocação da própria porca. Se a posição da porca deixar espaços sem material, algo comum quando a porca não é colocada paralela à base de impressão, recomenda-se imprimir uma peça para colocar acima da própria porca, que consegue ocupar o espaço livre até à altura da camada em que se parou. A imagem seguinte mostra o explicado acima; a peça roxa é a peça base, a peça ocre é a porca e a peça azul é a peça impressa para ocupar o espaço indesejado.
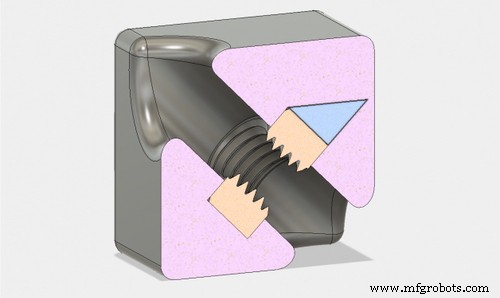
Imagem 3: Como inserir uma porca num plano inclinado. Fonte: Markforged
Este tipo de paragem é programado no Cura3D na secção: "Extensões → Pós-processamento → Modificar GCode" e selecione "Pausar na altura". Tanto com este tipo de paragem como com a "Mudança de Filamento", quando a impressora 3D atinge a altura selecionada, para de imprimir até que o utilizador a retome novamente premindo qualquer um dos botões do ecrã.
Insert metálico
Uma alternativa a incorporar porcas no meio de uma impressão é usar inserts metálicos. Independentemente do tipo de insert, o utilizador deve ter claros os dois fatores-chave dos inserts: resistência à extração e resistência à rotação. A resistência à extração é a oposição do insert a sair do seu alojamento quando o parafuso é apertado. Este é um valor que pode ser aumentado aumentando o comprimento do insert. A resistência à rotação é a oposição do insert a girar sobre si mesmo ao apertar o parafuso. Neste caso, a resistência aumenta com o aumento do diâmetro do furo. Outro aspeto a ter em conta de forma genérica é o diâmetro necessário para cada tipo e tamanho de insert, sendo necessário consultar a ficha técnica do fabricante para obter o diâmetro do furo recomendado.
Com os pontos acima claros, na impressão 3D é habitual usar dois tipos de inserts: inserts roscados por calor e inserts roscados auto-roscantes.
Inserts roscados por calor
Estes tipos de inserts são usados com materiais termoplásticos, que derretem a baixas temperaturas. A forma de uso é muito simples e só requer ter um ferro de soldar ou outra fonte de calor, que por contacto quente o insert. A geometria destes componentes é desenhada para que quando o plástico derrete das paredes do furo, se forme uma união resistente, que impede que saia ou gire sobre si mesmo.
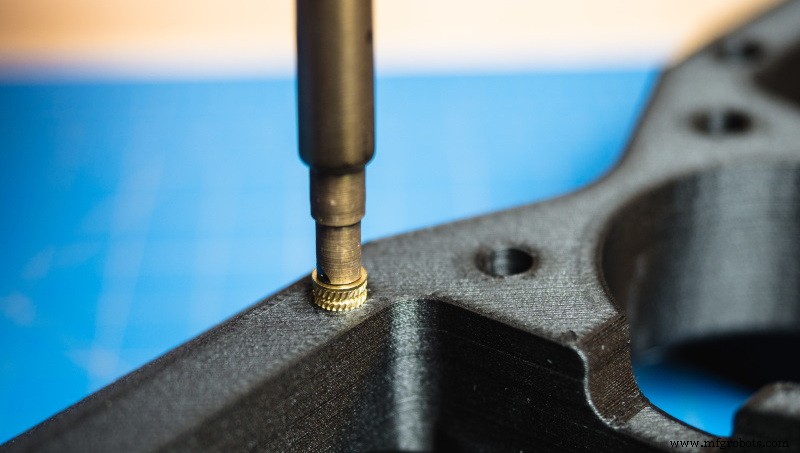
Imagem 4: Introduzindo insert térmico. Fonte: Markforged
Estes tipos de inserts são ideais para a maioria das peças e materiais usados na impressão 3D FDM.
Inserts roscados auto-roscantes tipo Ensat
Certos materiais usados na impressão 3D SLS e de resina derretem a temperaturas mais altas ou não se comportam de forma estável quando aquecidos. Nestes casos, recomenda-se usar inserts roscados auto-roscantes (bucha Ensat).
Este tipo de insert permite a união por parafusos com alta capacidade de carga e temperatura. A sua forma cónica na extremidade inferior acompanhada por uma ranhura de corte, cria a rosca automaticamente no furo. Para os inserir, só precisa de um parafuso com o diâmetro interior do insert e duas porcas para fazer contraporca.
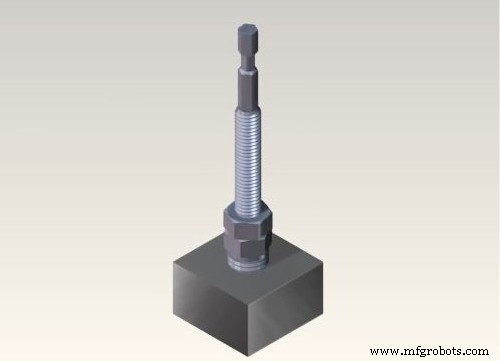
Imagem 5: Sistema de contraporca. Fonte: Norelem
Para estes dois tipos de inserts também existe uma ferramenta especial, recomendada para utilizadores que realizam este tipo de processo habitualmente.
Conclusão
Seguindo os conselhos mencionados acima, qualquer utilizador de uma impressora 3D pode aumentar o seu campo de aplicação graças ao aumento da funcionalidade das suas peças.
impressao 3D
- Como Soldar e Colar Peças de Plástico Impressas em 3D para Montagens Fortes e Precisas
- Unindo Impressão 3D e Robótica: Pioneirando Soluções de Fábrica Inteligente
- Como a Impressão 3D Impulsiona a Inovação na Fórmula 1 — 5 Tendências Principais
- Design Generativo e Impressão 3D: Construindo a Manufatura do Amanhã
- Impressão 3D FDM: Filamentos ASA, PETG e PC Comparados — Guia Especialista de Performance e Aplicações
- 4 Maneiras que a Impressão 3D Acelera Operações de Manutenção, Reparo e Revisão
- Impressão 3D e Personalização em Massa: Cenário Atual e Oportunidades Futuras
- Revolucionando Oil & Gas: Como a Impressão 3D Impulsiona Eficiência e Sustentabilidade
- Revolucionando a Medicina e Odontologia: O Poder da Fabricação Aditiva
- Entendendo Densidade e Comprimento do Filamento para Impressão 3D Precisa