



Problemas Comuns na Impressão 3D e Soluções de Especialistas
No uso de impressoras 3D (FFF/FDM), podem aparecer problemas e imprevistos (especialmente em impressoras 3D não profissionais) ao imprimir os modelos que o utilizador necessita. Isso causa inconvenientes, atrasos e outros aborrecimentos que o utilizador da impressora 3D nunca quer que lhe aconteçam. Este artigo fornece então uma série de conselhos sobre como resolver estes problemas típicos.
Ausência de filamento no início da impressão
Quando a impressão começa, pode acontecer que nenhuma quantidade de filamento seja libertada. Isso pode dever-se a:
Altura da base muito próxima do bico
Resolve-se fazendo uma nivelamento da base.
Temperatura excessiva do extrusor
Devido à espera no início da impressão, pode acontecer que o material que está na ponta do HotEnd seja depositado na base devido ao efeito da própria gravidade, causando ausência de material no momento da impressão.
Má regulação da tensão do extrusor
Se o tensor estiver muito frouxo, pode acontecer que o filamento não se mova através do extrusor; no entanto, se estiver muito apertado, marcará o filamento causando má qualidade superficial.
Extrusor entupido
Este problema é um dos piores que pode acontecer a uma impressora 3D. Quando isto acontece, o primeiro passo é sobreaquecer a temperatura em cerca de 10-20 °C em referência ao último material usado e introduzir um filamento de limpeza (filamento de limpeza Smart Clean) até sair limpo e contínuo.
Um bom truque é ativar a opção de linha de contorno à volta da peça (skirt) e assim garantir a saída de material do extrusor antes de começar a impressão da própria peça.
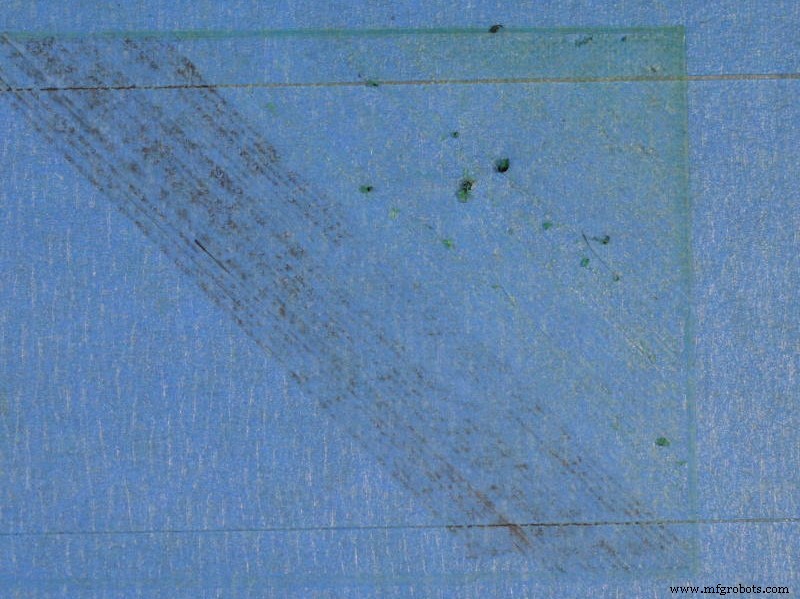
Imagem 1: Ausência de filamento no início da impressão. Fonte: Simplify3D.
Problemas com a primeira camada
Uma vez resolvido o problema da falta de filamento no início da impressão, pode acontecer que a primeira camada impressa não adira à base. Isso pode dever-se a:
Demasiada altura entre o extrusor e a base
Este problema observa-se verificando visualmente esta distância, quando a impressora 3D está a fazer a primeira camada.
Temperatura da base inadequada
Certos tipos de filamentos precisam que a base tenha uma temperatura superior à do ambiente, por exemplo ABS. Se este parâmetro não for cumprido, seguramente este problema aparece. Além da temperatura, existem materiais que requerem um adesivo para a base (DimaFix ou Magigoo). Antes de aplicar estes adesivos, é aconselhável lavar bem a base.
Velocidade de impressão excessiva
Para a maioria das impressoras 3D recomenda-se uma velocidade de primeira camada de 25 mm/s. Se esta velocidade for significativamente excedida, o risco de a primeira camada não aderir à base é muito alto.
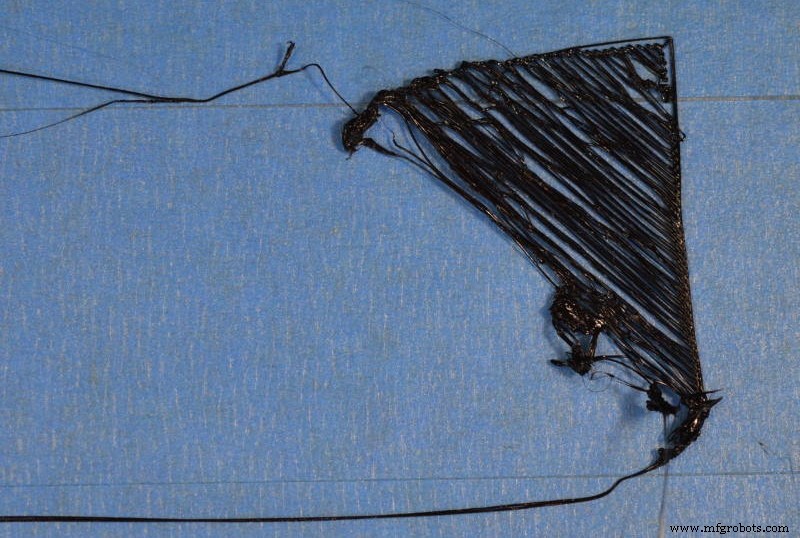
Imagem 2: Problemas com a primeira camada. Fonte: Simplify3D
Fios ao redor da(s) peça(s)
É comum ver em impressões 3D fios de material ao redor da peça ou entre as peças que estão a ser feitas simultaneamente. Este erro costuma dever-se a parâmetros ligados à retração do extrusor:
Distância de retração insuficiente
Este erro é muito comum em sistemas "bowden", onde há uma longa distância entre o motor do extrusor e o Hotend. Esta distância varia com o tipo de material, sendo 8 mm uma boa medida para começar e aumentar se o problema persistir.
Velocidade de retração
Para este parâmetro, deve considerar-se o tamanho da peça e a distância entre peças. Se a peça ou distância for pequena, mais velocidade é necessária para dar tempo ao motor do extrusor para fazer o percurso de recuo do filamento. Se a velocidade for excessiva, criar-se-ão bolhas dentro do HotEnd e a polia do extrusor marcará muito o filamento.
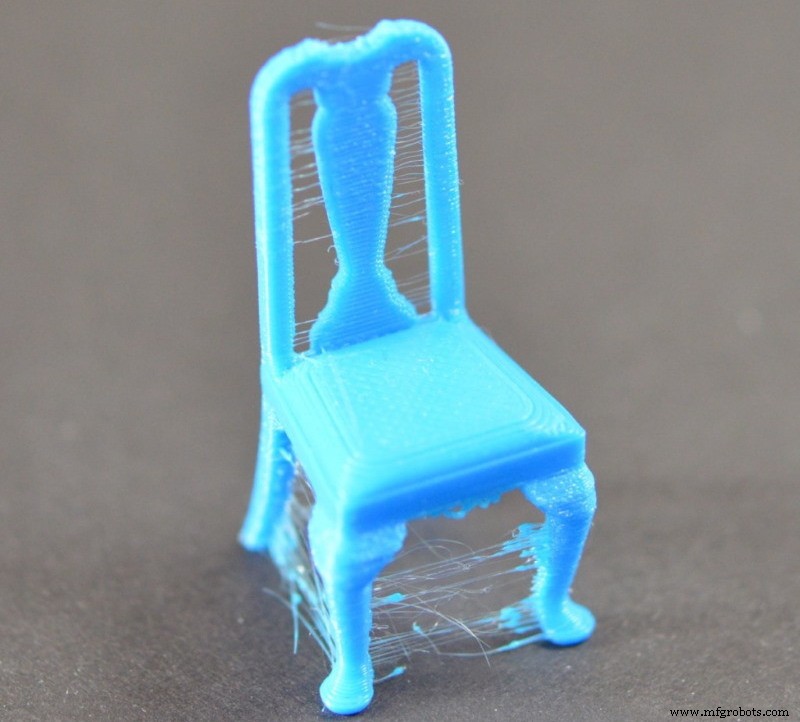
Imagem 3: Fios ao redor da peça. Fonte: Simplify3D
Pontos pretos (carbonizados) na peça impressa
Quando este erro de impressão é visível, é porque havia restos de filamento no exterior do bico. Estes depósitos tornam-se viscosos com a temperatura e com o movimento do extrusor são transferidos até chegar à peça que está a ser impressa. Estes depósitos costumam ocorrer no início da impressão, no momento em que o extrusor faz o "home" do eixo Z, restos que pendem do bico são colocados no exterior dele. Para evitar o problema, no início da impressão é necessário verificar que isso não acontece, e se acontecer, remover o filamento do bico com pinças.
Peças a meio fazer
Este problema é um dos piores devido ao atraso que ocorre no tempo de impressão de uma peça, e porque ocorre por razões fáceis de corrigir. Antes de começar uma impressão, certifique-se de que a quantidade de filamento disponível é suficiente, pesando o filamento. Uma dica prática (peças pequenas ou médias) para aproximar o comprimento de filamento disponível é medir o diâmetro do filamento enrolado, calcular o seu perímetro e multiplicá-lo pelo número de voltas na bobina. Outra razão pode ser que ocorra um sobreposição do filamento, impedindo que o material entre na polia do motor do extrusor. Finalmente, se o tensor da polia do extrusor não tiver aperto suficiente, o filamento não avançará através dele, parando a saída de material pelo bico.
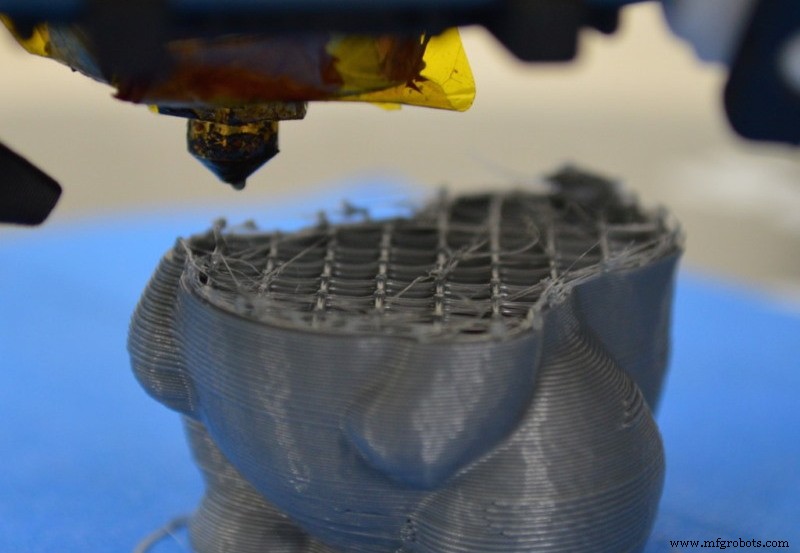
Imagem 4: Peças a meio fazer. Fonte: Simplify3D
Separação entre camadas
A impressão 3D FDM funciona construindo objetos camada por camada até obter a forma desejada. Se as camadas adjacentes não se unirem corretamente, a peça final pode partir-se na junção das camadas. Este problema pode dever-se a duas razões:
Altura de camada excessiva
Durante a impressão 3D de uma peça, deve garantir-se que cada camada que está a ser fabricada pressiona a camada inferior suficientemente para que as duas camadas se unam de forma resistente. Pode tomar-se como regra geral que a altura da camada não pode ser superior a 80% do diâmetro de saída do bico. Por exemplo, ao usar um bico de 0,4 mm, a altura da camada não deve ser superior a 0,32 mm. Se se detetar separação entre camadas durante a impressão, recomenda-se reduzir a altura da camada.
Temperatura de extrusão demasiado baixa
Uma vez verificada a altura da camada como correta, mas a separação entre camadas persistir, o problema está na temperatura de extrusão. Se a temperatura atingida pelo filamento não for suficientemente quente, a adesão com a camada inferior será má, o que fará com que a peça se parta facilmente. Por exemplo, o PLA pode ser impresso a 180 °C mas quando um utilizador faz peças com velocidades altas (60 mm/s), a temperatura de extrusão não é suficiente para que as camadas adiram fortemente, por isso a temperatura deve ser aumentada em intervalos de 10 °C até alcançar uma boa conexão entre camadas.
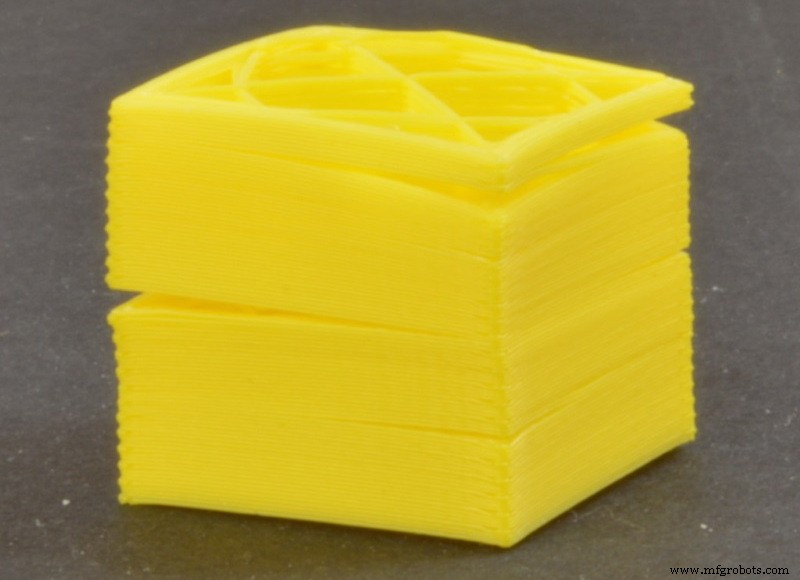
Imagem 5: Separação entre camadas. Fonte: Simplify3D
Falta de material entre as camadas exteriores e o preenchimento (overlap)
Este sintoma determina-se facilmente, pois basta observar a peça com atenção uns segundos e ver a separação entre as camadas exteriores e o preenchimento. Para resolver, deve aumentar a percentagem de "overlap", que costuma ser 15%, subi-la para 20% ou 25% se tiver este problema.
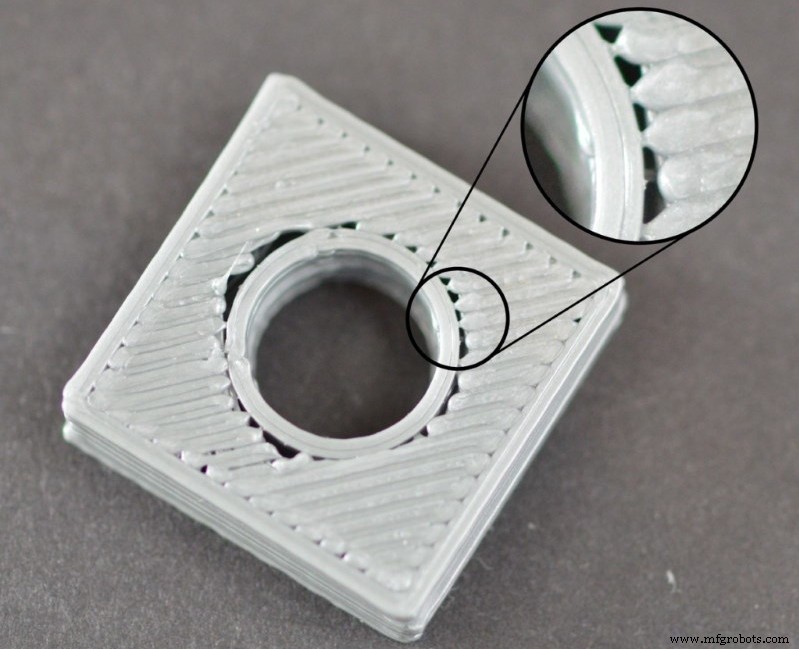
Imagem 6: Overlap. Fonte: Simplify3D
Warping
Chama-se "warping" ao empenamento das camadas de uma peça que estão em contacto com a base. Este empenamento é comum em materiais como ABS, materiais com altas temperaturas de extrusão e que tendem a deformar ao arrefecer. Para evitar este problema, costuma recorrer-se a:
Base de impressão aquecida
Atualmente a maioria das impressoras 3D FDM têm base aquecida para impressão. Para materiais sensíveis a mudanças de temperatura, como ABS, usar uma temperatura de base de 100-120 ºC é fundamental para manter a estabilidade dimensional.
Fechamento (Enclosed)
Quando um utilizador deseja fazer peças em ABS de tamanho médio ou grande, usar apenas uma base aquecida não é suficiente para prevenir warping. Neste caso, a impressora 3D deve ter um fechamento e, caso precise de fazer peças de grande volume, recomenda-se um ambiente aquecido.
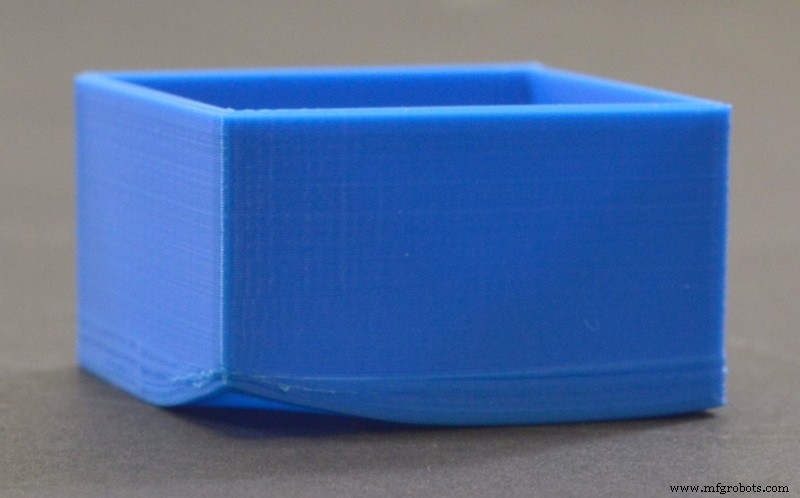
Imagem 7: Warping. Fonte: Simplify3D
Falhas entre as passadas da última camada
Quando se observa um mau acabamento da camada superior, com aspeto que transmite sensação de falta de material, pode dever-se a um preenchimento interior ligeiramente denso, com buracos demasiado grandes e difíceis de cobrir. Outro fator que produz isto é um número insuficiente de camadas superiores após o preenchimento, para cobrir completamente a superfície. Este erro também pode aparecer devido a fluxo de filamento insuficiente, especialmente em peças grandes, onde as passadas contínuas são longas. Para verificar se há problema de fluxo baixo, faz-se uma verificação de medidas externas, se estas forem menores, o fluxo deve ser aumentado de 5% em 5% até a peça ter a medida do design.
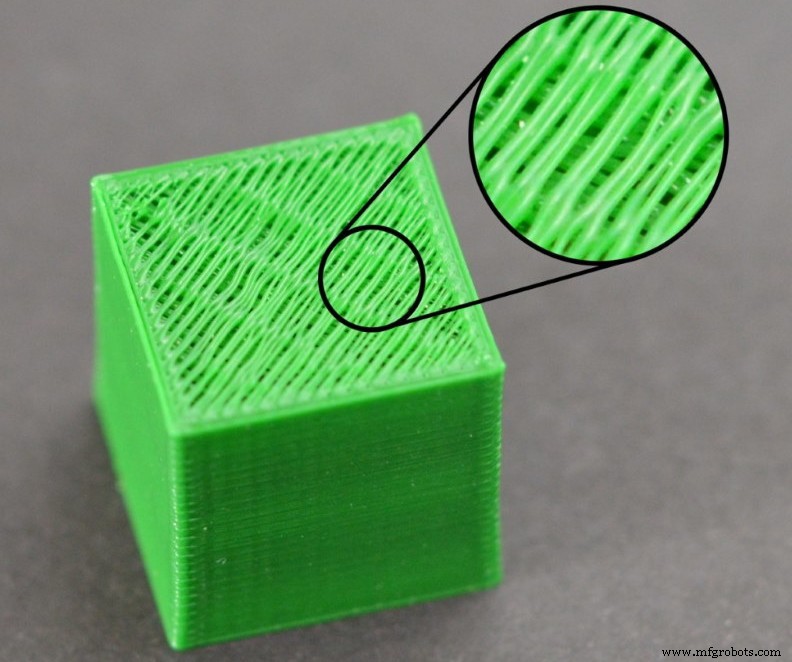
Imagem 8: Falhas entre as passadas da última camada. Fonte: Simplify3D
Conclusão
Com tudo o explicado acima, os utilizadores de uma impressora 3D FDM devem saber como resolver a maioria dos problemas que podem ocorrer no dia a dia da impressão 3D.
impressao 3D
- Principais Gargalos no Fluxo de Trabalho de Impressão 3D e Soluções Comprovadas
- 5 Problemas Comuns na Impressão 3D de Metal — e Como Resolvê‑los
- Soluções MedTech Rápidas e Confiáveis: Papel da Impressão 3D na Resposta à COVID-19
- Manutenção Reativa: Desafios Comuns, Soluções Comprovadas e o Caminho para Gestão Proativa de Ativos
- Manufatura Ágil e Impressão 3D: Guia para Produção Rápida e Personalizada
- Revolucionando Oil & Gas: Como a Impressão 3D Impulsiona Eficiência e Sustentabilidade
- 19 Problemas Essenciais de Máquina de Gravação a Laser e Como Resolvê-los
- Top 22 Problemas de Router CNC e Soluções de Especialistas
- Top 13 Problemas de Cortadora a Plasma CNC e Soluções de Especialistas
- Problemas Comuns em Arquivos Gerber e Soluções de Especialistas