



Escolhendo o Preenchimento Ideal para Impressões 3D Resistentes e Eficientes
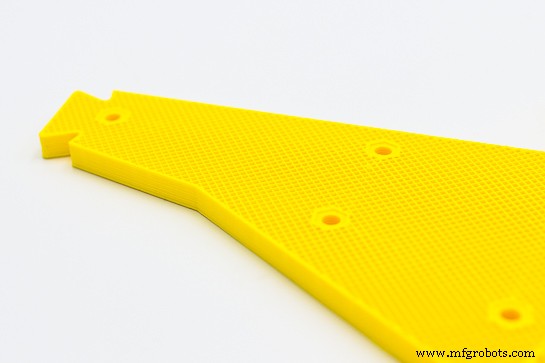
Todos os utilizadores de impressoras 3D sabem que as peças impressas em 3D têm duas zonas distintas, a casca (shell) e o preenchimento (infill). A parametrização correta destes dois valores influencia a resistência mecânica, o acabamento, o tempo de impressão e o custo. A casca são as paredes exteriores da peça nas quais se incluem tanto as camadas em contacto com a base de impressão como as camadas superiores que atribuem o acabamento superficial final.
Neste artigo focar-nos-emos na parte interior da peça, o infill. Os programas de fatiamento (Cura3D, Simplify3D, etc) permitem-nos escolher a forma e a percentagem de preenchimento que queremos. A seguir, citamos as configurações mais importantes.
Percentagem de preenchimento na impressão 3D
O infill é a quantidade de material que ocupa a parte interior da peça. Normalmente, os programas de fatiamento permitem modificar a percentagem de material desde 0% (peça oca) até 100% (peça totalmente sólida). Falando sempre da mesma configuração de altura de camada e largura do alojamento, o valor ideal da percentagem de infill depende da aplicação final da peça em questão. A percentagem mais usada, que muitos programas de fatiamento usam como dado padrão, é 20%. Com esta percentagem, consegue-se peças com resistência média/alta, baixo peso e um tempo de impressão muito eficiente, o que se traduz em peças com uma boa relação resistência/custo.
Para protótipos não funcionais, modelos e outros objetos de simples exposição, o infill recomendado é 10%. Com uma percentagem tão baixa, reduzem-se os longos tempos de impressão de figuras complexas ou objetos que não precisam de resistência a qualquer tipo de stress. Pelo contrário, todos os utilizadores sabem que para alcançar a resistência máxima à tração devem fazer as suas peças a 100% de infill, mas isso implica custos mais elevados, tanto em tempo como em material, e que as peças são mais pesadas. Fora dos valores já mencionados, recomendamos estudar cada caso em detalhe segundo a resistência/tempo de impressão, tendo em conta que de 25% a 50% de infill a resistência aumenta 25% e de 50% a 70% de infill a resistência aumenta apenas 10%.
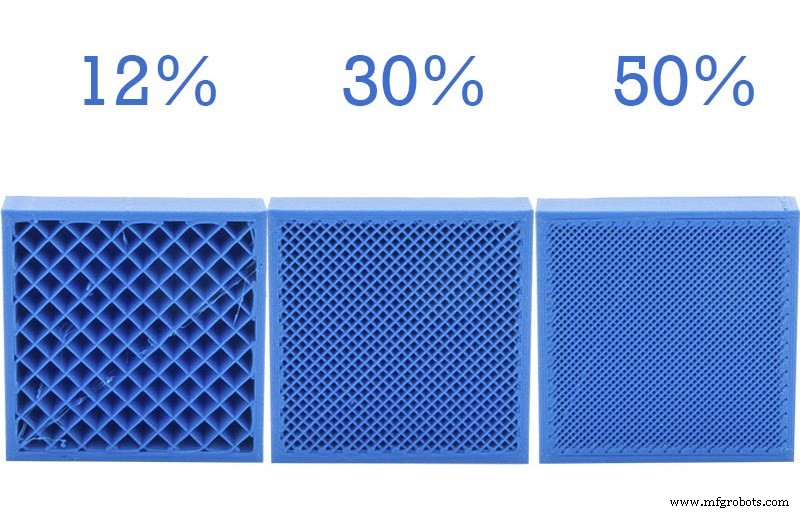
Imagem 1: Diferentes percentagens de infill
A nossa recomendação é usar um preenchimento de 10% para figuras e objetos que não suportam cargas, 20% para peças de uso normal com cargas médias/baixas, 60% caso precise de fazer peças finais com uma resistência média e válidas para serem furadas ou aparafusadas, e finalmente 100% para alcançar a resistência máxima do material. Queremos salientar que a orientação de fabrico das peças afeta a resistência final, ou seja, a orientação importa tanto quanto a percentagem de infill.
Tipo de preenchimento
Dependendo do software de fatiamento usado, existem diferentes tipos de infill, mas os quatro mais usados (Retangular, Triangular ou Diagonal, Wiggle e Honeycomb) aparecem em todos (Simplify3D, Cura3D, Slic3r, etc).
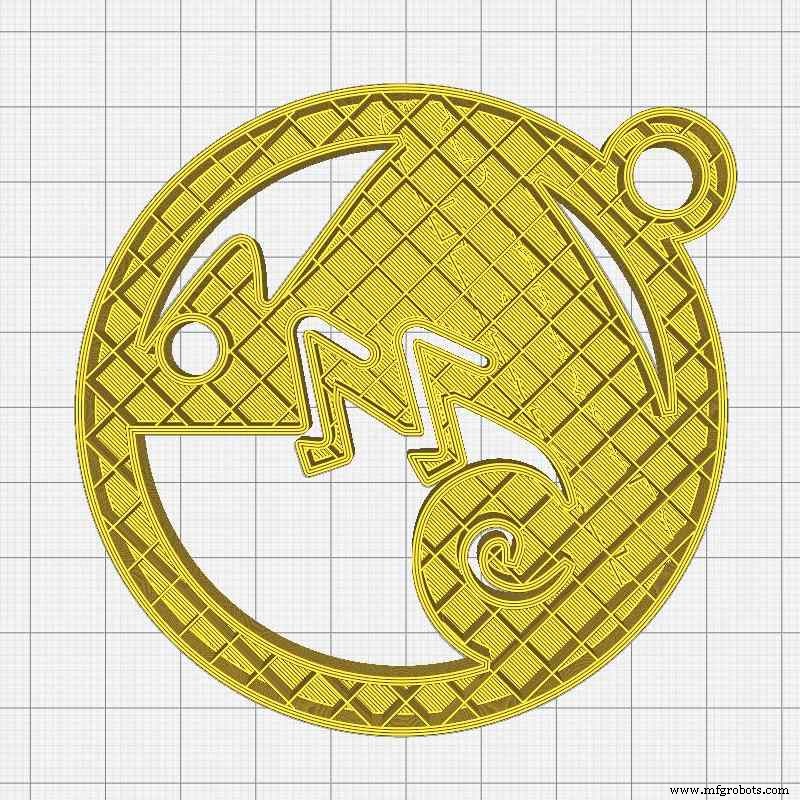
Preenchimento retangular
Por defeito, estes softwares usam preenchimento retangular, o que é lógico por ter uma estrutura forte em todas as direções e ser relativamente rápido ao fazer camadas perpendiculares umas sobre as outras.
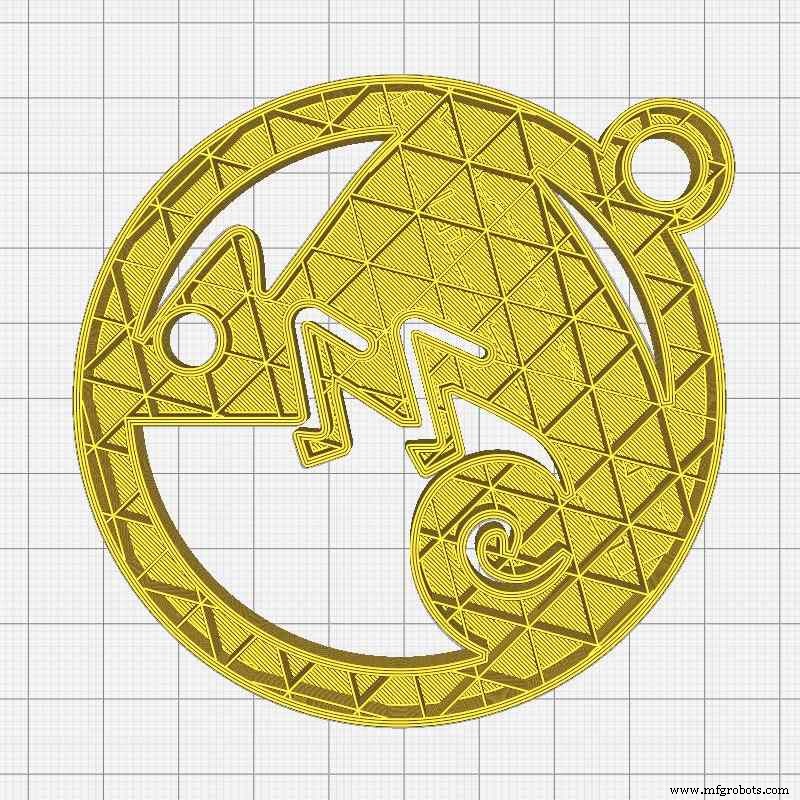
Preenchimento triangular
O preenchimento triangular é aplicado, como nas estruturas do quotidiano, para alcançar a máxima resistência na direção das paredes, isto deve-se à decomposição a meio da força aplicada por estar a 45° as linhas que formam cada camada.
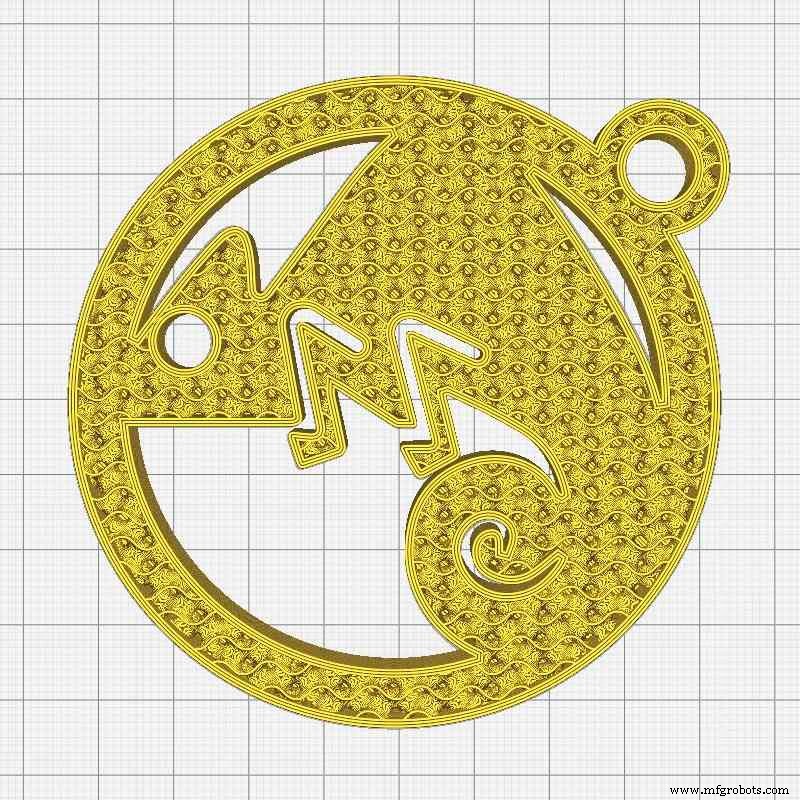
Wiggle preenchimento
Pelo contrário, se a nossa necessidade é obter uma peça o mais flexível, compressível e suave possível, o melhor preenchimento é o Wiggle. Este preenchimento em zigue-zague aumenta a força de recuperação e fornece suporte suficiente para garantir a cobertura total do topo da peça.
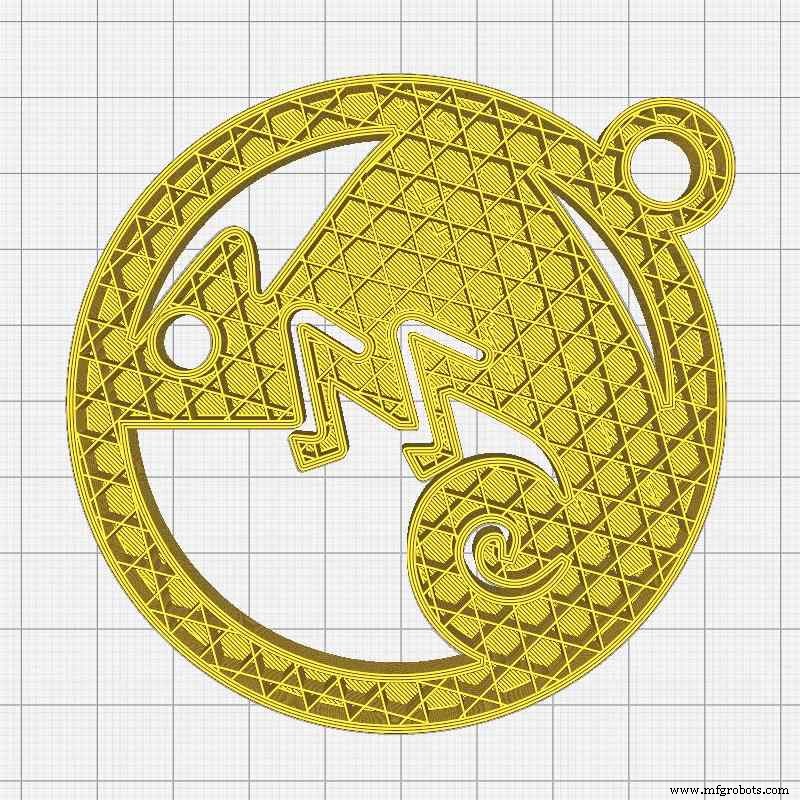
Honeycomb preenchimento (Tri-hexagonal)
Finalmente, baseando-nos na natureza sábia, o preenchimento honeycomb (painel de abelha) em forma hexagonal é amplamente usado como núcleo para dar resistência a peças feitas de fibra de carbono e outros tipos de fibras. Na impressão 3D FDM/FFF oferece às peças uma grande resistência em todas as direções, maior que o preenchimento retangular, mas com maior tempo de impressão.
Na nossa opinião, o preenchimento retangular é suficientemente forte para 90% das aplicações de impressão 3D, sendo os 10% restantes casos onde se deve usar um preenchimento muito específico.
As nossas recomendações para escolher o infill
A configuração correta do preenchimento é um passo muito importante para obter a resistência desejada nas peças feitas por impressão 3D FDM/FFF. A nossa recomendação é usar o preenchimento retangular com densidade de 10% para peças não funcionais, modelos ou protótipos, 20% de infill para peças com uso normal sujeitas a cargas baixas/médias e 60% para elementos que tenham de suportar cargas altas. O tipo de infill e os valores de percentagem devem também ser ajustados a cada tipo de impressora 3D, e, se o material a utilizar é rígido (PLA, ABS, PETG, Nylon, etc) ou flexível (Filaflex TPE ou TPU) para obter o melhor resultado possível.
impressao 3D
- As Três Etapas Essenciais da Impressão 3D: Do Design CAD ao Acabamento Final
- Preenchimento (Infill) vs. Casca (Shell) na Impressão 3D: Entendendo Seus Papéis e Diferenças
- 6 Estratégias Comprovadas para Reduzir Custos de Impressão 3D
- Maximizando Eficiência: Como Nesting Impulsiona Desempenho da Impressão 3D de Polímeros
- Produção Interna: A Fuse 1 Constrói Suas Próprias Peças
- Revelando a História: Como a Impressão 3D Transforma Arqueologia e Paleontologia
- Impressão 3D: Empoderando Comunidades no Mundo em Desenvolvimento
- Por que a Interoperabilidade é Importante em Software 3D: Aumentando a Eficiência do Fluxo de Trabalho
- Como a Impressão 3D Transformará a Manufatura na Próxima Década
- Como a Impressão 3D Está Revolucionando a Manufatura Moderna