



Como Selecionar a Melhor Tecnologia de Impressão 3D: Comparativo FDM, SLA e SLS
A manufatura aditiva é o termo usado para descrever o conjunto completo de tecnologias de fabricação baseadas na adição de material. Isso significa que, ao contrário da manufatura subtrativa (que abrange os métodos tradicionais de usinagem CNC), baseia-se na construção de peças fornecendo camada por camada a quantidade precisa de material de forma seletiva.
No entanto, dentro desta categoria encontramos uma multitude de tecnologias muito díspares, cada uma com as suas vantagens e desvantagens, por isso conhecer os seus fundamentos e limitações é de grande importância para selecionar a mais adequada para cada necessidade.
Embora existam muitas tecnologias e variantes, as três mais comuns e difundidas na indústria são:
- Deposição de material fundido (FDM)
- Fotopolimerização seletiva de resinas (SLA)
- Sinterização seletiva a laser (SLS)
Embora a mais difundida seja sem dúvida a tecnologia FDM. Principalmente devido ao aparecimento de impressoras 3D de baixo custo baseadas nesta tecnologia, nos últimos anos tanto a tecnologia SLA como a SLS têm ganhado terreno. Empresas como Formlabs ou Sinterit comercializam equipamentos, baseados em SLA e SLS respectivamente, capazes de alcançar qualidades industriais a preços realmente competitivos. Isto, junto com o aparecimento de novos materiais, torna atualmente difícil para uma empresa ou profissional optar por uma tecnologia ou outra.
Abaixo detalhamos as principais características de cada uma, bem como as suas diferenças, vantagens e desvantagens.
Modelagem por Deposição Fundida (FDM)
É de longe a tecnologia mais popular. Baseia-se na extrusão através de um bico ou "nozzle", de um termoplástico acima da sua temperatura de fusão. À medida que o material extrudido sai do bico do filamento, é depositado seletivamente camada por camada para formar a peça.
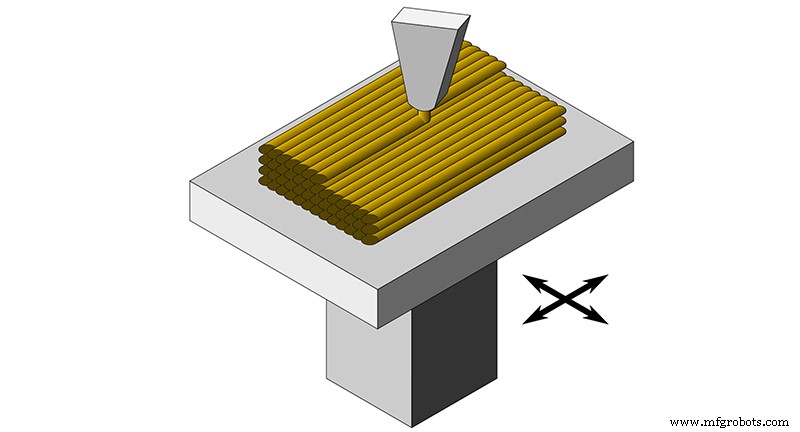
Imagem 1: Impressão FDM. Fonte: commons.wikimedia.com
Apesar de ser a mais comum, é a mais complexa no que toca a projetar e preparar ficheiros para impressão. As limitações da impressão 3D FDM muitas vezes determinam o próprio design, por isso, em geral, quando as peças são produzidas com esta tecnologia, é necessário projetar ou redesenhá-las para as tornar compatíveis. Isto pode ser um grande problema quando o objetivo da impressão 3D é validar modelos que posteriormente serão produzidos com outros métodos de produção.
Entre todas as limitações, as mais importantes são a necessidade de usar suportes e a impossibilidade de obter isotropia mecânica.
Como o material fundido não pode ser depositado no ar, não é possível imprimir diretamente pontes ou saliências, nestes casos é necessário adicionar estruturas de suporte. Isto implica um maior gasto de material e tempo, além de as peças necessitarem de pós-processamento para remover estes suportes e a qualidade superficial na zona de contacto ficar afetada.
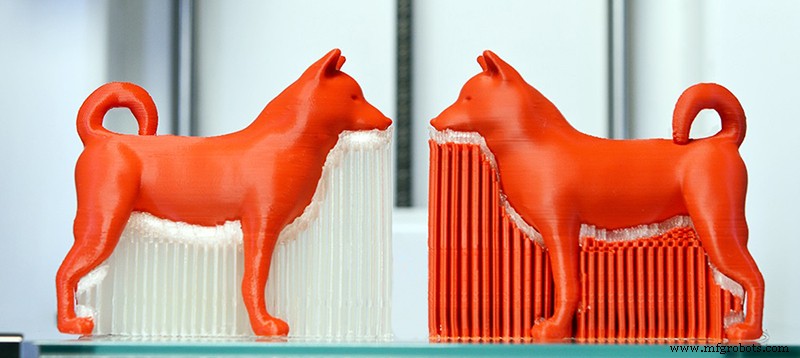
Imagem 2: Peças impressas com suportes. Fonte: Simplify3D
Uma forma de minimizar alguns dos inconvenientes do uso de suportes é imprimi-los usando um material solúvel. Isto facilitará a sua remoção e melhorará a qualidade superficial da zona de contacto. Isto requer que a impressora tenha um sistema de duplo extrusor como o sistema IDEX das impressoras BCN3D Sigma e BCN3D Sigmax ou o duplo extrusor Bondtech incorporado nas impressoras 3D Raise Pro2.
Vídeo 1: Sistema IDEX BCN3D. Fonte: BCN3D
Por outro lado, como explicámos num artigo anterior, usando FDM é impossível obter peças isotrópicas, o que é um grande problema em certas aplicações mecânicas e estruturais.
Outras limitações importantes são a baixa resolução e altas tolerâncias. Embora usando bicos de pequeno diâmetro seja possível alcançar resoluções em Z próximas às alcançadas por SLA ou SLS, a resolução XY será sempre muito menor e estará condicionada pelo material utilizado. Isto porque a resolução é determinada pelo diâmetro do bico usado e nem todos os materiais são compatíveis com bicos de pequeno diâmetro.
No entanto, nem tudo são desvantagens. A tecnologia FDM tem, de longe, a gama mais ampla de materiais e a um custo menor, além de maiores volumes de impressão e, embora a diferença de preço entre as diferentes tecnologias tenha diminuído, continua a ser a tecnologia mais barata.
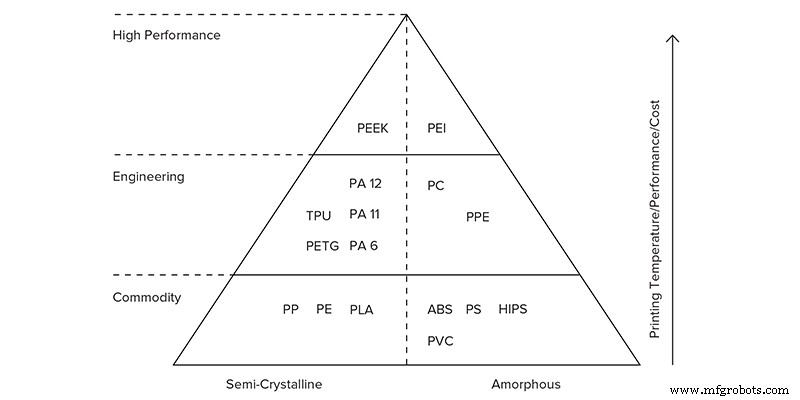
Imagem 3: Pirâmide dos principais materiais disponíveis para impressão 3D FDM. Fonte: 3dhubs.com
É também uma tecnologia limpa e segura que requer pouca preparação prévia à impressão. Isto permite que seja localizada em qualquer ambiente e permite mais imediatismo que a impressão SLA e SLS, que requerem tarefas de preparação e limpeza mais extensas, tornando-a a tecnologia perfeita para aplicações educacionais a qualquer nível, desde o ensino básico até ao superior.
É uma tecnologia ideal para impressão de gabaritos e ferramentas, peças com volume médio-grande ou para aplicações que requerem materiais específicos não disponíveis para outras tecnologias.
Outro setor em que a impressão 3D FDM oferece grandes vantagens é na produção de maquetes arquitetónicas. Em geral, este tipo de projeto é composto por peças volumosas que não requerem alta precisão. Isto, junto com a disponibilidade de materiais como Filamet, Timberfill, Smartfil EP ou PLA Mukha capazes de proporcionar acabamentos metálicos, de madeira ou cerâmicos às peças sem necessidade de pós-processamento.
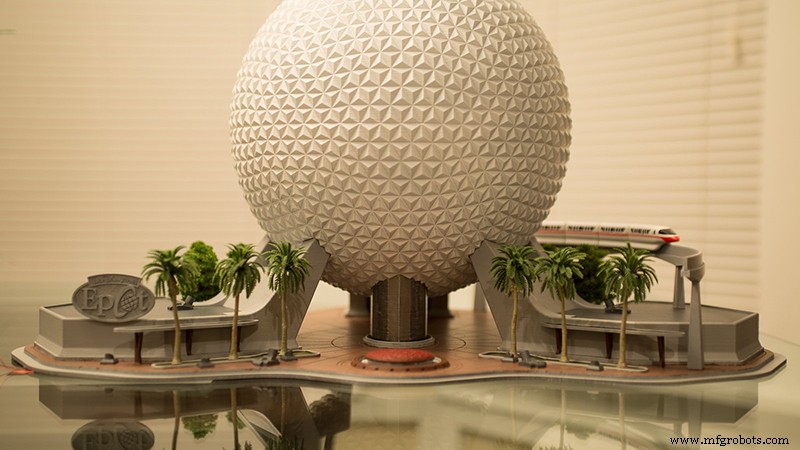
Imagem 4: Modelo arquitetónico impresso por FDM. Fonte: Raise3D
Estereolitografia (SLA)
É a segunda tecnologia de impressão 3D mais comum. Baseia-se na exposição seletiva de uma cuba de fotopolimerizável a luz ultravioleta camada por camada. Esta exposição seletiva pode ser através de varrimento a laser (SLA), um projetor (DLP) ou um LED mascarado (LED-LCD / MSLA).
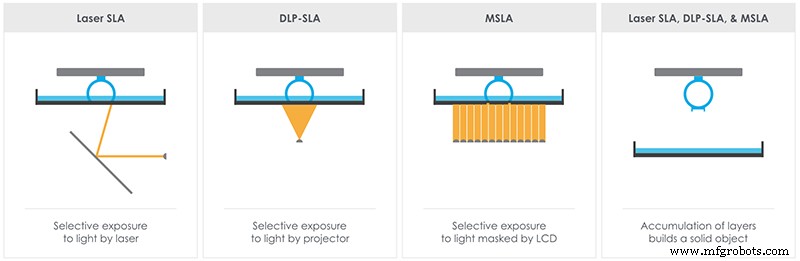
Imagem 5: Diferenças entre SLA, DLP e MSLA. Fonte: theorthocosmos.com
Como a impressão 3D FDM, requer suportes que devem ser removidos após a impressão, no entanto, a impressão 3D SLA não permite atualmente impressão simultânea com dois materiais, por isso a única forma de remover os suportes é mecanicamente. Isto significa que neste caso a superfície da peça também fica afetada nas áreas onde houve contacto com os suportes.
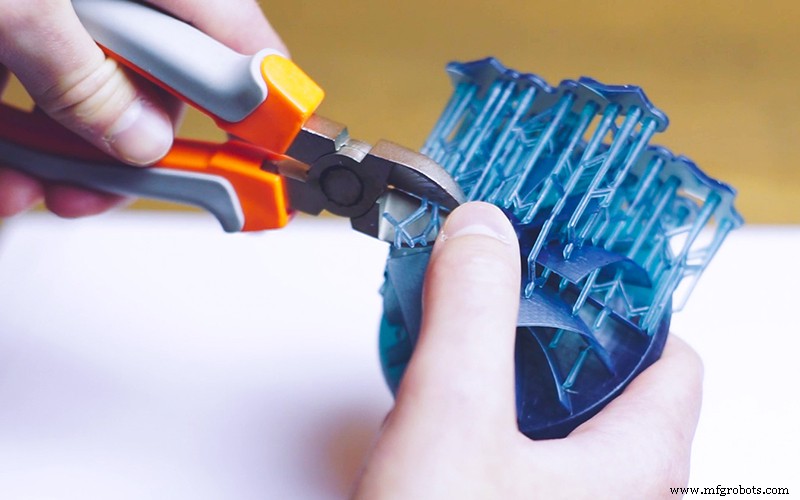
Imagem 6: Suportes de uma peça impressa por SLA. Fonte: 3Dhubs.com
Outra diferença fundamental em relação à impressão 3D FDM é que utiliza polímeros termofixos em vez de termoplásticos. Além disso, os materiais SLA tendem a ser mais caros que os materiais FDM e têm alguma toxicidade. Isto, junto com o facto de as peças requererem tarefas de limpeza e pós-processamento, torna esta tecnologia menos recomendada para o setor educativo.
No entanto, o seu ponto forte é a alta resolução e o excelente acabamento superficial alcançável através da impressão 3D SLA. Em geral, resoluções de até 50 µm podem ser alcançadas em todos os planos.
Apesar de existirem impressoras SLA com grandes volumes de impressão comparáveis aos das impressoras 3D FDM, em geral as impressoras 3D SLA tendem a ter volumes de impressão consideravelmente menores.
É perfeita para impressão de peças pequenas que requerem alta resolução e excelentes acabamentos superficiais. Atualmente é a tecnologia de impressão 3D mais popular nas indústrias dentária e joalheira. Por isso dispõe do catálogo mais amplo de resinas dentárias e fundíveis.
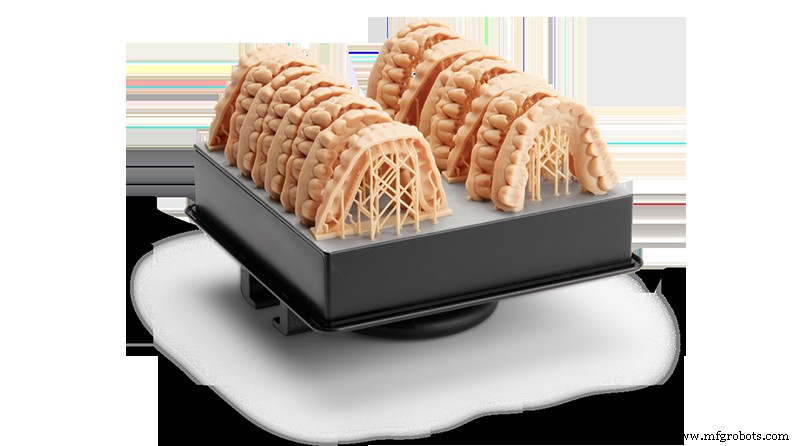
Imagem 7: Modelos dentários impressos por SLA. Fonte: Formlabs.
Sinterização Seletiva a Laser (SLS)
É provavelmente a tecnologia menos conhecida, apesar de ser uma das mais antigas e comuns em ambientes industriais.
Isto deve-se a que até recentemente todos os equipamentos de impressão 3D SLS costumavam requerer instalações adequadas e o custo tanto do equipamento como da implementação costumava ser alto. Embora nos últimos anos isto tenha mudado graças ao aparecimento de impressoras SLS em formato desktop, como as impressoras Lisa e Lisa Pro, cujos custos de aquisição e implementação são próximos aos dos sistemas FDM e SLA. Embora esta tecnologia permita a produção de peças tanto termoplásticas como metálicas, como o objetivo deste artigo é entender as diferenças entre as três tecnologias, focar-nos-emos apenas na impressão 3D SLS termoplástica.
A impressão 3D SLS consiste em sinterizar seletivamente, usando um sistema de varrimento a laser, camadas de material em pó. Cada vez que uma camada é sinterizada, a plataforma de construção desce e um dispositivo especial chamado recoater aplica uma nova camada de pó.
Imagem 8: Esquema de uma impressora SLS. Fonte: Sinterit.
A principal vantagem desta tecnologia é a possibilidade de imprimir sem suportes. Isto faz com que as restrições de design sejam muito menores que em qualquer outra tecnologia, além de simplificar enormemente o pós-processamento das peças.
Isto, aliado à alta precisão alcançada pelo laser, superior à obtida pela impressão 3D SLA ou FDM, permite imprimir conjuntos complexos diretamente, sem ter de imprimir os seus componentes individualmente.

Vídeo 2: Mudança de bicicleta produzida diretamente usando impressão 3D SLS. Fonte: Sinterit.
Outra vantagem importante é que as peças impressas por SLS são densas e têm alta isotropia, o que as torna a tecnologia ideal para a produção de modelos funcionais e protótipos. Tudo isto, junto com o bom acabamento superficial, torna-a também adequada para a produção de pequenas séries de produtos finais.
As impressoras 3D SLS não têm uma ampla gama de materiais compatíveis como a impressão 3D FDM, no entanto a possibilidade de usar materiais técnicos como diferentes tipos de nylons, ou TPE e TPUs, torna-a capaz de cobrir a maioria das aplicações.
Vídeo 3: Peça impressa em TPU usando impressão 3D SLS. Fonte: Sinterit.
Apesar de todas as vantagens, o principal fator limitante da impressão 3D SLS é o volume de construção. Embora equipamentos industriais tenham grandes volumes de construção similares aos encontrados em sistemas FDM, as impressoras 3D SLS desktop têm volumes de impressão similares aos das impressoras SLA.
Além disso, embora o pós-processamento das peças se limite à limpeza para remover o excesso de pó não sinterizado, as impressoras 3D SLS requerem preparação e limpeza que as tornam menos imediatas que a impressão FDM.
Embora todas estas características tenham feito desta tecnologia o padrão da indústria, os seus altos custos limitaram o seu acesso a pequenas e médias empresas. Com o advento de impressoras 3D SLS desktop acessíveis como a Lisa e a Lisa Pro nos últimos anos, isto está a mudar. Embora o seu custo ainda seja ligeiramente superior ao de modelos equivalentes em FDM e SLA, atualmente o custo já não é um fator determinante na escolha de uma tecnologia ou outra.
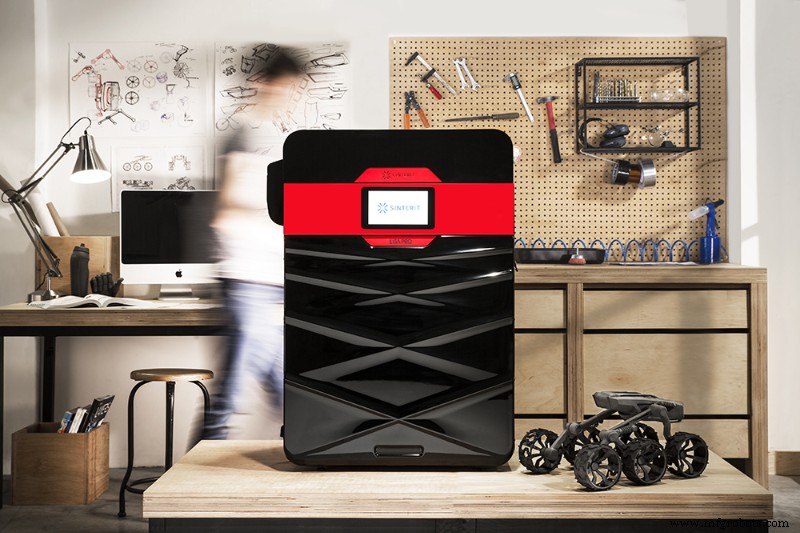
Imagem 9: Sinterit Lisa Pro. Fonte: Sinterit.
Comparação entre FDM, SLA e SLS
Para comparar corretamente as três tecnologias, devemos fazê-lo a dois níveis: em termos de características e em termos de limitações de design e fabricação.
As principais características de cada tecnologia são comparadas abaixo:
Características | |||
|---|---|---|---|
| Característica | FDM | SLA | SLS |
| Princípio de funcionamento | Extrusão de material fundido | Fotopolimerização de resina | Micropartículas sinterizadas |
| Tipo de materiais compatíveis | Termoplásticos | Resina fotocurável | Termoplásticos |
| Quantidade de materiais compatíveis | Muito alta | Média | Baixa |
| Preço dos materiais | Médio - Baixo | Alto | Médio |
| Complexidade | Alta | Média | Média |
| Imediatismo | Muito alto | Médio | Baixo |
| Resolução mínima de camada | 0,1 mm | 0,05 mm | 0,06 mm |
| Resolução máxima em XY | 0,25 mm | 0,05 mm | 0,08 - 0,08 mm |
| Precisão | Baixa | Média | Alta |
| Aplicações | Prototipagem rápida. Educação. Fabricação de gabaritos e ferramentas. | Modelos com pequenos detalhes. Negativos fundíveis para joalharia e odontologia. Talas. | Protótipos funcionais. Séries curtas. Gabaritos e ferramentas. Componentes ortopédicos. Modelos médicos |
| Vantagem | Baixo preço. Imediatismo. Materiais disponíveis. | Alta resolução. Materiais dentários e fundíveis de qualidade. | Impressão sem suportes. Peças de alta qualidade. Impressão direta de conjuntos. Alta precisão. |
| Desvantagens | Necessidade de usar suportes. Alguns materiais têm alta retração. | Alto custo dos materiais. Baixo volume de impressão. | Longos tempos de impressão. Baixo volume de impressão. |
A tabela seguinte mostra as limitações de design de cada tecnologia:
Requisitos de design | |||
|---|---|---|---|
| Característica | FDM | SLA | SLS |
| Saliências (Overhangs) | Requer suportes a partir de 45º | Sempre precisam de suportes | Nunca precisam de suportes |
| Pontes (Bridges) | Requer suportes a partir de 10 mm | Não precisa de suportes, embora sejam recomendados | Nunca precisam de suportes |
| Espessura mínima de parede | 0,8 mm | 0,5 mm em paredes com suporte 1 mm em paredes sem suporte | 0,7 mm |
| Gravações | 0,6 mm de largura 2 mm de altura | 0,4 mm | 1 mm |
| Diâmetro mínimo de furos | 2 mm | 0,5 mm | 1,5 mm |
| Tolerância em peças móveis e encaixes | 0,5 mm | 0,5 mm | 0,3 mm em peças móveis 0,1 mm em encaixes |
| Furos de escape em peças ocas | Não precisa | 4 mm | 5 mm |
| Tamanho mínimo de detalhe | 2 mm | 0,2 mm | 0,8 mm |
| Diâmetro mínimo de coluna | 3 mm | 0,5 mm | 0,8 mm |
| Tolerâncias gerais | ±0,5% (limite inferior ± 0,5 mm) | ±0,5% (limite inferior ± 0,15 mm) | ±0,3% (limite inferior ± 0,3 mm) |
Hoje em dia, equipamentos baseados nestas três tecnologias estão disponíveis no mercado numa gama de preços similar, como impressoras dos fabricantes Raise3D, Formlabs ou Sinterit. Graças a isto, o único critério ao tomar a decisão de implementar uma tecnologia ou outra serão critérios técnicos.
É necessário avaliar bem as necessidades e o uso que se dará à impressora 3D para decidir qual a tecnologia mais adequada e poder rentabilizar o investimento.
impressao 3D
- Escolhendo o Material Ideal para Seu Volante Manual (Handwheel): Guia Prático
- Principais Gargalos no Fluxo de Trabalho de Impressão 3D e Soluções Comprovadas
- PA11 vs. PA12: Escolhendo o Material SLS Certo para sua Impressão 3D
- Estereolitografia (SLA): A Tecnologia Fundacional da Impressão 3D
- Sinterização Seletiva a Laser (SLS): Tecnologias de Ponta, Materiais Avançados e Aplicações em Expansão
- Entendendo Ajustes de Eixo: Três Tipos e Como Escolher o Correto
- Automação Industrial: A Chave para Empresas Prontas para o Futuro
- Escolhendo o Compactador Certo: Guia Completo para Gestão Eficiente de Resíduos
- Como Escolher o Material de Atrito Ideal para Freios: Um Guia Prático
- Selecionando o Cortador CNC Ideal e Programação para Desempenho Máximo