



Dominando a Laminação: Parâmetros Essenciais para Impressão Profissional
Ao preparar um arquivo para impressão, é muito importante conhecer os parâmetros básicos e como eles funcionam. O número de parâmetros disponíveis nos softwares de laminação atuais está aumentando, no entanto, a menos que você tenha um conhecimento profundo do software e da tecnologia, é aconselhável começar modificando apenas os básicos.
Três grupos de parâmetros podem ser distinguidos: aqueles que dependem do material, aqueles que definem o perfil de impressão e aqueles que definem o hardware. Dependendo do software, eles podem aparecer em diferentes categorias ou misturados.
Parâmetros que definem o hardware
Geralmente estão relacionados ao bico da impressora e precisam ser modificados ao trocar para um bico de diâmetro diferente.
Diâmetro do bico: Este é o diâmetro real do bico usado. Se um bico de 0.4 é usado, 0.4 mm deve ser selecionado.
- Largura de extrusão: Esta é a largura real da linha extrudada, depende da altura da camada usada e geralmente é maior que o diâmetro do bico. Para conhecer o valor real, é necessário imprimir um cubo no modo vaso e medir a espessura real da parede. Para uma altura de camada igual a 50% do diâmetro do bico, a largura de extrusão costuma ser 20% maior. Ou seja, se um bico de 0.4 mm e uma altura de camada de 0.2 mm são usados, a largura de extrusão será 0.48 mm.
Parâmetros de material
Os parâmetros de material são aqueles que dependem diretamente de cada material e, portanto, devem ser alterados ao trocar de materiais. Os mais importantes são:
- Temperatura de impressão: Define a temperatura do bico durante a impressão. Este é um dado fornecido pelos fabricantes, mas recomenda-se calibrá-lo para cada impressora.
- Temperatura da base: Como a temperatura de impressão, as informações do fabricante devem ser consultadas para cada material. Define a temperatura da base durante a impressão.
- Temperatura da câmara: Disponível apenas em impressoras com câmara aquecida. Define a temperatura da câmara durante a impressão. Geralmente usa-se uma temperatura ligeiramente inferior à Tg do material.
- Fluxo: Este é um fator de compensação da velocidade de extrusão relativa à velocidade de impressão. Um valor menor que 1 (ou 100%) resultará em sub-extrusão, enquanto valores acima de 1 (ou 100%) resultarão em super-extrusão. Embora geralmente o valor correto seja 1, alguns materiais como PLA ou PETG podem exigir valores menores (0.9-0.95), enquanto outros exigem valores maiores, como TPE e TPU (1.05-1.15).
- Velocidade de retração: Juntamente com a distância de retração, definem os valores de retração do material. Este parâmetro também depende muito do tipo de impressora usado. Deve ser configurado corretamente para cada combinação material-impressora. Geralmente está na faixa de 20 - 40 mm/s.
- Distância de retração: É a distância que o filamento é retraído antes de cada deslocamento. Como a velocidade de retração, deve ser configurada corretamente para cada combinação material-impressora.
- Velocidade do ventilador de resfriamento: Define a velocidade do ventilador de camada e, portanto, o resfriamento da peça durante a impressão. Consulte as informações do fabricante para saber se o material requer ou não esta função. Com ABS geralmente está sempre desligado, enquanto com PLA é usado na velocidade máxima o tempo todo. Outros materiais como PETG ou ASA podem exigir o uso do ventilador de revestimento em baixa velocidade (20-50%). Geralmente, o software de laminação permite selecionar diferentes velocidades em diferentes alturas, pois em qualquer caso o ventilador deve ser desligado nas primeiras camadas para garantir boa adesão à plataforma.
Parâmetros que definem o perfil de impressão
Estes são parâmetros que definirão a qualidade, acabamento e resistência da peça final. Não dependem diretamente do material, portanto não é necessário ajustá-los para cada material. Podem ser classificados em várias categorias dependendo do elemento que afetam.
Parâmetros de camada
Altura da camada: Define a espessura de cada camada. O ponto ideal geralmente coincide com metade do diâmetro do bico. Por exemplo, para um bico de 0.4 mm será 0.2 mm, enquanto para um bico de 0.6 mm será 0.3 mm. Alturas de camada maiores que 75% do diâmetro do bico nunca devem ser usadas.
- Altura da primeira camada: Define a altura da primeira camada, que está em contato com a base. Pode ser definida com um valor ligeiramente menor que a altura da camada, a fim de melhorar a adesão à base.
- Nº de camadas sólidas inferiores: Define o número de camadas densas a serem impressas na parte inferior da peça. O número de camadas sólidas inferiores multiplicado pela altura da camada define a espessura da parede da peça na parte inferior. Recomenda-se usar um número suficiente de camadas para obter espessuras maiores que 1 mm.
- Número de camadas sólidas superiores: Define o número de camadas densas a serem impressas na parte superior da peça. O número de camadas sólidas inferiores multiplicado pela altura da camada define a espessura da parede da peça no topo. Recomenda-se usar um número suficiente de camadas para obter espessuras maiores que 1 mm.
Parâmetros de perímetro:
Número de perímetros: Define o número de perímetros que a peça terá. A espessura da parede da peça será o número de perímetros multiplicado pela largura de extrusão. Recomenda-se usar um número mínimo que permita obter uma espessura de parede de pelo menos 1 mm.
- Modo vaso: É uma função presente na maioria dos softwares. Quando ativado, apenas um perímetro será impresso continuamente por toda a peça.
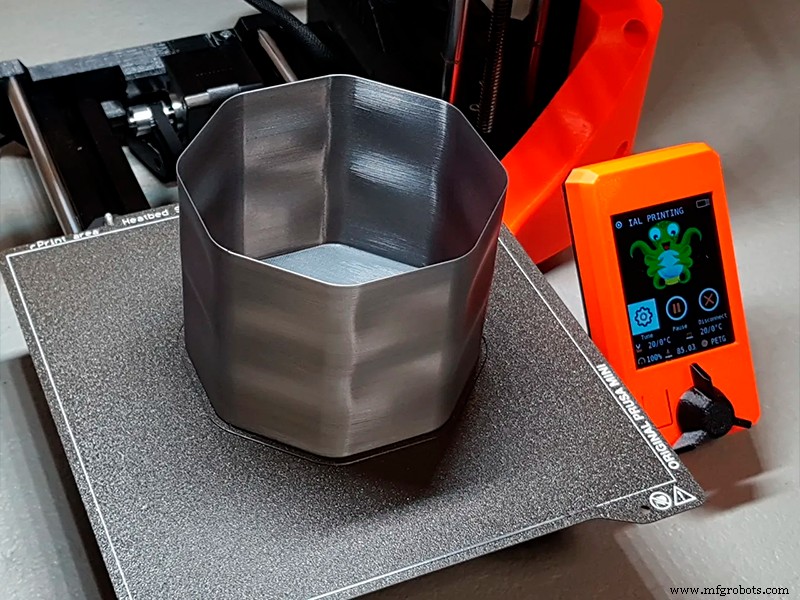
Imagem 1: Peça impressa em modo vaso. Fonte: Prusaprinters
Parâmetros de preenchimento:
Densidade de preenchimento: É a proporção de preenchimento dentro da peça. É definida como o volume ocupado pelo material em relação ao volume vazio, de modo que com uma densidade de preenchimento de 50%, metade do volume interno da peça será vazio. É usual usar valores entre 10 e 30%.
- Padrão de preenchimento: Define a geometria do padrão de preenchimento. Nem todos os softwares têm os mesmos, mas podem ser classificados em três categorias:
Bidimensional ou planar: São os mais comuns, como retilíneo, grade ou triangular. Geralmente são os mais rápidos, mas geralmente produzem alta anisotropia da peça.
Tridimensional: Como giroide ou cúbico. Proporcionam menor anisotropia da peça, mas geralmente envolvem tempos de impressão mais longos.
Concêntrico: São adequados para máxima flexibilidade em peças flexíveis. Em peças rígidas geralmente proporcionam melhores acabamentos, pois não há sobreposição com os perímetros, mas as propriedades mecânicas da peça serão mínimas. Podem ser adequados para modelos visuais e maquetes.
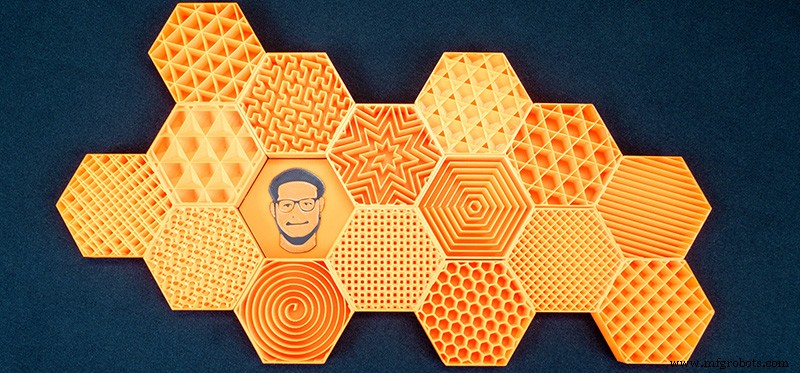
Imagem 2: Diferentes padrões de preenchimento. Fonte: Prusaprinters.org
Sobreposição de preenchimento: É a distância que as linhas de preenchimento se sobrepõem aos perímetros. Um valor alto melhorará a resistência da peça, mas o padrão de preenchimento pode ficar visível na superfície da peça.
- Combinar preenchimento: É uma função muito útil para reduzir tempos de impressão quando alturas de camada muito baixas são usadas. Por exemplo, ao imprimir com altura de camada de 0.1 e bico de 0.4, é possível combinar preenchimento a cada terceira camada, de modo que as paredes serão impressas com altura de camada de 0.1 mm e o preenchimento com altura de camada de 0.3 mm, reduzindo drasticamente o tempo de impressão sem afetar o acabamento superficial da peça.
Estes parâmetros básicos, juntamente com as configurações de velocidade corretas, adições à base e configurações de material corretas, permitem perfis de impressão completos e eficientes.
impressao 3D
- Processo Básico de Oxigênio: Como Funciona a Principal Produção de Aço do Mundo
- As Três Etapas Essenciais da Impressão 3D: Do Design CAD ao Acabamento Final
- Projeto e Verificação de Circuito Básico de Porta NAND com CI 4011
- Identidades Algébricas Fundamentais: Propriedades Aditiva, Multiplicativa e do Zero
- Parâmetros-Chave de Desempenho de Tubos de Elétrons
- Características Essenciais de Corantes Básicos Têxteis: Qualidade, Durabilidade e Versatilidade
- Dominando a Sintaxe Básica do C: Tokens, Estrutura e Ponto e Vírgula
- Fundamentos de C#: Sintaxe Básica e Conceitos de OOP
- Bicos de Jato (Jet Nozzles): Aumentando Empuxo de Aeronaves e Dinâmica de Fluidos
- Entendendo a Retração: Técnica Essencial para Qualidade na Impressão 3D