



Cuidados Essenciais com Hotend: Guia Completo de Manutenção para Impressoras 3D
O hotend é um dos componentes mais importantes de uma impressora 3D FFF e aquele que sofre mais desgaste. É essencial realizar manutenção adequada e verificá-lo periodicamente para checar sua condição.
Existem múltiplos tipos de hotends, tanto independentes (ex: E3D V6) quanto integrados em cabeçotes compactos (ex: Hemera, LGX FF), mas todos têm uma série de componentes comuns.
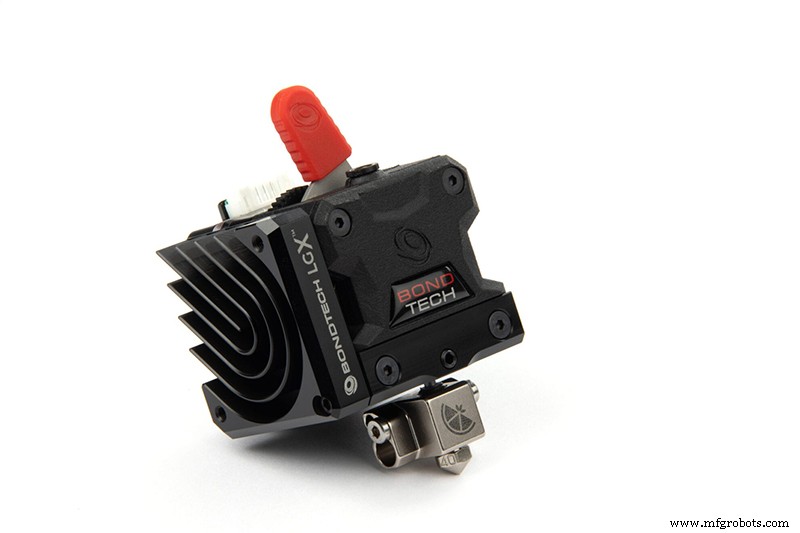
Imagem 1: Hotend integrado no cabeçote compacto LGX. Fonte: bondtech.se
Os seguintes componentes podem ser encontrados em qualquer hotend:
- Bico: É o elemento através do qual o material fundido é extrudado.
- Cartucho de aquecimento: Consiste em uma resistência cuja função é aquecer o bloco de aquecimento.
- Sensor de temperatura: Pode ser de diferentes tipos: termistor, termopar, PT100... Sua função é medir a temperatura do bloco de aquecimento.
- Bloco de aquecimento: É o elemento encarregado de transmitir a temperatura ao bico e à zona quente do heatbreak.
- Heatbreak (barreira térmica): Este é o elemento de quebra térmica. Sua função é guiar o filamento ao bico impedindo que derreta prematuramente. Consiste em uma zona quente e uma fria e seu desempenho térmico é essencial para o correto funcionamento do hotend. Existem dois tipos diferentes: Todo metal e inserto de Teflon. O heatbreak todo metal pode suportar altas temperaturas, mas é propenso a heat creep quando seu desempenho térmico não é ideal. O hotend com inserto de teflon impede que o filamento derreta dentro do heatbreak e minimiza o atrito dentro do heatbreak, porém não é recomendado para materiais que requerem temperaturas acima de 265°C.
- Dissipador de calor: É o elemento encarregado de resfriar o heatbreak, mantendo as zonas quente e fria separadas. Pode ser passivo ou ativo.
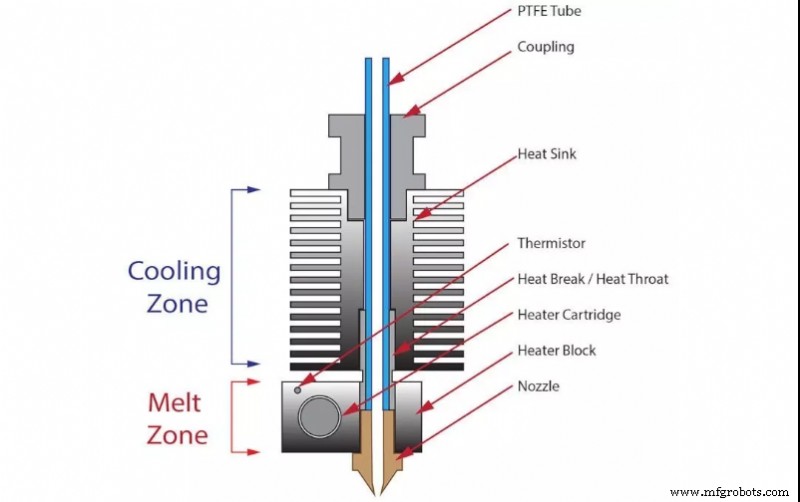
Imagem 2: Partes de um hotend. Fonte: cults3D.com
Para garantir o correto funcionamento do hotend, é necessário verificar a condição de cada um dos elementos, bem como a montagem de todos eles.
Bico
É um elemento consumível e, portanto, tem vida útil limitada. O desgaste do bico resultará em aumento do diâmetro do bico e redução de seu comprimento. Isso se refletirá em uma extrusão inconsistente que deteriorará o acabamento das peças.
Existem vários fatores que aceleram o desgaste de um bico. O mais comum é o uso de materiais compostos. A presença de fibras ou partículas no filamento causa alta abrasão nas paredes do bico. Particularmente abrasivos são filamentos de fibra de vidro ou carbono, filamentos carregados com partículas cerâmicas ou metálicas e filamentos fosforescentes.
Por outro lado, o material do qual o bico é feito também definirá a durabilidade do bico. Os materiais mais comuns são os seguintes:
- Latão: Têm durabilidade muito limitada, mesmo com filamentos não abrasivos. É aconselhável substituí-los frequentemente para garantir máxima qualidade de impressão.
- Latão ou cobre com revestimento de níquel: O revestimento de níquel dá maior dureza superficial ao bico e, portanto, maior resistência à abrasão. Sua durabilidade é muito alta com filamentos não abrasivos e moderada com filamentos abrasivos.
- Aço inoxidável: Estes bicos são desenvolvidos para aplicações médicas e de contato com alimentos, mas têm boa durabilidade com filamentos não abrasivos. Embora tenham durabilidade moderada com filamentos abrasivos, não são a escolha recomendada.
- Aço endurecido e similares: Têm boa durabilidade quando usados com materiais abrasivos e durabilidade muito boa com filamentos não abrasivos. Em geral, a qualidade de impressão não é tão boa quanto nos casos anteriores devido à rugosidade do material e sua adesão com o plástico fundido, porém alguns incorporam revestimentos especiais que resolvem este problema.
- Com ponta de rubi: Rubi é um dos materiais mais duros e que menos sofre desgaste, porém apenas a ponta do bico é feita deste material, que é prensada em um bico de latão. Tem alta durabilidade com materiais não abrasivos e sua principal vantagem é que não perde qualidade durante sua vida útil. Com o tempo, a parte de latão desgasta até o ponto onde a ponta de rubi se solta. Com materiais muito abrasivos, recomenda-se usar bicos de aço endurecido.
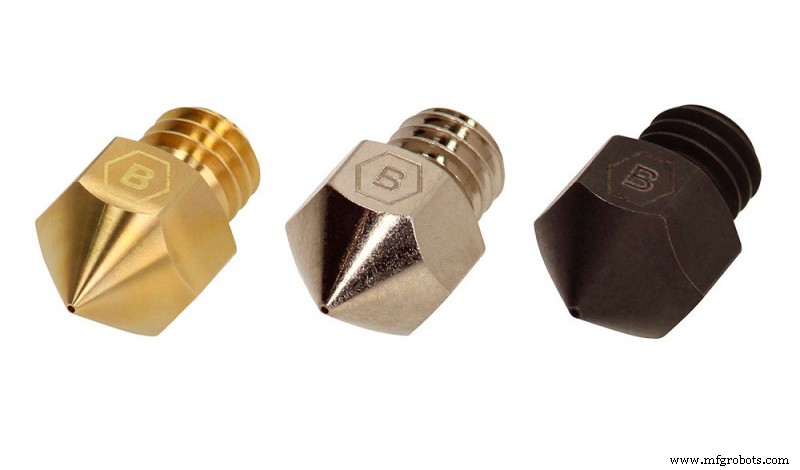
Imagem 3: Bicos feitos de latão, cobre niquelado e aço endurecido. Fonte: Brozzl.com
É difícil estimar com que frequência um bico deve ser substituído, pois depende muito do material usado e da temperatura, porém, como guia, os seguintes valores podem ser estimados:
- Bico de latão:
- Com materiais não abrasivos: Trocar a cada 200 horas de uso.
- Com materiais abrasivos: não recomendado.
- Bico niquelado
- Com materiais não abrasivos: Trocar a cada 1000 h de uso.
- Com materiais abrasivos: Trocar a cada 100 h de uso.
- Aço inoxidável:
- Com materiais não abrasivos: Trocar a cada 1000 h de uso.
- Com materiais abrasivos: 100 h.
- Aço endurecido:
- Com materiais não abrasivos: não recomendado para uso.
- Com materiais abrasivos: 400 h.
- Com ponta de rubi:
- Com materiais não abrasivos: quando o rubi se solta.
- Com materiais abrasivos: quando o rubi se solta.
Cartucho de aquecimento
A falha mais frequente relacionada ao cartucho de aquecimento é devido a um problema na conexão. Os fios que entram no cartucho geralmente são protegidos com duas bainhas plásticas resistentes à temperatura. Estas bainhas tendem a se degradar com o uso, expondo o fio metálico. Assim que o desgaste é evidente, o cartucho de aquecimento deve ser substituído, pois a perda de isolamento nos fios pode causar curto-circuito, incêndio ou ferimentos graves ao usuário.
Sensor de temperatura
Assim como no cartucho de aquecimento, o ponto mais delicado é a conexão do cabo. Danos no cabo ou sua conexão causarão medições de temperatura errôneas e erráticas. Se o cabo estiver completamente quebrado, o valor de temperatura permanecerá fixo em seu valor máximo. Recomenda-se verificar a condição das conexões frequentemente.
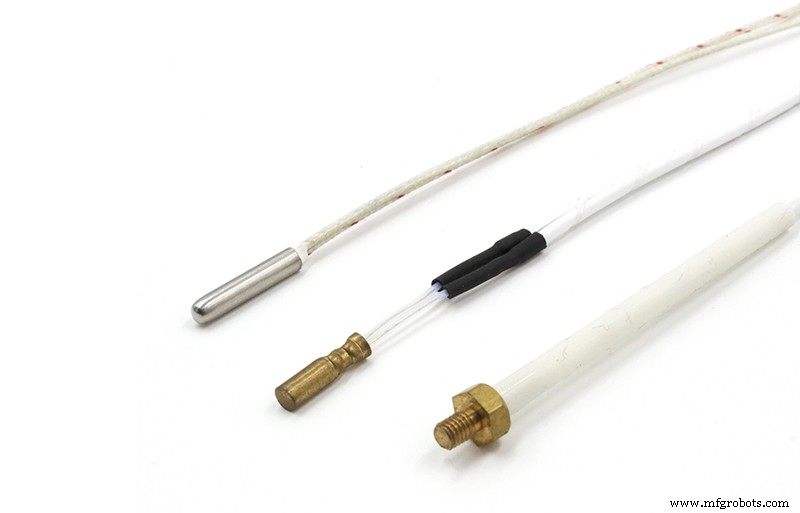
Imagem 4: Diferentes formatos de termistor NT100. Fonte: alibaba.com
Bloco de aquecimento
Embora não exija manutenção específica, é muito importante mantê-lo o mais limpo possível. Resíduos de plástico acumulados podem se soltar e aderir à peça durante a impressão, causando defeitos estéticos ou até falhas de impressão. O uso de mangas de silicone ou tintas repelentes de plástico pode ajudar a manter o bloco limpo, especialmente ao imprimir com materiais como PETG. Se mangas de silicone são usadas, é aconselhável removê-las e limpá-las regularmente e substituí-las assim que começarem a se degradar. No caso de tinta antiaderente, recomenda-se reaplicar a cada 2 ou 3 impressões.
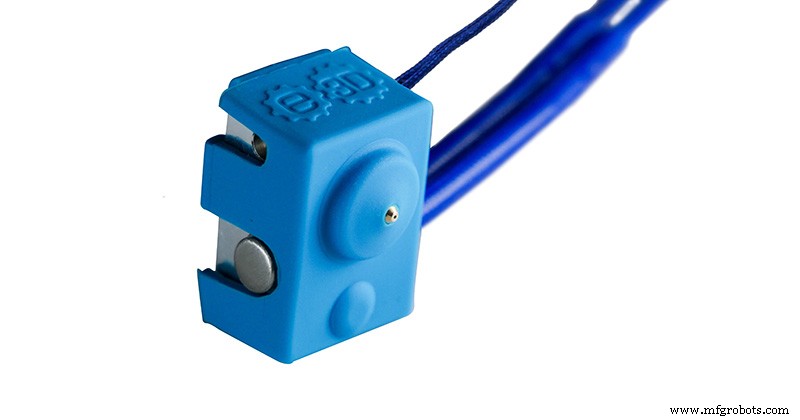
Imagem 5: Capa de silicone E3D. Fonte: e3d-online.com
Heatbreak
Com heatbreaks todo metal, nenhuma manutenção especial é necessária. Se materiais abrasivos são impressos regularmente, recomenda-se desmontar o heatbreak a cada 500 horas de uso para verificar o desgaste da garganta interna. Assim que sinais de desgaste começarem a aparecer, o heatbreak deve ser substituído.
No caso de heatbreaks com inserto de Teflon, o desgaste é diretamente no inserto. O inserto deve ser substituído a cada 500 horas de uso com PLA, a cada 300 horas de uso com ABS ou PETG e a cada 80 horas de uso com filamentos abrasivos.
Dissipador de calor
O heatbreak geralmente é ancorado diretamente a um elemento dissipador de calor. Pode ser passivo (dissipador com aletas) ou ativo (dissipador com aletas + ventilador). Sua capacidade de dissipar calor da zona fria do heatbreak é crítica para evitar problemas. O aquecimento excessivo da zona fria pode causar amolecimento e compressão do filamento, causando um entupimento. Este fenômeno é conhecido como heat creep e é comum ao imprimir PLA em um hotend com heatbreak de metal.
Para garantir dissipação de calor ótima, é necessário aplicar pasta térmica na área onde o heatbreak encontra o dissipador. É aconselhável usar pastas térmicas com propriedades antiaderentes, como nitreto de boro, para facilitar a desmontagem do dissipador em futuras revisões.
No caso de dissipadores ativos, deve ser verificado no início de cada impressão se o ventilador está funcionando corretamente. Algumas impressoras controlam termostaticamente este ventilador, então ele pode permanecer desligado até que o hotend atinja 50°C ou 100°C.
Montagem
Como cada elemento do hotend é feito de um material diferente e seus coeficientes de expansão térmica também são diferentes, é comum que a junta entre eles se solte devido a mudanças bruscas de temperatura.
É muito importante verificar a cada 2-3 semanas que todos os elementos e parafusos do hotend estão corretamente apertados.
Caso o bico tenha se soltado, deve ser reapertado a quente. É muito importante que o heatbreak e o bico estejam firmes e em contato um com o outro, pois um pequeno espaço entre os dois causará vazamento de fundido e danificará o hotend.
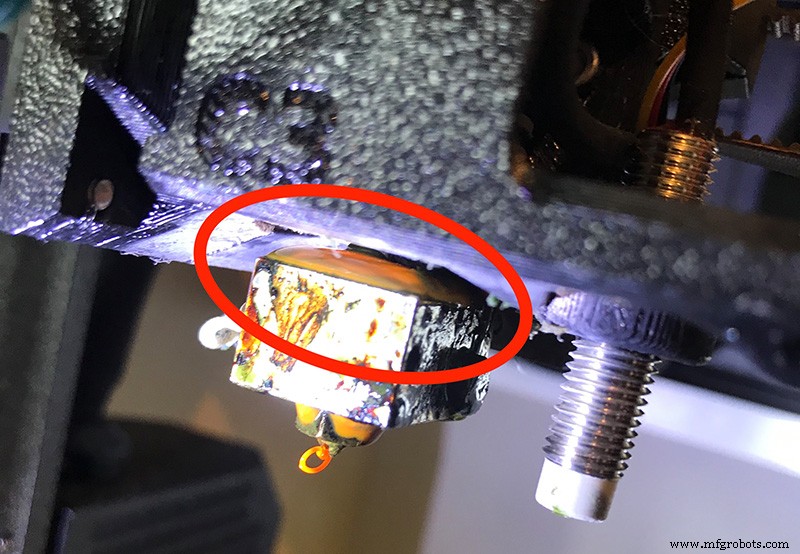
Imagem 6: Vazamento de plástico causado por mau aperto do hotend. Fonte: forum.prusaprinters.org
O fabricante deve ser consultado para o torque ideal para cada hotend, pois torque excessivo danificará as roscas do bloco de aquecimento. Como referência, a E3D recomenda um torque de 3 n-m para seus hotends, enquanto a Slice Engineering usa 1.5 n-m. Se nenhum valor de referência do fabricante estiver disponível, um torque na faixa de 1-2 n-m pode ser escolhido.
Também é importante verificar os parafusos que prendem o cartucho de aquecimento e o sensor de temperatura.
Sistemas mistos
Sempre use peças de reposição originais ou, pelo menos, peças do mesmo sistema. Embora muitas vezes possa parecer que há compatibilidade entre componentes de diferentes sistemas, pois têm o mesmo tipo de rosca, o comprimento e dimensões de cada elemento também são muito importantes. Os diferentes componentes de um hotend são projetados para trabalhar bem juntos, e misturar componentes que não fazem parte do mesmo sistema pode levar a mau funcionamento ou até danos ao hotend.
Troca de materiais
Quando um filamento é removido do hotend, sempre ficam resíduos dentro. Quando um novo material com temperatura de impressão mais baixa é carregado, ele carregará os resíduos não fundidos do material anterior, causando um entupimento. Por isso, o hotend deve sempre ser limpo com um filamento de limpeza sempre que uma troca de material for feita. Para este fim, 500 a 800 mm de filamento de limpeza serão extrudados a uma temperatura 10°C maior que a do último material usado.
O ventilador de camada
Embora o ventilador de camada não seja um elemento do hotend em si, geralmente está localizado próximo ao hotend. Um ventilador de camada mal posicionado pode direcionar o ar diretamente para o bloco, fazendo-o esfriar. Isso faz com que o hotend não atinja a temperatura definida ou que a temperatura flutue muito, o que frequentemente resulta em um erro de temperatura na impressora. Nestes casos, é aconselhável testar a mesma impressão com o ventilador de camada desativado para verificar se é uma falha no sensor de temperatura ou se é o efeito de uma má posição do ventilador de camada.
Entrada de filamento
Um ponto de entrada para sujeira dentro do hotend é a área de entrada de filamento. Em sistemas Bowden, onde o filamento é guiado através de um tubo PTFE até o hotend, a entrada é protegida e não é comum a entrada de poeira, porém em impressoras de extrusão direta, a entrada de filamento pode estar exposta ao ar, facilitando a entrada de poeira dentro do hotend. Nestes casos, é aconselhável guiar o filamento do carretel até o extrusor através de um tubo PTFE sempre que possível. Poeira e sujeira entrando no hotend é uma causa comum de entupimento.
Da mesma forma, recomenda-se manter os carretéis de filamento limpos e evitar que poeira se deposite neles, então evite deixá-los no suporte da impressora se não estiver protegido e armazene-os em sacos ou caixas fechadas.
Impressoras com múltiplos hotends
Quando você tem uma impressora com múltiplos hotends, deve calibrar a posição relativa dos hotends.
Primeiro verifique que a distância dos hotends à superfície de impressão é a mesma. Para este fim, o hotend principal deve ser fixado e a base de impressão deve ser nivelada em relação a ele. Então a altura dos outros hotends deve ser ajustada em relação ao hotend principal. A forma de ajustar a altura varia de impressora para impressora, então consulte o manual do equipamento ou o fabricante se não souber como fazer.
Uma vez definida a altura dos hotends, é necessário conhecer a posição XY relativa de cada hotend em relação ao hotend principal. Em geral, cada fabricante fornece um arquivo de impressão que permite calibrar o offset XY de cada hotend, embora existam muitas outras opções em repositórios de arquivos conhecidos. Neste caso, a posição XY dos hotends não pode ser alterada, então os valores de offset serão inseridos no firmware para compensar a posição durante a impressão.
A altura dos hotends deve ser verificada a cada 2 semanas, enquanto a calibração XY deve ser realizada apenas quando offset ou sobreposição das peças impressas com cada hotend for detectada.
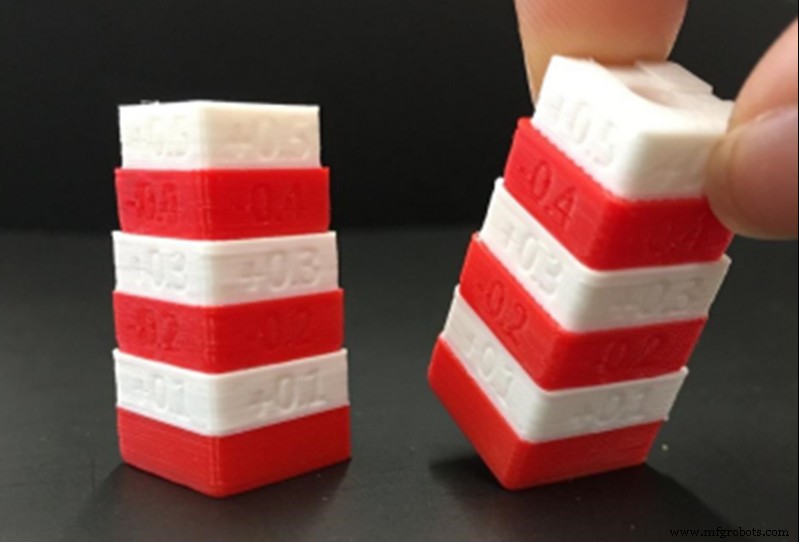
Imagem 7: Padrão de calibração de extrusora dupla para impressoras Raise Pro2. Fonte: Raise3D.com
O hotend é provavelmente a parte da impressora que requer mais manutenção, mas é muito importante mantê-lo em boas condições para garantir boa qualidade de impressão e minimizar o risco de falha.
Nota: Este guia discute conceitos de forma geral e não foca em uma marca ou modelo específico, embora possam ser mencionados em algum momento. Pode haver diferenças importantes nos procedimentos de calibração ou ajuste entre diferentes marcas e modelos, por isso recomenda-se que o manual do fabricante seja consultado antes de ler este guia.
impressao 3D
- A Arte e os Padrões por Trás de Cada Bola Oficial da MLB
- Solvay Aumenta Produtividade de Manutenção em 15% Usando AMS Suite da Emerson
- Lockheed Martin Aumenta Competitividade Terceirizando Manutenção para MAG Technologies
- GE Destaca Principais Apps de Monitoramento e Manutenção de 2010
- Ferramentas Essenciais para Manutenção Industrial: Guia do Técnico
- Top 3 Componentes do Gerador que Você Deve Manter Regularmente
- Aproveitando a Realidade Aumentada para Operações de Manutenção Eficientes
- Manutenção Baseada em Condição: Como Funciona e Seus Benefícios
- EAM vs CMMS: Entendendo Diferenças-Chave e Funções Principais
- Quando Agendar a Manutenção dos Freios do Guindaste: Indicadores-Chave