



Extrusoras de Pellets: Mistura Direta de Pellets e Aditivos — O Que Você Precisa Saber
Impressão com pellets, também conhecida como fabricação por fusão de grânulos (FGF), é principalmente associada à injeção, mas também é amplamente usada na impressão 3D FDM, especialmente em condições profissionais ou industriais. Permite ao usuário criar misturas personalizadas baseadas no polímero base e aditivos escolhidos, tudo na forma de pellets. O FGF é a metodologia ideal para impressão de grande formato e prototipagem, e a fabricação do próprio filamento. A impressão 3D com pellets requer uma impressora 3D equipada com um funil de pellets e uma extrusora de pellets, como a extrusora de pellets de alto fluxo Dyze Pulsar, que é compatível com a maioria das impressoras 3D de grande escala ou instalada em braços robóticos.
A impressão 3D com pellets oferece numerosas vantagens. Os custos de produção são significativamente menores (em 60-90%) comparados à impressão 3D com filamento, porque pellets são mais amplamente disponíveis e menos processados que filamento, o que reduz seu custo e tempo de produção. Além disso, o FGF permite o uso de materiais reciclados, e é adequado para impressão de grande formato, como obras de construção. Um ótimo exemplo de uma extrusora de pellets incorporada em equipamentos de manufatura aditiva de grande escala é o robô extrusor de pellets que faz parte do Sistema CEAD Flexbot.
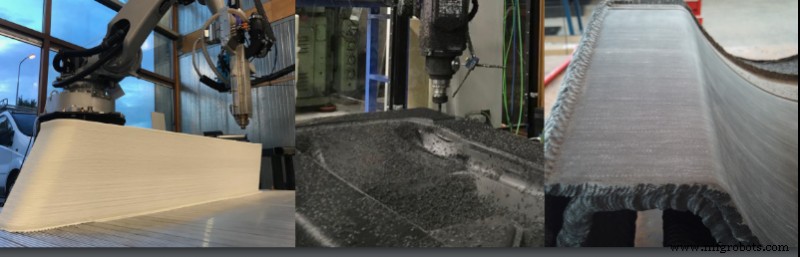
Imagem 1. Impressão 3D de pellets em grande formato com o CEAD AM Flexbot. Fonte: CEAD.
Compoundagem de plástico
Uma prática muito comum na indústria do plástico é a compoundagem de plástico. Consiste em misturar polímeros fundidos com vários aditivos para alcançar propriedades termo-mecânicas melhoradas ou avançadas. A mistura é então formada no extrudado (fios de plástico), resfriada, e passada para o granulador que pica o extrudado em pellets. A compoundagem de plástico é uma ótima maneira de melhorar as propriedades do material de impressão 3D.
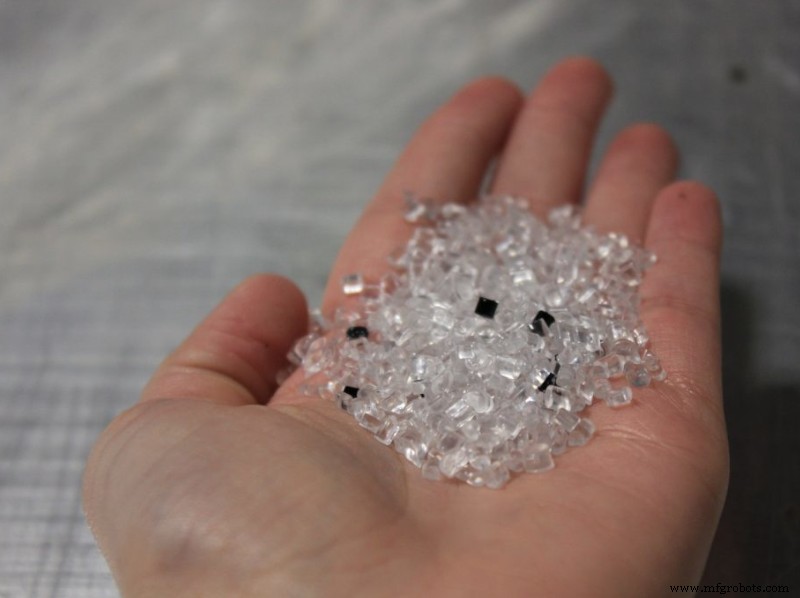
Imagem 2. Uma amostra de uma mistura masterbatch de PETG. Fonte: Dyze Design.
É feito adicionando um masterbatch de cor para alterar a cor do polímero, ou um masterbatch de aditivos para melhorar o desempenho termo-mecânico do plástico (melhor imprimibilidade, maior taxa de fluxo ou maior rigidez) ou dar-lhe propriedades especializadas. Algumas das propriedades que podem ser alcançadas pela mistura de pellets são:
- Resistência e flexibilidade: polímeros podem ser misturados com fibra de carbono ou fibra de vidro para propriedades termo-mecânicas melhoradas.
- Tolerância UV: a degradação do plástico pode ser retardada adicionando compostos que protegem da radiação UV à mistura.
- Aditivos para segurança alimentar: deve-se garantir que plásticos projetados para contato com alimentos sejam seguros para esse fim.
- Características antimicrobianas: a compoundagem de plástico também é usada para criar blends que inibem o crescimento de germes na superfície do plástico, uma característica extremamente importante na medicina.
- Retardância ao fogo: alguns polímeros são enriquecidos com substâncias que previnem ou inibem a propagação do fogo, uma qualidade muito útil na indústria automotiva ou aeroespacial.
- Detecção magnética: é possível misturar pellets de polímero com pellets detectáveis magneticamente para obter um filamento detectável magneticamente.
- Proteção ESD: misturar pellets seguros para ESD com uma base de polímero resultará em um material seguro para ESD.
- Cor: a compoundagem de plástico permite mistura de cores praticamente ilimitada.
A compoundagem é feita por empresas profissionais com a ajuda de equipamentos especializados como co-kneaders, parafusos gêmeos (co-rotativos e contra-rotativos) e misturadores internos para garantir a mistura adequada dos polímeros e aditivos. O resultado deste processo são pellets prontos para uso em uma impressora 3D equipada com uma extrusora de pellets.
Mistura de pellets
A mistura dos pellets é feita por parafusos de mistura mencionados anteriormente. Um parafuso de mistura tem três zonas diferentes, cada uma com um papel a desempenhar no processo de mistura:
- Zona de alimentação, através da qual os pellets são transportados pela extrusora.
- Zona de transição (compressão), onde o ar é removido da mistura de pellets enquanto é aquecida e fundida.
- Zona de dosagem, cuja tarefa é construir pressão e estabilizar o fluxo de saída.
Existem variações do modelo acima, com parafusos com seções de dosagem alteradas, como o parafuso Maddock, para melhorar ainda mais a mistura e homogeneização do fundido.
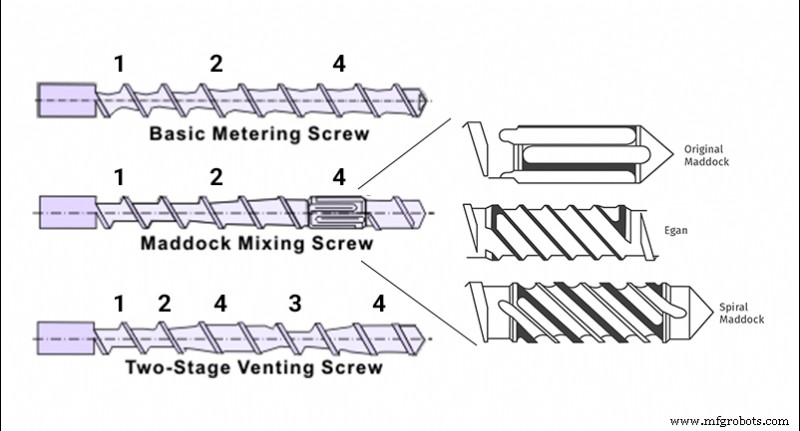
Imagem 3. Tipos de parafusos de mistura, com as seções (1) Alimentação, 2) Transição, (3) Desgasificação e (4) Dosagem. Fonte: Dyze Design.
A seção de mistura adicional na seção de dosagem do parafuso tem suas desvantagens (requisitos de torque, aquecimento devido aos movimentos de cisalhamento extras) e o desempenho do parafuso e até a saída podem ser afetados.
O melhor tipo de parafuso para mistura de pellets plásticos é um parafuso gêmeo. É a solução mais comumente usada na compoundagem de plástico. Um exemplo de parafuso gêmeo seriam dois parafusos entrelaçados co-rotativos dentro de um barril fechado para garantir a mistura adequada do fundido e uma saída homogênea.
Vídeo 1. Uma simulação de compoundagem com sistema de extrusão de parafuso gêmeo. Fonte: EnginSoftSpa.
A vantagem de uma extrusora de parafuso gêmeo sobre uma de parafuso único é que em um sistema de extrusão com dois parafusos, o bom fluxo de material não depende das propriedades de fluxo do material, pois dois parafusos aumentam a eficiência de bombeamento. Além disso, em um sistema de extrusora gêmea, a transição de calor do barril para o material é mais uniforme e rápida do que em um sistema de um parafuso.
Alguns parafusos não contêm a seção de mistura para reduzir o peso e comprimento do parafuso. Um exemplo de uma extrusora de pellets cujo parafuso não contém a seção de mistura seria a Extrusora de Pellets Dyze Pulsar. O Pulsar tem um mecanismo anti-gotejamento especial adicionado próximo ao bico. Esta adição melhora significativamente a mistura adicionando algum caminho de mistura e separação fixa ao fundido logo antes de passar para o bico. Além do mecanismo anti-gotejamento, o Pulsar tem bom cisalhamento no próprio parafuso.
Vídeo 2. A Extrusora de Pellets Dyze Pulsar em ação. Fonte: Dyze Design.
Esses dois recursos combinados compensam a falta da etapa de mistura no parafuso, e garantem a homogeneização adequada da mistura de polímero. Um experimento envolvendo a Extrusora de Pellets Dyze Pulsar, um masterbatch de pellets PETG e 1,6% de pellets de cor resultou em um resultado satisfatório, com excelente consistência de cor e homogeneidade do material.
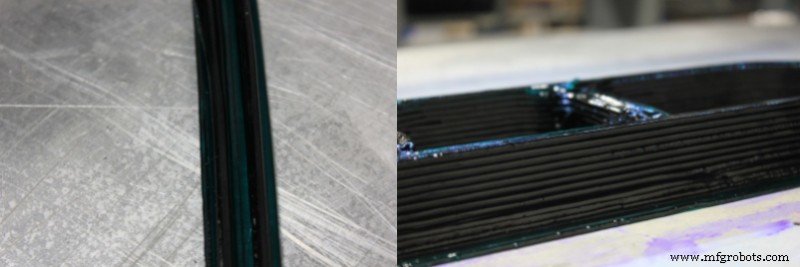
Imagem 4: Um experimento envolvendo a Extrusora de Pellets Dyze Pulsar, um masterbatch de pellets PETG e 1,6% de pellets de cor. Fonte: Dyze Design.
A compoundagem de plástico por meio de mistura de pellets é uma tecnologia que não apenas permite que fabricantes de médio e grande porte reduzam o tempo e custo de produção, mas também tenham mais controle sobre a mistura de polímero para aplicações específicas, já que pellets e filamentos especializados podem ser criados a partir de pellets de plástico como base e adição de um masterbatch de cor ou aditivo.
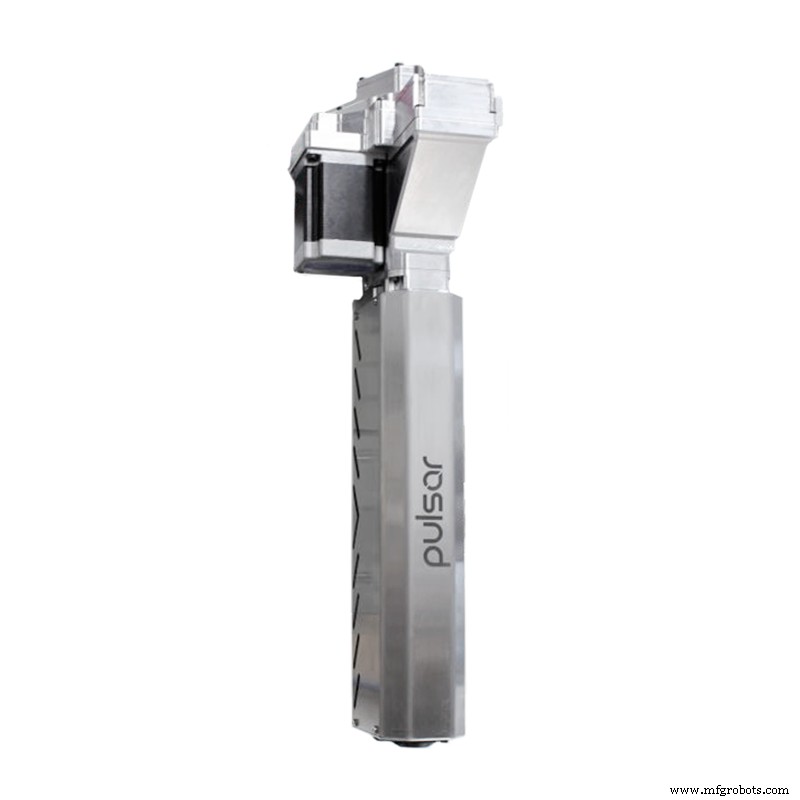 Extrusora de Pellets Dyze Pulsar
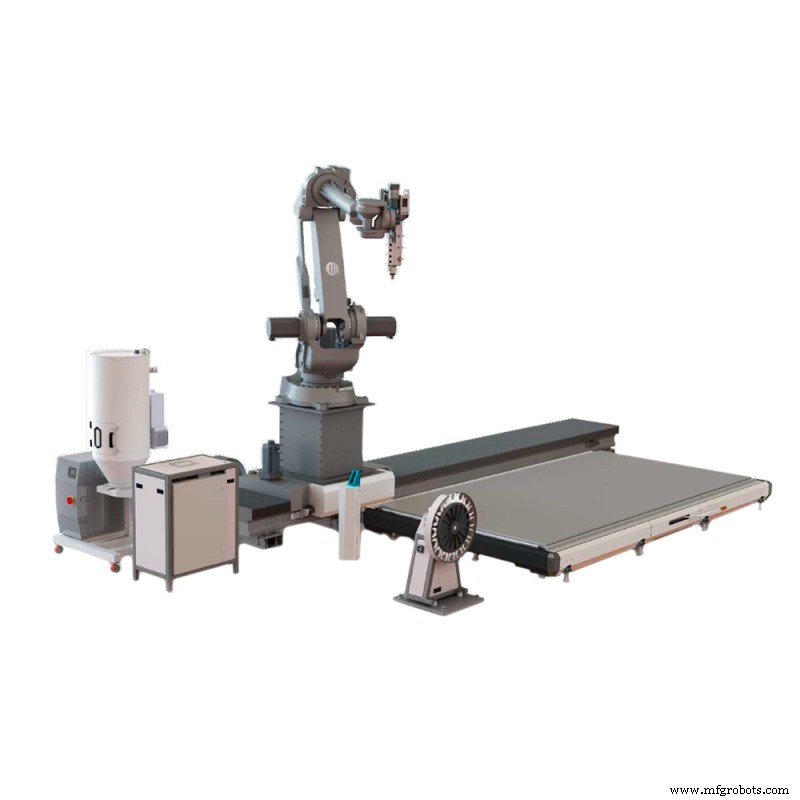 Sistema AM Flexbox
 Masterbatch de cor para pellets
 Pellets ABS ESD
impressao 3D
- IIC e OpenFog Unem-se para Liderar Computação Distribuída para Industrial IoT
- Aproveitando IoT para Detecção Precoce e Prevenção de Incêndios Florestais
- Conectando o Mundo Remoto: Como IoT via Satélite Expande Cobertura Global
- Engenharia do Futuro: Educação Prática em Robótica com RSLK da TI
- Produção Interna: A Fuse 1 Constrói Suas Próprias Peças
- Formlabs Draft Resin V2: Prototipagem SLA Mais Rápida e de Maior Resolução
- AIoT: Aproveitando a Sinergia da Inteligência Artificial e Internet das Coisas
- Aproveitando Dados na Internet da Confiabilidade: Estratégias para Gestão Eficaz
- Selfies 3D: Como a ni2 Transformou Presentes Corporativos com Manufatura Aditiva
- IoT Revolucionando Serviço de Campo: Manutenção Preditiva e ROI Maior