



Otimizando Retrações na Impressora 3D: Dicas de Configuração e Melhores Práticas
Durante a impressão, o extrusor empurra o filamento para o hotend, onde será fundido e extrudado através do orifício do bico. Durante este processo, pressão é criada dentro do bico que força o plástico a sair através do bico.
No entanto, uma vez que o extrusor para de puxar o filamento, a pressão no bico é mantida, causando uma pequena quantidade de plástico fundido continuar a fluir para fora até que a pressão dentro e fora do bico se equalize.
Este fenômeno causa uma pequena quantidade de material continuar a sair durante movimentos de deslocamento nos quais nenhum material deveria ser extrudado. Isso causa pequenas gotas e finos fios a aparecerem na superfície da peça.
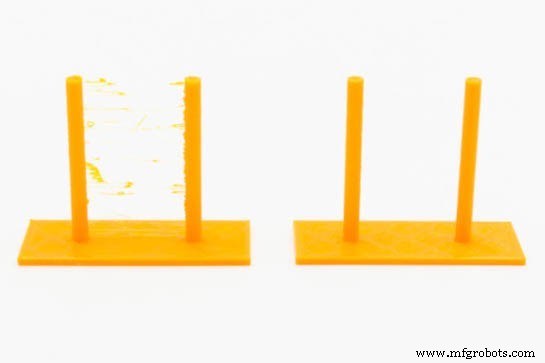
Imagem 1: Efeito de uma má configuração de retração (esquerda) e uma correta (direita) Fonte: Filament2print
Para evitar isso, impressoras 3D FFF empregam um mecanismo conhecido como retração. Antes de realizar um movimento de deslocamento, o extrusor retrai uma pequena quantidade de filamento, liberando a pressão dentro do bico. Quando o movimento de deslocamento termina e um movimento de extrusão começa, o extrusor empurra de volta outra pequena quantidade de filamento até que o bico esteja preparado e a pressão dentro do bico seja restaurada.
Para otimizar a qualidade de impressão ao máximo, é muito importante configurar os parâmetros de retração para cada material.
Parâmetros de retração
Os parâmetros básicos de retração são:
- Distância de retração: É o comprimento de filamento que o extrusor retrairá. Seu valor, além do tipo de material, dependerá do comprimento entre o extrusor e o hotend. Em extrusores diretos, seu valor estará na faixa de 0,4 mm a 1,2 mm, enquanto em sistemas Bowden a faixa será de 2 mm a 10 mm. Uma regra prática para calcular um valor inicial de distância de retração em um sistema Bowden é usar 1% do comprimento do tubo Bowden. Por exemplo, para um sistema Bowden com tubo de 40 cm, uma distância de retração de 4 mm será usada. É importante consultar as especificações do hotend, pois muitos fabricantes indicam uma distância máxima de retração para seu hotend. Exceder este valor provavelmente resultará em entupimento.
- Velocidade de retração: É a velocidade na qual o motor do extrusor retrairá o filamento. Velocidades muito baixas não evitarão gotas na superfície da peça, enquanto velocidades muito altas podem causar mordidas no filamento. O valor desta velocidade, em geral, estará entre 25 mm/s e 45 mm/s, sendo 30 mm/s o valor mais usual em sistemas diretos e 40 mm/s em sistemas Bowden.
- Distância de desretração: É a quantidade de filamento que o extrusor extrudará após a retração do filamento. Geralmente o mesmo valor da distância de retração do filamento é usado. Às vezes pode ser necessário usar um valor diferente, especialmente em sistemas Bowden. Se, após uma retração, uma pequena gota for observada na superfície da peça, este valor deve ser reduzido, enquanto se um pequeno espaço for observado, será necessário aumentá-lo. Em geral, deve ser aumentado ou diminuído em cerca de 5-10%. Alguns softwares usam o termo distância de reset, onde este valor é o aumento ou diminuição do valor de retração. Por exemplo, uma distância de reset de 0 usaria a mesma distância de retração e desretração, enquanto um valor de -0,2 tomaria a distância de retração menos 0,2 mm como distância de desretração.
- Velocidade de desretração: É a velocidade na qual o filamento é extrudado durante o movimento. Em geral, o mesmo valor da velocidade de retração ou um valor ligeiramente menor será tomado.
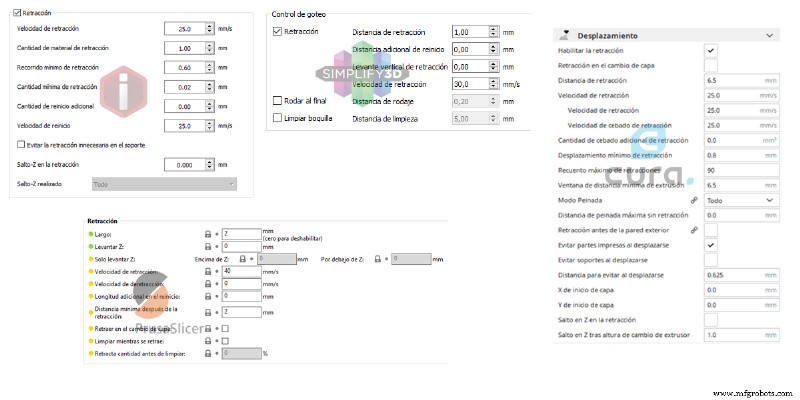
Imagem 2: Seção de configuração de retração em diferentes softwares de laminação. Fonte: Filament2print
Além destes parâmetros básicos, existem outros que influenciam a qualidade da peça:
- Distância mínima após retração: É a distância mínima de deslocamento antes da qual uma retração será realizada. Evita retrações desnecessárias quando o deslocamento é muito pequeno.
- Lift, Z-Lift ou Z-Hop: Se um valor diferente de 0 for definido, o hotend levantará a distância indicada enquanto realiza a retração e depois baixará novamente após o deslocamento. Esta função ajuda a evitar marcas na superfície da peça e previne o aparecimento de fios. Um valor entre 100% e 200% da altura da camada geralmente é suficiente.
- Limpar durante retração, run-in, limpeza de bico: Realiza um pequeno movimento do hotend durante a retração para limpar o bico e esconder a costura. Em alguns softwares isto é uma caixa de seleção ativável, em outros o valor pode ser definido.
Nem todos os softwares incluem todos estes parâmetros, e alguns destes parâmetros podem se comportar diferentemente de um software para outro. Antes de modificar valores dos parâmetros de retração, o manual do software deve ser consultado para entender como cada um deles se comporta.
Calibrar os parâmetros de retração
Como existem múltiplos parâmetros, é complexo obter uma combinação adequada de forma direta. Para isso, será necessário realizar múltiplos testes em etapas até obter os valores corretos. Será necessário ajustar os parâmetros de retração independentemente para cada material, e para isso devemos ter determinado previamente a temperatura de impressão apropriada para cada material.
Primeiro, a distância de retração e velocidade de retração apropriadas devem ser obtidas, então o resto dos parâmetros deve ser deixado desativado ou com seus valores pré-definidos.
Os valores ótimos para velocidade de retração e distância de retração são os menores valores que evitam o aparecimento de fios durante os movimentos de deslocamento. Os seguintes passos serão tomados para determinar estes valores:
- Uma velocidade de retração baixa será definida, preferencialmente 25 mm/s.
- Um valor intermediário de distância de retração será definido: 0,8 mm para extrusores diretos, 0,75% do comprimento do tubo para extrusores Bowden.
- Um teste de retração será então impresso. É possível encontrar vários criados em repositórios de arquivos conhecidos.
- O resultado será verificado:
- Se nenhum fio aparecer, a distância de retração será reduzida pela metade.
- Se fios aparecerem, aumente a distância de retração em 50%.
- Repita o processo quantas vezes forem necessárias até obter um resultado satisfatório.
Em qualquer caso, distâncias de no máximo 3 mm devem ser usadas para extrusores diretos e no máximo 5% do comprimento do tubo para sistemas Bowden. Se não for possível obter um resultado aceitável dentro desta faixa, a velocidade de retração deve ser aumentada em 5 mm/s e o processo repetido. Não é recomendado usar velocidades de retração acima de 40 mm/s, então se um resultado satisfatório ainda não for alcançado uma vez atingido este valor, a combinação que der os melhores resultados deve ser selecionada.
Com algumas impressoras e filamentos, pode não ser possível remover completamente os fios, mesmo com a melhor combinação de velocidade e distância de retração. Nestes casos, é aconselhável ativar outras funções como "Z-lift", "Limpar durante retração", "Run-in" ou "Limpeza de bico", que ajudarão a minimizar ou eliminar fios.
Problemas associados a configurações ruins de retração
As consequências de valores excessivamente altos ou baixos dos parâmetros de retração são muito diferentes. Valores muito baixos de velocidade de retração e distância de retração têm consequências puramente estéticas (aparição de fios e gotas nas peças), definir valores muito altos frequentemente leva a entupimentos dentro do heatbreak. Isso ocorre porque se a retração for muito longa, a ponta fundida do filamento alcançará a zona fria do heatbreak, expandindo e bloqueando-o.
Se, após configurar as retrações, entupimentos ocorrerem, especialmente em impressões longas, a distância de retração deve ser reduzida ligeiramente.
impressao 3D
- Variáveis, Constantes e Literais em Python – Guia Completo
- Otimizando Benchmarks de Custo de Manutenção: Por Que 4,9% MC/VRS Pode Ser Enganoso
- Conformação por Metal Spinning e Hidroconformação: Alternativas Custo-Efetivas à Estampagem Tradicional com Matrizes
- Série HS Accupro: Qualidade Premium Encontra Valor Prático para Maquinistas
- Guia Completo para Avaliação de Maquinaria e Equipamentos
- SIGRABOND® CFRP: Compósito Resistente a Químicos para Componentes e Montagens de Alto Desempenho
- SIGRABOND® Chemical CFRC: Compósito de Alto Desempenho para Componentes e Montagens Avançados
- Aço DIN 1.5217 Têmpera e Revenimento: Principais Propriedades e Dados de Desempenho
- SEW 395 G-X120Mn13: Aço Austenítrico Manganês Tratado em Solução – Baixa Permeabilidade Magnética
- Liga UGI® HT286 – Recocida e Trefilada a Frio para Aplicações de Alto Desempenho