



Dominando a Aderência na Plataforma de Impressão: Guia Especializado de Solução de Problemas
Parâmetros determinantes da aderência à base de impressão
A correta aderência entre a peça e a base é fundamental para evitar falhas durante a impressão. A união entre a primeira camada de impressão e a superfície da plataforma cumpre duas funções básicas:
- Manter a peça em posição fixa durante todo o processo de impressão para evitar deslocamentos de camadas ou colisões com o cabeçote de impressão.
- Compensar as tensões causadas durante o resfriamento da peça, impedindo que ela se descole ou deforme.
A aderência entre a peça e a base é determinada principalmente por quatro fatores.
1. A afinidade físico-química entre o material da superfície de impressão e o material de impressão.
A afinidade físico-química entre o material de impressão e a superfície do substrato é talvez o parâmetro mais importante a considerar. É por isso que hoje em dia é comum usar revestimentos poliméricos especificamente desenvolvidos para impressão 3D na superfície da plataforma. É muito importante usar um produto compatível com o material de impressão usado, pois alguns materiais, como PP ou nylon, requerem produtos específicos. Existem principalmente dois tipos de soluções:
- Revestimentos aplicados em filmes adesivos.
Consistem em um filme ou fita adesiva contendo um revestimento polimérico em uma de suas superfícies. Originalmente fitas Kapton ou similares eram usadas, mas hoje em dia existe uma multiplicidade de soluções e produtos desenvolvidos especificamente para impressão 3D. Talvez o exemplo mais conhecido sejam os filmes de polímero da Buildtak, embora produtos similares possam ser encontrados de outros fabricantes. São soluções genéricas compatíveis com os materiais mais comuns, embora produtos mais específicos possam ser encontrados, como filmes revestidos com PEI ou específicos para polipropileno ou nylon. Sua principal vantagem é que têm boa durabilidade, então podem ser usados para várias impressões sem substituição, mas perdem aderência com o uso e não fornecem o melhor desempenho com certos materiais técnicos. Além disso, geralmente têm um limite de temperatura de uso. Para prolongar sua vida útil, é aconselhável imprimir cada vez em uma posição diferente na plataforma, para que o desgaste seja uniforme sobre toda a superfície.
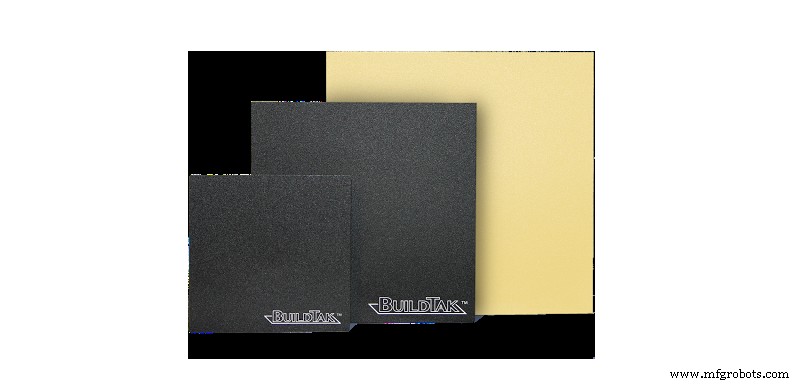
Imagem 1: Filmes adesivos Buildtak. Fonte: buildtak.com
- Revestimentos líquidos.
São suspensões poliméricas aplicadas diretamente na superfície da base e que, quando secas, formam um filme polimérico contínuo similar ao fornecido por filmes adesivos. Esta é a opção recomendada ao trabalhar com uma variedade de materiais técnicos, pois existem formulações específicas otimizadas para cada um deles. Também são facilmente laváveis com água ou álcool e podem ser reaplicados rapidamente, então podem ser convenientemente substituídos ao mudar materiais de impressão. A principal vantagem é que formulações específicas para materiais e de alta temperatura estão disponíveis para maior desempenho. Também permitem que o revestimento seja regenerado por reaplicação antes de cada impressão, para que a aderência não seja perdida com o uso.
Em geral, estão disponíveis em dois formatos: bastão ou spray. No caso do formato spray, recomenda-se sempre aplicá-lo com a base fora da impressora para evitar danificar ou sujar outros componentes. Se não for possível remover a base, recomenda-se sempre usar o formato bastão, pois é mais limpo. Os exemplos mais conhecidos são as soluções de aderência da Magigoo ou lacas para impressão 3D como 3DLac.
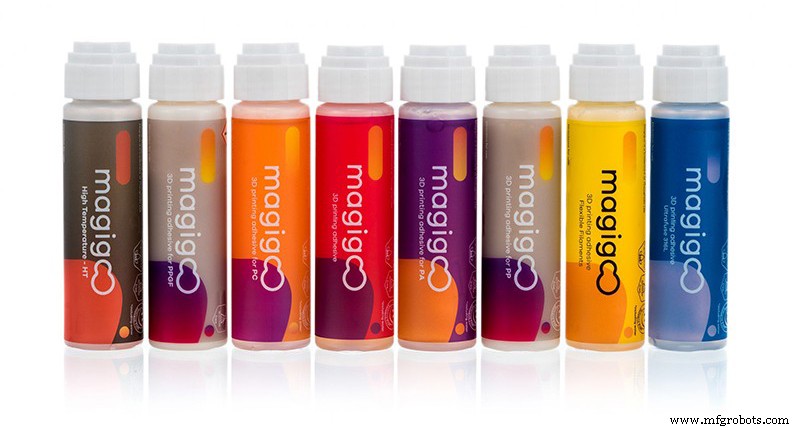
Imagem 2: Adesivos para impressão 3D da Magigoo. Fonte: Filament2Print.
2. A superfície de contato entre a peça e a base.
Uma superfície de contato maior entre a peça e a base produz maior aderência. Deve-se ter cuidado com peças grandes em impressoras sem câmara aquecida, pois apesar de terem maior superfície de contato, seu volume também é maior e, portanto, as tensões derivadas da contração de resfriamento. O recurso mais comumente usado para aumentar a superfície de contato é definir uma borda na peça durante a laminação. A borda será aplicada apenas na primeira camada ou em alguns casos nas primeiras 2 ou 3 camadas, aumentando a superfície de contato da peça sem aumentar as tensões de contração. Existem outras maneiras de aumentar a superfície de contato, como aumentar o fator de extrusão durante a primeira camada, embora isso não seja recomendado.
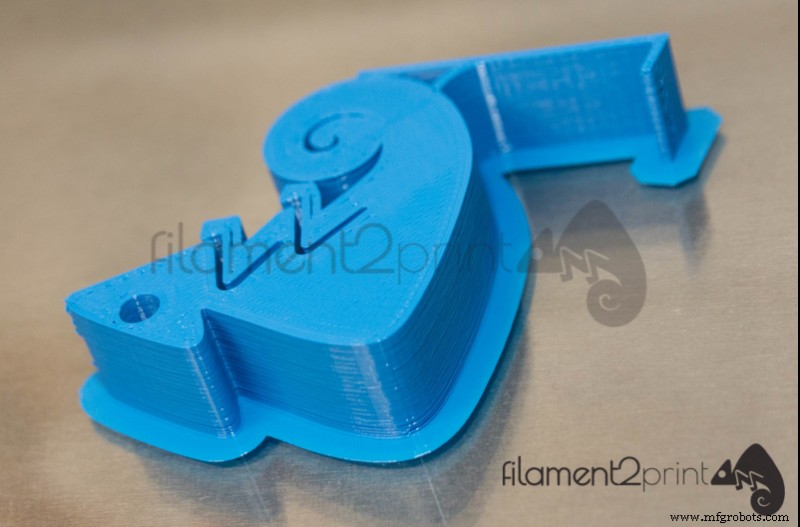
Imagem 3: Borda adicionada para melhorar a aderência da peça. Fonte: elaboração própria.
Algumas impressoras também incluem revestimentos rugosos ou texturizados, que é outra maneira de aumentar a superfície de contato e, portanto, a aderência.
3. A temperatura da base de impressão.
A temperatura da base de impressão tem uma função dupla em termos de aderência. Por um lado, se for igual ou ligeiramente superior à Tg do material de impressão, evitará a contração devido ao resfriamento das primeiras camadas, reduzindo as tensões que tendem a levantar ou descascar a peça. Por outro lado, favorece a ligação química entre o material de impressão e o material de revestimento da superfície de impressão. Recomenda-se que a temperatura da base seja igual ou ligeiramente superior à Tg do material de impressão, porém não é aconselhável definir temperaturas muito mais altas, pois podem reduzir a aderência e causar deformações como pé de elefante.
4. A condição da base de impressão
Também é muito importante verificar a condição de nossa base de impressão. Apesar de cumprir os três pontos anteriores, ainda pode haver problemas de aderência devido a má condição ou manutenção da base. Os seguintes pontos devem ser verificados periodicamente:
- Limpeza da superfície: Poeira ou sujeira no substrato podem reduzir muito a aderência. A superfície do substrato deve ser sempre limpa antes de cada impressão.
- Defeitos ou corrosão na superfície: Uma superfície deteriorada também pode causar problemas de aderência. É importante manter a plataforma em boas condições e substituí-la se defeitos forem detectados.
- Revestimento desgastado: No caso de filmes adesivos, deve-se considerar que perdem eficiência com o uso, então devem ser substituídos por um novo assim que detectarmos que estão desgastados. Revestimentos líquidos podem ser reutilizados para várias impressões, embora seja possível que parte do revestimento seja perdida quando a peça é removida. Antes de cada impressão, a condição do revestimento deve ser verificada e uma nova aplicação feita se necessário.
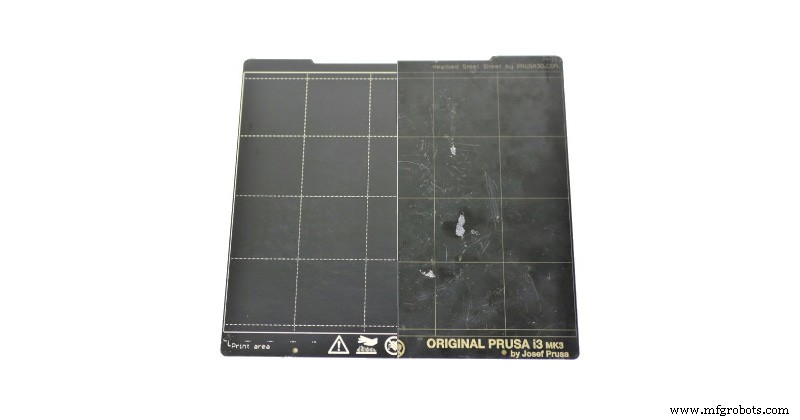
Imagem 4: Comparação de uma base em boas condições e uma em más condições. Fonte: prusa3d.com
Problemas relacionados à má aderência
A principal consequência da má aderência à superfície de impressão é que a peça se descola da base. Isso sempre resultará em falha de impressão, porém, em alguns casos, também pode ser causa de falha ou quebra do equipamento.
Se a peça se descola e se afasta de sua posição original, a impressora continuará a imprimir sem ter um substrato sobre o qual depositar o novo material. Isso fará com que o plástico grude no bico e bloqueie, formando uma massa que crescerá à medida que a impressão progride. Se não for parada a tempo, esta massa de plástico fundido crescerá tanto que pode tornar o hotend inutilizável.
Para entender e resolver problemas de aderência, deve-se levar em conta que a peça pode se descolar por dois mecanismos.
Se não há boa aderência entre a superfície de impressão e a primeira camada, a peça se descolará completamente devido ao atrito do bico durante a impressão e vibrações. Geralmente a falha ocorrerá no início do processo de impressão. Neste caso, é aconselhável verificar os seguintes pontos:
- Distância entre bico e base
- Altura da primeira camada
- Condição do substrato
- Solução de aderência usada
Pode ser que haja uma aderência muito boa à base, mas a peça comece a se descolar nas extremidades. Isso ocorre porque a contração durante o resfriamento gera tensões do exterior da peça para o centro que a fazem deformar. Nestes casos, a aderência entre a peça e a base não é suficiente para compensar as tensões geradas pela contração. Este fenômeno é conhecido como warping. Neste caso, a peça se descola progressivamente e a impressão pode falhar a qualquer momento, até mesmo alguns minutos antes da conclusão.
Neste caso, tentativas podem ser feitas para melhorar a aderência para compensar o warping, mas outros fatores como parâmetros de laminação, tipo de material ou temperatura ambiente devem ser considerados.
Problemas relacionados à aderência excessiva
Em alguns casos, aderência excessiva à base pode tornar realmente difícil separar a peça. Nestes casos, o seguinte deve ser verificado:
- Distância entre bico e base: É importante ter folga adequada entre o bico e a base de impressão. Uma distância muito pequena pode danificar a superfície de impressão, causar aderência excessiva da peça ou causar entupimento por não permitir que o plástico fundido saia.
- Soluções de aderência: Alguns materiais como PETG ou alguns materiais flexíveis podem ter aderência excessiva a revestimentos adesivos ou líquidos. Nestes casos, é aconselhável não usar revestimentos na plataforma de impressão ou imprimir sobre uma raft.
- Extrusão excessiva: Extrusão excessiva, especialmente na primeira camada, também pode aumentar a aderência.
Quando um problema de aderência excessiva aparece, existem várias maneiras de incentivar a remoção das peças:
- Resfriar a base: Como a base e a peça terão diferentes coeficientes de expansão térmica, resfriar a base pode ajudar a peça a se soltar. A melhor maneira de fazer isso é aquecer a base e depois colocá-la sobre uma superfície fria, como uma bolsa de gelo, para que ela se contraia bruscamente.
- Usar uma espátula afiada: Em alguns casos, a aderência excessiva é devida a um efeito de sucção. Nestes casos, é aconselhável introduzir uma espátula afiada sob a peça e descascá-la gradualmente. Este método tem o risco de danificar tanto a base quanto a peça.
- Dissolver revestimentos líquidos: Isto só é possível ao usar revestimento spray ou bastão. Como estes produtos são facilmente solúveis, colocar a base sob um fluxo de água ou submergi-la pode ajudar a remover a peça.
Ao usar bases de vidro, é necessário ter cuidado especial, pois há alto risco de quebra. Não é incomum que um fragmento da superfície de uma base de vidro temperado seja arrancado ao remover peças muito coladas.
O uso de bases flexíveis evita este problema em grande medida e é, portanto, uma opção altamente recomendada.
Este guia discute conceitos de forma geral e não foca em uma marca ou modelo particular, embora possam ser mencionados em algum momento. Pode haver diferenças importantes nos procedimentos de calibração ou ajuste entre diferentes marcas e modelos, por isso recomenda-se que o manual do fabricante seja consultado antes de ler este guia.
impressao 3D
- Como a Velocidade de Impressão 3D Impulsiona Tempo de Construção e Produtividade
- Como Impressoras 3D Desktop Estão Remodelando a Manufatura Industrial
- Avaliar a Maturidade das Tecnologias de Impressão 3D de Metal
- Avaliando a Sustentabilidade da Impressão 3D Industrial
- Como a Impressão 3D Revolucionou o Aeroespacial: Da Prototipagem a Peças de Bordo
- Impressão 3D: Transformando a Vida Cotidiana Através de Design, Produção e Reparo Rápidos
- Odores na Impressão 3D: O Que São e Como Manter Seu Home Office Fresco
- Elimine Jerk e Ghosting na Impressão 3D: Técnicas Comprovadas para Impressões Mais Suaves
- Como Corrigir Separação de Camadas na Impressão 3D: Melhorar Adesão e Prevenir Delaminação
- Entendendo a Retração: Técnica Essencial para Qualidade na Impressão 3D