



Máquinas CNC Modernas: Aumentam Velocidade, Precisão e Facilidade na Usinagem Complexa
CNCs estão ficando mais rápidas, inteligentes e fáceis de usar
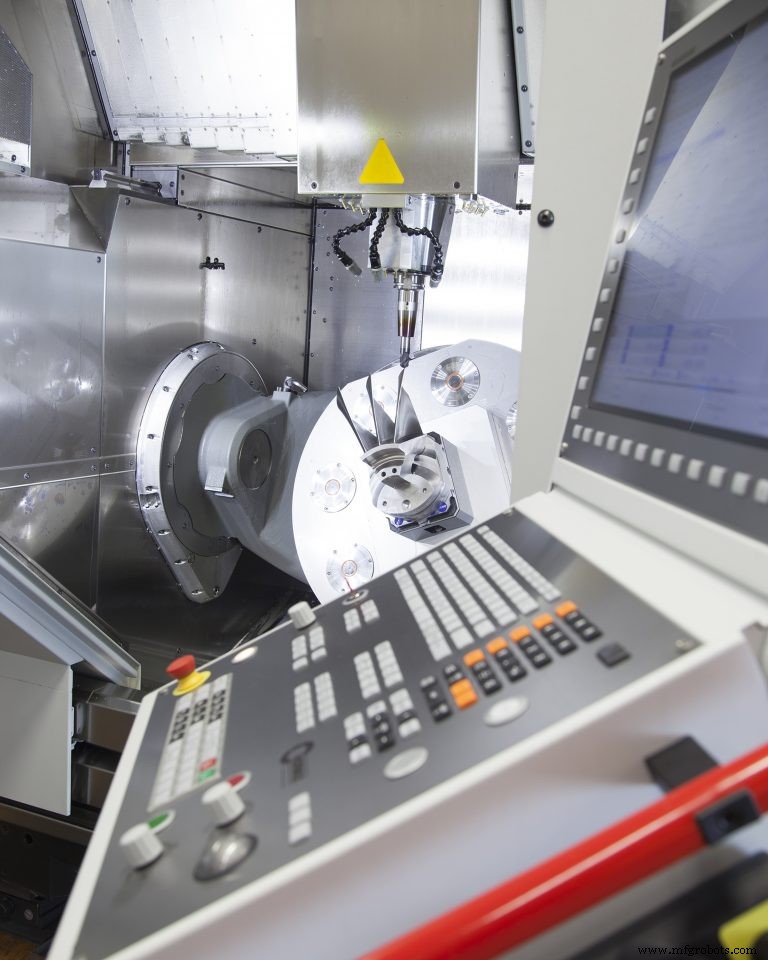
É o acrônimo de máquina-ferramenta que você nunca se incomoda em soletrar: CNC. E na maior parte do tempo provavelmente está OK ver seu “controle numérico computadorizado” como uma caixa preta fazendo mágica. Mas se você está lutando com usinagem de alta velocidade, precisa de melhores acabamentos superficiais ou maior precisão, tem problemas de treinamento e retenção, ou quer um melhor controle sobre sua eficiência de produção, a resposta pode estar nas iterações mais recentes dessas três letrinhas.
Quem Precisa da Velocidade?
Como tudo relacionado a computadores, CNCs estão constantemente ficando mais rápidas. Para citar alguns exemplos da variedade vertiginosa de especificações que você verá, controles Heidenhain processam blocos de dados em meio milissegundo, o Siemens SINUMERIK 840D sl pode controlar até 31 eixos e 10 canais de usinagem com apenas um processador, e a contagem de pulsos chega a 32 milhões por revolução nos drives e motores mais recentes da FANUC. Quem precisa desse tipo de potência?
Primeiro, qualquer um tentando mover múltiplos eixos simultaneamente, especialmente se precisam fazer isso rapidamente. Tom Maxwell, engenheiro sênior de aplicações, Fagor Automation-USA (Elk Grove Village, IL) apontou especificamente para o uso aumentado de compósitos na aeroespacial onde “roteadores de cinco eixos de alta velocidade mais rápidos comumente requerem mais poder de processamento. Também vemos necessidade de usinagem de alta velocidade de alumínio em cinco eixos em centros de usinagem de alta performance.”
Ou como Gisbert Ledvon, gerente de desenvolvimento de negócios TNC da Heidenhain, colocou: “Usinagem de alta velocidade requer avanços rápidos e cargas de cavaco constantes. Você quer transferir o calor para o cavaco e não para a ferramenta. Mas se o controle é muito lento para gerenciar os dados vindos do seu sistema CAD/CAM ou pós-processador, você não conseguirá garantir uma carga de cavaco constante, que queima a ferramenta muito rapidamente. Você também não obtém o mesmo acabamento superficial ou precisão. Controles mais rápidos também são necessários para rodar fusos a 80-100.000 rpm, novamente para manter carga de cavaco constante. O CNC é um grande componente de sucesso nessas áreas.”
Máquinas que combinam métodos de usinagem, como máquinas torno-fresa ou máquinas que fresam e retificam também estão impulsionando a necessidade de processadores ultrarrápidos. “Se, por exemplo, a peça não está centralizada na mesa de uma fresadora e você quer fazer uma operação de torneamento, você teria movimento em todos os eixos, não apenas nos eixos rotacionais”, disse Ledvon.
Steve Holmes, desenvolvedor de negócios, Siemens Industry Inc., Divisão Digital Factory, Negócio de Máquinas-Ferramenta (Elk Grove Village, IL) adicionou outro exemplo: Robôs controlados pelo CNC de um centro de usinagem para manuseio de peças e também usinagem leve, como desbaste. O controle SINUMERIK 840D tem uma função chamada “Run My Robot” que elimina a necessidade de um controle separado ou CLP para outro robô. O controle simplesmente dedica outro canal a essa tarefa.
Por outro lado, tome cuidado para que a velocidade que você acha que obterá de um controle não seja impedida por outro componente. Como Jody Michaels, gerente nacional de vendas, FANUC America Corp. (Hoffman Estates, IL) explicou: “Temos concorrentes que afirmam recursos como look-ahead de 25.000 blocos. Isso é bom, mas se você não tem velocidade de processamento na CPU e nos drives e motores para responder rapidamente, não importa o quão longe você está olhando à frente. Você poderia colocar um motor de 1000 hp em um trator John Deere, mas isso não significa que ele vai a 240 km/h. Você precisa do sistema todo.”
Antes de deixar o assunto de velocidade, vale notar que a maioria das CNCs modernas inclui uma função geralmente chamada “controle de avanço adaptativo”, que usa a carga medida do fuso para ajustar a velocidade de corte. Por exemplo, se você está cortando “ar”, o controle acelera automaticamente o avanço para o máximo que você definiu. Quando a ferramenta está enterrada no corte, o controle reduz o avanço para manter torque constante e seguro. Tudo em tempo real. Como Ledvon vê, o recurso é particularmente bom para “usinagem sem supervisão e fresamento trocoidal. Ele otimiza ainda mais pacotes CAD/CAM que ajustam velocidades de usinagem baseadas em volume de remoção de material previsto.”
Maior Precisão, Melhores Acabamentos
Como já sugerimos, controles avançados oferecem muito mais do que a capacidade de lidar com complexidade cinemática e múltiplos processos, ou a capacidade de usinar mais rápido. Talvez o mais importante, eles oferecem maior precisão de usinagem e acabamentos superficiais melhorados para moldes e matrizes e outras aplicações onde esses fatores são críticos. Uma abordagem comum, exemplificada pela Fagor, é feedback duplo que usa tanto o encoder do motor digital quanto um encoder linear absoluto separado para informar o controle. Maxwell disse que isso “permite precisões muito mais altas, mantendo movimento suave.”
Paul J. Gray, gerente de planejamento de caminho, design de front-end, P&D para construtor de máquinas Hurco (Indianapolis) disse que o controle WinMax da empresa precisava de mais poder de processamento para suportar seus algoritmos de controle baseados em tolerância UltiMotion patenteados, que por sua vez entregaram redução de 25% no tempo de ciclo para usinagem de quatro e cinco eixos. Mas mais que isso, as novas máquinas de cinco eixos da Hurco apresentam motores de torque de eixo rotativo de acionamento direto que aproveitam totalmente a alta resposta dinâmica do UltiMotion para entregar acabamentos superficiais mais suaves.
A menção de “algoritmos” nos traz de volta à percepção comum de que CNCs modernas são uma caixa preta. De fato, muitas vezes há programas sofisticados rodando em segundo plano que vão muito além de simplesmente executar os movimentos definidos pelo seu programa de usinagem.
Um exemplo chave é a reinterpretação das curvas spline que saem do seu pós-processador CAD/CAM. Como Ledvon explicou, tais contornos tipicamente têm pontos que caem logo fora do raio de uma curva dada.
“Forçar uma máquina a ir de ponto a ponto ao longo de tal contorno pode criar vibração e marcas de gage na sua peça. No controle Heidenhain, você pode estabelecer uma banda de alguns mícrons e permitir que a máquina se mova suavemente dentro desta banda de tolerância ao redor do contorno programado. O controle também otimiza a velocidade e o avanço dependendo da forma do contorno, mantendo a precisão.” A Heidenhain chama esse recurso de Advance Dynamic Prediction (ADP), e é comum em controles avançados. A FANUC, por exemplo, chama sua versão de Smooth Tolerance Control.
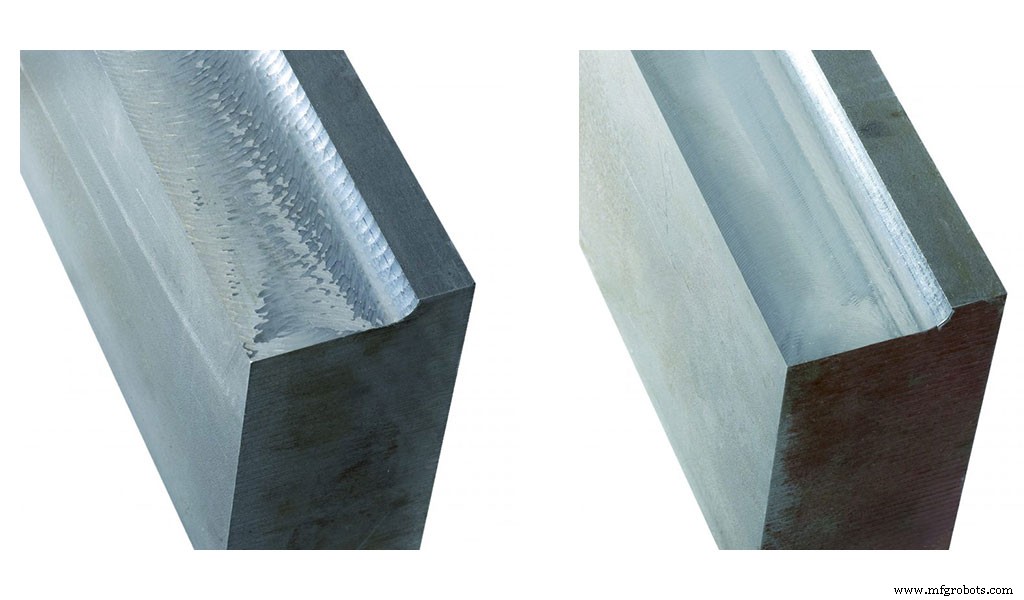
Há também uma infinidade de recursos que corrigem erros inerentes da máquina, como o Adaptive Chatter Control (ACC) da Heidenhain. “Trabalhamos com o construtor da máquina-ferramenta para determinar como vibrações podem ocorrer em suas máquinas, pois isso difere de máquina para máquina”, disse Ledvon. “E determinamos que ação o controle deve tomar para eliminar tais harmônicos quando ocorrem, que novamente difere de máquina para máquina. O construtor da máquina coloca esses dados no CLP, que os realimenta ao controle, e ele roda automaticamente.”
Heidenhain, FANUC e outros também têm funções que compensam erros de posição dependentes de aceleração no ponto central da ferramenta. Por exemplo, Ledvon disse, massa e inércia podem causar movimentos de arfagem durante frenagem e aceleração, resultando em erros de posição não reconhecidos pelos encoders de posição.
Os erros dependem em parte da rigidez das guias, da distância entre o ponto de aplicação da força de avanço e o centro de massa, bem como a distância entre o centro de massa e o ponto central da ferramenta. Então, a Heidenhain faz parceria com o construtor da máquina para entender a mecânica da máquina e faz cálculos baseados nesse entendimento para corrigir esses erros de aceleração. Ledvon adicionou que tais ajustes somam apenas alguns mícrons e portanto podem nem sempre ser necessários, dependendo da aplicação.
A terminologia da FANUC dá uma boa noção de algumas das funções aparentemente mágicas adicionais agora disponíveis para o construtor da máquina-ferramenta, e portanto para o usuário: Smart Spindle Acc/Dec, Smart Feed Rate Acc/Dec, Smart Backlash Compensation e Smart Thermal Control.
Michaels apontou que Smart Spindle Acc/Dec também serve para economizar custos de energia porque programas CAD/CAM frequentemente geram grandes mudanças nas velocidades do fuso que consumiriam mais eletricidade do que o necessário. Mas produzir peças melhores é o principal benefício da maioria desses recursos. Ou, como ele resumiu, “Com o controle de tolerância de hoje e a alta resposta de nossos motores e drives, há tanta coisa acontecendo em segundo plano que sua peça usinada parece um acabamento polido.”
Avanços em HMIs
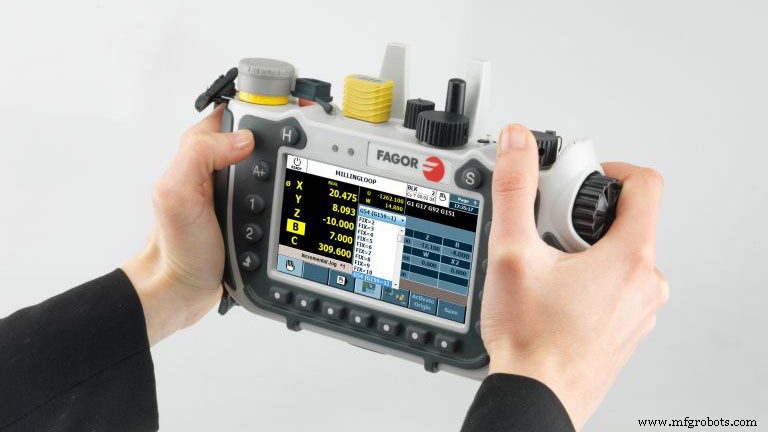
Como você pode esperar, avanços recentes na interface homem/máquina (HMI) incluem designs orientados a ícones e o tipo de controle por ponta dos dedos popularizado por smartphones (pinça para encolher imagem, afastar para zoom, etc.). Até a FANUC, cuja HMI onipresente não mudava muito em 25 anos, agora oferece o que Michaels descreveu como “uma interface muito diferente. Uma tela inicial que não parece nada com uma tela FANUC, com fileiras de ícones diferentes para dados de ferramenta, edição de programa, manutenção, etc. Você também pode personalizá-la, por exemplo adicionando um app de programação de outro fornecedor. Mais importante, isso faz rodar nosso controle muito mais aceito pelos millennials.”
Mas as mudanças não são apenas um agrado aos millennials. Fornecedores de CNC conseguiram não apenas dar ao operador da máquina mais capacidade de programação independente de CAD/CAM offline, eles tornaram isso relativamente fácil.
Gray disse que o novo sistema de Programação Conversacional Gráfica da Hurco dá aos operadores a capacidade de “importar arquivos CAD de modelo sólido e simplesmente clicar nas características da peça que querem cortar para gerar o programa da peça. Ele até orienta automaticamente máquinas de cinco eixos para cortar características 3+2 eixos. A simplicidade na programação não apenas melhora a produtividade do operador, elimina ainda mais fontes de erro humano na sequência de produção.”
Siemens, Heidenhain e outros oferecem a mesma capacidade e Holmes adicionou que a habilidade de usar qualquer ciclo enlatado padrão de três eixos em qualquer plano inclinado elimina a necessidade de um sistema CAM caro para peças de cinco lados.
Holmes também observou que “HMIs avançadas de hoje vão além da verificação visual básica. Elas oferecem verificação gráfica 3D de programação, configurações de ferramenta e fuso, apalpamento de peça, eficiência de caminho de ferramenta, e suportam uma gama de novas capacidades, como evasão de colisão que são tornadas viáveis pela verificação visual. Além disso, a mesma experiência de verificação visual pode ser tida pela oficina, de três eixos a 3+2 e em usinagem completa de cinco eixos.”
Gray contrapôs que gráficos no controle e sistemas de simulação de máquina não são mais especiais, e “é no lado da programação que a maioria dos controles falha, particularmente para usinagem de cinco eixos.” Para abordar isso, a Hurco “desenvolveu um tipo de programa universal para programação conversacional e NC que cortará a mesma peça em qualquer máquina de cinco eixos da Hurco independentemente de sua configuração sem ter que fazer nenhuma mudança no programa da peça”, disse ele. “Isso simplifica o treinamento de operadores de cinco eixos e oferece flexibilidade de produção considerável aos nossos clientes.”
O grau em que programas escritos para uma máquina podem rodar em outra (programação cinematicamente independente) é outro foco para a Siemens.
“Esta abordagem permite que o mesmo programa rode em múltiplas máquinas de cinco eixos que têm cinemáticas diferentes sem a necessidade de um pós-processador separado para cada máquina-ferramenta”, disse Holmes. “Com programação cinematicamente independente, os programas CNC gerados também são independentes de máquina, resultando em maior flexibilidade para usinagem de cinco eixos. Então, pegue uma peça escrita para uma máquina com cabeçote articulado e mova-a para uma VMC sem cabeçote articulado mas com mesa trunnion. O controle reorienta automaticamente o programa para rodar a peça nesta máquina.” E as peças não precisam ser programadas com o próprio pacote CAD/CAM da Siemens, NX. Qualquer pacote padrão serve.
Ao mesmo tempo, a Siemens é talvez única em oferecer tanto um sistema CNC completo quanto pacote de software CAD/CAM; os dois são tão integrados que mudanças em um são imediatamente refletidas no outro sem pós-processamento. Com seu alcance mais amplo, Siemens e FANUC também oferecem “HMIs universais” que aparecem semelhantes da fresagem ao torneamento a máquinas de retífica, facilitando o treinamento.
Maxwell disse que a Fagor oferece um novo recurso que “permite ao usuário selecionar o material e a ferramenta e recuperar velocidades e avanços básicos para a peça particular que estão programando. A Fagor também implementou um ajuste operador on-the-fly entre velocidade e precisão para aumentar velocidade durante operações de desbaste, mas precisão durante acabamento.”
Na mesma linha, Holmes disse que controles Siemens incluem “ciclos de usinagem de alta velocidade que permitem ao operador ajustar facilmente o processo de usinagem para desbaste, semi-acabamento ou acabamento, tudo mudando apenas um ou dois valores no ciclo.”
Outros Auxiliares de Configuração
Além de interfaces intuitivas, CNCs de hoje também ajudam o operador com orientação para cada função. A Siemens inclui mais de 100 clipes curtos de vídeo, chamados Animated Elements, que ilustram virtualmente cada campo nos ciclos enlatados ou operações de configuração.
A Heidenhain tem um novo sistema chamado VSC (Visual Setup Control) que tira uma foto da sua configuração depois que você otimizou a orientação da peça no dispositivo de fixação, o aperto dos parafusos, e assim por diante. O controle então compara essa imagem a configurações subsequentes na mesma corrida de produção e alerta o operador para quaisquer anomalias, como uma chave deixada na peça ou um furo faltando, dando a ele a opção de prosseguir, mudar para o próximo palete, ou parar para ação corretiva. O VSC é tão sensível que a câmera até reconhece uma cabeça de parafuso que não está perfeitamente plana devido a aperto excessivo.
KinematicsOpt é outro recurso intrigante da Heidenhain. “Coloque uma esfera de calibração na mesa”, disse Ledvon. “A ponta de prova toca a circunferência da esfera em diferentes ângulos e calibra automaticamente a máquina exatamente no ponto central do pivô, que é crítico para aplicações de cinco eixos. É um recurso muito poderoso, especialmente se há algum desvio de temperatura na oficina durante o dia. Você pode carregar um palete com a bola de calibração durante o turno e a máquina pode se recalibrar automaticamente antes de cortar o próximo lote de peças.”
Hurco e Siemens também fornecem essa funcionalidade para máquinas com eixos rotativos em qualquer configuração cinemática com a habilidade adicional de incluir ciclos de apalpamento de linha central no programa da peça para medição automática durante a produção.
Finalmente, embora todos os controles sejam ajustados na fábrica baseados no dispositivo de fixação esperado, tamanho da peça, e assim por diante, mudanças no campo (intencionais ou não) às vezes requerem ajustes. Então FANUC e outros permitem o que Michaels chamou de “certa quantidade de auto-ajuste que você pode fazer sozinho.”
Maxwell disse, “ajuste automático dos eixos usando software Fagor Finetune agora é um recurso padrão. Este software ajusta os parâmetros do CNC e drives usando diagramas de Bode para otimizar recursos de corte de alta velocidade. Fagor e outros também fornecem um osciloscópio embutido no CNC para ajuste avançado adicional.”
De Quem é o Controle Afinal?
Antes de deixar o assunto de HMIs, vale notar que a interface realmente apresentada ao operador é frequentemente parcialmente, se não inteiramente, criação do construtor da máquina-ferramenta e não do fornecedor do CNC. Pelo mesmo token, você frequentemente tem várias opções de controle do mesmo construtor, então vale a pena se educar sobre o que está por aí.
Por exemplo, por trás do front-end CELOS da DMG Mori você encontrará ou um controle FANUC, Siemens, Mitsubishi ou Heidenhain, embora no último exemplo ele não rode em segundo plano mas lado a lado na mesma tela.
Michaels disse, “Makino usa principalmente FANUC mas você não saberia. Eles usam o que chamamos de Panel i, com nosso controle em segundo plano conectado a um computador que apresenta uma tela de vídeo para o usuário. Centros de usinagem verticais e horizontais padrão e tornos frequentemente usam a HMI padrão FANUC. Aplicações mais especializadas, como retífica, geralmente têm a HMI própria do OEM.” Máquinas de corte de engrenagens Gleason enterram o controle FANUC com sua HMI especializada. Outro exemplo inclui tornos Weiler, que rodam controles Siemens com uma HMI que é “tão customizada pelo construtor que você não saberia”, disse Holmes.
Aproveitando o Poder dos Dados
“Indústria 4.0 e a Internet Industrial das Coisas são arguivelmente as forças motrizes mais importantes na indústria de hoje”, disse Gray. “Informação é a chave para tomar decisões mais inteligentes e máquinas CNC de hoje são esperadas para publicar informações de produtividade e relevantes à produção e para se conectar em rede com outros dispositivos inteligentes para reduzir tempo e custos de configuração.”
Como parte desse esforço, a Hurco fornece gratuitamente uma interface open-source para seu controle no GitHub e faz parceria com várias empresas de robótica e monitoramento de produtividade para ampliar as capacidades de interconectividade de seu controle.
Enquanto o controle Heidenhain pode te dizer virtualmente tudo que acontece em grande detalhe, Ledvon disse que seu sistema StateMonitor torna fácil obter um conjunto de dados relativamente restrito em coisas como fuso ligado, fuso desligado, e códigos de erro que fornecem “análises muito claras e decisivas sem todo o alvoroço e aborrecimento.” Também permite que o operador forneça input sobre por que a máquina não estava rodando, que pode ser um ponto de dados crítico que um sistema totalmente automatizado não capturaria.
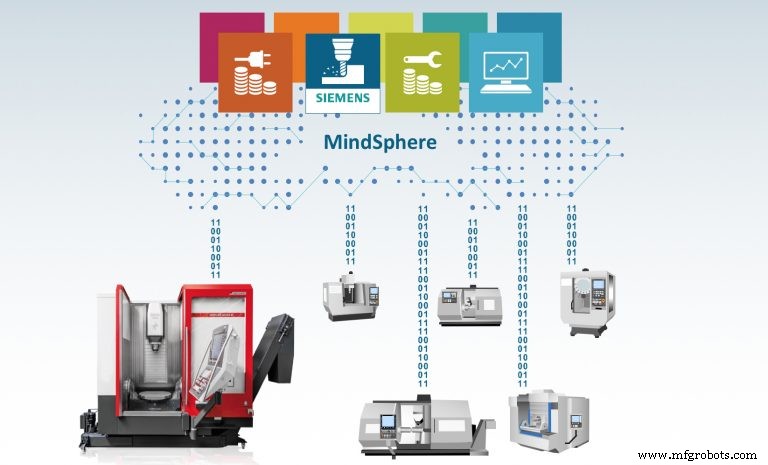
Uma visão prospectiva da Indústria 4.0 é o MindSphere da Siemens, uma plataforma aberta baseada em nuvem onde máquinas de diferentes fabricantes fazem upload de dados seguramente para serem armazenados, analisados e monitorados de qualquer lugar do mundo. Máquinas com sensores inteligentes que monitoram vibração, consumo de corrente, temperatura e outros fatores enviam relatórios de status ao MindSphere.
Se, por exemplo, um sensor detecta uma vibração anormal vindo do eixo Y de um certo tipo de máquina-ferramenta, ele pode determinar (baseado em algoritmos derivados de grandes quantidades de dados inteligentes coletados de outros usuários) que a vibração é devido a um rolamento desgastando no fuso de esferas do eixo Y. Essa peça pode então ser encomendada e enviada ao cliente antes que eles sequer estejam cientes do problema. Isso vai além da manutenção preventiva para manutenção preditiva. Um grande passo à frente.
Sistema de controle de automação
- Usinagem por Jato Abrasivo: Como Funciona, Benefícios e Aplicações Práticas
- Garanta uma implementação ServiceNow sem falhas: evite armadilhas comuns e maximize ROI
- Guia Estratégico para Terceirização de Manutenção: Transformando Contratados em Parceiros Confiáveis
- Prevenindo Gargalos Induzidos por Manutenção: Guia Prático para Fabricantes
- Dominando a Usinagem CNC: Técnicas Comprovadas para Precisão e Eficiência
- Alcançando Tolerâncias Apertadas em Usinagem CNC: Um Processo Comprovado de 10 Anos
- Torno de Duplo Fuso Miyano BX-26S – Precisão e Velocidade para Componentes Complexos de Barras
- Mazak Hyper Quadrex 150 MSY: Sistema de Usinagem de Barras de Duplo Fuso
- Transformando Desafios Difíceis em Vitórias Colaborativas: A Abordagem Comprovada da Gentz Industries
- Estratégias Comprovadas para Fazer Seu Programa de Segurança Abrangente Funcionar