



Acelere o Manuseio de Peças: Como Software CAD/CAM Reduz Tempo de Setup e Aumenta Eficiência
Avanços de software focam em melhorias de trajetória de ferramenta, redução do tempo de setup do trabalho, integração com bibliotecas digitais de ferramentas e melhoria de ferramentas de simulação, verificação e análise de máquina
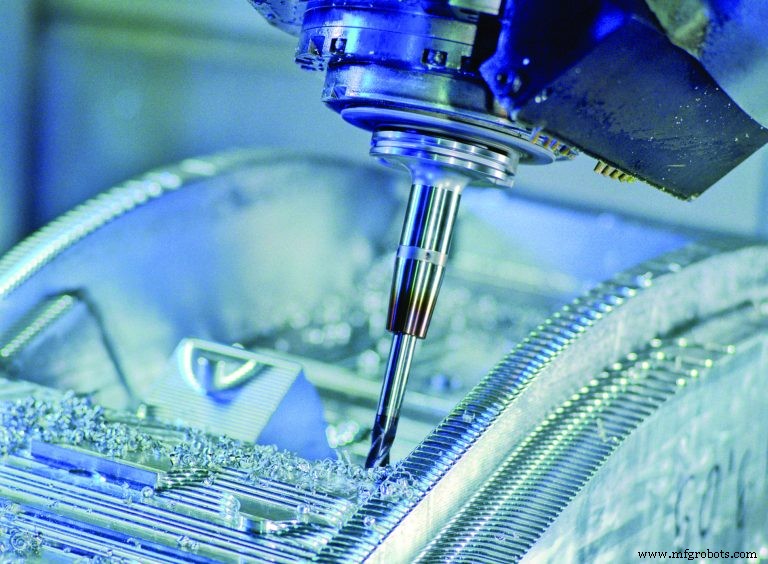
Pergunte a quase qualquer fornecedor de CAD/CAM no que eles estão focados e eles dirão que é o mesmo de cinco anos atrás, e será o mesmo daqui a cinco anos: Colocar a peça na máquina o mais rápido possível e tirá-la da máquina o mais rápido possível. Aqui está o estado atual das coisas nessas duas áreas principais.
Houve várias mudanças no software CAD/CAM nos últimos anos para aumentar a eficiência e reduzir o tempo de setup do trabalho. Mas "não há bala de prata", como Vyncent Paradise, diretor de desenvolvimento de produto para NX CAM, Siemens PLM Software (Plano, TX), colocou. Ele se referiu à automação como a ajuda mais importante, incluindo o uso de modelos predefinidos mais o aumento do uso de informações de produto e manufatura (PMI) dentro de arquivos CAD.
"Estamos sempre tentando adicionar mais informações ao processo de modelagem CAD que podem ser usadas a jusante no CAM, como tolerâncias e requisitos de acabamento", explicou Paradise. "E se você puder ler o modelo digital inteligente, poderá usá-lo para escolher automaticamente métodos de usinagem com base na tolerância necessária."
Alan Levine, diretor gerente da Open Mind Technologies USA (Needham, MA), ecoou o valor de automatizar a programação CAM através do uso de macros que armazenam as melhores práticas de uma oficina. "Digamos que você goste de furar seus furos profundos de uma certa maneira, com diferentes passos de picotamento e avanços. Facilitamos salvar esses processos como macros para que o programador não precise passar continuamente por essas etapas", disse ele. O software da Open Mind também ajuda os usuários a categorizar as macros, tornando-as fáceis de encontrar e aplicar. Além disso, um módulo Assistente de Programação automatiza certas tarefas de setup que diferem de oficina para oficina, mas são geralmente padronizadas dentro de uma determinada oficina, como onde definir o ponto zero.
O módulo hyperCAD-S no software hyperMILL da Open Mind agiliza tarefas orientadas a CAD para programadores NC, facilitando a seleção de pontos, curvas, faces, sólidos ou malhas poligonais. Levine disse que elementos podem ser rapidamente adicionados, excluídos, modificados, mostrados ou ocultados, e todas as funções são adaptadas às tarefas dos programadores NC. Além disso, o módulo inclui o posicionamento de dispositivos de fixação, fornecendo a capacidade de ajustar para combinar com qualquer lado da peça que o usuário está fazendo. Por exemplo, elementos como garras de fixação podem ser movidos linear ou radialmente para a posição ideal.
Na mesma linha, Mark Gadsden, gerente de marketing de produto para PowerMill e FeatureCAM na Autodesk (San Rafael, CA), observou que operadores usando FeatureCAM não precisam programar uma máquina etapa por etapa; em vez disso, eles a programam usando termos cotidianos da oficina, como 'tornear', 'mandrilar', 'aparafusar' e assim por diante. "Ele tem inteligência suficiente para reconhecer necessidades e requisitos a partir de tais termos e adotará automaticamente a velocidade e forças de torque corretas sem ter que ser instruído, linha por linha."
Gadsden também apontou a capacidade de Reconhecimento Automatizado de Características Direcionado (DAFR) do FeatureCAM que "reconhece automaticamente furos, bosses, lados e bolsos em um único fluxo de trabalho, o que permite programação mais rápida. Enquanto o AFR padrão fatia o modelo no eixo Z ativo e produz características completas à medida que desce pelo modelo, o DAFR permite que os usuários selecionem as características que desejam mesmo antes do reconhecimento começar. Minimiza o tempo de programação e ajuda a reduzir o tempo de ciclo. Em uma quebra com a convenção, o DAFR também pode ser usado em projetos de torneamento. Dá aos usuários a opção de escolher ângulos de indexação. Isso ajuda a reduzir o número de movimentos no eixo Z necessários e assim acelera o corte."
Daniel Remenak, gerente de produto para 3D Systems (Rock Hill, SC), também falou sobre auxílios de programação que vão além do fresamento: "O produto MTM do GibbsCAM fornece uma solução completa de usinagem para máquinas multitarefa, permitindo programar fresamento, torneamento e outras operações em múltiplos fusos para acessar todos os lados de uma peça, e auxiliando com sincronização e operações automáticas de transferência de peça, o que pode permitir usinagem em configuração única, sem supervisão. Da mesma forma, o Sistema de Gerenciamento de Tumba do GibbsCAM oferece layout automático de um ou vários trabalhos em fixadores de tumba, permitindo que a máquina seja utilizada em tempo integral enquanto a próxima tumba está sendo configurada fora da máquina."
Ben Mund, analista sênior de mercado na CNC Software (Tolland, CT), desenvolvedora do software Mastercam, observou que a maioria das oficinas recebe arquivos de peças de uma variedade de clientes em uma variedade de formatos. "Então, uma grande parte do nosso foco tem sido na criação de ferramentas CAD para maquinistas projetadas para preparar uma peça e colocá-la em uma máquina mais rápido. Coisas como preenchimento de furos, criação de dispositivos de fixação e reparo de superfícies ou sólidos muitas vezes chegam corrompidos ou incompletos." Mund acrescentou que os maquinistas muitas vezes lidam com situações que o projetista pode não ter considerado ao modelar a peça, outro ímpeto para dar ao maquinista recursos CAD especializados.
Simulando ou Ignorando
A simulação de usinagem tridimensional tem sido um grande auxílio de programação e continua melhorando. Pegue a simulação da máquina-ferramenta completa, incluindo carregamento robótico e até o logotipo na porta deslizante. Pode não ser necessário do ponto de vista da usinagem, mas como Mund observou:
"O operador vai passar uma ferramenta por um pedaço de metal. Qualquer coisa que você possa fazer para aumentar a confiança deles na precisão é bom. E é uma ótima maneira de incutir confiança na verificação como um todo." Ele acrescentou que para máquinas multitarefa complexas, simular cada detalhe se torna importante porque, caso contrário, é difícil para o programador prever e evitar colisões.
Remenak concordou que os fornecedores de CAM estão expandindo a amplitude do que é simulado, "já que programadores exigem simulação precisa para novos tipos de usinagem, como torneamento por interpolação, whirling de rosca e torneamento poligonal, broqueamento, ou até processos de deposição de metal aditivo."
Paradise da Siemens fez a observação interessante de que "sistemas CAM há muito sabem muito mais sobre a trajetória da ferramenta do que disponibilizávamos aos programadores. Mas começamos a exibir muito mais informações de trajetória de ferramenta nos últimos anos." Exemplos incluem mostrar o ângulo da ferramenta, a espessura do material restante, e indicar se há um problema, levando o programador direto a esse ponto.
"Tudo soa muito óbvio, mas é bastante novo", ele observou. "Essas coisas podem ser bastante importantes para um programador que está tentando entender o que está acontecendo ou tentando obter um acabamento excepcional." E embora a detecção automática de colisão tenha sido um atributo comum em pacotes CAM, nem sempre facilitavam para o programador descobrir onde e por quê. Paradise disse que isso está mudando. "Estamos dando aos usuários informações mais precisas sobre o que está acontecendo para ajudá-los a criar melhores operações de usinagem."
Mund da CNC Software adicionou que a codificação por cores do movimento ajuda. "Num relance você pode ver velocidades e avanços, ou o tipo de movimento, ou o tipo de ferramenta que é usado." Ele ecoou a visão de Paradise de que o CAM moderno oferece tanto ferramentas amplas de análise de trajetória de ferramenta para verificação e o que o programa rende, mais ferramentas de análise que permitem ao programador "entrar e dissecar um pedaço de movimento e ver os números que o alimentam. É menos comum que as pessoas precisem disso, mas quando precisam, é importante que eles o tenham."
Por outro lado, às vezes é melhor não mostrar as coisas exatamente como elas são. Mund disse que a transição de CAD para CAM pode ser auxiliada dando ao maquinista a capacidade de suprimir temporariamente uma característica, como um raio no canto de uma peça, para facilitar a usinagem.
De acordo com Paradise, também há momentos em que ajuda reduzir o detalhe do modelo CAD enquanto ainda diz ao programa CAM para usinar características naquela área. "Eu economizo tempo de modelagem. Eu economizo tamanho de arquivo. E eu automatizo meu CAM. Tudo no mesmo processo." Este último exemplo nos lembra que, como a Autodesk, a Siemens PLM oferece um pacote CAD/CAM completo com NX.
Finalmente, Paradise argumentou que nem toda simulação CAM é igualmente precisa e perfeita. "Nós conduzimos nossa simulação dentro do NX CAM usando o G-code final que irá para a máquina-ferramenta. O pós-processamento é integrado diretamente no sistema. Então, imediatamente após programar um caminho, o sistema gerará G-code e usaremos esse G-code para conduzir a simulação."
Paradise disse que a maioria dos pacotes CAD/CAM usa um produto de terceiros para simulação de usinagem. "Você tem que exportar G-code do seu pós-processador e importá-lo em um sistema diferente. E você tem que replicar seu modelo de máquina, fixação e ferramentas de corte naquele sistema também. Então você roda sua simulação conduzida por G-code lá. E se houver uma modificação de design ou um problema, você tem que voltar ao seu sistema CAM, fazer uma mudança, e passar pelo ciclo novamente. Somos únicos em fazer tudo isso dentro do NX CAM na hora."
Peças Fora
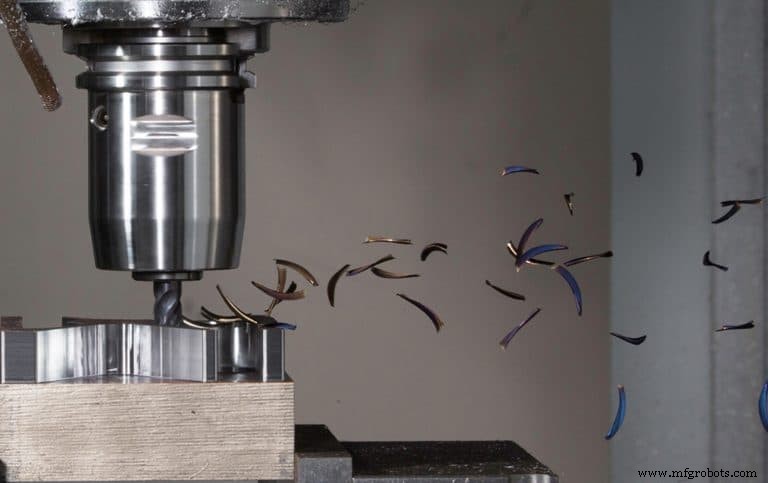
A capacidade de programar automaticamente a taxa de avanço ideal baseada em uma análise volumétrica do material logo à frente da ferramenta é talvez o tópico mais quente na busca para reduzir tempos de ciclo. Todo fornecedor de CAM oferece a capacidade, com nomes diferentes e variações nas operações e configurações de eixos. No Mastercam é chamado de Dynamic Motion porque, como Mund explicou, o software "está constantemente mudando o engate da ferramenta para que a carga de cavaco permaneça constante."
Um exemplo fácil é ir rápido em uma seção reta e desacelerar em um canto, enquanto a maneira antiga de programar o corte seria definir uma taxa de avanço que a ferramenta pudesse sobreviver no canto e aplicar a mesma taxa para toda a periferia.
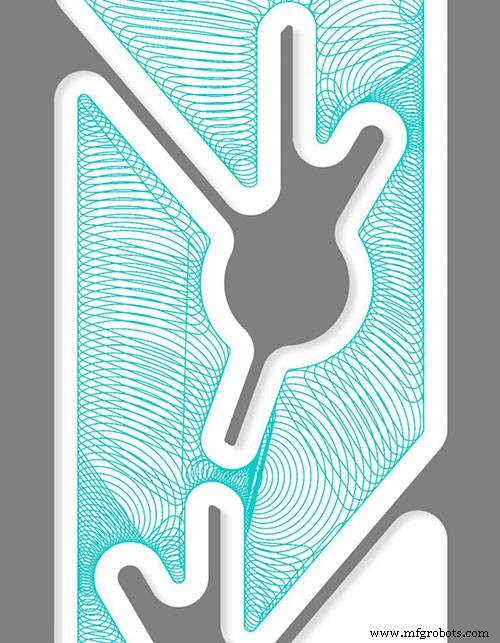
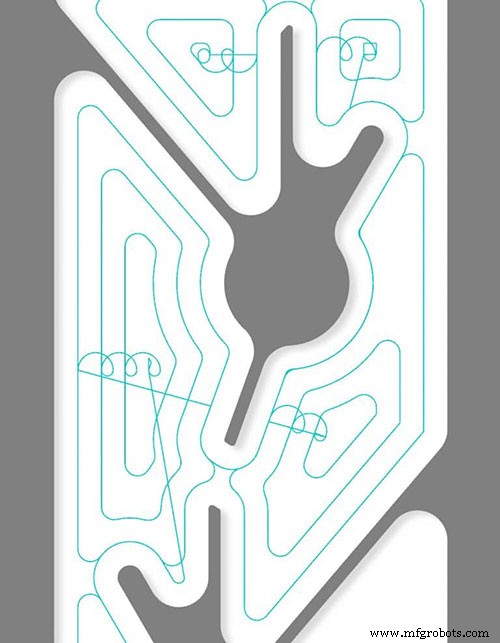
O objetivo também é permanecer engajado com a peça de trabalho o máximo fisicamente possível, distinguindo a técnica tanto do desbaste convencional quanto da usinagem trocoidal, que corta uma seção da peça e depois faz um loop para cortar outra pequena seção. Quando visto de cima, as trajetórias de ferramenta do Dynamic Motion podem parecer caóticas em comparação, enquanto os cavacos são consistentes em tamanho e forma. Também é melhor para a ferramenta, porque desengate e reengate contribuem para o desgaste da ferramenta.
Mund adicionou que outro ideal é usar o máximo possível da superfície de corte da ferramenta, fazendo cortes axiais profundos, "embora um pouco mais rasos radialmente do que você faria na usinagem convencional. Parece contra-intuitivo, mas é muito mais rápido fazer um corte axial mais profundo com um engate radial mais raso versus descer em degraus com uma série de cortes radiais profundos."
Mund reconheceu que a maioria dos pacotes CAD/CAM tem uma técnica semelhante e disse que ela "se tornou a maneira padrão de desbaste complexo e acabamento 2D nos últimos anos. É o mais próximo que chegamos de criar um tipo de trajetória de ferramenta universalmente benéfico. Vimos oficinas com máquinas mais antigas e ferramentas não premium reduzirem o tempo de usinagem em 50 a 60%."
A abordagem da Open Mind foi licenciar o kit básico VoluMill da Celeritive Technologies Inc. (Moorpark, CA) e adicionar seus próprios métodos para coisas como fatiamento para obter múltiplas profundidades, seccionamento e verificação de colisão. Dada a personalização, eles escolheram um nome distinto para o produto: desbaste Maxx Machining.
Levine disse que o aspecto mais único da implementação é estendê-la para usinagem de cinco eixos. "Se você tem um componente moldado como um molde de pneu ou uma carcaça de motor de aeronave, podemos apresentá-lo com caminhos de desbaste de cinco eixos. Se você usar CAM tradicional em uma superfície curva como um molde de pneu, você faz muitos cortes Z e acaba com muitos degraus nessa superfície. Quando aplicamos desbaste de alto desempenho em cinco eixos, nós nos adaptamos à forma, deixando uma quantidade constante de material para o caminho de acabamento. Todo o processo se move melhor e você pode economizar muitos cortes de limpeza intermediários."
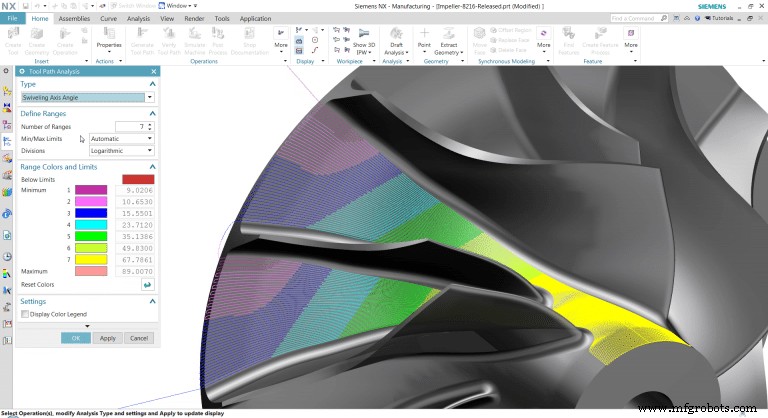
Mund disse que o Mastercam recentemente adicionou Dynamic Motion ao desbaste e torneamento de cinco eixos, e Gadsden disse que o novo "inclinação automática do eixo da ferramenta ... fornece uma única solução que ajuda a gerar movimento suave e seguro de cinco eixos para todas as formas de modelo e tipos de trajetória de ferramenta, tornando tão fácil criar programas de cinco eixos quanto com código de três eixos."
O GibbsCAM também usa VoluMill e Remenak credita a ele melhorias dramáticas no tempo de corte e vida da ferramenta. Ele adicionou que "avanços recentes aplicaram as lições aprendidas nestes algoritmos de fresamento de alta eficiência ao torneamento, e o resultado é uma nova geração de trajetórias de ferramenta de torneamento como VoluTurn, disponível no GibbsCAM 12. Essas novas trajetórias de ferramenta de torneamento oferecem altas taxas de remoção de material enquanto reduzem tensões na máquina e na ferramenta para melhorar a qualidade do corte e a vida da ferramenta."
Cortando Tempo Não Produtivo
Naturalmente, o CAM moderno também minimiza o tempo não produtivo reduzindo tanto alturas quanto distâncias de afastamento. "Altura de afastamento soa como uma coisa minúscula, mas pode fazer uma grande diferença em uma peça grande", observou Paradise. Ele também está entusiasmado com a importância de suavizar a trajetória de caminhos de corte e não corte.
"A maneira fácil de lidar com movimento não produtivo é dizer à máquina para parar, afastar, e mover rapidamente para um ponto acima da próxima área de usinagem, parar novamente, mover para baixo, e engatar. Isso serve para alguns movimentos, mas se for uma peça que você vai usinar ao longo do tempo, isso pode ser milhares de tais movimentos exatamente nas mesmas posições na mecânica, e isso danifica a máquina. Também é mais lento. Calcular a curva apropriada e construir aceleração e desaceleração em cada extremidade é a melhor maneira. Por exemplo, um grande cliente recentemente economizou 10% no tempo de ciclo em centenas de suas máquinas apenas suavizando os caminhos não produtivos."
Suavizar o tempo não produtivo não requer um controle sofisticado ou uma máquina cara. É uma maneira fácil de aumentar a produtividade de até uma máquina econômica. E como também reduz o desgaste na máquina, aumenta a longevidade da máquina.
Outros Avanços Empolgantes
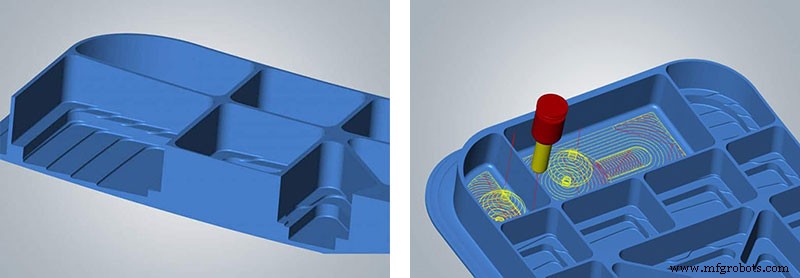
Melhorias adicionais incluem o novo ciclo de desbaste 3D otimizado no hyperMILL da Open Mind, que foi aprimorado para aplicações com fresas de alto avanço (que fazem cortes rasos com grandes passos). A distância de passo pode ser calculada a partir da altura de escória medida contra a geometria da fresa de alto avanço e um movimento especial de trajetória de ferramenta remove material residual de cantos quando há um grande passo.
Levine disse que o segredo é modelar precisamente a geometria do fundo da ferramenta, enquanto "outro software aproxima uma fresa de alto avanço como uma fresa toroidal com um raio de canto. O fundo de uma fresa de alto avanço na verdade tem um grande raio efetivo e nós o modelamos como tal."
Um benefício é poder usinar mais perto de paredes porque o software sabe onde a geometria da ferramenta deixa espaço, enquanto simulações que aproximam a ferramenta com um fundo plano veem contato onde não há nenhum. Levine adicionou que modelar a ferramenta também permitiu melhores cálculos para a distância entre cortes adjacentes para controlar a qualidade da superfície.
Outro recurso da Open Mind que não se limita a fresas de alto avanço é "divisão inteligente de corte". Se, por exemplo, uma seção de uma peça exigia a remoção de 4,1" (104 mm) de material e o programador especificou um passo de 1,0" (25,4 mm), o último corte seria muito fino (e poderia ser ainda mais fino que este exemplo). Além de ser ineficiente, usinar tais lascas pode ser muito prejudicial em alguns materiais, disse Levine. "Então oferecemos esta opção para substituir os passos prescritos, recalculando com base no número total de passos para que cada corte remova material equivalente."
Finalmente, muitas empresas estão permitindo o uso de "fresas de segmento circular" e outros novos designs de ferramentas cônicas de barril. (Veja "Novos Designs de Ferramentas Impulsionam Corte Mais Rápido do que Nunca", edição ME Tooling & Workholding, Primavera 2018). Como Levine explicou, tais ferramentas apresentam um raio efetivo tão grande quanto 1.500 mm, tornando distâncias de passo de 6 e 8 mm uma realidade para um acabamento superficial superior com reduções de tempo de ciclo excedendo 90%. "Você não precisa trocar de ferramenta para acabamento de áreas adjacentes como cantos internos arredondados, e áreas de difícil acesso podem ser usinadas de maneira eficiente e segura", disse ele.
Gadsden disse que eles fizeram parceria com um cliente três anos atrás para otimizar usinagem de cinco eixos de blisks muito complexos usando ferramentas de barril e conseguiram reduzir tempos de ciclo de fresamento de 200 horas para 35. "Isso é uma economia de 83%, e também reduzimos custos de ferramentas em 72%."
Outra área de melhoria é impressão 3D. Gadsden da Autodesk destacou a crescente disponibilidade de máquinas que combinam processos subtrativos e aditivos. "Essas máquinas híbridas parecem destinadas a transformar como fabricamos peças, mas apresentam um desafio de programação para software CAM porque processos aditivos não são apenas processos subtrativos ao contrário. Com isso em mente, a Autodesk adicionou ferramentas especializadas ao PowerMill para programar, controlar e simular processos de manufatura aditiva de alta taxa."
Sistema de controle de automação
- Entendendo Máquinas de Torno: Peças, Funções e Aplicações Modernas CNC
- B&R Mapp Motion Aprimora Desempenho de Robôs com Recursos Avançados de Configuração
- Células FlexLoader da ABB Automatizam Carregamento de Peças, Aumentando Eficiência e Reduzindo Custos
- Robôs Alcançam Coordenação Olho-Mão Precisa para Tarefas Complexas
- Desbloqueando Machine Learning: Insights Práticos para Líderes da Indústria
- Revolucionando EDMs: Automação Mais Rápida e Eficiente com a Indústria 4.0
- Soluções Digitais Impulsionam Manufatura Inteligente
- Software de Fabricação Assistida por Computador (CAM): Fundamentos e Aplicações
- Como CAD e CAM Transformam o Fabrico: Aumentando Eficiência e Precisão
- Partes Essenciais do Torno: Funções e Visão Geral