



Revolucionando EDMs: Automação Mais Rápida e Eficiente com a Indústria 4.0
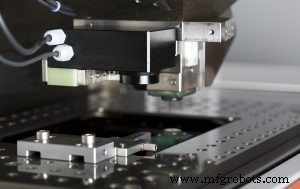
Embora as máquinas de eletroerosão (EDM) ofereçam a vantagem de manter tolerâncias apertadas, trabalhar com praticamente qualquer metal e serem ideais para peças delicadas ou frágeis, operadores qualificados estão cada vez mais escassos e robôs nem sempre preenchem essa lacuna. Processos automatizados nas máquinas, novos designs e recursos da Indústria 4.0 estão ajudando a resolver o problema.
Eric Ostini, gerente de produto da GF Machining Solutions (Lincolnshire, IL), cujo pai e avô trabalharam com EDM, disse: "Depois que me formei e achei que sabia tudo sobre EDM, meu pai me disse que, após alguns anos no ofício, eu perceberia que não sabia nada, porque antigamente eles conseguiam ouvir o gerador e saber o que ajustar na máquina. Hoje, tudo é automatizado. Você não sabe o que tinha que fazer no passado para fazer essas máquinas funcionarem. Você só aperta um botão e elas funcionam."
Os fabricantes de máquinas tornaram desnecessário que os operadores entendam o "o quê" e o "porquê" do que acontece internamente, compensando assim sua falta de conhecimento e experiência.
"Estamos tornando as coisas mais automatizadas não apenas porque a tecnologia caminha nessa direção, mas também por causa do conhecimento das pessoas que usam o equipamento", acrescentou Ostini. "É muito difícil encontrar bons operadores. Se você puder tornar a máquina mais automatizada, a ponto de ela fazer muitas das coisas que um bom operador faria, até um operador mediano pode brilhar."
Na Belmont Equipment and Technologies (Madison Heights, MI), um circuito proprietário desenvolvido internamente para detecção de peças multi-contato em um dispositivo de fixação do cliente verifica se as peças estão carregadas corretamente ao tocar sensores, eliminando o carregamento incorreto e a intervenção demorada do operador no processo de setup.
Além disso, a empresa desenvolveu software de usinagem para utilizar tecnologia embarcada com capacidade de edição para criar configurações personalizadas para aplicações específicas. "Dependendo das habilidades ou conhecimento do operador, as máquinas são feitas para permitir que o novato opere com configurações pré-definidas e o profissional experiente personalize configurações para aplicações específicas, que podem então ser executadas por qualquer pessoa posteriormente", disse Tony Tyll, vice-presidente de operações da Belmont.
Paletes para Peças e Eletrodos
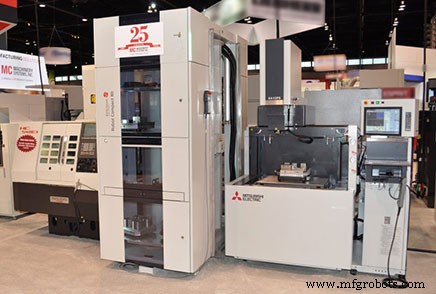
Assim como outros tipos de máquinas-ferramenta, as EDMs podem usar trocadores de paletes para automatizar o processo de produção, segundo Greg Langenhorst, gerente de marketing técnico da MC Machinery Systems Inc. (Elk Grove Village, IL), distribuidora de linha completa de máquinas-ferramenta, incluindo EDMs Mitsubishi. "Quando você usa qualquer tipo de configuração automatizada para EDM a fio ou de penetração, as peças — tanto para eletrodos de penetração quanto para peças de trabalho — são tipicamente configuradas em uma base de ferramentas com referências. Como exemplo, um eletrodo de penetração pode ser configurado em um palete de ferramentas. O grafite iria para a fresadora de grafite para usinagem, depois seria movido automaticamente e fixado em um mandril para inspeção por uma CMM."
Para produção automatizada de peças menores em EDM a fio, as EDMs Mitsubishi usam um robô de seis eixos da Mitsubishi para trocar peças dentro e fora da EDM. Nesse sistema articulado, a peça pode ser vertical ou horizontal, direita ou invertida ou em um ângulo, porque o robô consegue lidar com esse tipo de articulação.
"Para peças maiores, usamos robôs System 3R ou Erowa. Geralmente, essas unidades têm um garras de plano fixo que pega a peça do rack de ferramentas e a coloca na mesa da máquina exatamente na mesma orientação. Um robô exigiria uma garra do tipo rotativa ou basculante para carregar o cabeçote e a mesa em uma EDM de penetração ou inverter blanks de eletrodos suspensos na mesa de uma fresadora de grafite", disse Langenhorst.
O Erowa Compact 80 é um robô relativamente novo que pode trocar eletrodos e peças em uma EDM de penetração no eixo Z. Ele manipula paletes de até 11,8 × 11,8 pol. (300 × 300 mm) com peças de até 176 lb (80 kg). "Ele pode ser usado para criar uma célula de trabalho quando você o coloca entre uma fresadora de grafite e uma EDM de penetração", disse Langenhorst. "Ele pode carregar blanks de grafite na fresadora e retirar eletrodos acabados, e então carregar as peças na EDM de penetração e pegar os eletrodos recém-saídos da fresadora e colocá-los para uso imediato."
Ele observou que um dos clientes de EDM da MC Machinery é uma ferramentaria que usa dispositivos de fixação do tipo quadro retangular grandes. "Eles podem carregar uma peça grande ou múltiplas peças nesse quadro/mesa, exatamente como fariam normalmente na EDM se quisessem rodá-la durante a noite ou fim de semana. Ele retira um quadro com quatro ou cinco peças acabadas diferentes e coloca outro quadro carregado de volta. As peças são predefinidas fora da máquina no quadro/mesa para que fiquem todas quadradas e verdadeiras. Em seguida, todos os pontos zero podem ser localizados por CMM e enviados para a máquina para serem carregados com o programa da peça para economizar tempo de máquina, ou medidos uma vez carregados na máquina com o fio antes de rodar o programa."
Para melhorar as capacidades de não especialistas, a Makino Inc. (Auburn Hills, MI) lançou recentemente um conjunto de funções de monitoramento remoto chamado HyperConnect, e desenvolveu vários recursos em seu sistema de controle Hyper-i existente para melhorar a capacidade do operador, incluindo a função E-Tech Doctor que captura o conhecimento e a experiência de um operador avançado e os transforma em uma função facilmente utilizada por operadores de todos os níveis de habilidade.
"Elevar a inteligência e a capacidade de nossas tecnologias de potência adaptativas ajuda a reduzir o nível de habilidade do operador necessário para obter resultados de alto desempenho", disse Brian Pfluger, gerente de produto EDM da Makino. "A máquina é capaz de fazer mais por conta própria, tendo uma capacidade de auto-adaptação mais robusta, e isso libera os operadores para dedicar seu tempo a outras atividades da oficina."
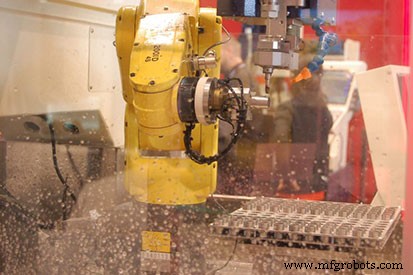
Se um fabricante emprega robôs, algumas séries de EDM a fio e de penetração da Sodick Inc. (Schaumburg, IL) são equipadas com portas de tanque segmentadas para tornar o interior das máquinas acessível para braços robóticos. "Quanto mais você puder automatizar alguns desses processos, [os operadores] podem trabalhar em coisas mais importantes ou em mais coisas ao mesmo tempo", disse Evan Syverson, gerente de desenvolvimento de negócios aditivos da Sodick.
Para tornar suas EDMs mais simples e fáceis de operar, a MC Machinery Systems criou um sistema baseado em conhecimento. Por exemplo, uma EDM a fio usa diferentes diâmetros de fio e usina diferentes tipos e espessuras de material da peça. "Para cada tipo de trabalho, temos o que chamamos de E-Packs, que são configurações de potência, valores de velocidade de avanço e valores de compensação de corte relacionados a trabalhos específicos. Uma tabela de dados no controle da máquina tem todas essas informações, então o operador só precisa responder perguntas no controle da máquina para escolher o tipo de fio, o material e espessura da peça, e a precisão e acabamento superficial desejados. A máquina descobre tudo por eles. Se vai levar uma passagem ou cinco passagens, a máquina faz tudo sozinha.
"Também temos uma barra deslizante no controle da máquina que oferece uma escolha entre velocidade no lado esquerdo e precisão no lado direito", continuou Langenhorst. "À medida que você empurra o controle deslizante para a direita, ele desacelera a máquina e torna os cantos mais precisos. Se você não precisa de tanta precisão e quer velocidade, empurra tudo para a esquerda. Se quer algo intermediário, pode escolher isso."
Controles para Robôs
Quando Ostini da GFMS disse que um operador equipado com conhecimento básico de EDM precisa apenas apertar um botão para fazer a máquina funcionar, ele quis dizer literalmente. Graças a mudanças de software, um operador pode ajustar a configuração de potência apertando um botão, dependendo do que deseja fazer.
Se o operador quer cortar 10-15% mais rápido que o padrão, ele aperta um botão e o software ajusta todas as configurações do gerador. Por outro lado, disse Ostini, digamos que é sexta-feira e hora de ir para casa. O operador aperta um botão e a máquina entra em modo conservador ou eco. Nesse caso, o fio desacelera drasticamente.
No passado, isso criaria imprecisões na peça, disse Ostini. "Mas como desenvolvemos a tecnologia em torno dessa configuração, ajustamos o gerador para que ainda mantenhamos a mesma precisão, mas ele economiza 30-35% no uso do fio." A GFMS adicionou automação semelhante de um botão no lado de EDM de penetração.
A GFMS também adicionou funções de medição e validação às EDMs usando scopes e sondas Renishaw para garantir que o operador configurou um trabalho corretamente. Após o corte, a sonda e o scope podem ser usados novamente para validar o trabalho antes que a peça seja removida.
"Por exemplo, em nossas máquinas CUT 1000 temos um sistema chamado IVU [unidade de visão integrada], que mede o que foi cortado e diz antes de você remover a peça da máquina se a peça foi cortada corretamente", disse Ostini. "Se não, você conserta ali mesmo ou descarta."
A Belmont Equipment and Technologies oferece diferentes modelos projetados em torno dos níveis de automação que o cliente pode querer fazer agora ou no futuro. "Isso pode implicar soluções que vão desde um sistema robótico turnkey completo, até um design pré-cabeado com mudanças mecânicas que permitiriam um acréscimo fácil posteriormente", disse Tyll.
Indústria 4.0 e Análise de Dados
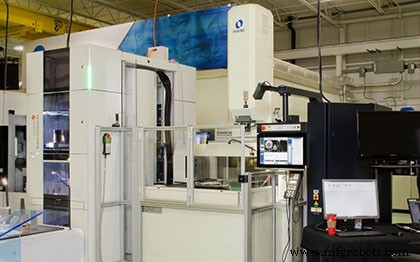
Embora operadores qualificados sejam difíceis de encontrar, alguns elementos da Indústria 4.0 estão ajudando a suprir a diferença criando eficiência nas operações. Entre os objetivos da Indústria 4.0 está a capacidade de coletar dados de máquina que podem ser analisados para identificar problemas.
"Muitos clientes buscam o retorno de dados que lhes dará o conhecimento do processo para analisar como operar suas máquinas da maneira mais eficiente", disse Tyll. "Junto com isso, permite identificar problemas antes que comecem. Com vários pacotes de software offline que lidam com o lado analítico, trabalhamos com nossos clientes para estabelecer as conexões necessárias para o feedback."
A solução de problemas é uma parte fundamental da Indústria 4.0, concordou Ostini. "Uma vez que você vê algo, quer saber o porquê", disse ele. "E é aí que a análise precisa ser mais intuitiva." Ele deu o exemplo de um dono de oficina olhando quanto tempo uma máquina esteve cortando vs. não cortando. Ele nota nos dados que às 16h parece estar mais parada do que ligada, e se pergunta por que isso acontece.
"É quando você precisa poder olhar outros dados", disse Ostini. "Pode ser manutenção, ou parada por alarme, ou parada porque o operador está configurando uma peça." Uma empresa em Indiana fez isso e notou um soluço consistente durante a semana. Então, olharam os dados e notaram que era na troca de turno. Havia uma queda na produção porque o operador que saía tinha um trabalho na máquina e o que entrava não sabia o que era, então tinha que descobrir. Como resultado, a empresa adicionou 15 minutos a cada turno para criar uma sobreposição para que os dois operadores pudessem fazer a passagem de turno. A empresa estimou o custo da mudança após um ano e percebeu que economizou $100.000, mesmo contabilizando o pagamento extra do operador.
Sensores de Flutuador Evitam Derramamentos
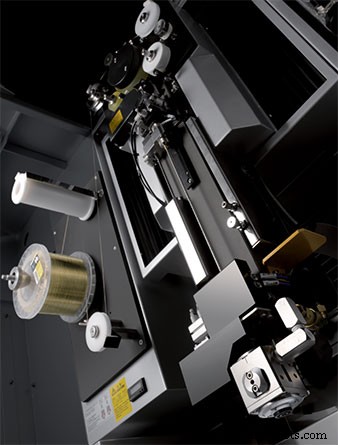
A Sodick tornou suas EDMs acessíveis para robôs e tornou o acesso para humanos mais conveniente com suas portas de tanque basculantes. O recurso está em sua série ALN de EDMs a fio e série AG de máquinas de penetração.
"É particularmente útil do ponto de vista de automação porque, em vez de ter alguém abrindo a porta fisicamente, a porta é baixa o suficiente para que um robô entre e troque sua ferramenta ou peça", disse Syverson.
Devido às paredes multi-segmentadas da porta que se abaixam uma na outra, um tanque pode ser aberto parcialmente. Isso permite que operadores acessem a peça sem drenar totalmente o tanque e abrir a porta completamente. Além disso, a porta tem um sensor de flutuador, disse Syverson. "O tanque se enche com dielétrico durante a usinagem, e obviamente você não quer abaixar a porta com o tanque cheio de fluido. Se o nível da água estiver muito alto, ele na verdade para no nível da água em vez de continuar descendo, evitando um derramamento acidental."
A série AG de penetração apresenta motores lineares refrigerados e uma opção de eixo C que pode girar a velocidades de até 2000 rpm.
Na Makino, máquinas mais novas são capazes de fazer mais por conta própria. Opções podem incluir trocadores de ferramentas automatizados para EDMs de penetração e um sistema de enfiamento de fio automático para EDMs a fio, ambos estendendo a operação sem supervisão da máquina. Automação de nível superior tipicamente inclui o uso de robótica para trocar a peça e melhorar a utilização da máquina, e pode incluir o atendimento de múltiplas máquinas por um robô.
O novo HyperConnect fornece quatro funções para melhorar o acesso remoto e a comunicação em rede quando as máquinas estão conectadas a uma rede interna. Com o EDM Mail, a máquina tem a capacidade de enviar atualizações por e-mail sobre o status da máquina, incluindo parada da máquina, num esforço para minimizar tempo de inatividade e perda de produção. Com o EDM Viewer, o operador pode monitorar e acessar o controle da máquina remotamente em um PC ou dispositivo inteligente. Isso permite que um operador "veja" exatamente onde e o que a máquina está fazendo durante operação sem supervisão. Com a Visualização Máquina-a-Máquina, o operador pode visualizar qualquer outro controle Hyper-i em rede diretamente do controle da máquina sem ter que deixar sua área de trabalho. E com o PC Viewer, o operador pode acessar e exibir qualquer programa e dados de um PC em rede no display de 24 pol. (610 mm) da máquina. Essa função permite que o operador realize todas as tarefas necessárias para operar a máquina a partir do controle Hyper-i, incluindo outros softwares especializados como Microsoft Office ou CAD/CAM especializado.
Além do E-Tech Doctor mencionado anteriormente, a Makino desenvolveu vários outros recursos do sistema de controle Hyper-i, incluindo múltiplos ciclos de captação enlatados (incluindo nivelamento de peça sem necessidade de sondas internas), verificação de medição e rastreamento e relatório de utilização da máquina.
"A ideia do recurso de rastreamento de utilização é fornecer à oficina as ferramentas necessárias para monitorar a eficácia e eficiência de seus processos atuais, que é uma área comum de deficiência para a maioria das oficinas", disse Pfluger. "Esta nova ferramenta de rastreamento fornece os meios para medir a utilização da máquina 24/7 e identificar áreas para melhoria."
Sistema de controle de automação
- Automação Aprimorada Impulsiona Robótica Mais Capaz em Moldagem por Injeção
- Universal Robots Revela Novos Acessórios para Cobots na Automate 2019
- Explorando o Espectro de Realidades na Automação Industrial
- Aumente a Agilidade da Cadeia de Suprimentos com Automação Inteligente
- Salário Mínimo Mais Alto Impulsiona Investimento em Robótica, Aponta Estudo
- Acelere a Automação de Negócios com Plataformas Low-Code
- Mitsubishi Electric Automation lança LoadMate Plus: Célula robótica móvel para fabricantes CNC
- Domine a Automação: Estratégias Comprovadas para Sucesso na Fabricação
- Preparando Maquinistas para o Futuro: Dominando Habilidades de Programação para Automação
- Como a IIoT Aumenta a Eficiência da Manufatura: 6 Estratégias Comprovadas