



EDMs Sem Supervisão: Um Salto em Direção à Precisão Automatizada
Automatizar processos EDM requer mais do que boa maquinaria
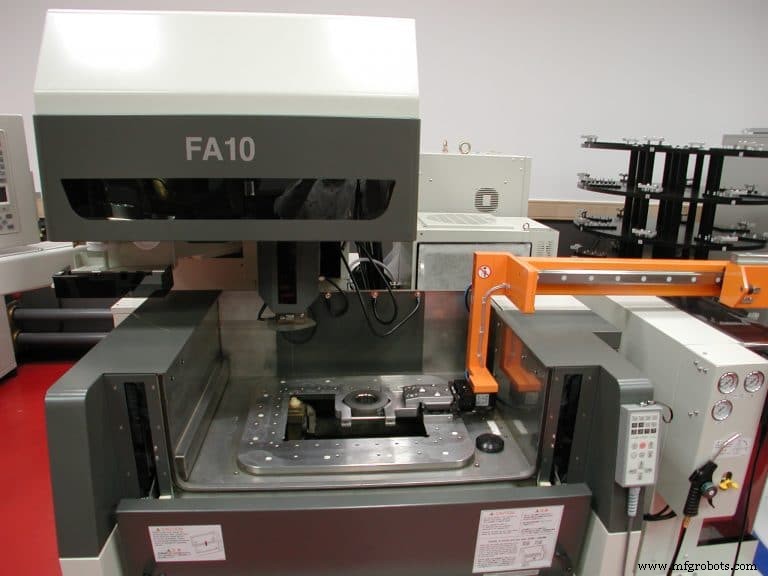
Em sua maior parte, EDM é um processo sem supervisão, ou pelo menos levemente supervisionado. Diferente de tornos CNC e centros de usinagem, onde uma ferramenta quebrada durante a noite pode fazer uma manhã verdadeiramente ruim, afundar uma cavidade de molde ou cortar uma matriz de aparar requer pouco em termos de babá — por que não deixaria a máquina rodar por conta própria depois que todos foram para casa no dia? Se o fio quebra, o EDM simplesmente enfia um novo. Se o 'trodo faz curto, o controle fará seu melhor para recuperar ou apenas desligará tudo até seu mestre humano vir ao resgate. Grande coisa.
Tornar EDM verdadeiramente lights-out, no entanto, requer muito mais do que auto-enfiadores e circuitos inteligentes. Significa investimento em robôs que não apenas carregam eletrodos no afundador mas os transferem para e de um centro de usinagem próximo para processamento. Significa EDMs a fio com remoção automática de slug e capacidades de troca de fio. Significa monitoramento remoto, sistemas de medição em processo, e paletização de peças. Mais do que tudo, significa excelente organização e compromisso com melhoria contínua. É um grande investimento em tempo e dinheiro, mas para qualquer um disposto a enfrentá-lo, não há razão pela qual ativos EDM caros não possam ser mantidos rodando 24/7.
Pegue uma Pegada
Um dos passos mais fáceis em qualquer jornada de automação é colocar um robô na frente de um EDM afundador, onde ele pode realizar uma tarefa que à primeira vista pode parecer estranha para muitos maquinistas. "Muitos clientes com robôs estão usando eles como trocadores de ferramentas gigantes", disse Mike Bystrek, gerente de produto nacional de EDM a fio na MC Machinery Systems Inc. (Elk Grove Village, IL). "Um fabricante de moldes pode precisar de várias dezenas de eletrodos para uma grande cavidade, e uma oficina de produção pode ter cem ou mais eletrodos rodando através de múltiplos trabalhos, então é comum usar um robô para isso em vez de um carrossel ou trocador de ferramentas estilo rack."
Um robô pode servir múltiplas máquinas, pegando eletrodos de um EDM para uma fresadora de grafite ou centro de usinagem. Pode trazer eletrodos a uma máquina de medição de coordenadas (CMM) para qualificação antes do setup, carregar peças acabadas para aquele CMM, esperar até que tenham sido medidas, e ou colocá-las na prateleira ou levá-las de volta ao afundador para usinagem adicional se necessário. Também pode ser usado para trocar bases de molde ou inserts, desde que caibam dentro da capacidade de carga do robô.
"Esta última parte realmente depende do tamanho da peça de trabalho", disse o Gerente Nacional de Produto Afundador da MC Machinery Pat Crownhart. "Quanto maior a peça de trabalho, maior e mais caro o robô, mas como regra geral, qualquer coisa que caiba em um pallet quadrado de 12" (304,8 mm) é provavelmente jogo justo para automação."
Ambos concordaram que uso robótico está em ascensão com EDM afundador, mas Crownhart ofereceu várias razões por que é muito menos comum em máquinas a fio, com gerenciamento de slug sendo o principal entre elas. "Com trabalho tradicional de punção e matriz, ou em peças aeroespaciais onde você está removendo uma quantidade tremenda de material, geralmente não se empresta a automação."
Construindo uma Oficina Melhor
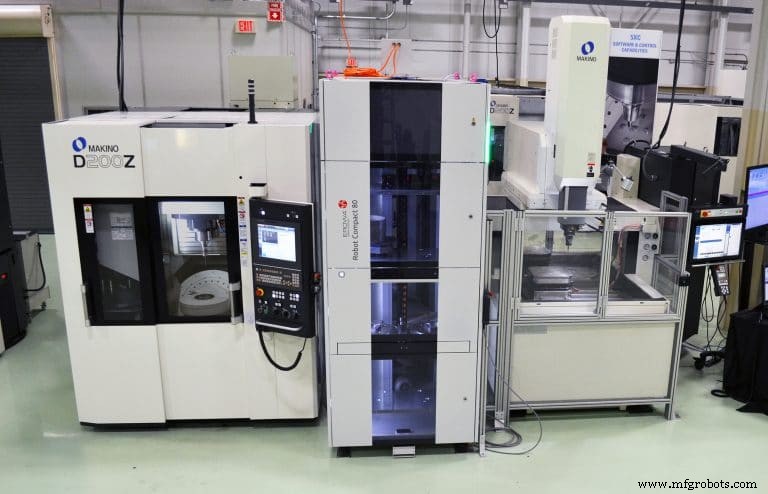
Qualquer que seja o tipo ou marca de EDM, aqueles que automatizaram seus equipamentos estão claramente vendo grandes retornos. Prazos de entrega são mais curtos. Qualidade de peça melhora. E apesar do que pode inicialmente parecer um investimento massivo, custos operacionais caem e margens de lucro crescem (frequentemente substancialmente) quando automação é propriamente implementada.
Mas não tão rápido. De acordo com John Bradford, gerente de automação e turnkey VMC/EDM na Makino Inc. (Mason, Ohio), proprietários e operadores de EDM devem estabilizar e então otimizar seus processos de metalurgia antes de empreender qualquer projeto de automação. Fazer isso não apenas pavimenta o caminho para o próximo passo, mas torna a oficina mais capaz.
"Somos frequentemente abordados por clientes empolgados com o burburinho", ele disse. "Eles querem saber como podem empregar automação, mas não entendem que você deve primeiro ter um processo consistente e confiável — automatizar um ineficiente não vai torná-lo mais eficiente."
Gerente de Linha de Produto EDM da Makino Brian Pfluger disse que alcançar processos confiáveis começa com ter uma máquina confiável, de alta qualidade. "Sem a plataforma de máquina certa, aquela que é comensurável com a qualidade de peça desejada, tentar operar em um ambiente lights-out não vai funcionar. A massa da máquina, os sistemas de feedback de posicionamento, estabilidade térmica — todos são componentes-chave da fundação necessária para construir um ambiente automatizado."
A Triste Verdade
Sejam eles afundando cavidades, torneando eixos, ou fresando bolsos, a verdade inconveniente sobre nossa indústria é esta: utilização em máquinas-ferramenta autônomas é tipicamente não melhor que 40%, e EDM não é exceção. Verdade, oficinas com tempos de ciclo de dia inteiro ou aquelas fazendo milhões do mesmo widget todo ano desfrutam valores maiores que este, mas a tendência em direção a peças cada vez mais complexas em volumes de produção mais baixos, sem mencionar uma escassez perpétua de trabalhadores qualificados, significa que oficinas devem automatizar ou morrer.
Mas o que automação realmente significa? Enfiar o máximo de peças possível na mesa e deixar a máquina rodar lights-out é uma definição, embora esta abordagem leve a aumento de work-in-progress (WIP), sem mencionar a possibilidade de sucatear uma carga de peças.
Em um mundo perfeito, fluxo de peça única é a regra. Tempos de setup são o tempo que leva para mudar programas, e a máquina não precisa de um humano por perto para executar aquele setup. Custos de fixação são muito menores que no cenário de fixação de alta densidade descrito, o cliente pode ter peças muito mais rápido, e nunca há mais que uma peça ruim, se isso.
Ferramentas repetíveis, altamente precisas são necessárias para alcançar este objetivo, assim como um pacote de software capaz de controlar processos de usinagem. Pense em cada pedaço de informação necessário para configurar um EDM afundador: a localização da peça, a forma e tamanho de cada eletrodo, seus padrões de órbita, e requisitos dimensionais e de acabamento. Requisitos similares existem para o CMM comum em qualquer célula automatizada, a fresadora, e até o robô. Tudo isso agora tem que ser gerenciado automaticamente, e o resultado "pacote digital" deve acompanhar cada peça conforme o robô a move para dentro da máquina.
"Gerenciamento de dados é um aspecto crucial de automação", disse Bradford. "O objetivo aqui deve ser remover completamente operadores do ambiente físico e transplantá-los para um que é virtual — sentados na frente de uma tela de computador onde eles podem planejar e agendar trabalhos, escrever programas, e inserir seu conhecimento em um plano de processo. O resultado é uptime muito maior comparado a ficar em frente a uma máquina-ferramenta e alimentá-la esta informação manualmente."
Oficinas estão ouvindo. De todo equipamento EDM que a Makino cotou no último ano, aquele que incluía automação desfrutou uma taxa de vitória quase três vezes a de máquinas autônomas. "Complexidade à parte, você não pode argumentar com taxas de utilização", Pfluger explicou. "Onde uma máquina autônoma pode atingir 35% de uptime, automação básica te levará a cerca de 60%, e se você adicionar um controlador de célula à mistura, você está olhando para 80% ou mais."
O Fator Humano
Toda esta conversa de automação pode deixar operadores de EDM nervosos sobre seus empregos, mas Bob Ianitelli, presidente e COO da Belmont Equipment and Technologies Co., (Madison Heights, MI) disse que há pouco com que se preocupar. "Robôs não podem fazer tudo, e em muitos casos, é mais custo-efetivo usar um operador humano", ele disse. "Por exemplo, trabalhamos com empresas aeroespaciais rodando dois ou três turnos. Eles têm pessoas qualificadas suficientes no lugar, então a necessidade imediata de automatizar pode não estar lá. No entanto, automação deve ser considerada sempre que uma oficina precisa de saída adicional mas não consegue encontrar a mão de obra qualificada necessária para equipar equipamentos além do horário normal de trabalho."
Como com as outras fontes neste artigo, Ianitelli notou que 2018 tem sido um ano de bandeira para automação, "mais do que qualquer outro", ele disse. Grande parte isso é devido à escassez de pessoas, bem como a surge de demanda que muitos na indústria estão experimentando atualmente. Longa história curta, a necessidade de automação não vai embora tão cedo.
Ianitelli concordou com as recomendações oferecidas até agora para ferramentas altamente precisas, consumíveis de primeira linha, e equipamentos confiáveis, mas apontou uma consideração que pode ser esquecida: supressão de incêndio. "Com máquinas que usam um dielétrico de óleo, há um potencial de incêndio", ele disse. "Isso pode não ser uma grande preocupação quando um operador está presente e tem acesso a um extintor, mas qualquer operação lights-out rodando submersa deve investir em um sistema de supressão de incêndio de alta qualidade. Clientes devem verificar com seu município local sobre códigos e restrições, pois estes podem variar."
Dependendo da complexidade, o custo destes sistemas pode ser substancial, mas como com o resto do investimento em automação, eles são fáceis de justificar. "Cada oficina é diferente e há obviamente muitas variáveis a considerar antes de fazer um grande gasto em ferramentas, robôs, sistemas de software e todo o resto", Ianitelli explicou. "Dito isso, muitos de nossos clientes recuperam seu investimento em dois anos, outros em tão pouco quanto seis meses. Tudo depende da aplicação e do que você está tentando realizar."
Largue o Tanque
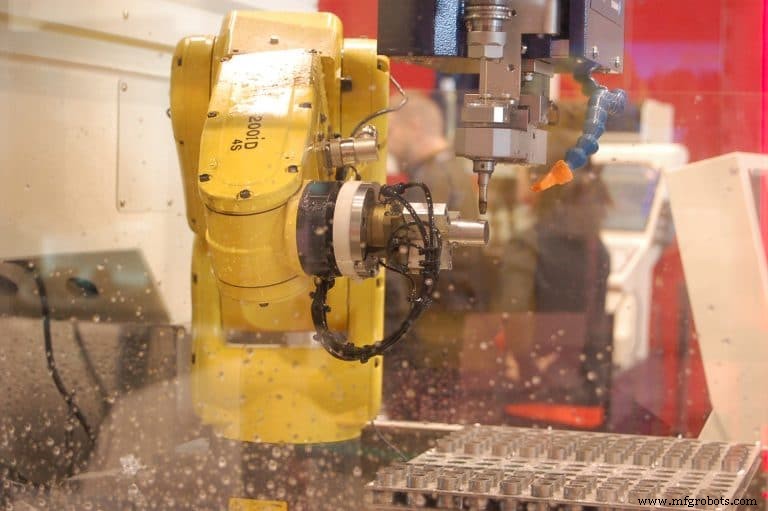
Evan Syverson, gerente de marketing na Sodick Inc. (Schaumburg, IL), alerta oficinas a se educarem completamente antes de apertar o gatilho em qualquer investimento de automação. "EDM já é um processo bem não tripulado; automação apenas o leva ao próximo nível", ele disse. "A coisa principal é avaliar seus requisitos e ter certeza que você tem o equipamento certo para o trabalho. Visitei uma oficina recentemente que estava convencida que precisava de uma célula de produção linear completa. Na realidade, tudo que precisavam era um robô relativamente simples para manter seu afundador alimentado com eletrodos. Eles poderiam ter gasto muito mais do que era necessário."
Nem é pré-requisito que oficinas invistam em uma máquina nova — desde que um EDM mais antigo ainda seja mecanicamente sólido, tenha características como um tanque de queda para fácil acesso de robô, e algum meio de monitoramento remoto. Então, por todos os meios traga-o para o redil da automação.
"Você pode automatizar tudo que quiser, mas se não tem ninguém lá para te dizer que algo acabou de dar errado ou qual o status é, você vai perder tempo valioso de máquina", Syverson disse. "Esta é uma área onde a Industrial Internet of Things (IIoT) está tendo um grande impacto. É muito mais fácil agora gerenciar equipamentos remotamente, agendar trabalhos, e manter melhor controle de tudo; oficinas estão se tornando muito mais flexíveis, mais eficientes, e está abrindo muitas portas para pessoas."
Reto e Estreito
Syverson reconheceu que seu cliente não tinha necessidade de uma célula de manufatura linear, mas esse não é o caso para todas as oficinas EDM. Fred Holzmacher, gerente regional na Erowa Technology Inc. (Arlington Heights, IL), disse que há boas razões para investir em tal sistema.
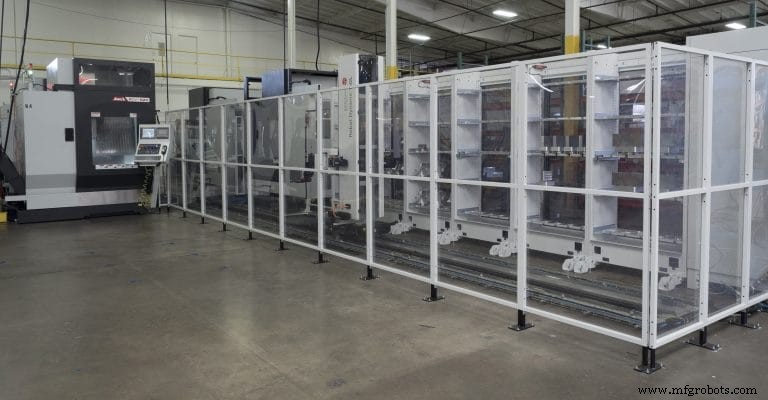
"Oficinas de molde maiores e aquelas desejando automatizar múltiplos equipamentos encontram células lineares para ser mais custo-efetivas", ele disse. "Assumindo que você tem o trabalho para manter o robô ocupado e os tempos de ciclo são longos o suficiente para ele servir cada máquina, investimento geral é reduzido. Você pode começar pequeno e adicionar conforme suas necessidades crescem adicionando alguns pés de trilho a uma extremidade. É fácil usar o mesmo robô em um afundador, um a fio, uma fresadora de eletrodo — qualquer máquina que usa a mesma plataforma de ferramentas. E células lineares tipicamente vêm com um controlador de célula, aumentando grandemente flexibilidade de agendamento e facilidade de uso."
Este último ponto é especialmente importante para oficinas lutando para encontrar operadores qualificados, que nestes dias é praticamente todas elas; porque controladores de célula são equipados com software sofisticado, ajustar a cargas de trabalho cambiantes se torna mais simples. "Digamos que seu cliente acabou de ligar e disse que sua linha está parada, e quer saber quão cedo eles podem obter uma peça de reposição", ele explicou. "Com um controlador de célula, você apenas pega o próximo trabalho na tela e solta onde quiser. O software cuida do resto."
Sem um controlador de célula, esta atividade cotidiana deve ser gerenciada por um humano — alguém que entende quais trabalhos podem rodar onde e vai para o chão de produção e reprograma o robô. Com um controlador de célula, filas de produção com dezenas ou até centenas de trabalhos diferentes são gerenciadas facilmente, e erros custosos evitados.
"Você realmente ganha mais pelo dinheiro com um sistema linear", Holzmacher disse. "Por causa do controlador, você obtém um nível mais alto de inteligência que um robô padrão. Você pode agendar trabalhos por mais tempo e é mais fácil decidir quais máquinas rodam quais trabalhos, e quando. Isso não é para dizer que robôs autônomos não têm seu lugar — ainda vendemos muitos deles — mas sistemas lineares te levam ao próximo nível."
Bebendo o Kool-Aid
Mark Cicchetti esteve lá e fez isso. Antes de assumir seu trabalho como diretor técnico para a divisão EDM na Absolute Machine Tools Inc. (Lorain, OH), Cicchetti tinha sua própria oficina, onde enfrentou muitas das mesmas dificuldades que seus clientes atuais. Seu conselho? Aperfeiçoe seus processos o máximo possível antes de perseguir automação.
"Começamos instalando o mesmo sistema de fixação em cada máquina na oficina", ele disse. "Você pode pegar uma peça ou eletrodo do fio para o afundador, a fresadora para a retificadora, o torno para o CMM, e fazer isso sem reposicioná-la."
Fixação padronizada permitiu Cicchetti e sua equipe pré-configurar todos aproximadamente 600 trabalhos por mês offline em um CMM — não mais tocando off na máquina. Permitiu eles facilmente verificar que características de peça combinavam com dados CAD em qualquer etapa no processo de manufatura — não mais fixações de inspeção, não mais tempo perdido pegando pontos de datum. E porque agora sabiam onde tudo estava, o tempo todo, processos podiam ser simulados offline, os programas resultantes e offsets empacotados em um pacote arrumado pronto para upload na máquina-ferramenta.
A linha de fundo é esta: fixação padronizada permitiu Cicchetti aumentar utilização de EDM de 3.500 horas anualmente para mais de 5.000, sem automatizar.
"Em vez de três caras configurando duas máquinas cada, eu agora tinha um cara configurando seis máquinas, e fazendo em cerca de um quinto do tempo", ele disse. "Fizemos tudo isso sem um robô — se tivéssemos tido um, os resultados teriam sido ainda melhores."
Primeiras Coisas Primeiro
A ironia de tudo isso é que, agora que Cicchetti está do outro lado da cerca, ele se vê desafiando proprietários e gerentes de oficina a repensar seus processos para melhorar utilização de maquinaria e trabalhar em direção a automação. "Não é incomum para nós vender uma máquina e ter o cliente voltar para uma segunda no ano seguinte", ele disse. "Quando eles me dizem que só marcaram 3.500 horas, sugiro que dar uma olhada dura em seus processos de manufatura pode ser uma ideia melhor."
Como regra, utilização média cai na segunda máquina, e cai ainda mais na terceira, Cicchetti explicou. Mas adotando a ferramenta certa na frente, tudo se torna simplificado. Impõe disciplina no chão de fábrica, pavimentando o caminho para máxima utilização de máquina. Repetibilidade é assegurada. E se automação então faz sentido, a oficina e suas pessoas estão prontas.
"Você pode adicionar maquinaria, pode adicionar ferramentas, mas se você não otimizar processos e responsabilidades de todos envolvidos, você nunca vai ser bem-sucedido", ele disse. "A cultura inteira tem que mudar. Sem uma visão, uma mudança de paradigma, a transição para manufatura automatizada será muito mais difícil. Mas para aqueles que podem alcançá-la, automação é um home run."
Sistema de controle de automação
- Boy Machines: Avançando Produção em Pequena Escala com Tecnologia de Ponta
- Nova Geração de Cobots Revoluciona Moldagem de Plásticos — Insights da EVCO Plastics
- Dominando o Gerenciamento de Big Data: Prevenindo o Caos Antes que Comece
- Corte por Jato de Água vs EDM: Escolhendo a Tecnologia Certa para Trabalho de Precisão
- Big Data vs IA: Sinergia Por Trás da Transformação Digital
- Insights PwC: Aproveitando IA e Big Data para Transformar a Manufatura
- Big Data: A Força Motriz da Quarta Revolução Industrial
- Hounslow Lidera no Reino Unido Entregas Autônomas: Primeiro Teste de Veículos Elétricos para Medicamentos em Asilos
- Por que os Fabricantes Devem Adotar IA e Big Data para Vantagem Competitiva
- 5 Benefícios e Aplicações Essenciais da Tecnologia Wire EDM