



Como Escolher o CNC Certo para Suas Necessidades
Não é tão assustador quanto você imagina
Como a maior parte da arquitetura digital da manufatura, controladores numéricos computadorizados (CNCs) avançaram rapidamente nos últimos anos, produzindo velocidade de processamento muito maior e implementando algoritmos avançados, ao mesmo tempo em que oferecem interfaces de usuário mais simples e intuitivas. Então, como escolher entre os diferentes tipos de CNCs? Precisa decidir por um? E como introduzir novas versões ou CNCs totalmente novos?
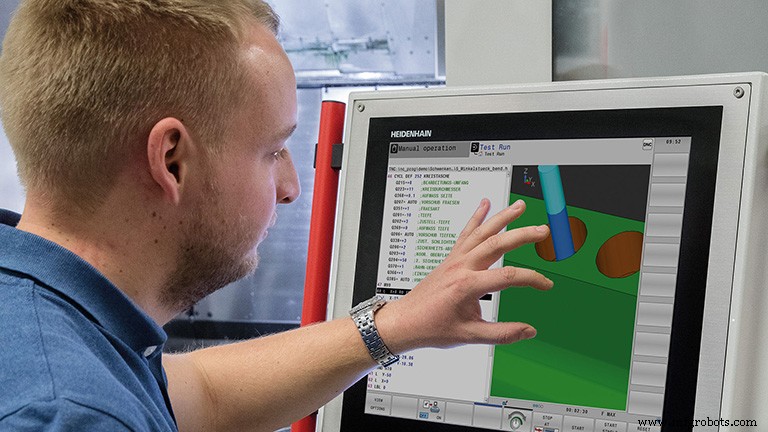
Vamos resolver uma questão crítica logo no início: provavelmente existem mais opções do que se imagina. Como explicou Gisbert Ledvon, diretor de desenvolvimento de negócios, máquina-ferramenta, da Heidenhain Corp., Schaumburg, Illinois, muitas pessoas assumem que só podem obter o controle que viram na demonstração da máquina, ou o que o vendedor apresenta. Mas geralmente não é o caso. Ele cita o exemplo da DMG Mori, um grande construtor de máquinas sofisticadas. "Você pode comprar uma máquina DMG com controle Heidenhain", disse ele, "[ou] obtê-la com Siemens, ou com FANUC. A mecânica, a fundição, os fusos de esferas, o suporte de serviço, e assim por diante, são todos os mesmos." Ou como Paul Webster, gerente de engenharia CNC da FANUC America Corp., Hoffman Estates, Illinois, colocou: "O construtor da máquina-ferramenta decide qual controle vai em [suas máquinas]. Mas o usuário final influencia essa decisão em grande medida especificando o que deseja."
Considerações sobre Facilidade de Uso
A facilidade de uso é a principal consideração na escolha de um CNC para muitas oficinas, provavelmente devido ao desafio de encontrar mão de obra qualificada suficiente. "Na maioria das vezes", disse Webster, "eles querem o que já têm na fábrica. E voltando aos anos 70, 80 e início dos 90, a FANUC tinha o controle mais confiável e consistente." Embora haja algum debate sobre quão amigáveis são os controles FANUC (mais sobre isso em breve), eles são certamente onipresentes. "A interface de usuário da FANUC cresceu ao longo de 40 anos de história", observou Webster. "E muitas fábricas ainda têm controles FANUC 6M, 6T e 10T com mais de 30 anos." Isso também aponta para o fato de que existe um controle FANUC apropriado para virtualmente tudo em uma fábrica que precisa de um CNC, seja um controlador de movimento para equipamentos auxiliares como uma esteira, ou uma prensa de punção, um centro de usinagem de cinco eixos, ou uma máquina de torneamento Index com oito fusos independentes, cada um rodando um processo diferente. "Eles são diferentes tipos de sistemas de controle, mas todos agem e se sentem semelhantes", explicou Webster. "Então o cara que opera a máquina-ferramenta poderia pular no equipamento auxiliar e operá-lo, solucionar problemas e fazer manutenção sem problemas."
Todd Drane, gerente de vendas regional da Fagor Automation – USA, Elk Grove Village, Illinois, também acha útil padronizar em um controle em diferentes áreas de manufatura. E a Fagor implementa a mesma interface de usuário de aplicação para aplicação. "Com a Fagor Automation, se você aprende nosso CNC de torneamento, então você conhece nosso CNC de fresamento também, porque os menus e métodos de criação e execução dos programas são idênticos", disse Drane. "Claro que em uma máquina de torneamento você está chamando ciclos enlatados diferentes do que em uma fresadora, mas o método de chamá-los é idêntico. O benefício óbvio é que seu pessoal de chão de fábrica é mais intercambiável e versátil." Drane acrescentou que a Fagor também desenvolveu CNCs para uma variedade de aplicações que vão além do fresamento e torneamento tradicionais, para incluir "retificação, lasers, roteadores, jato de água e aplicações de controle de movimento de propósito geral. Também temos a capacidade de criar editores personalizados, telas, páginas e rotinas em todas as nossas plataformas CNC rápida e facilmente, portanto, o que o cliente exigir, podemos realizar."
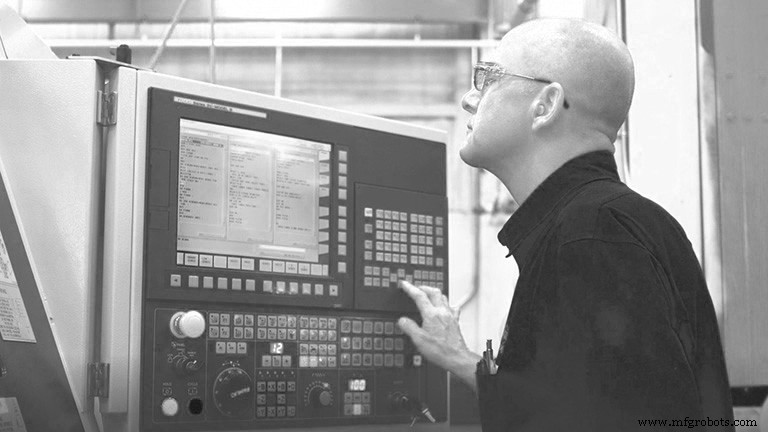
Tanto Webster quanto Drane apontam para a interface de usuário, ou HMI (interface homem-máquina) como uma consideração chave. Mas estritamente falando, o HMI é distinto do CNC, e em alguns casos o construtor da máquina-ferramenta sobrepõe seu próprio HMI personalizado. O construtor é mais propenso a fazer isso para aplicações especializadas, como retificação, e às vezes o fazem para criar o que esperam ser uma vantagem competitiva sobre uma interface mais "genérica". (Ledvon notou que usuários Heidenhain são uma exceção no sentido de que "a interface inteira, o teclado e a própria tela sensível ao toque sempre mostram funcionalidade Heidenhain. Não temos realmente ninguém sobrepondo isso, exceto por alguns de seus próprios ciclos.") Explorar essas variações e como foram criadas está fora do escopo deste artigo. Concentraremos em vez disso nas distinções entre o que os principais fornecedores de CNC oferecem.
De forma ampla, o onipresente controle FANUC referenciado anteriormente oferecia programação de código M&G a partir de um teclado e não era muito chamativo. Você poderia dizer que era fácil de usar porque "todo mundo" sabia como usá-lo. Quando se tratava de usinagem de cinco eixos, um engenheiro criava um programa de usinagem com um pacote CAD/CAM e usava um pós-processador para gerar o código M&G que rodava na máquina. Usuários não programavam, e geralmente ainda não programam, trabalho de cinco eixos no controle. Ledvon disse que o mundo está se movendo além da abordagem de definir uma linha ou raio em linguagem abstrata. Estamos nos movendo em vez disso para programação conversacional com "instruções mais curtas e claras que dizem 'quero rodar um ciclo de furação', ou 'quero rodar um ciclo de skiving'. Você apenas responde algumas perguntas e o controle faz o resto para você. É onde estamos agora. Vai ser mais interativo e simples." E – sem surpresa – a programação na máquina será via telas sensíveis ao toque maiores com recursos semelhantes a smartphones (como pinça para encolher e toque e deslize) para marcar e copiar, e assim por diante.
Essas mudanças estão sendo impulsionadas em parte por uma geração mais jovem de torneiros entrando no campo, mas Ledvon disse que operadores mais velhos abraçam essas técnicas também, se possivelmente um pouco mais devagar. "Em nossa experiência, após três a seis meses eles geralmente não querem voltar para o outro jeito", disse ele.
A Heidenhain há muito tempo adota a abordagem conversacional, mas a FANUC não dormiu no ponto. Introduziu uma interface de tela sensível ao toque mais amigável chamada iHMI em 2016 e lançou grandes melhorias nos últimos meses. Por exemplo, Jody Michaels, gerente nacional de vendas da FANUC America, disse que a interface anterior tornava a calibração cinemática tão difícil que exigia um especialista FANUC. Agora é um ícone no HMI. "Você apenas preenche o espaço em branco e pressiona início do ciclo", explicou Michaels. "Obviamente, você tem que garantir que coisas como a sonda e o diâmetro do estilete estejam configurados primeiro, mas é simples assim."
A FANUC também separou algumas das rotinas de sondagem, para que usuários possam aplicá-las sem ter que passar pelos menus antigos. Também adicionou a capacidade de importar dados de ferramentas (avanços, velocidades, informações de revestimento e outras descrições de ferramentas) de fontes externas, que é uma prática comum da indústria que a FANUC resistia.
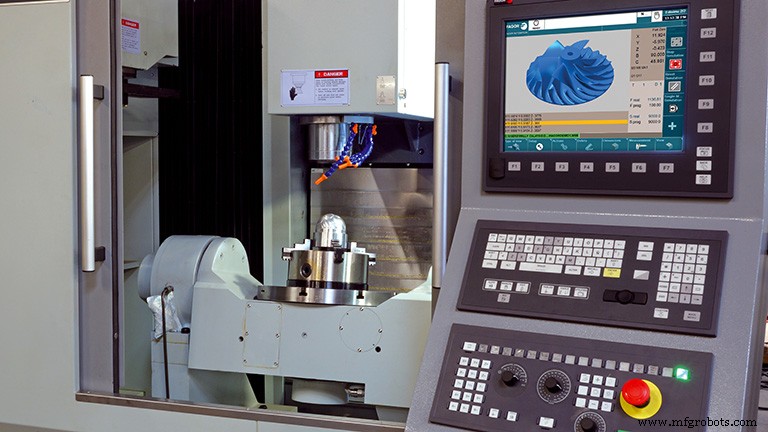
Michaels também disse que o iHMI da FANUC agora permite a importação direta de geometria real da peça em um programa conversacional. "Nunca tivemos a possibilidade de fazer isso. Agora você pode importar um arquivo DXF ou IGES, ou um modelo sólido, para que possa programar sem ter que desenhar a peça no controle. Isso é uma grande mudança para nós." Ledvon disse que esta capacidade é muito usada na Europa e está pegando na América do Norte também, especialmente para peças mais simples e em job shops de médio porte. "Aproveitar um importador CAM para converter um arquivo DXF ou IGES em um programa usinável, direto no controle, é muito mais eficiente do que voltar para o cara do CAD/CAM e esperar na fila, porque ele tem que alimentar cinco, seis, sete, oito ou dez máquinas." Ledvon também vê isso como uma forma de capacitar operadores mais jovens que abraçam esta abordagem, e teoriza que isso contribuirá para melhor retenção em toda a indústria.
Ainda assim, Webster alertou contra fazer mudanças radicais na interface do usuário, usando a analogia de que trocar os pedais de acelerador e freio em um carro seria desastroso. "Estamos sendo puxados em duas direções, porque as pessoas com fábricas cheias de FANUCs não querem mudar", disse ele. "Então precisamos manter tudo semelhante. Mas novos operadores saindo da escola estão acostumados a smartphones e coisas assim, e querem usar tela sensível ao toque e simplificar. O iHMI permite um pouco desse estilo mais novo mas não nos afasta tanto da interface existente que as pessoas entrem em pânico." Ele acrescentou que a grande maioria das máquinas rodando o CNC FANUC usa o HMI FANUC com apenas personalizações limitadas "para os detalhes da máquina-ferramenta, como telas de manutenção e coisas como trocadores de ferramentas ou outras partes que não são definidas pelo próprio CNC."
Por sua parte, a Fagor incorporou tanto programação em código G quanto sistemas de programação conversacional no mesmo CNC, "além de sistemas CAD/CAM a bordo, editores interativos e modos de ajuda combinados com toque fácil diretamente nos manuais direto no chão de fábrica a partir do teclado", disse Drane. "Uma vez que um programador ou operador aprende e entende estes CNCs, o que é rápido e frequentemente em menos de um único dia, então empilhamos recursos adicionais de nova tecnologia em cima desta mesma plataforma. Portanto, operadores de chão de fábrica simplesmente precisam aprender novos recursos de tecnologia em uma plataforma com a qual já estão familiarizados. O fator conforto é evidente e vemos mais novas tecnologias sendo usadas por operadores."
Precisão e Outras Considerações de Desempenho
Além da facilidade de uso, outras considerações-chave incluem precisão de usinagem, velocidade e confiabilidade. Heidenhain e Fagor são ditos ser os únicos construtores de controle que podem fornecer o sistema de controle de movimento completo. Como Ledvon colocou, "você obtém o drive de nós, as escalas, os encoders, os motores e o controle. Comprar algo de terceiros sempre deixa algo de fora quando você entra em micro-precisões e acabamentos superficiais superfinos." Ele creditou a posição líder da Heidenhain na exigente indústria de moldes a este fator, e adicionou que "99% das vezes", quando um construtor de máquina-ferramenta escolhe o controle Heidenhain eles os usam para o sistema inteiro. "Às vezes não vendemos o motor", disse Ledvon, "mas todos os motores Siemens têm um encoder Heidenhain."
Webster apontou que todos os controles FANUC "fazem tudo ao nanômetro. A maioria das escalas não é precisa nem perto de um nanômetro. A perda de resolução não está no CNC. Definitivamente está no lado da máquina, não no lado do controle. Os fabricantes de escalas dizem que suas escalas são muito mais precisas que a máquina mecânica, o que concordo. E os caras da máquina dizem que suas máquinas são mais precisas que o dispositivo de fixação. Os caras da fixação dizem [que seus dispositivos são] mais precisos que a ferramenta. Vai descendo. Mas o CNC não é o fator limitante de forma alguma. Não está nem perto." Ele adicionou que a FANUC constrói seus próprios motores e encoders, e os encoders de motor têm até 32 milhões de pulsos por revolução. "Quando você está falando em incrementar uma única rotação de um fuso de esferas em 32 milhões de contagens, essa é uma grande resolução para trabalhar." Qual a resposta? Converse com usuários em quem confia e obtenha uma demonstração completa!
Passando para velocidade, os principais CNCs todos usam CPUs de última geração e mais memória para processar programas mais rápido. Isso torna coisas como usinagem de alta velocidade muito melhores que anos atrás. Mas além de mais poder de processamento bruto, vale a pena considerar se o controle aproveita outros métodos inteligentes para aumentar a eficiência. Isso inclui recursos como controle adaptativo, que ajusta automaticamente o avanço com base na carga da ferramenta, e ajuste automático de servo.
Este último frequentemente dependia de um especialista do fabricante do CNC. Mas CNCs da FANUC, Fagor e outros agora são melhores em "verificar todo o feedback em todos os drives e motores e ajustá-los para a configuração ideal automaticamente", explicou Michaels. Isso pode fazer uma melhoria significativa se você colocou uma quantidade incomum de peso na mesa da máquina, ou de outra forma mudou sua configuração.
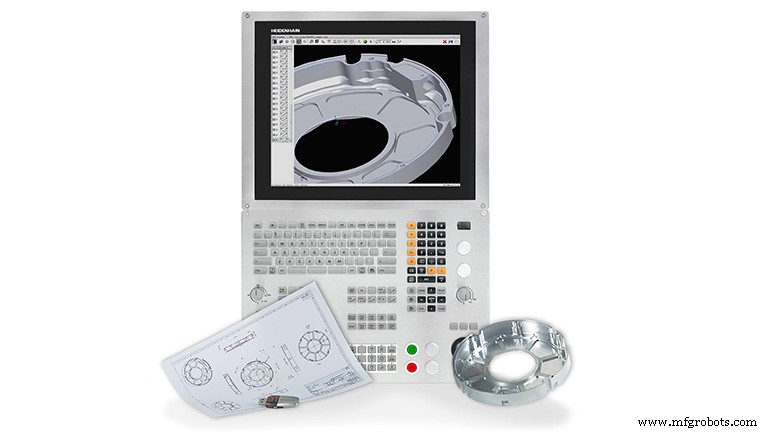
Ledvon destacou o impulso da Heidenhain para adicionar funcionalidade aos seus menus conversacionais. "Por exemplo, retificação de dispositivo de fixação agora é um dos recursos do controle. Podemos fazer bolseamento com fresamento trocoidal. Coisas que você faria normalmente em um sistema CAM agora podem ser feitas direto no controle." O objetivo é fazer mais coisas em uma máquina de cinco eixos em uma única configuração. "Você não precisa ir de uma máquina de cinco eixos para uma retificadora de dispositivo de fixação para retificar uma certa porção de uma peça específica", disse ele. "Agora você pode fazer ambos na máquina de cinco eixos porque multi-funcionalidade de diferentes tecnologias agora pode ser gerenciada com um CNC." Ledvon também observou que uma boa máquina-ferramenta estável equipada com escalas Heidenhain é "quase como uma CMM do ponto de vista de precisão, e você pode pelo menos fazer uma pré-inspeção na máquina antes da peça sair." Esta é uma das muitas maneiras que uma máquina-ferramenta serve como um "centro nervoso", na visão de Ledvon, fornecendo uma riqueza de informações úteis para a fábrica.
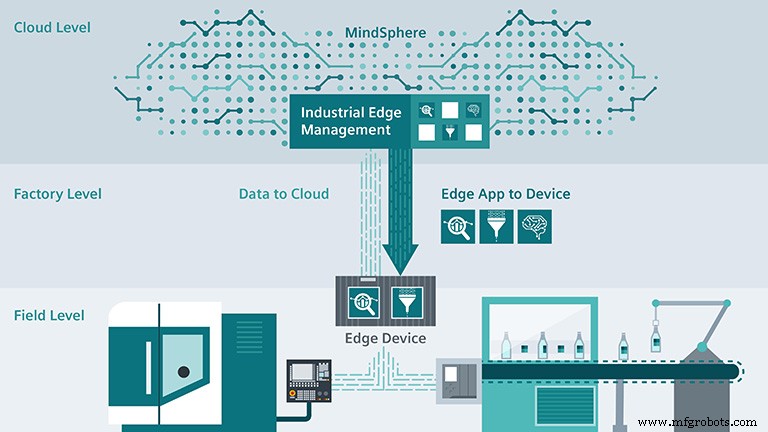
Tiansu Jing, gerente de produto da Siemens Industry Inc., Elk Grove Village, Illinois, ofereceu um ângulo diferente: computação de borda (edge computing). A computação de borda mantém a maioria dos cálculos e processamento no dispositivo de borda e não no CNC, enquanto as máquinas continuam a operar em tempo real. "No passado, diferentes CNCs focavam em diferentes aplicações e todos os recursos relacionados, incluindo hardware, eram desenvolvidos de acordo pelos fornecedores de controle", ele explicou. "Muitas oficinas escolhiam um controle específico por causa desta diferença." A computação de borda quebra esta barreira e estende a capacidade dos CNCs. "Com computação de borda, diferentes aplicações podem ser usadas para oferecer mais desempenho da máquina para aumentar qualidade de corte e produtividade." Jing adicionou que conectando o CNC ao dispositivo de borda, servidor local e nuvem, "existem possibilidades para diferentes entidades oferecerem sua própria expertise ao cliente final via apps na nuvem."
Em um ponto relacionado, Jing disse "serviço remoto está se tornando mais confiável e barato. Com a solução completa de gêmeo digital, que inclui não apenas um CNC virtual mas também mecânica virtual de máquina, construtores de máquinas-ferramenta e fornecedores de CNC podem ter uma solução abrangente para duplicar o que oficinas de máquinas estão usando e para solucionar problemas de clientes. Esta metodologia pode reduzir significativamente o tempo de inatividade causado pelo problema e aumentar a produtividade de usuários finais. Ao mesmo tempo, isso reduzirá dramaticamente o custo de serviço para construtores de máquinas."
Coisas que Deixam Especialistas em CNC Loucos
Acontece que os principais fornecedores de CNC frequentemente encontram seus clientes não utilizando totalmente a tecnologia incrível pela qual já pagaram. Segundo Michaels, continuar a usar o método de tempo inverso em usinagem de cinco eixos é um exemplo principal. "Finalmente estamos fazendo as pessoas usarem controle de ponto central da ferramenta, controle de tolerância e a função de condições de usinagem onde você pode acelerar o desbaste e desacelerar o acabamento independentemente dentro do programa", disse ele. "Mas levou anos e ainda há pessoas pedindo a seu software CAM moderno para gerar um programa com código G93 de tempo inverso", enquanto o método mais novo rende tanto um corte mais rápido quanto um acabamento melhor.
Ledvon disse que usuários frequentemente não aproveitam totalmente os ciclos de usinagem integrados no controle, que podem ser muito mais eficientes na fabricação de uma peça. Ele ofereceu o exemplo de um cliente que esqueceu que sua tela sensível ao toque tinha uma tecla de seta para a direita para alcançar outro ciclo. O cliente queria adicionar um ciclo de furação ao seu programa então usou seu software CAM para criar aproximadamente 200 linhas de código para fazer isso, quando ele poderia simplesmente ter pressionado a seta e respondido algumas perguntas para criar o ciclo de furação.
"Muitas pessoas assumem que o controle faz apenas o que outra máquina fez um ano atrás, ou três anos atrás", ele observou, "e esse não é o caso. É por isso que insistimos em treinamento."
Webster disse que a relutância em abraçar a programação CAM moderna é provavelmente o maior contribuinte para perda de produtividade. Às vezes é apenas uma falha em usar o pós-processador mais recente. "Existem recursos úteis de código G que as pessoas não estão usando, seja porque não sabem que existem, ou seu sistema CAD/CAM não suporta", ele explicou. "Ainda vemos muitas pessoas postando programas de seus sistemas CAD/CAM com G-1s retos. [Eles fazem] apenas movimentos lineares de segmentos de linha muito pequenos, mesmo que existam muitas novas técnicas e funções de programação. Muitos sistemas CAM e pós-processadores não estão tão atualizados quanto os CNCs em campo, ainda que CAD/CAM seja muito barato hoje e muito mais fácil de usar." Às vezes o melhor investimento é utilizar totalmente o investimento que você já fez.
Então O Que Comprar?
Ao escolher um CNC, dê uma olhada séria no seu modelo de negócio, aconselhou Ledvon. "Para fazer principalmente trabalho de produção com lotes grandes, com operadores que não são tão qualificados, então certamente padronize em um controle. Mas não acho que essa seja a forma de ganhar dinheiro mais. Para crescer em novos segmentos de mercado, ou obter um negócio de margem maior com lotes menores, você precisa de flexibilidade na sua configuração." Isso significa máquinas multi-função e os melhores controles para as aplicações que a empresa decide perseguir. "Porque se você continuar a comprar o mesmo controle que a oficina da rua, a única forma de competir será no preço. Você precisa encontrar uma forma de se diferenciar, e essa é uma forma de fazer isso."
Sistema de controle de automação
- 5 Dicas de Especialista para Selecionar Serviço de Reparo CNC Certo
- Domine a Fresagem CNC: 4 Dicas Essenciais para Iniciantes
- Segurança para Operadores de CNC: Diretrizes Essenciais no Local de Trabalho
- Dicas Essenciais de Manutenção de Máquinas CNC para Desempenho Máximo
- Como Escolher a Máquina CNC Ideal para Desempenho a Longo Prazo
- Guia Essencial de Compra: 7 Dicas-Chave para Escolher um Roteador CNC ATC
- Guia Especialista para Configuração e Fiação de Gabinetes de Painel de Controle
- 7 Dicas de Especialistas para Selecionar a Oficina de Usinagem Ideal
- Aumente a Eficiência do Seu CNC 5 Eixos: 4 Dicas Comprovadas de Especialistas
- Guia de Especialistas: Como Escolher o Melhor Fornecedor de Manufatura