



Operador Proativo Intervém Cedo para Evitar Falha de Bomba de Parafuso em Instalação de Águas Residuais em Michigan
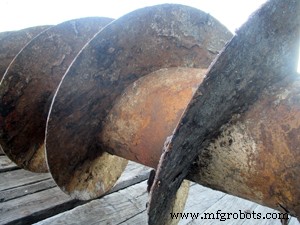 Pequenos flocos de metal e tinta flutuam para o topo de uma pequena bomba de parafuso em uma estação de tratamento de águas residuais no Upper Michigan. Com o tempo, a caixa de engrenagens ficou mais barulhenta, a capacidade da bomba reduziu, e os mancais precisam ser substituídos anualmente. O operador conhece os sinais que a bomba da década de 70 está demonstrando são indicadores-chave de perda de desempenho e eficiência. Para proteger o investimento do município de maior degradação, ele decide agir.
Bombas de parafuso são um dos modos mais antigos e confiáveis de transferência de fluido. Originalmente projetadas por Arquimedes para mover água morro acima no século 3 a.C., a bomba de parafuso funciona girando e puxando água pela parte inferior do parafuso, transferindo-a de uma rosca para a próxima até que saia no topo do parafuso.
 Com o tempo, especialmente em aplicações de águas residuais, o parafuso de metal, mancal inferior, mancal superior, redutor de engrenagens e o canal desgastam. Produtos químicos, materiais abrasivos e outras condições ambientais exacerbam o problema. Folgas se abrem e a bomba não consegue entregar a mesma eficiência devido a escorregamento e atrito aumentado.
Para proteger o investimento do município de maior degradação, o operador de águas residuais chamou a Crane Engineering para examinar e fazer um plano. Inspeção adicional revelou que a bomba estava fora de tolerância e demonstrando indicadores de falha catastrófica. Em vez de substituir a bomba inteira, o gerente de contas da Crane sugeriu reabilitar a bomba, economizando ao município 50% do custo de uma nova. O operador concordou que a decisão era clara. Vamos reabilitar.
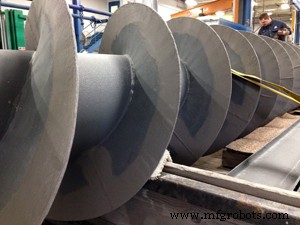 O parafuso e seus componentes foram removidos. Foi enviado de volta ao Centro de Serviço da Crane Engineering. O parafuso foi jateado e revestido com um sistema de revestimento mais resistente do que nunca. A Equipe de Resistência à Corrosão da Crane Engineering mobilizou para o local, jateou o canal, preencheu os vazios e instalou um revestimento com garantia de 5 anos.
De volta ao Centro de Serviço da Crane Engineering, o mancal inferior foi convertido de lubrificação a graxa para lubrificação a óleo. Isso é feito para ajudar a estação de tratamento de águas residuais a reduzir custo elétrico e tornar a bomba mais fácil de manter para o operador. As folgas são devolvidas às especificações do fabricante, o mancal superior e redutor de engrenagens são substituídos, bem como o motor.
Após apenas algumas semanas, o parafuso estava pronto para voltar à comissão. A Equipe de Serviço da Crane Engineering reinstalou o parafuso e o colocou de volta em serviço. Práticas de manutenção são simplificadas e o parafuso opera melhor do que nunca. Restaurado à condição como nova com garantia de 3 anos, a estação de tratamento de águas residuais pode esperar que a bomba forneça águas residuais com maior eficiência por pelo menos mais 20-30 anos, se não mais.
Se é hora de reabilitar sua bomba de parafuso, pergunte-nos! Fornecemos consultas sem compromisso a empresas e municípios em Wisconsin e Upper Michigan.
Tecnologia industrial
- Como Inversores Respondem a Quedas de Tensão: Guia Prático de Interrupções
- 4 Sinais Críticos de Que Seu Motor Está Prestes a Falhar
- Sobrecarga do Gerador: Sinais de Alerta Principais e Consequências Potenciais
- Quando Atualizar seu Quadro de Distribuição (Switchboard): Sinais de Alerta e Benefícios
- 3 Sinais-Chave de Que o Motor a Diesel do Seu Gerador Precisa de Revisão
- Como Ordens de Serviço Não Planejadas Podem Causar Falhas em Bombas Centrífugas
- 5 Sinais de Alerta de uma Oficina de Reparo de Bombas Questionável
- Robô Realiza Avaliação de Sinais Vitais sem Contato, Aumentando Segurança na Saúde
- Como Detectar e Prevenir Falhas de Máquinas: Aumente Produtividade e Reduza Custos
- Renovação de Certificação de Operador de Guindaste: Com Que Frequência É Necessária?