



Ângulo de Saída Positivo vs. Negativo: Como a Geometria Afeta a Eficiência de Corte
A usinagem é um processo de manufatura subtrativo pelo qual o material em excesso é removido de um bruto pré-formado na forma de cavacos a fim de melhorar a precisão dimensional e tolerância. Uma ferramenta de corte em forma de cunha (ou cortador) é empregada para cisalhamento gradual de camada por camada de material. Geometria, orientação e material são três fatores primordiais que influenciam a capacidade de usinagem e qualidade do produto. A geometria do cortador abrange características cruciais da(s) aresta(s) de corte e superfícies relevantes. Inclui, mas não se limita a, ângulo de saída em diferentes direções, ângulos de folga em diferentes direções, raio de aresta, orientação das arestas de corte, raio de nariz, etc. Diferentes sistemas de designação de ferramenta exibem tais características de maneira padronizada.
O ângulo de saída de um cortador basicamente indica a inclinação da superfície de saída. Como a superfície de saída é a superfície de fluxo do cavaco, o ângulo de saída também indica a direção do fluxo do cavaco (no corte ortogonal). Este é um parâmetro crucial, pois influencia direta ou indiretamente a deformação de cisalhamento, direção do fluxo do cavaco, força de corte, consumo de potência, usinabilidade, etc. Por definição, o ângulo de saída é o ângulo entre a superfície de saída do cortador e o plano de referência e medido em algum outro plano. Baseado no plano em que este ângulo é medido, pode ter diferentes nomes, como saída ortogonal (medido no plano ortogonal), saída lateral (medido no plano longitudinal da máquina), saída traseira (medido no plano transversal da máquina), saída máxima (medido em um plano perpendicular à linha mestra para saída), etc.
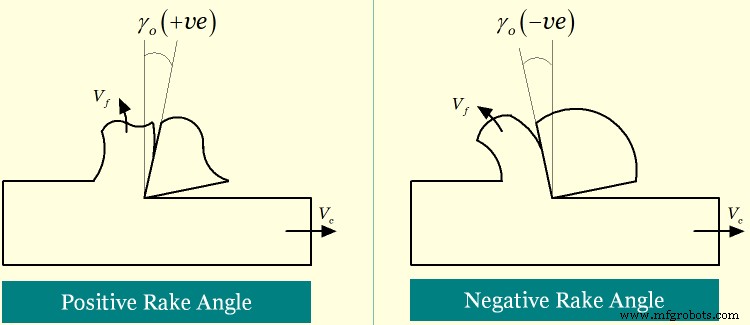
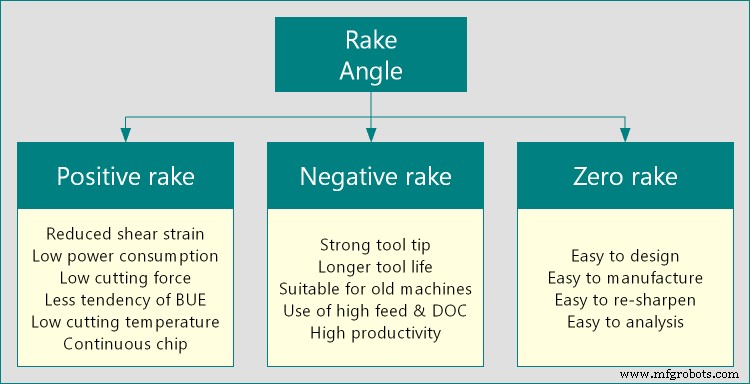
Independentemente do plano ou direção em que é medido, o ângulo de saída pode ser positivo, negativo ou até mesmo zero. Este conceito evoluiu da orientação relativa da superfície de saída em relação ao plano de referência fixo — em uma direção é considerado positivo, na direção oposta é considerado negativo e quando se fundem, o ângulo de saída é considerado zero. Um ângulo de saída positivo ocorre quando a soma do ângulo de cunha e ângulo de flanco está abaixo de 90° em um plano particular. Oferece uma aresta de corte afiada e, assim, pode cisalhar eficientemente material da peça exigindo menos força. Agora, se a soma do ângulo de cunha e ângulo de flanco se torna igual a 90° em um plano particular, então o ângulo de saída torna-se zero. Similarmente, quando a soma do ângulo de cunha e ângulo de flanco é maior que 90° em um plano particular, o ângulo de saída torna-se negativo. Ângulo de saída negativo oferece ponta da ferramenta mais forte e, assim, vida útil da ferramenta aumentada. Várias diferenças entre ângulo de saída positivo e negativo são apresentadas abaixo em formato de tabela.
Tabela: Diferenças entre Ângulo de Saída Positivo e Negativo
| Ângulo de Saída Positivo | Ângulo de Saída Negativo |
|---|---|
| O ângulo de saída é considerado positivo quando a soma do ângulo de cunha e ângulo de flanco é menor que 90°. | O ângulo de saída é considerado negativo quando a soma do ângulo de cunha e ângulo de flanco é maior que 90°. |
| Ângulo de saída positivo oferece uma cunha fina. | Ângulo de saída negativo torna a cunha mais espessa. |
| A deformação de cisalhamento do cavaco é menor devido à cunha fina. | Cunha mais espessa resulta em alta deformação de cisalhamento do cavaco. |
| Também tende a reduzir a espessura do cavaco e, assim, o CRC permanece baixo. | Tende a aumentar a espessura do cavaco e, assim, o CRC torna-se alto. |
| Força de corte e, portanto, consumo de potência durante a usinagem é comparativamente menor. | Sob mesmas condições, requer maior força de corte e potência. |
| CRC baixo, força de corte baixa e potência baixa indicam boa usinabilidade. | Usinabilidade é ruim com ângulo de saída negativo. |
| Ponta da ferramenta é menos forte e, portanto, propensa a falha catastrófica. | Ponta da ferramenta é mais forte e, assim, menor chance de quebra súbita. |
| Maior carga de cavaco não pode ser aplicada, pois a ferramenta não consegue suportá-la. | Maior carga de cavaco pode ser aplicada com segurança. |
| Ângulo de saída positivo é adequado para usinar materiais macios e dúcteis, como cobre e alumínio. | Ângulo de saída negativo é bom para usinar materiais duros e quebradiços, como titânio, aço inoxidável. |
Conceitos de Ângulo de Flanco, Ângulo de Cunha e Ângulo de Saída
Visão seccional da cunha de uma ferramenta de corte exibe estes três ângulos diferentes; no entanto, nenhum deles tem valor fixo. Diferentes ferramentas de corte podem ter diferentes valores destes ângulos e os mesmos desempenham papel chave no desempenho da usinagem. Plano de referência é assumido como perpendicular ao vetor de velocidade de corte. Ângulo entre o vetor de velocidade de corte e a superfície de flanco da ferramenta de corte é chamado de ângulo de flanco ou ângulo de folga. A cunha é produzida devido à interseção da superfície de saída e superfície de flanco ao longo da aresta de corte; e o ângulo correspondente é denominado ângulo de cunha. Agora, o ângulo entre a superfície de saída e o plano de referência é denominado ângulo de saída. Com relação ao plano de referência, quando a superfície de saída é orientada em direção ao vetor de velocidade de corte, então o ângulo correspondente é considerado positivo; quando a superfície de saída é orientada oposta ao vetor de velocidade de corte, então o ângulo correspondente é considerado negativo; e quando a superfície de saída se funde com o plano de referência, então o ângulo correspondente é considerado zero.
Espessura da Cunha e Ângulo de Saída
Como a soma algébrica do ângulo de saída, ângulo de flanco e ângulo de cunha tem que ser zero, então para ângulo de flanco constante, o ângulo de cunha será menor com ângulo de saída positivo em comparação ao negativo. Assim, ângulo de saída negativo oferece cunha mais espessa, que é capaz de sustentar maior força de corte.
Deformação de Cisalhamento e Espessura do Cavaco
Durante a usinagem, o cortador comprime uma fina camada de material e gradualmente a cisalha. Consequentemente, o cavaco não cortado se deforma plasticamente para produzir cavaco e então flui sobre a superfície de saída antes de deixar a zona de usinagem. A deformação de cisalhamento também aumenta a espessura do cavaco a partir de seu valor não cortado. Este incremento é medido por um coeficiente, chamado Coeficiente de Redução de Cavaco (CRC), que é definido como a razão entre a espessura do cavaco e a espessura do cavaco não cortado. CRC é sempre maior que 1; no entanto, valor menor é sempre desejável. Cortador com ângulo de saída negativo deforma o cavaco em grande extensão resultando em maior espessura do cavaco e maior CRC. No entanto, cortador com ângulo de saída positivo permite fluxo suave do cavaco sobre a superfície de saída que finalmente resulta em deformação de cisalhamento comparativamente menor e menor CRC. No entanto, em nenhum caso o CRC pode ser menor que 1, a menos que o corte seja em micro ou nanoescala.
Força de Corte e Consumo de Potência
Quanto menor a potência de corte consumida durante a usinagem de um material particular, melhor será o desempenho da usinagem. Embora força e potência dependam de muitos fatores, o ângulo de saída também tem influência. Devido à menor deformação de cisalhamento e menor CRC com ângulo de saída positivo, a força de corte requerida para remover uma área particular de material é muito menor do que a de um cortador com ângulo de saída negativo quando todas as outras condições de usinagem permanecem inalteradas.
Aspecto de Usinabilidade
Usinabilidade é a indicação de quão facilmente um material de peça pode ser usinado usando uma ferramenta de corte particular sob condições especificadas. Não pode ser medida quantitativamente de forma confiável; pode apenas ser julgada qualitativamente baseada em outros parâmetros incluindo deformação de cisalhamento, CRC, força de corte e potência, temperatura de corte, forma e cor do cavaco, tendência de formação de BUE, condição da superfície usinada, etc. No geral, um ângulo de saída positivo tende a oferecer melhor usinabilidade.
Resistência da Aresta de Corte e Carga de Cavaco
Um ângulo de saída negativo emerge melhor neste caso, pois vem com cunha mais espessa. Aumento da espessura da cunha melhora a resistência da aresta de corte e, assim, ela pode sustentar maior carga sem falha. Cunha mais fina, associada ao ângulo de saída positivo, pode quebrar se a carga de cavaco aumentar acima de certo limite; e como resultado, maior volume de material não pode ser removido em uma única passada (menor taxa de remoção de material ou produtividade). Também pode possuir risco de falha catastrófica sob vibração de máquina ou carga de impacto, que frequentemente ocorre ao usinar peças rotacionalmente não simétricas ou cortar peça com material inhomogêneo.
Materiais de Peça Adequados
Como ângulo de saída negativo pode suportar maior força de corte e carga de impacto, pode ser aplicado com segurança ao cortar materiais duros e quebradiços como aço ferramenta, aço inoxidável, titânio, etc. Quando a composição do material é não-homogênea ou há chance de carga de impacto, então ângulo de saída negativo é melhor escolha. Ângulo de saída positivo funciona bem ao cortar materiais mais macios e dúcteis como cobre, alumínio, etc.
Comparação científica entre ângulo de saída positivo e negativo é apresentada neste artigo. O autor também sugere a consulta das seguintes referências para melhor compreensão do tópico.
- Machining and Machine Tools por A. B. Chattopadhyay (1ª edição, Wiley).
- Difference Between Positive Rake and Negative Rake por difference.minaprem.com.
- Fonte da imagem: minaprem.com.
Tecnologia industrial
- Structs vs. Unions em C: Guia Prático
- C vs. C++: Principais Diferenças e Quando Escolher Cada Um
- C vs Java: Comparação Abrangente de Recursos, História e Aplicações
- Python vs JavaScript: Principais Diferenças, Recursos e Quando Escolher Cada Um
- Python vs Ruby: Comparação Abrangente de Recursos, Vantagens e Casos de Uso
- Acionamento por Corrente vs. Acionamento por Engrenagens: Uma Comparação Abrangente
- Transmissão por Correia vs. Transmissão por Corrente: Principais Diferenças Explicadas
- Indústria 4.0 vs Indústria 5.0: O Que Muda e Por Que Importa
- Bombas Dinâmicas vs. Bombas de Deslocamento Positivo: Diferenças Explicadas
- Compensado de Madeira Macia vs. Madeira Dura: Diferenças Essenciais Explicadas