



Ângulo de Saída vs. Ângulo de Folga: Como Moldam o Desempenho da Ferramenta de Corte
A operação de usinagem convencional ou corte de metal é realizada para remover gradualmente camada em excesso de material da peça a fim de impartir forma, dimensão e acabamento pretendidos. A remoção de material é realizada com a ajuda de um pequeno dispositivo chamado cortador ou ferramenta de corte. Durante a usinagem, o cortador e a peça são rigidamente montados na máquina-ferramenta com a ajuda de vários arranjos. Velocidade relativa entre cortador e peça também é requerida para cisalhar continuamente material e a mesma é impartida por meio de velocidade de corte, avanço e profundidade de corte. O cortador efetivamente comprime uma fina camada de material e gradualmente a remove na forma de cavacos. Geometria adequada incluindo aresta(s) de corte afiada(s) e material compatível também são indispensavelmente necessários para remoção ininterrupta e eficiente de material.
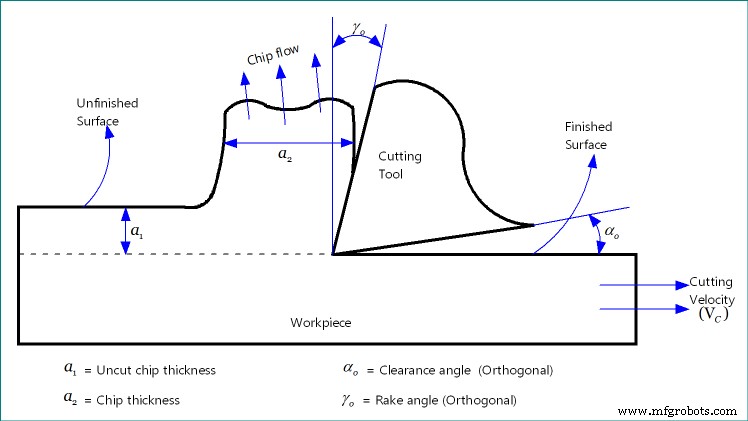
A geometria de um cortador indica inclinação ou orientação de várias superfícies de ponta da ferramenta. A ferramenta de corte consiste de três superfícies de ponta da ferramenta: superfície de saída, superfície de flanco principal e superfície de flanco auxiliar. Vários ângulos são usados para indicar inclinação de tais superfícies em diferentes direções. Também existem vários padrões nacionais e internacionais que definem claramente várias características de um cortador incluindo vários ângulos. Tais informações são reunidas de uma forma particular para apresentar na forma de assinatura da ferramenta. Vários planos também são usados para auxiliar a medição inequívoca destes ângulos. Em geral, a inclinação da superfície de saída é indicada pelo ângulo de saída; enquanto a inclinação da superfície de flanco é indicada pelo ângulo de folga.
Por definição, o ângulo de saída é o ângulo de orientação da superfície de saída do cortador a partir do plano de referência e medido em outro plano. Pode ter valor positivo, negativo ou até mesmo zero; no entanto, geralmente varia entre +15° a –15°. É um ângulo crucial que determina a resistência da ponta da ferramenta, força de corte, consumo de potência, deformação de cisalhamento, e também a usinabilidade. Por outro lado, o ângulo de folga é o ângulo de inclinação da superfície de flanco do cortador a partir do vetor de velocidade e medido em outro plano. Deve ter um valor positivo e geralmente varia entre +3° a +15°. Várias diferenças entre ângulo de saída e ângulo de folga da ferramenta de corte são apresentadas abaixo em formato de tabela.
Tabela: Diferenças entre Ângulo de Saída e Ângulo de Folga
| Ângulo de Saída | Ângulo de Folga |
|---|---|
| A inclinação da superfície de saída do cortador é indicada pelo ângulo de saída. | A inclinação da superfície de flanco do cortador é indicada pelo ângulo de folga. |
| O ângulo de saída pode ser negativo, zero ou positivo. | O ângulo de folga deve ter um valor positivo. Não pode ser negativo ou zero. |
| Influencia o fluxo de cavaco e deformação de cisalhamento, mas tem influência insignificante na qualidade da superfície e precisão. | Influencia diretamente a qualidade da superfície e precisão; mas não desempenha papel no fluxo de cavaco e deformação de cisalhamento. |
| Aresta de material aderido (BUE) pode alterar desfavoravelmente o ângulo de saída. | BUE não pode alterar o ângulo de folga. |
Propósito Básico
O ângulo de saída exibe a inclinação da superfície de saída da ferramenta de corte a partir do plano de referência. Como a superfície de saída é a superfície de fluxo do cavaco, o ângulo de saída também indica a direção do fluxo do cavaco. Por outro lado, o ângulo de folga exibe a inclinação da superfície de flanco da ferramenta de corte a partir do vetor de velocidade de corte. Este ângulo não tem influência direta no fluxo do cavaco. No entanto, ambos os ângulos podem ser medidos em diferentes planos (direções) para obter ideia clara sobre a inclinação das superfícies correspondentes.
Valor Destes Ângulos
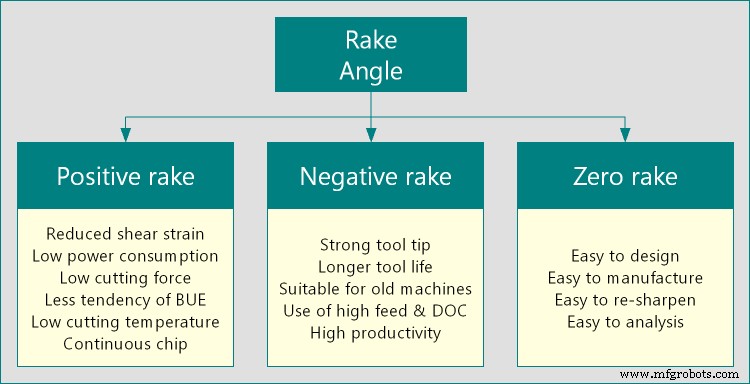
Um cortador pode ter ângulo de saída positivo, negativo ou zero, cada um tem significado especial e vantagens no desempenho da usinagem. Por exemplo, um ângulo de saída positivo oferece aresta de corte afiada e, assim, o cisalhamento ocorrerá suavemente exigindo esforço mínimo. Alternativamente, um ângulo de saída negativo oferece ponta da ferramenta mais forte e, assim, a ferramenta pode resistir a maior força de corte. No entanto, o ângulo de folga do cortador não pode ser negativo ou mesmo zero, pois, em tais cenários, a superfície de flanco da ferramenta atritará com a superfície acabada do produto. Tipicamente, o ângulo de saída varia entre +15° a –15° e o ângulo de folga varia entre +3° a +15°.
Papel no Desvio do Cavaco, Qualidade do Produto e Precisão
O ângulo de saída influencia diretamente a direção do fluxo do cavaco e a deformação de cisalhamento dos cavacos. Um ângulo de saída negativo aumentará a deformação de cisalhamento e, assim, a espessura do cavaco aumentará. O coeficiente de redução de cavaco, abreviado como CRC, também será maior com ângulo de saída negativo. No entanto, tem papel insignificante na qualidade e precisão dimensional do componente usinado. O ângulo de folga desempenha papel crucial em tais fatores. Ângulo de folga menor pode prejudicar severamente a qualidade da superfície devido a atrito extremo entre a superfície acabada da peça e a superfície de flanco do cortador.
Mecânica da Usinagem e Papel do Ângulo de Saída
O ângulo de saída influencia direta ou indiretamente um grande número de fatores incluindo deformação de cisalhamento, força de corte, torque de usinagem ou empuxo, consumo de potência, tipo e cor dos cavacos, etc. De fato, é um parâmetro importante em toda a mecânica da usinagem. O ângulo de folga desempenha papel insignificante em tal análise.
Aresta de Material Aderido (BUE) e seu Efeito
Ao usinar materiais dúcteis com maior contato cavaco-ferramenta, um embrião de material da peça ou do cavaco pode aderir à ponta da ferramenta na localização mais favorável e subsequentemente crescer até tornar-se maior e ser carregado pelos cavacos fluindo. Tal presença indesejada de material na ponta da ferramenta altera o ângulo de saída para um altamente negativo. Como resultado, a deformação de cisalhamento e a força de corte podem aumentar, o que geralmente é indesejável. No entanto, o ângulo de folga permanece inalterado pelo BUE.
Comparação científica entre ângulo de saída e ângulo de folga é apresentada neste artigo. O autor também sugere a consulta das seguintes referências para melhor compreensão do tópico.
- Machining and Machine Tools por A. B. Chattopadhyay (1ª edição, Wiley).
- What is Rake Angle in Cutting Tool? Names, Effects, Functions & Values por minaprem.com.
- Fonte da imagem: www.minaprem.com.
Tecnologia industrial
- Acionamento por Corrente vs. Acionamento por Engrenagens: Uma Comparação Abrangente
- Transmissão por Correia vs. Transmissão por Corrente: Principais Diferenças Explicadas
- Ferramentas de Corte de Ponto Único vs. Múltiplos Pontos: Principais Diferenças Explicadas
- Superfície de Saída vs. Flanco: Entendendo as Diferenças das Superfícies da Ferramenta de Corte para Usinagem Otimizada
- Ângulo de Saída Positivo vs. Negativo: Como a Geometria Afeta a Eficiência de Corte
- Torneamento vs Fresagem: Diferenças-Chave Explicadas
- Ferramentas de Corte vs. Rebolos: Entendendo as Suas Diferenças-Chave
- Maquinação vs. Retificação: Diferenças-Chave Explicadas
- Indústria 4.0 vs Indústria 5.0: O Que Muda e Por Que Importa
- Compensado de Madeira Macia vs. Madeira Dura: Diferenças Essenciais Explicadas