



Entendendo Defeitos de Fundição: Guia Completo de Tipos e Causas
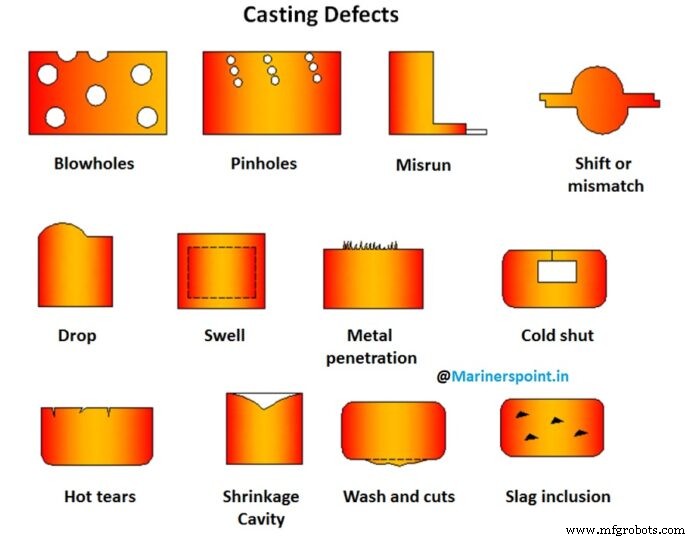
Neste artigo, vamos aprender sobre defeitos de fundição e quais são os tipos de defeitos de fundição.
O que são Defeitos de Fundição?
Defeitos de Fundição: É uma irregularidade indesejável que aparece na fundição durante o processo de fundição de metal. Defeitos no metal fundido podem ocorrer por uma variedade de razões ou de uma variedade de fontes. Abordaremos todas as principais formas de falhas de fundição neste artigo. Alguns defeitos podem ser ignorados ou tolerados, enquanto outros são inaceitáveis e devem ser corrigidos para que as peças funcionem corretamente.
Tipos de Defeitos de Fundição
Fundição em areia, particularmente, está sujeita a certos defeitos que, em uma fundição bem projetada, são controláveis por técnica de fundição adequada, mas não são totalmente evitáveis. No entanto, os tipos comuns de defeitos de fundição encontrados, suas causas e remédios são explicados a seguir.
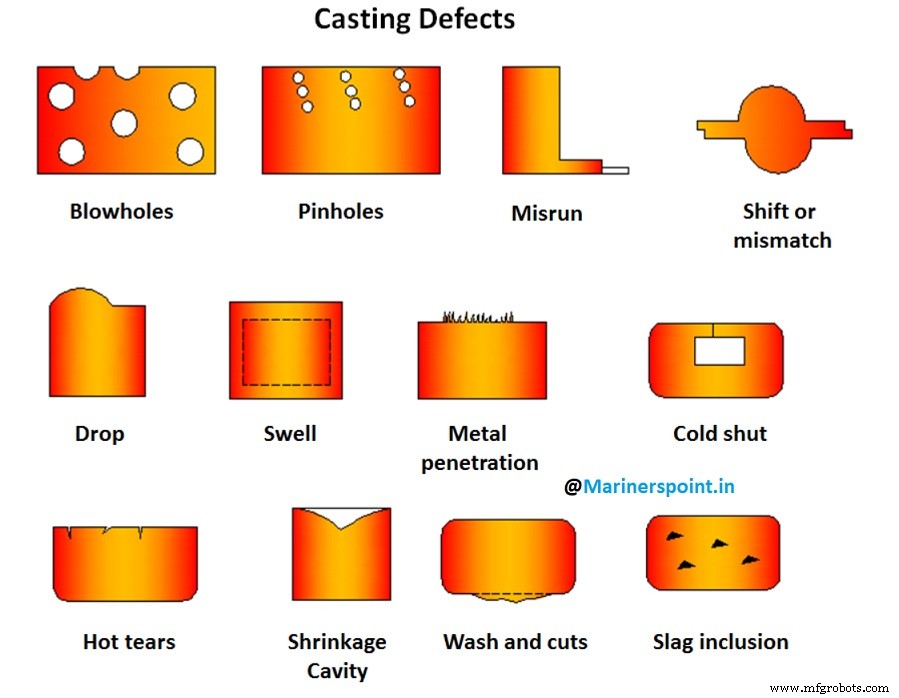
1. Desalinhamentos (Shifts)
Este é um defeito externo de fundição causado por deslocamento do núcleo ou desalinhamento das partes superior e inferior da fundição, geralmente na linha de separação. Desalinhamento de caixas (flasks) é outra causa provável de desalinhamento.
Estes defeitos de fundição podem ser prevenidos garantindo alinhamento adequado da peça do modelo ou molde, caixas de moldagem, montagem correta de modelos em placas de modelo, e verificação de flasks, pinos de localização, etc. antes do uso.
2. Empenamento (Warpage)
Empenamento é deformação não intencional e indesejável em uma fundição que ocorre durante ou após a solidificação. Devido a diferentes taxas de solidificação de diferentes seções de uma fundição, tensões são estabelecidas em paredes adjacentes resultando em empenamento nestas áreas. Seções grandes e planas ou seções intersectantes como nervuras são particularmente propensas a empenamento.
O remédio é produzir grandes áreas com construção ondulada, corrugada, ou adicionar nervuras suficientes ou formas semelhantes a nervuras, para fornecer taxas de resfriamento iguais em todas as áreas. Um projeto de fundição adequado pode ajudar muito a reduzir o empenamento da fundição.
3. Rebarba (Fin)
Uma projeção fina de metal, não intencional como parte da fundição, é chamada de rebarba. Rebarbas geralmente ocorrem na separação do molde ou seções do núcleo. Moldes e núcleos montados incorretamente causarão rebarbas. Peso insuficiente dos moldes, ou fixação inadequada de flasks pode novamente produzir rebarba.
O remédio reside no uso de peso suficiente na parte superior do molde para que as duas partes se ajustem firmemente, e montagem correta dos moldes e núcleos usados para a fundição.
4. Dilatação (Swell)
Uma dilatação é um aumento da cavidade do molde pela pressão do metal, resultando em aumento localizado ou geral da fundição. Isso é causado por compactação inadequada ou defeituosa do molde. Para evitar dilatações, a areia deve ser compactada adequadamente e uniformemente.
5. Sopro (Blowholes)
Sopros são buracos lisos e redondos aparecendo na forma de um aglomerado de um grande número de pequenos furos abaixo da superfície de uma fundição. São bolhas de gases aprisionados com paredes lisas. Sopros são causados por umidade excessiva na areia, ou quando a permeabilidade da areia é baixa, grãos de areia são muito finos, areia é compactada demais, ou quando a ventilação é insuficiente.
Para prevenir sopros, o teor de umidade na areia deve ser bem ajustado, areia de tamanho de grão adequado deve ser usada, compactação não deve ser muito dura, e a ventilação deve ser adequada.
6. Queda (Drop)
Uma queda ocorre quando a superfície superior do molde racha, e pedaços de areia caem no metal fundido. Isso é causado por baixa resistência e compactação suave da areia, fluxo insuficiente de metal fundido e reforço insuficiente de projeções de areia no cope. Os fatores acima são eliminados para evitar queda.
7. Sujeira (Dirt)
Em alguns casos, partículas de sujeira e areia são incorporadas na superfície da fundição. Isso é causado por esmagamento do molde devido a manuseio inadequado, lavagem de areia e presença de partículas de escória no metal fundido.
Sujeira pode ser impedida de entrar na cavidade do molde por fluxo adequado e uso de armadilhas de sujeira.
8. Favo de Mel ou Esponjosidade (Honeycombing or Sponginess)
Estes são defeitos de fundição externos consistindo de um número de pequenas cavidades em proximidade. Favo de mel é causado por sujeira ou "escória" mantida mecanicamente em suspensão no metal fundido, e é devido a desbaste imperfeito na concha.
O remédio é prevenir a lavagem de areia e remover as partículas de escória presentes no metal fundido pelo desbaste adequado na concha.
9. Penetração de Metal e Superfície Rugosa (Metal Penetration and Rough Surface)
Este defeito de fundição aparece como uma superfície externa irregular e rugosa da fundição. A penetração do metal entre os grãos de areia ocorre devido a baixa resistência, tamanho de grão grande, alta permeabilidade e compactação suave da areia. Remédios envolvem remover as causas mencionadas acima.
10. Furos de Areia (Sand Holes)
Furos de areia são encontrados na superfície externa ou dentro da fundição. São causados por areia solta lavando na cavidade do molde e fundindo-se no interior da fundição ou vazamento rápido do metal fundido. Furos de areia são prevenidos por limpeza adequada do molde e vazamento cuidadoso do metal fundido.
11. Microfuros (Pin Holes)
Microfuros são numerosos pequenos furos, geralmente menores que 2 mm, visíveis na superfície da fundição limpa por jateamento. Estes defeitos de fundição são causados por areia com alto teor de umidade, absorção de gás hidrogênio ou monóxido de carbono ou quando o aço é vazado de conchas úmidas ou não é suficientemente desgasificado.
Este defeito de fundição pode ser minimizado usando boas práticas de fusão e fluxo, reduzindo o teor de umidade da areia de moldagem e facilitando sua permeabilidade, e promovendo uma taxa rápida de solidificação.
12. Crostas (Scabs)
Crostas são um tipo de projeção na fundição que ocorre quando uma porção da face do molde ou núcleo se levanta e o metal por baixo em uma camada fina. Em outras palavras, metal líquido penetra atrás da camada superficial de areia. Crostas podem ser identificadas como projeções irregulares e rugosas na superfície contendo areia incorporada.
Estes defeitos de fundição são causados por uso de areia muito fina, areia com baixa permeabilidade e teor de umidade, e por compactação irregular do molde ou vazamento intermitente ou lento de metal fundido sobre a superfície da areia, produzindo aquecimento local intenso.
Misturar aditivos como farinha de madeira, carvão marinho, ou dextrina, na areia é um passo que eliminará tais defeitos de fundição.
13. Cavidade de Retração (Shrinkage Cavity)
Cavidade de retração é um vazio ou depressão na fundição causado principalmente por solidificação descontrolada e aleatória do metal. Isso também pode ser produzido se a temperatura de vazamento for muito alta.
Estes defeitos de fundição podem ser eliminados aplicando o princípio de solidificação direcional no projeto do molde e pelo uso judicioso de resfriadores (chills), enchimentos (padding), etc.
14. Trincas a Quente (Hot Tears/Pulls)
São trincas internas ou externas com bordas irregulares ocorrendo imediatamente após o metal ter solidificado. Trincas a quente podem ser produzidas se a fundição for mal projetada e mudanças abruptas de seção ocorrerem, nenhum filete e raios de canto adequados forem fornecidos, e resfriadores forem mal colocados. Temperaturas de vazamento incorretas e colocação inadequada de canais e alimentadores e compactação dura também podem criar trincas a quente.
Projeto melhorado, solidificação direcional adequada, taxa de resfriamento uniforme, temperaturas de vazamento corretas, e controle da dureza do molde eliminam trincas a quente.
15. Fechamento a Frio e Falta de Enchimento (Cold Shut and Misrun)
Um fechamento a frio é um defeito externo de fundição formado devido à fusão imperfeita de dois fluxos de metal na cavidade do molde ou seções desiguais de modelo montadas juntas. Estes defeitos de fundição podem aparecer como uma trinca ou costura com bordas arredondadas. Uma fundição de falta de enchimento é aquela que carece de completude devido à falha do metal em preencher a cavidade do molde.
As razões para fechamento a frio ou falta de enchimento podem ser seções e espessuras de parede muito finas, sistema de alimentação inadequado, modelos danificados, vazamento lento e intermitente, baixa fluidez do metal causada por baixa temperatura de vazamento, composição de liga inadequada, etc. Uso de metal mais quente, inspeção frequente e substituição de modelos e caixas de núcleo e projeto adequado da fundição mantendo em mente os princípios fundamentais de alimentação são alguns dos passos que podem ser usados para eliminar defeitos de fundição de fechamento a frio e falta de enchimento.
16. Vazamento Curto (Poured Short)
Quando a cavidade do molde não é completamente preenchida em um vazamento, o defeito é chamado de vazamento curto. Metal suficiente na concha na temperatura correta eliminará estes defeitos de fundição.
17. Bolsa de Ar Interna (Internal Air Pocket)
Esta aparece como pequenos furos dentro da fundição e é causada por vazamento de metal fervente ou por vazamento rápido do metal fundido no molde. Metal de qualidade defeituosa e ruim, e areia excessivamente úmida também podem criar bolsas de ar. Temperatura de vazamento correta do metal fundido, qualidade correta do metal e areia seca minimizam este defeito em grande extensão.
Conclusão
Discutimos a irregularidade indesejável que aparece na fundição durante o processo de fundição de metal conhecida como defeitos de fundição. Defeitos de fundição podem ser minimizados se cuidados e precauções adequados forem tomados. Defeitos de fundição criam impacto negativo na produção geral e, portanto, conhecimento adequado deve estar lá sobre tipos de defeitos de fundição para minimizá-los.
Tecnologia industrial
- Areia de Moldar em Fundição Metalúrgica: Tipos, Constituintes e Características
- Defeitos Comuns em Fundição Metalúrgica: Causas e Prevenção
- Fundição Explicada: Definição e Tipos de Processos de Fabricação
- 10 Tipos Essenciais de Modelos de Fundição para Produção Metálica Otimizada
- Defeitos de Fundição: Tipos, Causas e Remédios Comprovados
- Prototipagem Rápida Eficiente para Fundição em Areia – Acelere Design e Validação
- Fundição em Areia Verde vs. Areia Resinada: Qual Processo Entrega Melhor Qualidade e Eficiência de Custo?
- Fundição em Areia vs Fundição Centrífuga: Escolhendo o Método Certo de Produção de Peças Metálicas
- Fundição em Areia vs Forjamento: Escolhendo o Método Certo de Fabricação de Metal
- Fundição em Areia Explicada: Método Comprovado e Custo-Efetivo de Fabricação de Metal