



Processos de Moldagem Explicados: Tipos, Técnicas e Aplicações
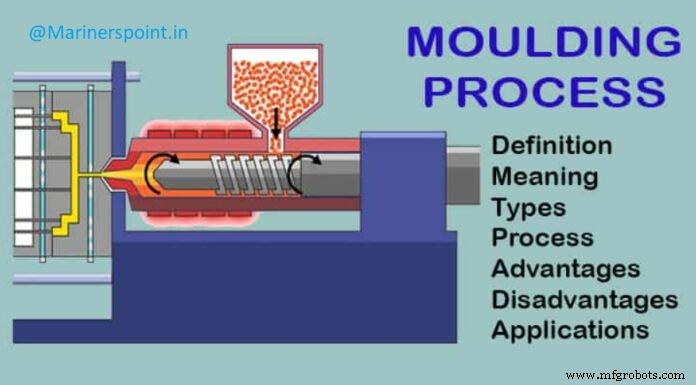
Neste artigo, discutiremos sobre Processo de Moldagem, tipos de processo de moldagem classificados com base em vários termos como moldagem em areia seca, moldagem em areia verde, moldagem em bancada, etc.
Processo de moldagem em uso comum pode ser classificado de acordo com diferentes formas. Eles podem ser amplamente classificados como:
- Moldagem manual, e
- Moldagem por máquina.
Em produção por peça e pequenos lotes, a prática de fundição faz moldes de areia à mão; máquinas de moldagem são empregadas em produção de grandes lotes e em massa.
Tipos de Processo de Moldagem
Processos de moldagem são frequentemente classificados de acordo com:
(A) O tipo de material do qual o molde é feito ou
(1) Moldes de areia verde,
(2) Moldes de areia seca,
(3) Moldes de pele seca,
(4) Moldes de barro.
(B) Os métodos usados na fabricação do molde.
(1) Moldagem em bancada,
(2) Moldagem no chão,
(3) Moldagem em cova,
(4) Moldagem por varredura, e
(5) Moldagem em placa.
Processo de Moldagem Baseado na Areia Usada
1. Moldagem em Areia Verde (Green Sand Moulding)
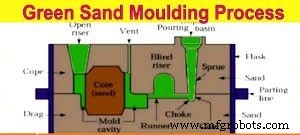
Moldagem em areia verde é um método versátil, rápido e de baixo custo de criar moldes para fundidos ferrosos e não ferrosos de alta qualidade. Areia verde é composta de areia de sílica, água, bentonita e outros aditivos, como pó de carvão para aplicações de ferro.
Moldes de areia verde são preparados com areias de moldagem naturais ou com misturas de areia de sílica, argila aglomerante e água. Estes materiais são completamente misturados em proporções que darão as propriedades desejadas para a classe de trabalho sendo feita.
2. Molde de Areia Seca (Dry Sand Mould)
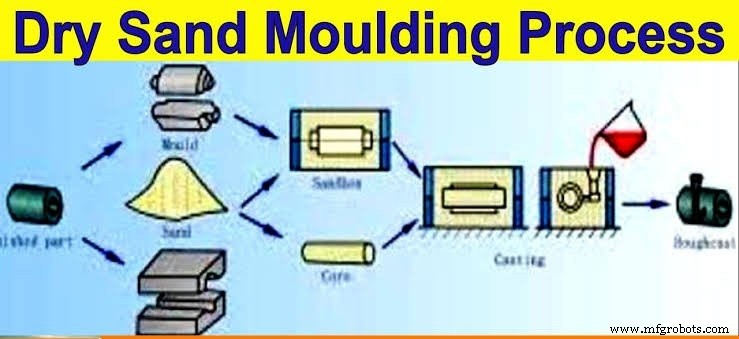
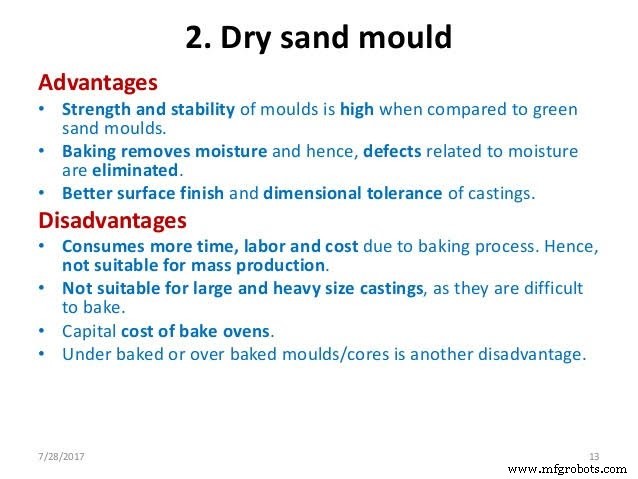
O processo de moldagem envolvido na fabricação de moldes de areia seca são similares aos empregados na moldagem em areia verde, exceto que uma mistura de areia diferente é usada e todas as partes do molde são secas em um forno antes de serem remontadas para fundição.
O molde de areia verde depende da umidade e do aglomerante de argila natural na areia para reter sua forma. Mas a areia usada para moldes de areia seca depende de material aglomerante adicionado como farinha, resina, melaço ou argila. Os materiais são completamente misturados e temperados com uma argila de água fina. A quantidade de aglomerante é determinada pelo tamanho da fundição sendo feita.
3. Moldagem de Pele Seca (Skin-dried Moulding)
Processo de moldagem de pele seca é um processo que seca a umidade da camada superficial da areia compactada a uma profundidade de cerca de 25 mm ou mais usando tochas a gás ou aquecedores. Tem as vantagens de ambas as moldagens em areia verde e areia seca até certo ponto. Como o tempo requerido para secagem é menor que no caso de areia seca, o método é menos caro. Secagem de pele é particularmente adaptada a moldes muito grandes, ou a trabalhos que requerem detalhes precisos.
4. Molde de Barro (Loam Mould)
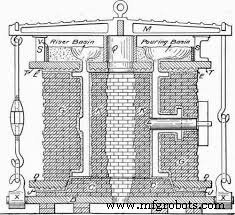
Barro é argila e areia misturados com água para formar uma mistura plástica fina a partir da qual moldes são feitos. Areia de barro também contém argila refratária ou ganisters. O barro deve ser suficientemente adesivo para que possa aderir a superfícies verticais. Moldes de barro sempre requerem provisão especial para garantir ventilação adequada. O objetivo é abrir poros na massa compacta e bem unida, por meios artificiais. Assim, vários tipos de matéria orgânica como palha picada, e particularmente esterco de cavalo, são misturados com a areia. Uma mistura típica de areia de barro é dada abaixo:
Isto é aplicado como gesso à estrutura áspera do molde geralmente feita de alvenaria e a forma exata é dada por uma varredura rotativa ao redor de um fuso central como mostrado na figura. Chapas e barras de ferro fundido são usadas para reforçar a alvenaria que retém o material de moldagem. Moldes de barro também podem ser preparados pelo uso de um modelo esqueleto feito de madeira. As superfícies de barros são enegrecidas e secas antes de serem montadas.
Moldes de barro são empregados principalmente na fabricação de grandes fundidos para os quais seria muito caro usar modelos completos e equipamentos de frasco comuns. Objetos como grandes cilindros, caldeiras de fundo redondo, panelas químicas, grandes engrenagens e outras peças de máquinas são produzidos em moldes de barro.
Tipos de Processo de Moldagem Baseados nos Métodos Usados
1. Moldagem em Bancada e no Chão
Moldagem em bancada aplica-se principalmente a moldes pequenos o suficiente para serem feitos em uma bancada de trabalho de altura conveniente para o moldador.
Fundidos muito pesados ou fundidos de profundidade ou área considerável podem ser moldados na areia do chão da fundição da mesma maneira que moldagem em areia verde ou areia seca. Em tais casos, o próprio chão atua como o arrasto inferior, e isto pode ser coberto com um cope ou o molde pode ser fundido aberto.
2. Moldagem em Cova (Pit Moulding)
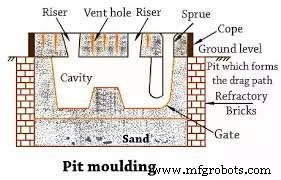
Processo de Moldagem em Cova: Moldes de grandes trabalhos são geralmente preparados em uma cova cavada no chão da fundição o que facilita a elevação do modelo e a fundição do molde facilmente. Como uma cova que funciona como arrasto não pode ser virada, a areia sob o modelo pode ser compactada por embutimento. O modelo pode ser suspenso na localização correta enquanto a areia é compactada sob ele. Em outros casos, se a superfície inferior de um modelo é plana, o modelo pode ser colocado em uma superfície plana nivelada compactada para ele.
Uma cama de coque é colocada no fundo da cova, coberta com palha e depois uma camada de areia, que é compactada e nivelada. A cama de coque é conectada com a atmosfera por tubos de ventilação verticais nos cantos da cova para fornecer uma saída para os gases gerados. Se o chão está levemente úmido, as superfícies internas da cova são revestidas com papel betuminoso, tijolos, ou tábuas de madeira. Geralmente, uma caixa é requerida para completar o processo de moldagem. Canais de alimentação, bacias de vazamento, alimentadores, são cortados nela.
3. Moldagem por Varredura (Sweep Moulding)
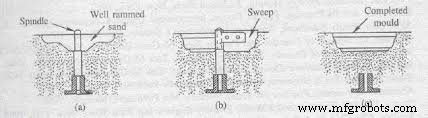
Moldagens por varredura são empregadas para moldar peças cuja forma é a de uma superfície de revolução. No processo preliminar, uma base 1 e fuso 2 é bem colocada no chão da fundição. A areia é enchida e compactada até que a escavação forme aproximadamente a forma e tamanho do fundido requerido. Isto é ilustrado na Figura a.
Um suporte de varredura 5 é então colocado no fuso e a varredura 6 é conectada por parafusos e porcas. A superfície do molde é produzida pelo perfil da varredura enquanto é rotacionada sobre o fuso como mostrado na Figura (b). Após a varredura, o fuso é removido e o molde remendado no centro. O canal de alimentação é então cortado e o molde está pronto para vazamento. Isto é mostrado na Fig. (c).
4. Moldagem em Placa (Plate Moulding)
Processo de Moldagem em Placa: Neste processo de linha de partida montada, o modelo é dividido ao meio através da linha de partida e em metades sobre placas com lados paralelos da mesma forma que a figura. O uso de placas dá as seguintes vantagens:
- Os modelos podem ser manipulados facilmente e rapidamente.
- A tarefa de fazer a junta entre as duas partes do molde é aliviada pois a placa fornece sua própria junta quando o frasco é compactado.
- O modelo pode ser retirado rapidamente, pois a placa sobrepõe o lado da caixa e os pinos que a mantêm em posição atuam como guias durante a operação de retirada.
Alguns Processos Especiais de Moldagem
Nos últimos anos, processos especiais de moldagem foram desenvolvidos para efetuar economia de tempo e despesa, produzir moldes e machos de melhor qualidade, e aumentar a produtividade com menos esforço e habilidade. Geralmente, estes processos não requerem em todos os casos secagem ou cozimento de moldes ou machos, e ação de endurecimento rápido ocorre devido a reações químicas neles. O uso dos seguintes processos especiais de moldagem aumentou consideravelmente nos últimos anos.
1. Moldagem por Dióxido de Carbono (Carbon Dioxide Moulding)
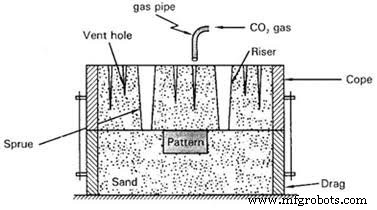
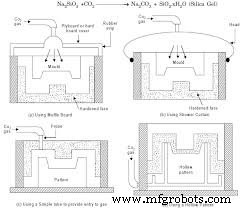
Processo de Moldagem por Dióxido de Carbono: O processo é basicamente um processo de endurecimento para moldes e machos. O princípio de funcionamento do processo CO2 baseia-se no fato de que se gás CO2 é passado através de uma mistura de areia contendo silicato de sódio (vidro líquido), a areia torna-se imediatamente extremamente fortemente ligada pois o silicato de sódio torna-se um gel rígido. Este gel é responsável por dar a resistência necessária ao molde.
2. Moldagem por Ferro-Silício (Ferro-silicon Moulding)
Moldagem por Ferro-Silício: Este processo de moldagem é baseado no princípio de que se silicato de sódio e ferro-silício em pó são misturados na proporção de 2,25:1 em peso, ação de espuma ocorre e a temperatura sobe por reação exotérmica entre eles. À temperatura ambiente, esta reação ocorre lentamente mas uma vez que a temperatura aumenta, a reação acelera. Finalmente, a areia de sílica forma uma massa esponjosa dura. Nenhuma cozedura do molde ou macho é necessária como no processo CO2.
Normalmente, para fundição ferrosa areia limpa, seca de 65 mesh, enquanto para fundição não ferrosa, areia de 100 mesh é adequada. Os moldes têm que ser revestidos com uma lavagem adequada antes de serem fechados.
3. Moldagem por Silicato Dicálcico (Dicalcium Silicate Moulding)
Moldagem por Silicato Dicálcico: Este processo de moldagem é baseado no princípio de que se cerca de 2-3 por cento de silicato dicálcico, conhecido por ser agente de endurecimento muito eficaz, e 5 por cento de silicato de sódio são misturados com areia junto com produtos químicos espumantes adequados, a fluidez da massa de areia aumenta. Como resultado, a mistura de areia pode fluir facilmente no molde, e não há necessidade de compactação como requerido no processo de moldagem convencional. Finalmente, a areia forma uma massa dura tendo colapsibilidade suficiente
A principal vantagem deste processo de moldagem é a grande economia em mão de obra e equipamento de moldagem já que nenhuma secagem ou cozimento são necessários. Por outro lado, fundidos de alta qualidade sem defeitos são produzidos. Isto encontra ampla aplicação em fundidos médios e pesados, tanto em ferro cinzento quanto em fundidos de aço.
4. Moldagem por Cimento-Areia (Cement-Sand Moulding)
Moldagem por Cimento-Areia: Cimento Portland pode ser usado como material aglomerante para ligar grãos de areia juntos. Verifica-se que uma boa combinação de resistência, permeabilidade e fluidez é alcançada usando cimento junto com silicato de sódio. Lama de cimento fluida também pode ser produzida usando produtos químicos espumantes na mistura de areia. A compactação de areia é assim consideravelmente reduzida. No entanto, uma boa ligação pode ser desenvolvida na areia com a adição de cerca de 2 por cento de cimento, 4-5 por cento de silicato de sódio, e 1 por cento de piche ou melaço.
Estes moldes produzem superfície lisa e precisa, mas a principal desvantagem com moldes de areia ligada a cimento é que são difíceis de desmoldar do frasco.
5. Moldagem por Casca (Shell Moulding)
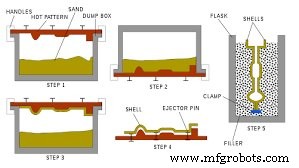
Moldagem por Casca: Em homenagem ao seu inventor, a moldagem por casca também é conhecida como processo Croning ou processo C. Esta é uma variante da técnica de areia ligada por resina para fundição de aço, ferro ou ligas não ferrosas.
O molde é formado a partir de uma mistura de areia fina (100-150 mesh) e um aglomerante de resina termofixa que é colocado contra um modelo de metal aquecido, preferencialmente feito de ferro fundido cinzento. Quando a mistura é aquecida desta maneira, a resina cura, fazendo com que os grãos de areia adiram uns aos outros formando uma casca resistente que conforma exatamente às dimensões e forma do modelo e constitui metade de um molde.
Após a casca ter sido curada e retirada do modelo, quaisquer machos requeridos são colocados, as duas metades do molde são fixadas juntas, colocadas em um frasco e material de apoio adicionado; então o molde está pronto para vazamento.
6. Moldagem por Caixa Quente e Fria (Hot and Cold Box Moulding)
O processo de caixa quente, particularmente adaptado na fabricação de machos, usa basicamente os mesmos materiais que os usados na moldagem por casca, mas aqui a resina é aplicada para revestir os grãos de areia. A mistura resina-areia é então soprada sobre o modelo de metal ou caixa de macho aquecida a cerca de 200° a 300°C e permite formar uma massa sólida em vez de permitir formação de casca.
Máquinas especiais de caixa quente estão agora disponíveis onde a mistura de areia é soprada sobre o modelo aquecido, a areia soprada curada, e molde ou macho então retirado do modelo ou caixa de macho.
Maior precisão dimensional e maiores taxas de produção que no caso de moldagem por casca são alcançadas. Este é um processo de moldagem e fabricação de machos essencialmente para produção mecanizada de pequenos fundidos requeridos em grandes quantidades.
O processo de caixa fria consiste em misturar areia seca fina seja agente aglomerante de resina poliisocianato e resina fenólica alquídica, soprando a mistura em uma caixa de macho selada e injetando um catalisador aerotransportado de vapor de trietilamina através da caixa de macho. O grupo hidroxila da resina fenólica líquida combina com o grupo isocianato para formar uma resina de uretano rígida. Os dois componentes do aglomerante são geralmente usados em proporção 1:1 com 1 a 2 por cento em peso da mistura de resina adicionada à areia. a
O processo tem a vantagem de que nenhum aquecimento do modelo é requerido, e a cura ocorre em apenas 20-30 segundos. Então é um processo simples, de alta produção de fabricação de machos, e extremamente adequado para fundidos de pequeno tamanho requeridos em grandes quantidades.
7. Moldagem por Investimento (Invest Moulding)
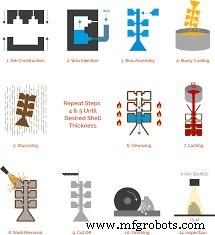
Moldagem por Investimento: Este processo de fazer fundição é frequentemente referido como "processo de cera perdida" e "processo de fundição de precisão". Fundidos podem ser feitos com tolerâncias muito apertadas neste processo e não requerem usinagem subsequente.
Consiste principalmente de duas etapas que são mostradas na figura. Primeiro, um modelo mestre é feito de madeira ou metal ao redor do qual um molde é formado. Não consiste de areia de molde mas de gelatina ou uma liga de baixo ponto de fusão que é derramada sobre o modelo mestre. Este molde mestre consiste das duas seções usuais e pode ser aberto. É usado para fazer o "modelo perdido".
8. Moldagem em Gesso (Plaster Moulding)
Moldagem em Gesso: Neste método, o molde é preparado em gesso ou gesso de Paris. Na prática, o gesso de Paris é misturado com talco, amianto, fibras, farinha de sílica, e uma quantidade controlada de água para formar uma lama. Esta lama de gesso é derramada sobre o modelo metálico confinado em um frasco.
O molde é vibrado e a lama permitida assentar. O modelo é removido após cerca de 30 minutos quando o assentamento está completo e o molde é seco e cozido lentamente aquecendo-o a cerca de 200°C em um forno transportador. Inserções e machos são colocados, cope e drag combinados por pinos guia. Metal fundido é então derramado no molde. Finalmente, o fundido é resfriado no molde, sacudido para fora e o molde é destruído. Fundidos são então aparados de canais, alimentadores, e rebarbas.
9. Moldagem Cerâmica (Ceramic Moulding)
No processo de moldagem cerâmica, uma lama espessa, consistindo de agregados cerâmicos especialmente desenvolvidos e um aglomerante químico líquido (éster de silício à base de álcool) é derramada sobre o modelo metálico reutilizável dividido e com canais que é geralmente montado em uma placa de combinação. A lama preenche todas as cavidades e reentrâncias por si só e nenhuma compactação ou vibração do molde é requerida. O modelo é retirado após assentar em cerca de 3 a 5 minutos. A massa cerâmica é então removida do frasco, tratada com um endurecedor para promover estabilização química e aquecida a cerca de 980°C em um forno para remover o aglomerante líquido. O molde está então pronto para vazamento de metal fundido.
10. Moldagem por Sucção (Suction Moulding)
Processo de Moldagem por Sucção: Neste método, um vácuo é criado retirando ar do espaço do molde. Subsequentemente, a areia de moldagem é sugada, e a cavidade é preenchida. A areia pode então ser compactada no modelo. O processo é usado para fundição de ferro, aço e alumínio.
Tentamos cobrir todos os pontos importantes relativos ao Processo de Moldagem e seus tipos e classificações. Espero que tenha gostado deste artigo. Por favor, forneça seu feedback nos comentários abaixo.
Tecnologia industrial
- MTBF Desmistificado: Guia Completo para Confiabilidade & Manutenção
- 5 Modelos de Data Center Explicados: Design, Casos de Uso e Exemplos
- Areia de Moldar em Fundição Metalúrgica: Tipos, Constituintes e Características
- Principais Propriedades da Areia de Moldar: Permeabilidade, Coesão, Aderência, Plasticidade e Mais
- Areia de Moldagem Explicada: Tipos, Propriedades e Usos na Fundição
- Tipos de Areia para Moldagem: Propriedades e Aplicações Industriais
- Fundamentos do Pistão: Guia Completo para Engenheiros e Entusiastas
- Entendendo Máquinas de Fresamento: Definição, Processo e Tipos
- Entendendo Processos de Manufatura: Definições, Tipos e Componentes-Chave
- Explorando Equipamentos de Fundição em Areia: Tipos e Aplicações