



Entendendo Sistemas de Alimentação (Gating Systems): Definição, Função, Tipos e Diagrama
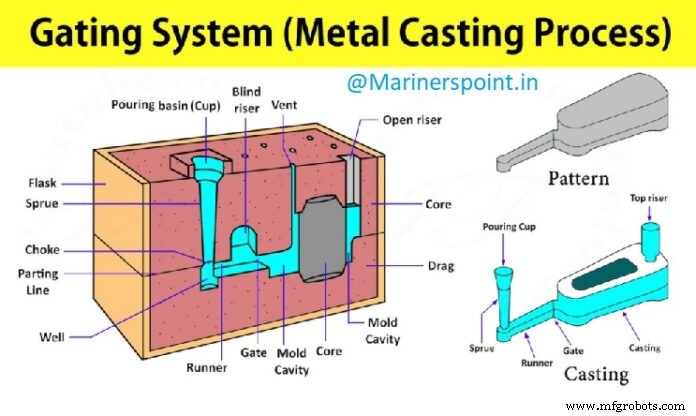
O que é Sistema de Alimentação (Gating System)
O termo porta de vazamento (gate) é definido como um dos canais que realmente leva à cavidade do molde, e o termo alimentação ou sistema de alimentação refere-se a todos os canais pelos quais o metal fundido é entregue à cavidade do molde.
Funções de um Sistema de Alimentação
As funções de um sistema de alimentação são:
- Fornecer alimentação contínua e uniforme de metal fundido, com o mínimo de turbulência possível para a cavidade do molde. Turbulência excessiva resulta em aspiração de ar e formação de escória.
- Fornecer ao fundido metal líquido na melhor localização para alcançar solidificação direcional adequada e alimentação ótima de cavidades de retração.
- Preencher a cavidade do molde com metal fundido no menor tempo possível para evitar gradiente de temperatura.
- Fornecer com um mínimo de metal em excesso nas portas e alimentadores. Taxa inadequada de entrada de metal, por outro lado, resultará em muitos defeitos no fundido.
- Prevenir erosão das paredes do molde.
- Prevenir escória, areia e outras partículas estranhas de entrar no molde.
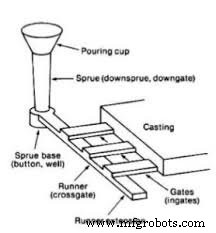
Sistema de Alimentação
Um sistema de alimentação é geralmente composto por (1) bacia de vazamento, (2) canal de vazamento (sprue), (3) canal de distribuição (runner), e (4) porta de vazamento (flow-off gate). Eles são mostrados na Fig. 11.85.
1. Bacia de Vazamento (Pouring Basin)
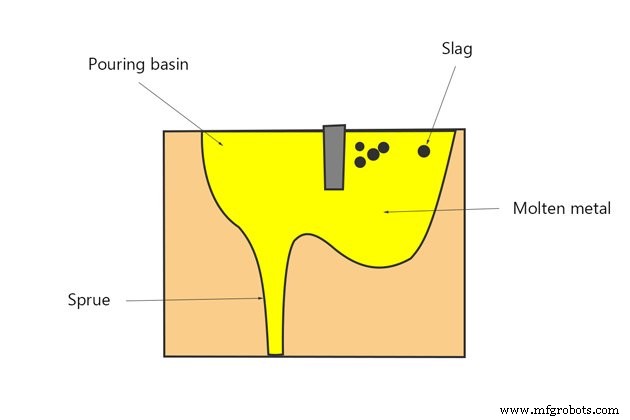
Bacia de vazamento: Esta parte do sistema de alimentação é feita no topo ou dentro do molde. Às vezes, uma abertura em forma de funil que serve como bacia de vazamento, é feita no topo do canal de vazamento no cope. O principal propósito da bacia de vazamento é direcionar o fluxo de metal da panela para o canal de vazamento, ajudar a manter a taxa requerida de fluxo de metal líquido, e reduzir turbulência e formação de vórtice na entrada do canal de vazamento.
A bacia deve ser feita substancialmente grande e deve ser colocada próxima à borda da caixa de moldagem para encher o molde rapidamente. Também, deve ser profunda o suficiente para reduzir formação de vórtice e mantida cheia durante toda a operação de vazamento para compensar contração ou encolhimento do metal.
2. Canal de Vazamento (Sprue)
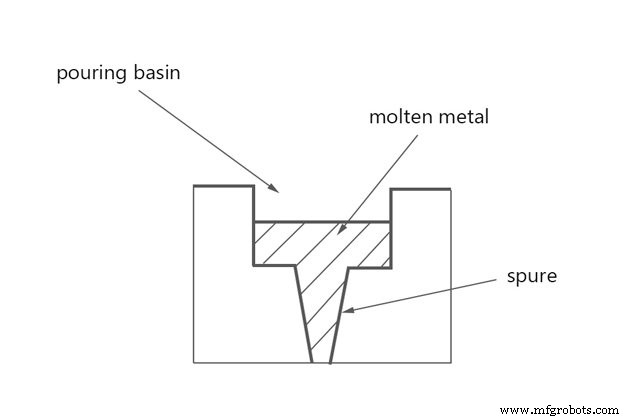
Canal de vazamento (Sprue): A passagem vertical que passa através do cope e conecta a bacia de vazamento com o canal de distribuição ou porta é chamado de canal de vazamento.
A seção transversal de um canal de vazamento pode ser quadrada, retangular, ou circular. Canais de vazamento são geralmente cônicos para baixo para evitar aspiração de ar e dano ao metal. Canais de até 20 mm de diâmetro são redondos em seção enquanto canais maiores são frequentemente retangulares. Um canal redondo tem superfície mínima exposta ao resfriamento e oferece a menor resistência ao fluxo de metal. Em um canal retangular, aspiração e turbulência são minimizadas.
3. Canal de Distribuição (Runner)
Canal de distribuição (Runner): Em fundidos grandes, metal fundido é geralmente transportado da base do canal de vazamento para várias portas ao redor da cavidade através de uma passagem chamada canal de distribuição. O canal de distribuição é geralmente preferido no arrasto inferior, mas pode às vezes ser localizado no cope, dependendo da forma do fundido. Deve ser aerodinâmico para evitar aspiração e turbulência.
4. Porta de Vazamento (Gate)
Porta de vazamento (Gate): Uma porta é uma passagem através da qual metal fundido flui do canal de distribuição para a cavidade do molde. A localização e tamanho das portas são arranjados de modo que possam alimentar metal líquido ao fundido a uma taxa consistente com a taxa de solidificação. Uma porta não deve ter arestas vivas pois podem quebrar durante a passagem do metal fundido e consequentemente partículas de areia podem passar com o metal líquido para a cavidade do molde. No entanto, as portas devem ser localizadas onde possam ser facilmente removidas sem danificar o fundido.
Tipos de Sistema de Alimentação
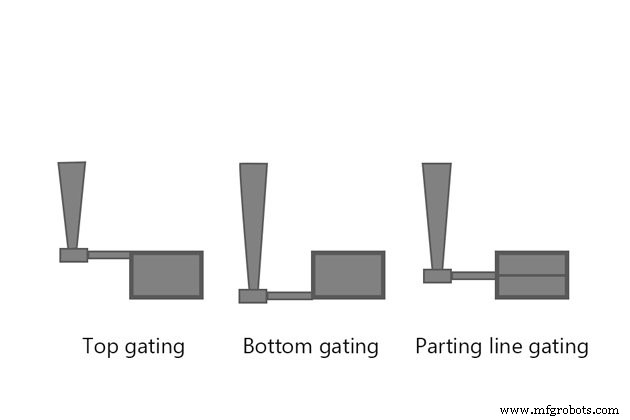
De acordo com sua posição na cavidade do molde, a alimentação pode ser amplamente classificada como (1) alimentação superior, (2) alimentação na linha de partida, e (3) alimentação inferior. Diferentes tipos de sistemas de alimentação no processo de fundição são:
Portas Superiores (Top Gates)
No sistema de alimentação superior, o metal fundido da bacia de vazamento flui diretamente para baixo na cavidade. Um coador, feito de areia seca ou material cerâmico, é principalmente usado na bacia de vazamento para controlar o fluxo de metal e permitir apenas metal limpo entrar.
No caso de fundidos leves, portas em forma de cunha chamadas portas de cunha podem ser fornecidas. Para fundidos de ferro maciços, portas de lápis são usadas. Neste tipo de alimentação, o canal de vazamento é composto de uma série de fendas alimentadas por uma xícara de vazamento. Controla a taxa de fluxo de metal pois o peso do metal fundido é dividido igualmente em suas várias fendas ou ramos, reduzindo assim o peso efetivo de cabeça a um grande extensão. Além disso, escória (ou escória) é removida do metal líquido na xícara de vazamento sobre a porta.
Na porta de dedo, uma modificação da porta de cunha, o metal é novamente permitido alcançar em vários fluxos. A porta de anel usa um macho para quebrar a queda do metal fundido e envia o metal fundido no molde em posição adequada, e ao mesmo tempo retém a escória.
A vantagem da alimentação superior é que todo metal entra no fundido no topo, e o metal mais quente portanto vem repousar no topo do fundido. Como resultado, gradientes de temperatura adequados favoráveis para solidificação direcional em direção aos alimentadores localizados no topo do fundido são atingidos. As próprias portas podem ser feitas para servir como alimentadores. A desvantagem do sistema de alimentação superior é a erosão do molde pelo metal caindo. A cavidade do molde deve, portanto, ser dura e forte o suficiente para resistir ao impacto.
Portas na Linha de Partida (Parting Gates)
Nas portas na linha de partida, o metal líquido entra na cavidade do molde do lado do molde no mesmo nível da junta do molde ou linha de partida. O arranjo de fornecer uma porta na linha de partida em uma direção horizontal ao fundido permite o uso de dispositivos que podem efetivamente capturar qualquer escória, sujeira, ou areia, que passa com o metal pelo canal de vazamento.
Porta de Desbaste (Skimming Gate)
Em uma porta de desbaste, qualquer matéria estranha que é mais leve que o metal pai sobe através da passagem vertical da porta de desbaste e é assim retida. Porta na linha de partida com bob de desbaste e estrangulamento é usada para reter a escória e matéria estranha no molde e servir como restrição para controlar a taxa de fluxo do metal.
Outro método eficaz para reter a escória é usar uma porta de desbaste com um canal de distribuição de redemoinho, geralmente chamado porta de redemoinho. A escória, devido à ação de redemoinho, vem para o centro de onde sobe na porta de redemoinho. Porta com bob de retração serve a função dupla de coletor de escória e como reservatório de metal para alimentar o fundido à medida que encolhe.
Portas na linha de partida são muito simples de construir, e muito rápidas de fazer. Produzem resultados muito satisfatórios quando o arrasto não é muito profundo, e provam ser muito vantajosas quando podem ser alimentadas diretamente no alimentador. Neste sistema, o metal mais quente alcança o alimentador, promovendo assim solidificação direcional. Além disso, custos de limpeza de fundidos são reduzidos por alimentar em alimentadores, porque nenhuma porta adicional é requerida para conectar a cavidade do molde com o alimentador. A desvantagem reside no fato de que alguma turbulência pode ocorrer quando o metal líquido cai na cavidade do molde.
Portas Inferiores (Bottom Gates)
Nas portas inferiores, o metal da bacia de vazamento flui para baixo até o fundo da cavidade do molde no arrasto.
Porta de Chifre (Horn Gate)
A porta de chifre assemelha-se ao chifre de uma vaca. Permite que o molde seja feito em cope e drag apenas; não há necessidade de um "cheque". A porta de chifre tende a produzir um efeito de fonte na cavidade do molde. Em outro tipo, núcleo de areia seca forma a porta inferior. O canal de vazamento é curvado na extremidade inferior para formar uma armadilha de sujeira para escória, sujeira, etc. Este tipo de porta permite que o molde seja feito em duas caixas.
A principal vantagem de portas inferiores é que a turbulência do metal é mantida no mínimo durante o vazamento e a erosão do molde é prevenida. Metal é permitido subir suavemente no molde e ao redor dos machos. Portas inferiores, no entanto, sofrem de certas desvantagens: o metal continua a perder seu calor enquanto sobe na cavidade do molde. Solidificação direcional é assim difícil de alcançar. Além disso, o alimentador não pode ser colocado perto da entrada da porta onde o metal está mais quente.
Razão de Alimentação (Gating Ratio)
A taxa de fluxo de metal através da cavidade do molde é uma função da área de seção transversal do canal de vazamento, canais de distribuição, e portas. As características dimensionais de um sistema de alimentação podem ser expressas em termos de razão de alimentação. O termo "razão de alimentação" é usado para descrever as áreas de seção transversal relativas dos componentes de um sistema de alimentação tomando a área da base do canal de vazamento como unidade, seguida pela área total do canal de distribuição e finalmente a área total da porta de entrada.
Um sistema de alimentação tendo um canal de vazamento de 1 cm², um canal de distribuição de 3 cm², e três portas, cada uma tendo 1 cm² de área de seção transversal, terá uma razão de alimentação de 1:3:3. A razão de alimentação revela se a seção transversal total diminui ou aumenta em direção à cavidade do molde. Consequentemente, existem dois tipos de sistemas de alimentação no processo de fundição: pressurizado e não pressurizado, ou de fluxo livre como um sistema de esgoto.
Sistema de Alimentação Pressurizado (Pressurised Gating System)
O sistema de alimentação pressurizado tem menor área de seção transversal total nas portas de entrada para a cavidade do molde do que na base do canal de vazamento. Assim, um sistema pressurizado teria razão de 1:0,75:0,5, 1:2:1 e 2:1:1. Isto fornece um efeito de estrangulamento que pressuriza o metal líquido no sistema. Como este sistema é pequeno em volume para uma dada taxa de fluxo de metal, resulta em menor perda de metal e maior rendimento.
Por outro lado, como este sistema se mantém cheio de metal e fornece um efeito de estrangulamento, altas velocidades de metal podem tender a causar turbulência severa nas junções e cantos e na cavidade do molde. Isto é, no entanto, geralmente adequado para metais ferrosos e latão.
Sistema de Alimentação Não Pressurizado (Unpressurised Gating System)
No sistema de alimentação não pressurizado, a área de seção transversal do canal de vazamento é menor que a área total do canal de distribuição e que a das portas de entrada. As razões usadas são 1:2:2, 1:3:3, etc. Este sistema de alimentação portanto produz velocidades de metal mais baixas e permite maiores taxas de fluxo. Como resultado, reduz turbulência no sistema de alimentação e jorramento na cavidade do molde. Este sistema é geralmente adaptado para metais como alumínio e magnésio.
Tentamos cobrir todas as partes importantes do tópico Sistema de alimentação, tipos de sistema de alimentação no processo de fundição e seus elementos. Espero que tenha gostado do artigo. Por favor, dê seu feedback na seção de comentários abaixo.
Tecnologia industrial
- Hipervisor Explicado: Definição, Tipos e Exemplos do Mundo Real
- Guia Especialista para Projetar Sistemas de Alimentação em Fundição de Metais
- Estampagem Explicada: Tipos, Processos e Aplicações
- Soldagem Explicada: Definição, Tipos e Aplicações
- Fundição Explicada: Definição e Tipos de Processos de Fabricação
- Entendendo Máquinas de Perfuração: Definição, Componentes e Tipos
- Usinagem CNC Explicada: Tipos e Aplicações de Máquinas CNC
- Forjamento Explicado: Processo, Tipos e Materiais
- Metalização Explicada: Tipos, Benefícios e Aplicações
- Chapa Metálica: Definição, Tipos e Aplicações Comuns