



10 Defeitos Comuns na Injeção de Plástico e Dicas de Prevenção
Defeitos são difíceis de evitar, mas podem ser facilmente controlados. O plástico está substituindo o metal em quase todas as indústrias. Por isso, a demanda por moldagem de plástico está ganhando ritmo. Infelizmente, como peças metálicas, peças plásticas também podem ter alguns defeitos. Pode ser devido ao processo de fabricação, materiais, manuseio de materiais, ou qualquer coisa. Neste artigo, exploraremos diferentes defeitos de injeção de plástico, as causas desses defeitos e qual é a solução para eles.
Defeitos em peças plásticas são notados em quase todos os tipos de processos de moldagem. Mas a injeção de plástico lidera a lista, pois sabemos que a injeção de plástico é o processo de moldagem de plástico mais amplamente utilizado. Muitas vezes, esses defeitos podem ser facilmente evitados ou pelo menos controlados por um melhor design de peça, melhor design de molde, diferentes materiais e outros passos que discutiremos neste artigo.
Fatores que Afetam Defeitos de Injeção de Plástico
Seguem os fatores-chave que afetam os defeitos de injeção de plástico e podem ser facilmente controlados.
Seleção do Material do Molde de Injeção
Selecionar o material certo é muito importante. Por exemplo, ABS tem melhor moldabilidade que PC. Alguns materiais têm melhor retração que outros. Portanto, escolha um material que crie menos defeitos na injeção de plástico.
Diretrizes de Design de Peças Plásticas
Sempre devemos projetar a peça usando as melhores práticas para projetar peças plásticas. Por exemplo, espessura de parede uniforme, sem undercut, espessura de nervura adequada, altura e espessura de boss adequadas, etc. Como isso, existem muitas melhores práticas que devemos seguir para que haja menos defeitos na peça.
Design do Molde de Injeção
Escolher o melhor tipo de molde continua sendo um dos fatores mais importantes nos defeitos de injeção de plástico. Por exemplo, molde de canal quente cria menos defeitos que molde de canal frio. A localização do gate, tamanho do bico, linha de fluxo, pressão de injeção, etc., desempenham um grande papel na redução de defeitos de peças plásticas.
1. Marca de Retração (Sink Mark)
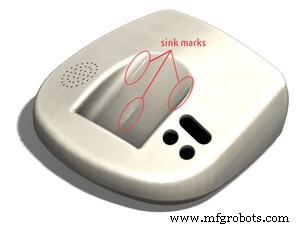
Marca de retração ocorre devido a espessura de parede irregular. A área mais grossa leva tempo para resfriar comparada à área mais fina e é por isso que o material tenta afundar e criar impressões. Parece mais ou menos como um buraco côncavo e a contração acontecerá na direção da seção mais fina. Marcas de retração são mais perceptíveis em superfícies planas.
Causas
- Design de peça impróprio. A peça deve ter espessura de parede uniforme. Se não, pelo menos a transição de mudança de espessura deve ser suave.
- Mecanismo de resfriamento ruim. Resfriamento irregular cria marca de retração
- Escolha de material ruim. Poucos materiais retraem mais que outros. Então precisa escolher material sabiamente.
- Baixa pressão de injeção
- Ponto de fusão muito alto do plástico
Solução
- Espessura de parede uniforme
- Ajuste o tempo de resfriamento
- Ajuste tempo e pressão de manutenção.
- Mude a localização do gate
2. Linhas de Fluxo (Flow Lines)
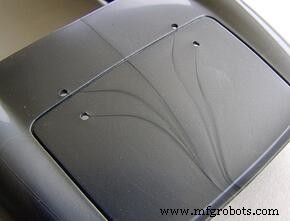
Linhas de fluxo também são conhecidas como marcas de fluxo, geralmente encontradas em peças moldadas usando injeção de plástico. São basicamente linhas ou padrões ondulados de tom diferente encontrados nas superfícies. Este defeito é devido ao resfriamento irregular na superfície quando o material flui através do molde.
Causas
- Variação na velocidade de resfriamento
- Pressão de injeção lenta
- Baixa temperatura do molde
- Pequeno tamanho do gate e canal de fluxo
Solução
- Aumente a pressão e velocidade de injeção
- Aumente o diâmetro do bico
- Use molde de canal quente
3. Linha de Solda (Weld Line)
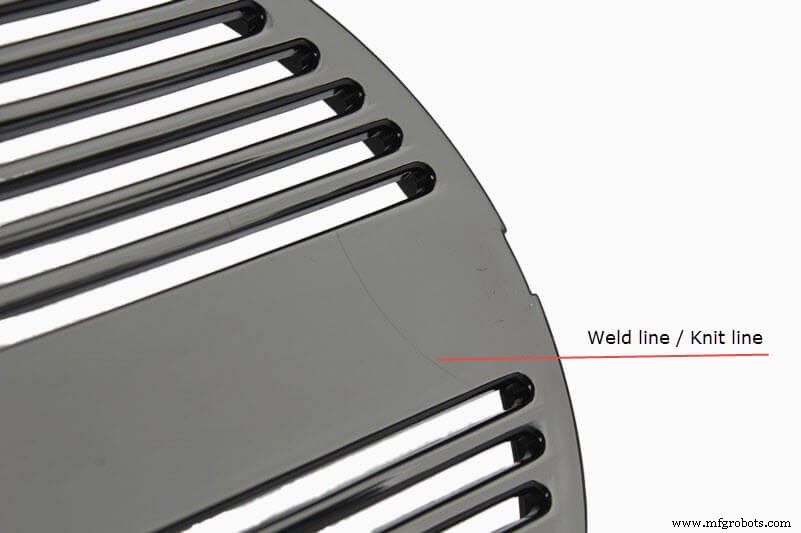
Este defeito ocorre quando duas ou mais linhas de fluxo se encontram mas não se fundem durante o processo de moldagem e criam algumas linhas de forma convergente chamadas linhas de solda. Isso acontece em torno de furos e cria uma zona fraca localmente.
Causas
- Espessura de parede não uniforme
- Furos, bosses, nervuras não seguindo as melhores práticas de design de peças plásticas
- Temperatura muito alta do material fundido
Solução
- Ajuste a posição do gate e slot de ventilação
- Mantenha espessura de parede uniforme
- Projete boss, furos e nervuras de acordo com as melhores práticas de design
- Aumente a fluidez do material fundido
4. Marcas de Queimadura (Burn Marks)
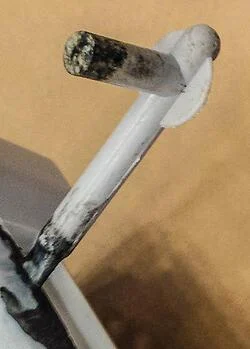
Marcas de queimadura são muito comuns na injeção de plástico. Geralmente aparecem no final do caminho de fluxo ou onde o ar ficou preso. Marcas de queimadura são geralmente pretas, marrons ou cor de ferrugem. Às vezes, marcas de queimadura são apenas descoloração, então a peça pode ser usada se não for visível para consumidores em geral. Mas às vezes marcas de queimadura causam alguma instabilidade estrutural, nesse caso, a peça é rejeitada.
Causas
- Pressão de moldagem muito alta
- Ventilação insuficiente para remover ar
- Atraso na remoção do ar preso
- Design de canal impróprio
Solução
- Adicione furos de ventilação suficientes
- Reduza a temperatura do material fundido
- Reduza a velocidade de injeção
5. Retração (Shrinkage)
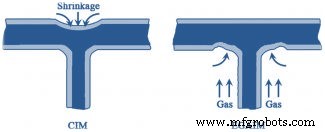
Retração ocorre quando uma área das peças plásticas resfria mais rápido que a outra área. Devido a isso, há uma retração na peça que é um tipo de deformação da forma real. Então, se a forma pretendida é uma superfície plana, após a retração não será plana. Terá ondulações na superfície. O mesmo fenômeno ocorre em madeiras que encolhem durante os meses de inverno.
Causas
- Espessura de parede irregular
- Resfriamento não uniforme
- Fluxo de molde ineficiente
- Alta temperatura
Solução
- Projete a peça com espessura de parede uniforme
- Garanta que o processo de resfriamento seja suave e gradual
- Mude para um material que retraia menos
6. Vazios (Voids)
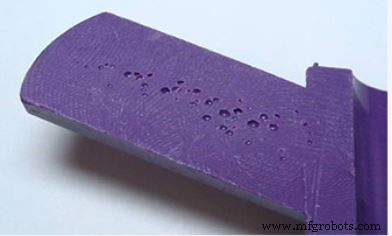
Vazios em peça plástica são devidos ao ar preso dentro. Isso acontece quando não há mecanismo de ventilação suficiente e o ar não pode sair. Devido ao ar preso dentro, o material fundido não pode ocupar o espaço e a peça é meio-preenchida. Vazio afeta a estabilidade estrutural de uma peça se o tamanho do vazio for muito grande.
Causas
- Mecanismo de ventilação ineficiente
- Baixa pressão de moldagem
Solução
- Aumente a pressão de injeção
- Escolha um plástico de viscosidade menor
- Escolha uma localização de gate mais próxima da seção mais grossa da peça
7. Jateamento (Jetting)
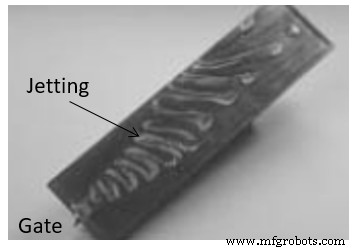
Jateamento ocorre quando o tiro inicial de material fundido resfria antes que toda a cavidade seja preenchida. Quando o tamanho do gate é pequeno e a pressão de injeção é alta, o material fundido frequentemente jorra rapidamente através do gate e resfria mesmo antes do molde ser completamente preenchido. A condição ideal é que o molde seja preenchido gradualmente.
Causas
- Pequeno tamanho do gate
- Alta pressão de injeção
- Mecanismo de resfriamento ineficiente
Solução
- Reduza a pressão de injeção
- Aumente a temperatura do material ou do molde
- Projete a localização do gate de forma que possa preencher a cavidade com resfriamento uniforme
8. Curto Preenchimento (Short Shot)
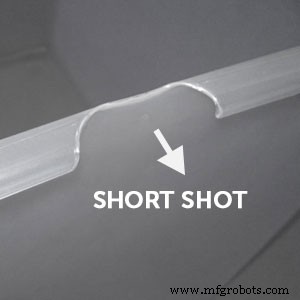
O curto preenchimento é um defeito maior nas peças moldadas por injeção. Se o molde não for completamente preenchido pelo material fundido, este problema ocorre. Devido a este problema, uma parte do plástico não terá material, então, em outras palavras, a peça será incompleta. A principal razão para o curto preenchimento é a restrição de fluxo devido a gates bloqueados ou estreitos. Se o material for muito viscoso, o curto preenchimento também pode acontecer. Se o ar estiver preso dentro, o material também não pode preencher aquela área e causar o curto preenchimento.
Causa
- Baixa pressão de injeção
- Material é muito viscoso
- Gates estreitos
- Ventilação não suficiente
Solução
- Aumente a pressão de injeção
- Redesenhe o gate
- Forneça furos de ventilação suficientes para escape de ar
9. Rebarba (Flash)
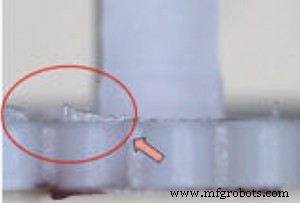
Rebarba é o material extra que sai ao redor da superfície de partição (onde o núcleo encontra a cavidade). Parece um lábio fino na borda do componente. O problema de rebarba ocorre devido ao material fluir para o espaço fora do canal de fluxo. Rebarba ocorre principalmente em moldes desgastados. Rebarba não é considerada um problema maior a menos que seja uma peça de aparência. Rebarba pode ser facilmente aparada no pós-processamento.
Causa
- Molde mal projetado
- Molde desgastado
- Pressão de injeção excessiva
- Baixa força de fechamento
Solução
- Redesenhe o molde
- Aumente a força de fechamento
- Ajuste temperatura do molde e pressão de injeção
10. Descoloração (Discoloration)
A descoloração é quando a cor da peça não é a pretendida. Às vezes, a peça toda fica descolorida ou uma certa área local fica assim. Isso acontece por muitas razões, mas principalmente devido a pellets sobrando no funil ou resina residual no bico ou molde de uma execução de produção anterior. Descoloração não afeta a resistência estrutural, mas não é desejável para uma peça de aparência.
Causa
- Material sobrando não limpo no funil
- Baixa estabilidade térmica do material plástico
Solução
- Limpe o bico e funil após cada execução de produção
- Use um agente de cor com boa estabilidade térmica
Conclusão: Defeitos de injeção de plástico
É tudo o que tenho neste artigo. Espero que você tenha uma ideia sobre os diferentes defeitos encontrados em peças plásticas. Embora existam muitos defeitos encontrados, estes dez defeitos mencionados aqui são encontrados na maioria das peças. Se você ainda tem alguma dúvida ou pergunta, por favor escreva na seção de comentários e ficarei feliz em ajudar.
Você também pode gostar de ler: Tabela de bitola de chapa metálica
Tecnologia industrial
- Guia Completo de Moldagem por Injeção: Dos Grãos às Peças Acabadas
- Moldagem por Transferência Explicada: Processo, Benefícios e Variantes
- Moldagem por Injeção vs. Usinagem de Plástico: Como Escolher o Processo Certo para Fixadores Personalizados
- Makerspaces Explicados: Como Fabricantes Modernos Ganham Vantagem Competitiva
- Quatro Tipos de Ciberataques — Estratégias Comprovadas de Prevenção
- Entendendo Porosidade na Soldagem: Causas, Detecção e Técnicas de Prevenção
- Serviços de Injeção Plástica Premium e Custo-Eficientes
- Identificando Causas Principais de Falha de Máquinas e Estratégias para Evitar Tempo de Inatividade
- Embreagens Industriais Explicadas: Tipos, Aplicações e Como Escolher a Certa
- Blocos 1-2-3 Explicados: Ferramentas Essenciais para Usinagem de Precisão