



Top 13 Desafios na Injeção de Plástico e Como Resolvê-los
As vantagens dos métodos de injeção de plástico para fabricação de peças incluem velocidade de produção rápida, alta eficiência, automação da operação, formas e flexibilidade de tamanho. Além disso, os produtos de injeção são precisos em tamanho, fáceis de serem substituídos, e as peças do molde podem ser formadas em formas complexas. Este método ecológico é adequado para campos de processamento de moldagem como produção em massa e produtos de formas complexas.
No entanto, embora os operadores estejam familiarizados com máquinas específicas e habilidades operacionais no processo de moldagem de peças plásticas, os vários defeitos de injeção rápida no design de molde e materiais são inevitáveis. O artigo visa problemas e soluções de injeção de plástico, principalmente como segue:
Analisar as causas desses problemas gerados a partir de matérias-primas, peças plásticas ou design de molde, processos de moldagem, etc., e propor soluções relacionadas.
1. Injeção Incompleta (Short Shots)
Injeção incompleta é um fenômeno no qual a cavidade do molde não pode ser completamente preenchida.
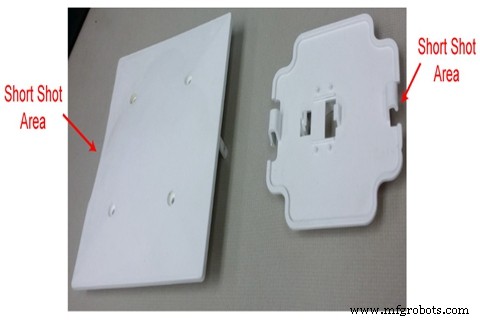
Causas: (1) Temperatura do molde, temperatura do material ou pressão e velocidade de injeção muito baixas (2) Plastificação irregular de matérias-primas (3) Exaustão ruim (4) Fluidez insuficiente de matérias-primas (5) A peça é muito fina ou o tamanho do gate é muito pequeno (6) Polímero fundido cura prematuramente devido a design estrutural irracional
Soluções: Material: Usar materiais mais fluidos. Design do molde: (1) Preencher a parede grossa antes de preencher a parede fina para evitar fenômeno de retenção. (2) Aumentar apropriadamente o número de gates e tamanho do canal para reduzir a razão de processo e resistência ao fluxo (3) A posição e tamanho do porto de exaustão devem ser definidos adequadamente para evitar fenômeno de exaustão ruim.
Máquina: (1) Verificar se a válvula de retenção e a parede interna do cilindro de material estão seriamente desgastadas (2) Verificar se o porto de alimentação tem material ou se está bloqueado.
Processo: (1) Aumentar pressão e velocidade de injeção para aumentar calor de cisalhamento (2) Aumentar a quantidade de injeção (3) Aumentar temperatura do cilindro de material e temperatura do molde
2. Armadilhas de Ar (Air Traps)
Armadilhas de ar é quando o ar fica preso na cavidade criando bolhas na peça.
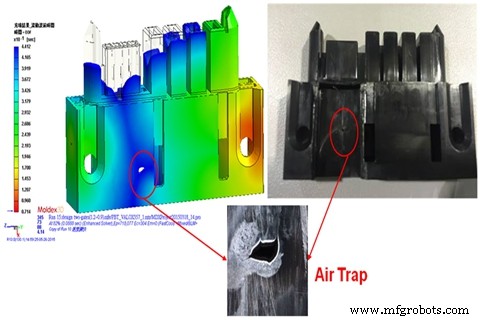
Causas: Causado pelo ar ser incapaz de escapar da superfície de separação, do êmbolo ou do vento quando as duas frentes de fusão se encontram.
Soluções: Design estrutural: Reduzir inconsistência de espessura e tentar garantir espessura de parede uniforme
Design do molde: (1) Adicionar um vento no último lugar preenchido (2) Redesenhar o sistema de gate e canal
Processo: (1) Reduzir a velocidade de injeção do último estágio (2) Aumentar a temperatura do molde
3. Fragilidade (Brittleness)
Fragilidade é quando a peça plástica racha ou quebra facilmente em algum lugar
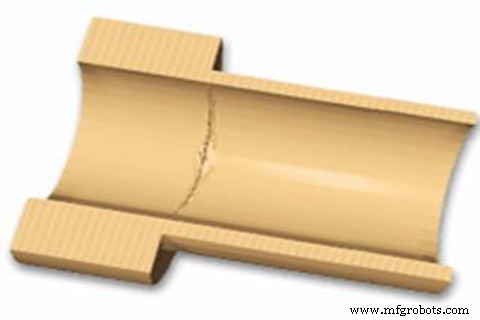
Causas: (1) Condições de secagem inadequadas; uso excessivo de materiais reciclados (2) Configuração de temperatura de injeção errada (3) Configurações de gate e sistema de canal não apropriadas (4) Resistência da marca de fusão não é alta
Soluções: Material: (1) Definir condições de secagem apropriadas antes da injeção (2) Reduzir uso de materiais reciclados e aumentar proporção de matérias-primas. (3) Usar plástico de alta resistência. Design do molde: Aumentar o tamanho do canal principal, canal ramificado e gate
Máquina: Escolher um parafuso bem projetado para tornar a distribuição de temperatura mais uniforme durante a plastificação
Processo: (1) Reduzir a temperatura do cilindro de material e bico (2) Reduzir pressão de retorno, velocidade do parafuso e velocidade de injeção (3) Aumentar temperatura do material e pressão de injeção, melhorar a resistência de fusão
4. Marcas de Queimadura (Burn Marks)
Marcas de queimadura são quando o gás na cavidade não pode ser removido a tempo, resultando em escurecimento no final do fluxo.
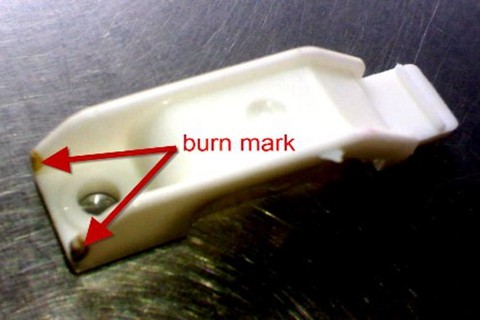
Causas: (1) O ar na cavidade não pode ser removido a tempo. (2) Degradação do material: temperatura de fusão excessivamente alta; velocidade excessiva do parafuso; design inadequado do sistema de canal
Soluções: Design do molde: (1) Adicionar sistema de exaustão em local onde gás de exaustão é facilmente gerado (2) Aumentar o tamanho do sistema de canal
Processo: (1) Reduzir pressão e velocidade de injeção (2) Reduzir temperatura do cilindro (3) Verificar se o aquecedor e termopar estão funcionando corretamente.
5. Rebarba (Flash)
Significa que plástico em excesso está presente na separação do molde ou parte do ejetor.
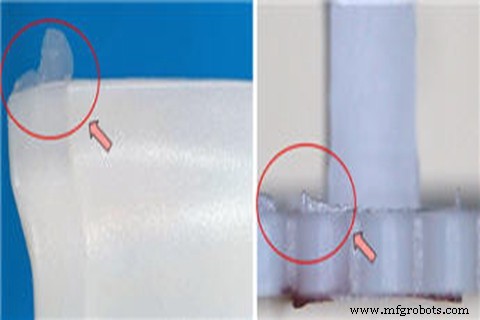
Causas: (1) Força de fixação insuficiente (2) O molde tem defeitos (3) Condições de moldagem são irracionais (4) Design inadequado do sistema de exaustão
Soluções: Design do molde: (1) Projetar razoavelmente o molde para garantir que o molde possa ser fechado quando fechado (2) Verificar o tamanho do porto de exaustão (3) Limpar a superfície do molde
Máquina: Definir máquina de tamanho apropriado. Processo: (1) Aumentar tempo de injeção e reduzir velocidade de injeção (2) Reduzir temperatura do cilindro e do bico (3) Reduzir pressão de injeção e pressão
6. Delaminação (Delamination)
Refere-se à superfície da peça que pode ser descascada camada por camada.
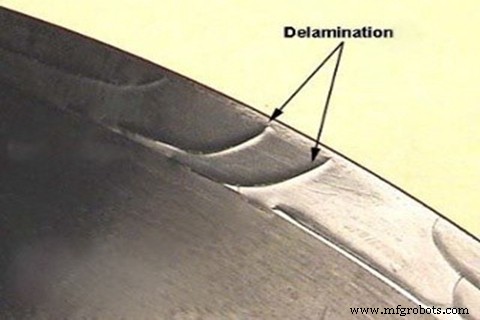
Causas: (1) Mistura de outros polímeros incompatíveis (2) Agente de liberação excessivo usado durante a moldagem (3) Temperatura da resina é inconsistente (4) Umidade excessiva (5) O gate e o caminho de fluxo têm ângulos agudos
Soluções: Material: Evitar impurezas incompatíveis ou materiais reciclados contaminados misturados nas matérias-primas. Design do molde: Chanfrar todos os canais ou gates com ângulos agudos
Processo: (1) Aumentar temperatura do cilindro e do molde (2) Secagem apropriada do material antes da moldagem (3) Evitar usar muito agente de liberação
7. Jateamento (Jetting)
Um rastro de spray causado pelo fundido fluindo muito rápido, geralmente serpentino.
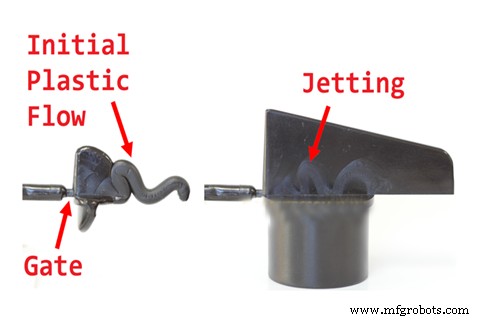
Causas: (1) O tamanho do gate é muito pequeno, e está voltado para a superfície do produto com grande área de seção transversal (2) Velocidade de preenchimento é muito rápida
Soluções: Design do molde: (1) Aumentar o tamanho do gate (2) Mudar o gate lateral para gate de sobreposição (3) Aumentar o pino de parada na frente do gate
8. Linhas de Fluxo (Flow Lines)
Linhas de fluxo são defeitos de moldagem que são ondulados na superfície do produto, conhecidos como um tipo de salto de sapo causado pelo fluxo lento do fundido.
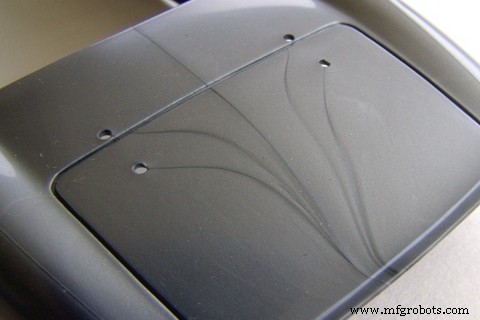
Causas: (1) Temperatura do molde e temperatura do material muito baixas (2) Velocidade e pressão de injeção muito lentas (3) O tamanho do canal de fluxo e gate é muito pequeno (4) Devido à estrutura do produto, a aceleração é muito grande quando o fluxo de preenchimento é causado.
Soluções: Design do molde: (1) Aumentar o tamanho do poço frio no canal (2) Aumentar o tamanho dos canais e gates (3) Encurtar o tamanho do canal principal ou mudar para canal quente
Processo: (1) Aumentar a velocidade de injeção (2) Aumentar pressão de injeção e pressão (3) Estender o tempo de manutenção de pressão (4) Aumentar temperatura do molde e temperatura do material
9. Neblina (Fog)
Uma descoloração semelhante a nuvem ocorre perto do gate. A razão é a fratura do fundido.
Causas: Se o gate é muito pequeno ou a cavidade na cola é muito fina, a taxa de fluxo do fundido é grande, a área de ruptura é pequena, a taxa de cisalhamento é grande, e o estresse de cisalhamento é frequentemente aumentado de modo que a borracha de fundido quebra e o deslocamento de neblina ocorre.
Soluções: Simulação Moldflow. É possível prever a temperatura, taxa de cisalhamento e estresse de cisalhamento do fundido passando pela zona estreita acima. Moldflow geralmente fornece um limite superior para temperatura, taxa de cisalhamento e estresse de cisalhamento de vários materiais plásticos. Engenheiros Moldflow podem fazer ajustes baseados nos resultados da análise para encontrar o tamanho apropriado do gate e espessura da parede da cavidade na entrada de cola para eliminar neblina.
10. Estrias (Streaks)
Estrias são aquelas em que água, ar ou carbono é distribuído na direção do fluxo ao longo da superfície da peça.
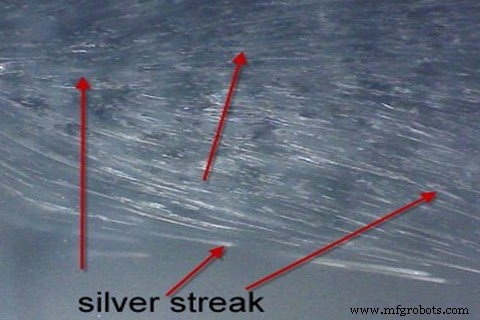
Causas: (1) Teor de umidade nas matérias-primas é muito alto (2) Ar está preso na matéria-prima (3) Degradação do polímero: o material está contaminado, temperatura do cilindro é muito alta; volume de injeção insuficiente
Soluções: Design do molde: Verificar se a posição de exaustão é suficiente. Processo: (1) Escolher a máquina de injeção e molde certos (2) Ao trocar materiais, limpar completamente os materiais antigos do cilindro (3) Melhorar o sistema de exaustão (4) Reduzir temperatura de fusão, pressão de injeção ou velocidade de injeção
11. Marcas de Retração (Sink Marks)
É um fenômeno no qual a superfície da peça é côncava na espessura da parede.
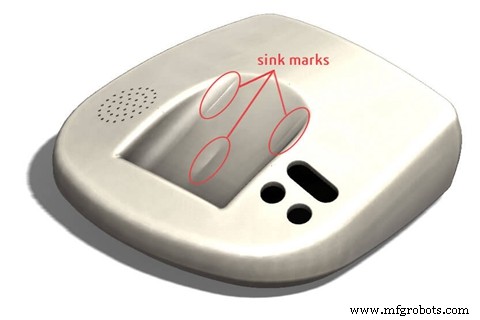
Causas: (1) Pressão de injeção ou pressão de manutenção muito baixa (2) Tempo de manutenção ou tempo de resfriamento muito curto (3) Temperatura de fusão ou temperatura do molde muito alta (4) Design inadequado da estrutura das peças
Soluções: Design: (1) Superfície corrugada na superfície onde retrações são fáceis de ocorrer (2) Reduzir o tamanho da parede grossa da peça, minimizar a proporção de aspecto, e a proporção de espessura de parede adjacente deve ser controlada em 1.5~2, e tentar fazer transição suave. Redesenhar a espessura das nervuras, contra-furo e nervuras. Sua espessura é geralmente recomendada como 40-80% da espessura básica da parede.
Processo: (1) Aumentar a pressão de injeção e pressão (2) Aumentar o tamanho do gate ou mudar a posição do gate
12. Linhas de Solda (Weld Lines)
Linhas de solda referem-se ao defeito de superfície causado por dois fluxos sendo soldados juntos.
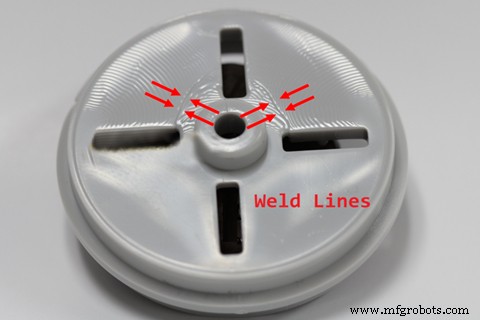
Causas: Se há furos, inserts, ou métodos de injeção multi-gate nas peças fabricadas ou a espessura da parede das peças é irregular, linhas de solda podem ser geradas.
Soluções: Material: Aumentar a fluidez do fundido plástico. Design do Molde: (1) Mudar a posição do gate (2) Adicionar slot de ventilação. Processo: (1) Aumentar a temperatura de fusão (2) Reduzir a quantidade de agente de liberação
13. Empenamento (Warpage)
O problema mais difícil de resolver no design e produção de peças plásticas é o empenamento.
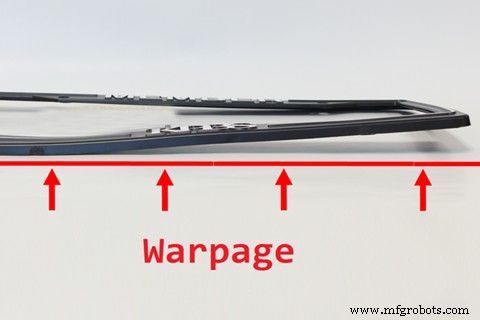
Causas: (1) Estrutura do molde: vazamento, sistema de resfriamento e sistema de ejeção (2) Estrutura do produto: mudanças na espessura da parede de peças plásticas, com geometria curva ou assimétrica, design de nervuras e coluna BOSS não é razoável (3) Processo de produção: as peças plásticas não são totalmente resfriadas, e as curvas de injeção e manutenção de pressão são irracionais (4) Materiais plásticos: materiais plásticos têm, sem enchimentos adicionados, o tamanho da retração.
Soluções: (1) A temperatura do molde é instável. Fornecer molde com resfriamento/aquecimento balanceado (2) Espessura de seção irregular. Redesenhar forma e tamanho do produto de acordo com características da resina
Na WayKen, encontramos muitos problemas e soluções similares de injeção de plástico em alguns casos de injeção de protótipo. Para criar produtos de injeção para nossos clientes, levamos extremamente a sério os detalhes das peças da máquina de injeção e o processo de injeção passo a passo antes de fabricar peças e durante o processo de injeção.
Tecnologia industrial
- Guia Completo de Moldagem por Injeção: Dos Grãos às Peças Acabadas
- Moldagem por Injeção de Termofixos: Benefícios, Desvantagens e Orientação Especializada
- Moldagem por Injeção vs. Usinagem de Plástico: Como Escolher o Processo Certo para Fixadores Personalizados
- Compostos PEEK de alta viscosidade: ideais para injeção e extrusão
- Como a Injeção de Plástico Aumenta a Eficiência e Rentabilidade do Negócio
- 10 Defeitos Comuns na Injeção de Plástico e Dicas de Prevenção
- Por que a Moldagem por Injeção de Plástico Domina a Fabricação Moderna
- Principais Materiais para Moldagem por Injeção de Plástico para Qualidade e Desempenho Superiores
- Serviços de Injeção Plástica Premium e Custo-Eficientes
- Principais Materiais Plásticos para Injeção: Guia para Escolhas Ótimas