



Guia Completo de Códigos G e M CNC – PDF para Download Incluído
Hoje no The Mechanical Post veremos sobre o que são códigos G e M na usinagem CNC. Também, você pode baixar e imprimir o PDF clicando no botão fornecido no final do artigo.
Introdução à programação CNC
Nos primeiros dias das máquinas CNC, a entrada ou instruções eram alimentadas à máquina CNC usando fitas perfuradas ou fitas magnéticas. No entanto, devido ao avanço tecnológico, computadores as substituíram. Um controlador CNC computadorizado é mostrado abaixo.
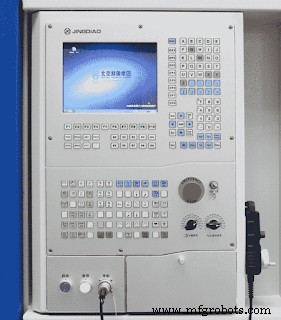 |
| HafeezJD, CC BY-SA 4.0, via Wikimedia Commons |
A máquina CNC entende comandos em uma certa linguagem. Esta linguagem é composta por um conjunto predefinido de códigos chamados códigos G e M.
Cada código tem uma função pré-definida particular e usando vários códigos juntos, uma peça de trabalho é usinada de acordo. Já cobrimos CNC, seu funcionamento, tipos, vantagens e aplicações em detalhes em nosso post anterior, você pode consultar para uma boa ideia sobre CNC e seus termos relacionados: O que é uma máquina CNC? seu funcionamento, tipos, vantagens, usos com PDF. Antes de começar com códigos G e M em um programa de peça CNC, outros códigos ou palavras também são usados para completar todo o processo de usinagem. Então, vamos dar uma olhada nos diferentes códigos ou palavras usados em CNC.
Palavras N
Estas palavras representam o número de sequência, ajuda a identificar o bloco (cada linha de instrução é chamada de bloco). Em resumo, é como quando escrevemos algo em passos, damos a cada passo um número. Como ponto nº 1, ponto nº 2, e assim por diante. Similarmente na programação de peça CNC, cada linha ou bloco de código recebe um número como N100, N110, N120, e assim por diante. Eles são geralmente escritos em passos de 10 ou 5.
Palavra de avanço (código F)
A palavra de avanço refere-se à taxa de avanço da ferramenta da máquina. É escrita no seguinte formato F_ _ e então a taxa de avanço requerida é especificada. Por exemplo: F240, isso significa que a taxa de avanço é 240. A taxa de avanço pode ser em mm/min (G94) ou mm/rev (G95), isso depende do operador.
Palavras X, Y e Z
Estas são as palavras ou códigos usados para especificar as coordenadas da posição da ferramenta. As palavras X, Y e Z representam os eixos X, Y e Z. Além destes eixos lineares, posições angulares são especificadas usando palavras I, J e K.
Palavra de velocidade do fuso (palavra S)
A velocidade do fuso é mencionada pela letra S. A velocidade do fuso está em r.p.m. Por exemplo: S800, o que significa que a velocidade do fuso é 800 r.p.m.
Seleção de ferramenta (palavra T)
Esta função é usada em máquinas CNC com trocador automático de ferramentas. Sempre que uma ferramenta diferente é necessária para realizar uma tarefa durante a usinagem CNC, a função de seleção de ferramenta é chamada usando a palavra T. Cada ferramenta presente no magazine de ferramentas ou biblioteca de ferramentas tem um endereço específico. Por exemplo, se a ferramenta atualmente em uso é uma ferramenta cônica e agora o operador precisa furar um furo, então ele usa o comando de seleção de ferramenta e chama a broca na posição 4 usando T04.
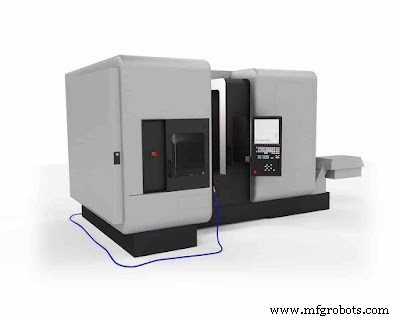 |
| Máquina de fresamento CNC |
Códigos G para fresamento CNC
Os seguintes são alguns dos códigos G comumente usados e sua descrição no fresamento CNC.
- G00 – Posicionamento rápido
- G01 – Deslocamento linear/interpolação
- G02 – Deslocamento circular/interpolação (horário)
- G03 – Interpolação circular (anti-horário)
- G04 – Pausa (Dwell)
- G10 – Entrada de dados programável
- G17 – Seleção do plano XY
- G18 – Seleção do plano ZX
- G19 – Seleção do plano YZ
- G20 – Programação em unidades de polegadas
- G21 – Programação em unidades métricas
- G27 – Verificação de retorno ao ponto de referência
- G28 – Retorno automático ao ponto de referência
- G29 – Retorno automático do ponto de referência
- G30 – Retorno ao 2º, 3º ou 4º ponto de referência
- G40 – Cancelamento de compensação de diâmetro da ferramenta
- G41 – Compensação de diâmetro da ferramenta à esquerda
- G42 – Compensação de diâmetro da ferramenta à direita
- G43 – Compensação de comprimento da ferramenta em sinal positivo (+)
- G44 – Compensação de comprimento da ferramenta em sinal negativo (-)
- G45 – Aumento de offset da ferramenta
- G46 – Diminuição de offset da ferramenta
- G49 – Cancelamento de offset de comprimento da ferramenta
- G53 – Sistema de coordenadas da máquina
- G54-59 – Sistema de coordenadas de trabalho
- G80 – Cancelamento de ciclo enlatado
- G81 – Ciclo enlatado de furação
- G82 – Ciclo enlatado de alargamento de fundo ou escareamento
- G83 – Ciclo enlatado de furação por pique (peck drilling)
- G84 – Ciclo enlatado de roscagem
- G85 – Ciclo enlatado de alargamento
- G86 – Ciclo enlatado de furação de precisão (boring)
- G90 – Posicionamento absoluto
- G91 – Posicionamento incremental
- G92 – Predefinição de zero
- G94 – Taxa de avanço em mm/min
- G95 – Taxa de avanço em mm/rev
- G96 – Controle de velocidade de corte constante
- G97 – Cancelamento de controle de velocidade de corte constante
Códigos G para torneamento CNC
No torneamento CNC há alguma mudança nos códigos G comparado ao fresamento CNC. Os códigos estão listados abaixo:
- G00 – Movimento rápido em direção linear.
- G01 – Usinagem linear.
- G02 – Usinagem horária.
- G03 – Usinagem anti-horária.
- G04 – Pausa (Dwell)
- G09 – Verificação de parada exata de movimento
- G10 – Entrada de dados programável
- G17 – Seleção do plano X-Y
- G18 – Seleção do plano X-Z
- G19 – Seleção do plano Y-Z
- G20 – Programação em polegadas
- G21 – Programação em mm
- G27 – Verificação de retorno ao ponto de referência
- G28 – Retorno ao ponto de referência
- G29 – Retorno ao ponto de referência
- G30 – Retorno ao 2º, 3º e 4º ponto de referência
- G32 – Rosqueamento de passo constante enlatado (como G01 sincronizado com fuso)
- G40 – Compensação de raio da ferramenta desligada
- G41 – Compensação de raio da ferramenta à esquerda
- G42 – Compensação de raio da ferramenta à direita
- G43 – Compensação de comprimento da ferramenta (positivo)
- G44 – Compensação de comprimento da ferramenta (negativo)
- G49 – Cancelamento de compensação de comprimento da ferramenta
- G50 – Resetar todos os fatores de escala para 1.0
- G51 – Ligar fatores de escala
- G52 – Deslocamento local de trabalho para todos os sistemas de coordenadas
- G53 – Sistema de coordenadas da máquina (cancelar offsets de trabalho)
- G54 – Sistema de coordenadas de trabalho (1ª peça)
- G55 – Sistema de coordenadas de trabalho (2ª peça)
- G56 – Sistema de coordenadas de trabalho (3ª peça)
- G57 – Sistema de coordenadas de trabalho (4ª peça)
- G58 – Sistema de coordenadas de trabalho (5ª peça)
- G59 – Sistema de coordenadas de trabalho (6ª peça)
- G70 – Ciclo de acabamento de torneamento (enlatado)
- G71 – Ciclo de desbaste de torneamento (enlatado)
- G72 – Ciclo de desbaste de faceamento (enlatado)
- G73 – Ciclo de repetição de padrão (enlatado)
- G74 – Ciclo de furação por pique (enlatado)
- G75 – Ciclo de canaletamento (enlatado)
- G76 – Ciclo de rosqueamento (enlatado)
- G80 – Cancelar ciclo enlatado (enlatado)
- G83 – Ciclo de furação de face (enlatado)
- G84 – Ciclo de roscagem de face (enlatado)
- G86 – Ciclo enlatado de furação de precisão, parada do fuso, saída rápida (enlatado)
- G87 – Ciclo de furação lateral (enlatado)
- G88 – Ciclo de roscagem lateral (enlatado)
- G89 – Ciclo de furação de precisão lateral (enlatado)
- G90 – Programação absoluta (sistemas tipo B e C)
- G91 – Programação incremental (sistemas tipo B e C)
- G92 – Ciclo de corte de rosca (enlatado)
- G94 – Ciclo de faceamento final
- G96 – Velocidade de corte constante LIGADA
- G97 – Cancelamento de velocidade de corte constante
- G98 – Taxa de avanço em mm/min
- G99 – Taxa de avanço em mm/rev
Códigos M em CNC
Códigos M em CNC são quase os mesmos para torneamento e fresamento. Códigos M são geralmente usados para LIGAR/DESLIGAR vários processos. Os seguintes são os códigos M.
- M00 – Parada do programa
- M01 – Parada opcional
- M02 – Fim do programa
- M03 – Início do fuso
- M04 – Início do fuso (anti-horário)
- M05 – Parada do fuso
- M06 – Troca de ferramenta
- M07 – Refrigerante LIGADO (dentro do fuso)
- M08 – Refrigerante LIGADO
- M09 – Refrigerante DESLIGADO
- M30 – Fim do programa
- M98 – Chamar sub-rotina
- M99 – Fim de sub-rotina
Você também pode gostar de ler:
- O que é fundição? explicação detalhada.
- O que é automação industrial e quais são seus tipos?
- O que é soldagem GTAW ou TIG?
Explicação dos códigos G mais comumente usados
G00 – Movimento rápido
O código G00 significa movimento rápido. É usado para mover a ferramenta rapidamente de um ponto a outro. Ao usar este código, a ferramenta se move com a velocidade máxima. Esta velocidade é especificada pelo fabricante. Durante o deslocamento da ferramenta, nenhuma operação de corte é realizada. Este comando é geralmente usado quando a ferramenta está longe da peça de trabalho. Quando geralmente chamamos a ferramenta em um ponto, ela percorre a uma taxa mais lenta. Isso aumenta o tempo que eventualmente resulta em perdas. Assim, o código G00 é usado. O código G00 é escrito no formato: G00 X_ Y_ Z_ Primeiro, o código G00 é chamado, então as coordenadas X, Y e Z do destino são especificadas. Por ex. G00 X25 Y05 Z00
G01 – Deslocamento linear/interpolação
Este código é usado para corte ou usinagem em direção linear de um ponto a outro. O código G01 é escrito no formato: G01 X_ Y_ Z_F_ Primeiro, o código G01 é chamado, então as coordenadas X, Y e Z do destino são especificadas. Junto com isso, a taxa de avanço também é fornecida. Por ex. G01 X30 Y15 Z2 F120. A taxa de avanço pode ser em mm/min (G94) ou mm/rev (G95), isso depende do design da peça de trabalho e do operador.
G02 – Deslocamento circular/interpolação (Horário)
Quando a ferramenta é requerida para ser usada para corte ou fins de usinagem ao longo de um caminho circular, o código G02 (horário) é usado. Similarmente para o movimento da ferramenta anti-horário, o código G03 é usado.
G04 – Pausa (Dwell)
Este código é usado quando nenhuma usinagem é requerida. A ferramenta permanece ociosa durante a pausa. O formato de escrita do código G04 é: G04 X_ ou G04 P_ Primeiro, o código é escrito, então o tempo para pausa é especificado. Aqui X representa segundos e P para milissegundos. Por ex: G04 X5 / G04 P60
Esta foi uma breve explicação de alguns dos códigos G amplamente usados. Você também pode conferir mais detalhes sobre cada um dos códigos G mencionados acima no machinistguides.com. Além disso, aqui está um exemplo de um programa de peça real usado para produzir a peça acabada. ╍╍╍╍╍╍╍╍╍╍
Esta é uma visão geral dos códigos G e M usados em máquinas CNC. Se você gostou deste post ou tem sugestões, nos avise nos comentários, adoraríamos ouvir de você.
Também junte-se ao nosso Canal do Telegram para se manter atualizado sobre Engenharia Mecânica. Voltaremos em breve com outro artigo interessante, até lá continue lendo!
Link para Download do PDFTecnologia industrial
- Por Que Escolher uma Oficina com Mandrilhadora CNC para Suas Necessidades de Fabricação de Precisão
- Tornos CNC de Mesa Inclinada Top-Turn S50: Usinagem de Precisão para Peças Longas
- Tornear Peças Longas com Precisão Usando Tornos CNC de Mesa Inclinada
- Usinagem CNC: Benefícios e Limitações para Manufatura de Precisão
- Máquinas CNC Explicadas: Tipos, Componentes e Principais Vantagens
- As 8 Principais Falhas em Máquinas CNC e Guia de Solução de Problemas
- Dominando a Usinagem CNC de Jóias: Um Guia Completo
- Fundamentos de CNC: Dominando o Controle Numérico Computadorizado
- Fresamento CNC vs Manual: Diferenças-Chave e Quando Escolher Cada Um
- Aprimorando Precisão e Exatidão de Ferramentas de Máquina CNC: Guia Completo