



Soluções Eficazes para Desafios de Controle de Cavacos na Usinagem de Alumínio
Ligas de alumínio são fáceis de usinar comparadas a metais como superligas, mas apresentam um grande inconveniente: problemas potencialmente custosos de controle de cavacos em operações de torneamento com equipamentos de menor potência.
Ligas de alumínio pontuam cerca de 400 no gráfico de usinabilidade do American Iron and Steel Institute, nível que supera todos os metais exceto latão e magnésio. Para comparação, aço B1112 trefilado a frio marca 100, aço inoxidável 316 marca 45, e algumas superligas à base de níquel ficam na casa dos dez.
O alumínio tem um desempenho tão bom que muitos publicadores de gráficos de usinabilidade nem se dão ao trabalho de listá-lo. A remoção de material com esse metal costuma ser limitada apenas pela potência do fuso disponível e pela firmeza com que a peça é fixada. A vida útil da ferramenta raramente é uma preocupação.
Leia mais: Como Otimizar a Usinagem de Alumínio. Verdade, ligas de alumínio com alto teor de silício são abrasivas, e algumas das mais macias usadas para fazer extrusados são bastante gomosas, mas ferramentas de corte de diamante policristalino (PCD), revestimentos de carbono tipo diamante (DLC) e fluido de corte solúvel em água devidamente misturado resolvem esses problemas rapidamente.
"Se você tem um torno de 60 HP com 36 polegadas de balanço e 200 polegadas entre centros, basta pegar quase qualquer pastilha disponível e começar a usinar", diz Keith Brake, especialista em torneamento para a região oeste/central dos EUA na Sandvik Coromant Inc. em Mebane, Carolina do Norte.
"Forçando o suficiente, normalmente se consegue gerar um bom cavaco", acrescenta.
Pelo menos com essa configuração ideal.
A realidade, no entanto, é que existem poucas máquinas desse tipo em serviço hoje, "então as oficinas precisam encontrar soluções de ferramentas de corte para suas máquinas de menor potência que removam material de forma limpa, previsível e produzam peças de alta qualidade", diz Brake.
Arriscando uma "Bagunça Emaranhada"
Contornos tornaram-se especialmente importantes recentemente, à medida que mais oficinas buscam automação, onde o controle consistente de cavacos é imperativo. A chave é encontrar uma geometria de pastilha que combine com sua máquina-ferramenta e configuração, diz Brake.
Sem isso, operadores de torno precisam lidar com cavacos longos e fibrosos enrolados em tudo. Usar a pastilha errada, avanços e velocidades incorretos, ou uma profundidade de corte muito grande ou muito pequena para o quebra-cavacos da pastilha (assumindo que ela tenha um) pode deixar os operadores correndo para o botão de emergência enquanto o conteúdo da bandeja de cavacos é varrido para cima e ao redor do mandril rotativo, criando uma bagunça emaranhada que paralisa a produção e muito possivelmente sucateia uma peça cara.
Embora os resultados de controle inadequado de cavacos nem sempre sejam tão dramáticos, eles reduzem a produtividade ao desacelerar e até interromper o fluxo de trabalho. No pior cenário, podem ser perigosos.
Felizmente, a Sandvik Coromant e outras podem oferecer soluções.
Torneamento CNC de Alumínio
"Ao torneamento de alumínio, a primeira escolha costuma ser uma pastilha retificada, sem revestimento, com geometria positiva e aresta de corte afiada para ajudar a controlar o cavaco e combater o acúmulo", diz Brake. "No entanto, se uma pastilha e uma geometria fizessem tudo perfeitamente, não precisaríamos fabricar tantas ferramentas de corte diferentes, por isso temos graus revestidos e não revestidos para alumínio, além de inúmeras formas e estilos de quebra-cavacos. Também tivemos algum sucesso com nossa linha Prime Turning, desde que você aplique os parâmetros de torneamento corretos."
Diversos graus e geometrias "up sharp" estão disponíveis para melhorar o controle deficiente de cavacos, diz Todd Rucker, gerente de engenharia do centro técnico da Divisão de Ferramentas Indexáveis na Kyocera Precision Tools Inc. em Hendersonville, Carolina do Norte, empresa que também possui um impressionante portfólio de torneamento de alumínio.
Uma delas, no entanto, pode surpreender qualquer maquinista que tenha lutado com controle de cavacos em cortes de acabamento.
"Recentemente adicionamos o que chamamos de AP à nossa linha de pastilhas positivas", diz ele. "Ela é projetada para profundidades de corte extremamente leves onde é quase impossível obter bom controle de cavacos. A AP tem um quebra-cavacos moldado com covinhas muito próximas à aresta de corte — estas não quebram o cavaco, mas o enrolam em uma espiral apertada que cai para longe da área de corte."
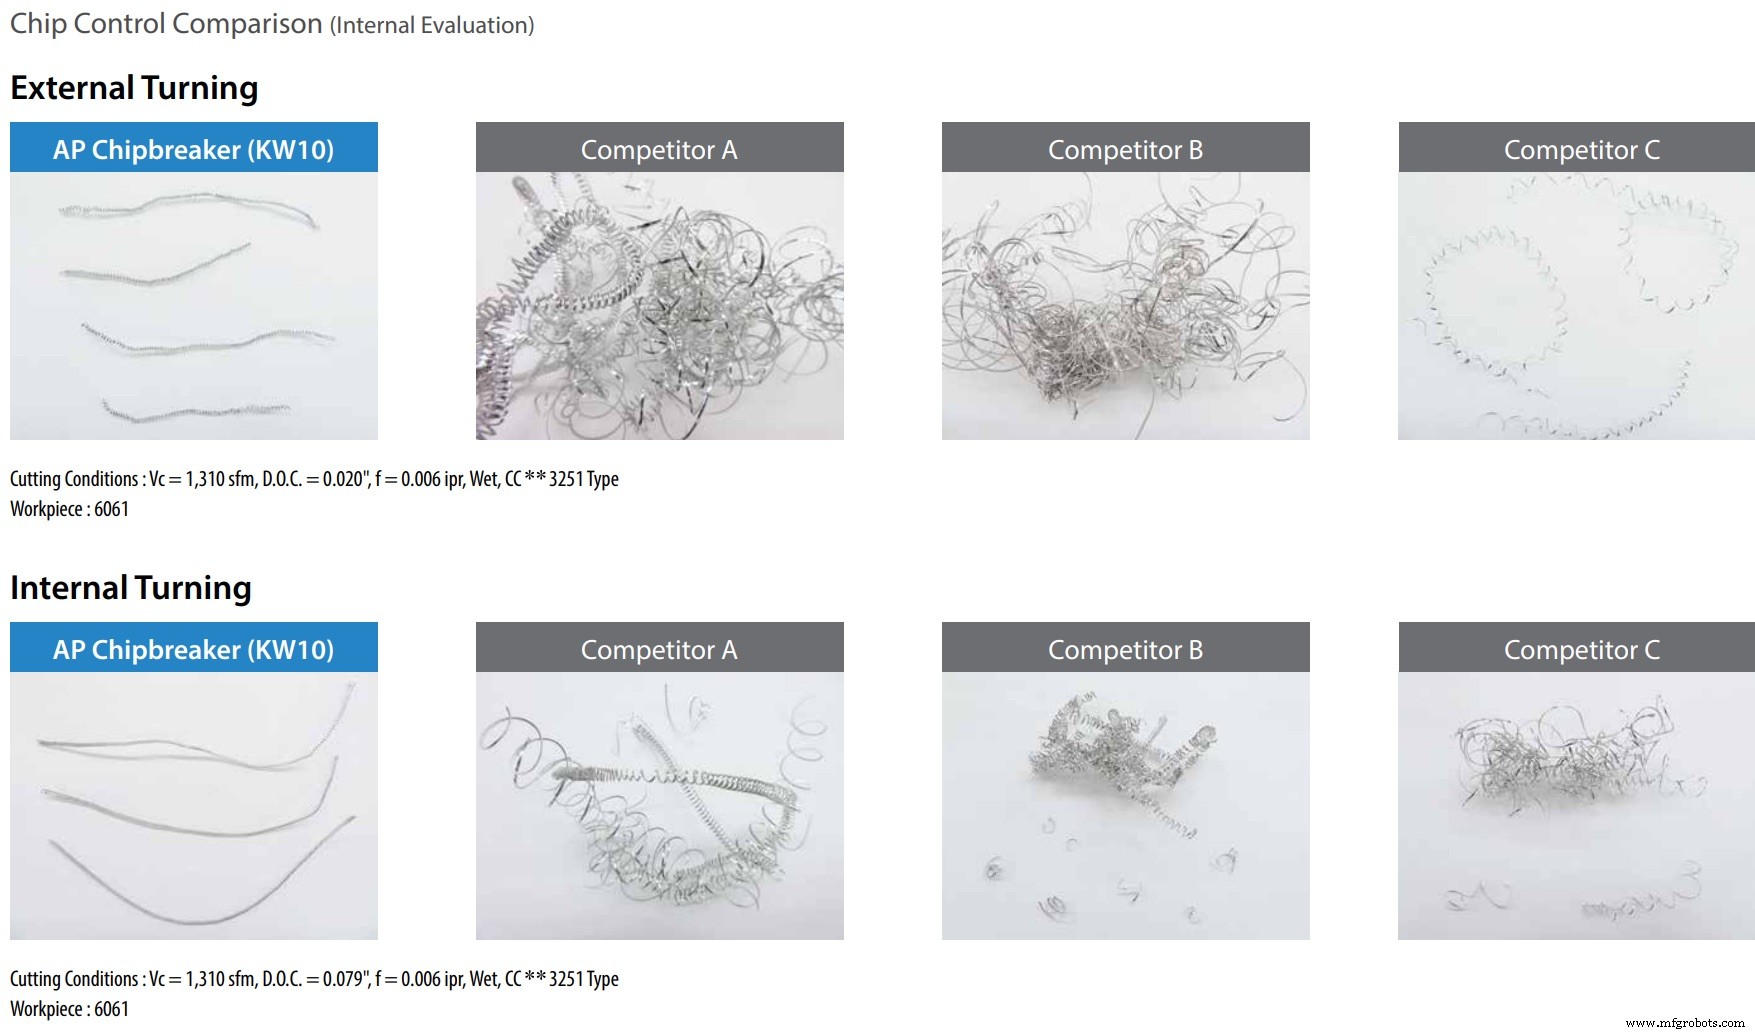 Imagem cortesia da Kyocera Precision Tools
Ajustando os Parâmetros Corretos
Ambos os especialistas recomendam o que Brake aludiu anteriormente: usar os parâmetros corretos.
"Velocidades e avanços ainda são muito importantes no torneamento de alumínio", diz Rucker. "Se você rodar muito rápido, o material aquece e fica mais maleável, dificultando a quebra do cavaco. Rode muito devagar e você terá acúmulo na aresta, que interfere na ação de corte eficiente. Por isso, as oficinas devem sempre selecionar pastilhas projetadas para a profundidade de corte pretendida e, em seguida, seguir as recomendações do fabricante para elas."
Outra recomendação não tem nada a ver com a marca ou tipo de ferramenta montada no revólver: refrigerante de alta pressão, ou HPC.
Esses fabricantes de ferramentas de corte e outros desenvolveram porta-ferramentas com canais internos que direcionam fluidos de corte precisamente para a zona de trabalho; quando aplicados na faixa de 1000 psi (70 bar), cavacos fibrosos de alumínio não têm chance.
"HPC por si só estende a vida útil da ferramenta, reduz acúmulo na aresta e melhora a confiabilidade, não importa o que você esteja cortando", diz Brake. "E quando usado com uma geometria de pastilha e porta-ferramenta especificamente projetados para HPC, ele leva as operações de torneamento ao mais alto nível de produtividade possível."
Tecnologia industrial
- 5 Problemas Comuns na Impressão 3D de Metal — e Como Resolvê‑los
- Automatizando Armazenagem: Três Soluções-Chave para Superar Desafios Comuns
- Gerenciando Problemas de Pessoas: Estratégias para Contratar e Reter Talentos em Mercado Aquecido
- Como Polir Alumínio Anodizado: Guia Passo a Passo
- Dominando a Brasagem de Alumínio: Técnicas e Dicas de Especialistas
- Dominando a Brasagem de Alumínio: Técnicas de Especialistas e Guia Prático
- Domine a Soldadura de Latão Naval: Técnicas e Dicas de Segurança
- Desbloqueando os Benefícios de Gabinetes de Alumínio Fresados por CNC
- Reduza Contas de Energia Otimizando Níveis de PDP no Seu Sistema de Ar
- Aumentando Resistência Hidráulica: Estratégias Comprovadas para Maior Durabilidade