



Excelência em Ritmo Acelerado: Entregando Motores de Aeronaves de Alta Qualidade no Prazo
Para este primeiro artigo de uma série sobre construção de aeronaves, focamos em peças e componentes de motores, destacando os problemas reais que fabricantes de ferramentas ajudam seus clientes a resolver todos os dias. Também damos uma olhada aprofundada no que está acontecendo na fabricação de peças aeroespaciais agora.
Qual é o estado da indústria aeroespacial e de defesa agora? O impulso para construir aeronaves rápido e entregar no prazo é muito real — mas não é isento de obstáculos ou custos.
No nível de fabricação de peças, materiais resistentes ao calor e compostos podem ser extremamente difíceis de cortar. Consequentemente, fabricantes aeroespaciais estão tendo que se tornar muito estratégicos em sua engenharia de processo, programação de máquinas e seleção de ferramentas, segundo três grandes fabricantes de ferramentas que entrevistamos.
Tornar-se estratégico é muito verdadeiro para todos os componentes complexos que compõem um motor a jato, onde peças forjadas individuais de $75.000 são a norma — e descartar uma é uma opção cara e indesejada. Velocidade, embora essencial, não tem precedência sobre resultados previsíveis e confiáveis.
Aeroespacial e Defesa: Aumento de Produção Significa que Estratégias Avançadas de Ferramentas São Necessárias
"À medida que vemos fabricantes de equipamentos originais aumentarem taxas de produção, permanece o risco de fornecedores enfrentarem dificuldades em aumentar a produção", diz Robin Lineberger, líder da divisão aeroespacial da Deloitte, no relatório "2019 Global Aerospace and Defense Industry Outlook". "Para superar esse desafio, fabricantes devem considerar aprofundar seu foco no fortalecimento da cadeia de suprimentos, gerenciamento eficaz de programas e uso de tecnologias avançadas para aumentar produtividade e eficiência."
Em seu relatório, a Deloitte espera que 2018 feche com cerca de 1.600 aeronaves para o ano — e prevê 100 a mais que isso para 2019. A demanda de produção frequentemente significa usar máquinas de maior vazão e multitarefa. As "tecnologias avançadas" que menciona incluem tudo, desde metrologia baseada em sensores em processo até usinagem multieixo de alta velocidade até ferramentas altamente projetadas, especializadas, destinadas a quaisquer especificações de materiais que esta indústria altamente regulamentada exija.
O que a Deloitte não aponta é que uma máquina avançada de 5 eixos pode levar de seis meses a um ano para chegar. Então, enquanto essas estão em backorder, alguns subcontratados estão gerenciando com sistemas existentes de 3 eixos ou outras máquinas antigas — e muitos fornecedores de peças aeroespaciais "finalizadas" estão tendo que repensar estratégias de ferramentas enquanto esperam, explicam fabricantes de ferramentas.
"Eles querem maneiras mais rápidas de fabricar", diz Bill Durow, gerente global de engenharia com foco em aeroespacial na Sandvik Coromant. "Eles querem rodá-las em velocidades mais altas, seja desbastando ou acabando. Hoje, o volume de motores sendo produzidos está em uma taxa que nunca vimos antes na indústria."
Encontrar os graus e ferramentas de inserção certos projetados especificamente para superligas resistentes ao calor, também conhecidas como "HRSAs", é muito possível hoje. Mas ainda há uma curva de aprendizado sobre esses materiais mais novos e as geometrias necessárias para cortá-los, dizem os fabricantes de ferramentas.
Ferramentas projetadas para cortar aço 4140, por exemplo, provavelmente não são as melhores para cortar Inconel, titânio ou plástico reforçado com fibra de carbono, ou "CFRP". Nos últimos anos, alguns componentes estáticos e rotativos de motores que costumavam ser feitos de titânio agora estão sendo feitos de materiais compósitos de matriz cerâmica, ou "CMCs", dizem engenheiros da Seco Tools.
"A arte de tudo isso é a sinergia de colocar tudo junto", diz Dave Todd, gerente de zona oeste e aeroespacial, na Seco Tools. "Nossas habilidades hoje mudaram na aeroespacial, e nos tornamos muito mais uma consultoria trabalhando com parceiros de tecnologia, fornecedores de primeira linha e academia ... Grande parte da engenharia de processo é feita fora do local em nosso hub de tecnologia."
Todos os três fabricantes de ferramentas têm laboratórios de teste que usam para validar soluções potenciais para seus clientes. Todos os três também preferem fazer uma mistura de testes baseados em laboratório, bem como testes no local para garantir que as estratégias exatas funcionem na linha de produção física real.
Pensando em oportunidades de fabricação de peças em aeroespacial e defesa? Leia "Manufacturing 101: Tornando-se Parte da Indústria Aeroespacial."
O Problema e Soluções para Gerenciar Calor na Zona de Corte
A eficiência de combustível está impulsionando a demanda por componentes mais leves usando materiais resistentes ao calor que podem ser difíceis de usinar. Parte do ímpeto para desempenho de motor mais eficiente é ambiental: Uma queima mais limpa também é mais eficiente.
"Os requisitos de engenharia trazem isso para o nível do fornecedor — significando que você precisa ter um tempo de resposta mais rápido em tecnologia de ferramentas para suportar materiais avançados", diz Scott Causey, especialista em segmento de mercado na Seco Tools. "E alguns dos materiais podem exigir uma estratégia de ferramentas completamente diferente para cortar simplesmente baseada em sua complexidade: Um material HRSA regular não usa a mesma estratégia de corte que um compósito de matriz cerâmica."
Um material CMC é em camadas e pode quebrar facilmente se não for manuseado corretamente.
Mas também pense nisto: Material resistente ao calor — que é excelente para a eficiência de um motor a jato insanamente quente — também cria muito calor ao cortar. Os graus de ferramentas requerem um nível de resistência ao calor para conseguir fazer o trabalho.
Para ajudar a atender à necessidade de refrigerante, fornecimento através da ferramenta tornou-se um detalhe essencial em ferramentas para usinagem avançada. Fabricantes de ferramentas estão consistentemente encontrando novas inovações no fornecimento de refrigerante — incluindo algumas ferramentas que têm múltiplas portas para fornecer nos locais de corte mais imediatos no momento mais eficaz.
Falando de refrigerante: Para onde a tecnologia de refrigeração está indo? Descubra em "O Futuro dos Fluidos de Metalurgia, Lubrificantes e Refrigerantes."
Foco em Motores de Aeronaves
As geometrias necessárias para cortar formas e materiais de peças de motor requerem pensamento dimensional. Existem blisks e aerofólios de formato único que podem combinar materiais diferentes — um compósito com titânio, por exemplo.
Para combater isso, esses fabricantes projetam e testam uma gama completa de graus destinados a cortar os materiais mais desafiadores — Inconel, HRSAs, titânio e muitos outros. E há outra maneira: Eles constroem ferramentas aeroespaciais personalizadas conforme necessário. Essas ferramentas personalizadas frequentemente se tornam linhas de produtos padrão para todos os clientes.
Três dos principais fabricantes de ferramentas descrevem como as especificações OEM e geometrias únicas de peças aeroespaciais impulsionaram ferramentas personalizadas a se tornarem linhas de produtos padrão — uma vez comprovadas no campo. Todos os três fabricantes têm programas para aeroespacial — e peças muito específicas otimizadas para aplicações de componentes de motor de hoje, incluindo: blisks/impelentes, aerofólios, discos de turbina, carcaças de turbina, carretéis, carcaças de ventilador e eixos.
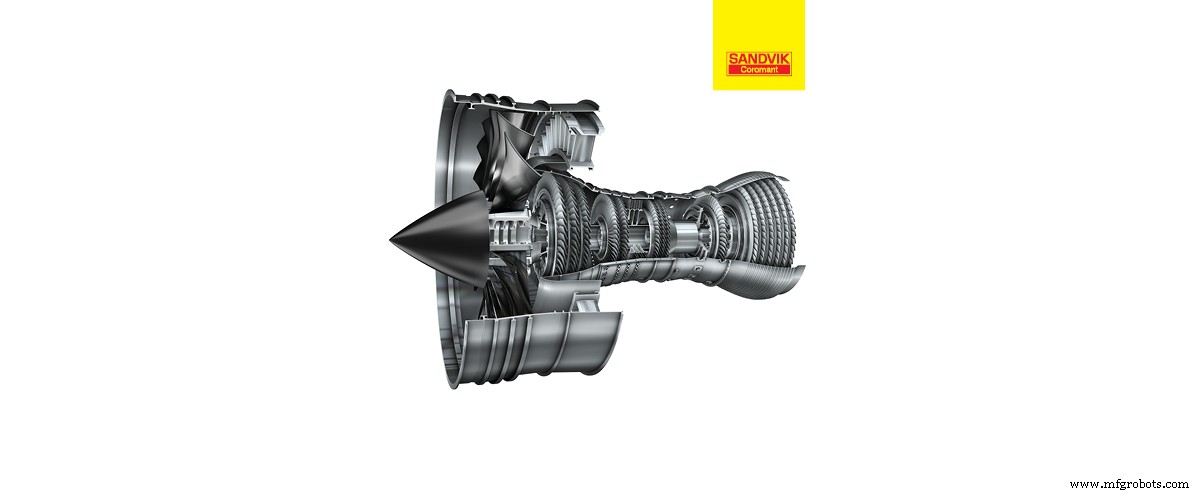
Aqui estão quatro exemplos de componentes reais de motor sendo feitos onde a ferramenta certa causou impacto. Todos incluem fabricantes aeroespaciais Tier 1 com média de 35 a 40 máquinas em suas oficinas que rodam 365/24/7. Não são de forma alguma as únicas áreas das ofertas de componentes de motor para esses fabricantes.
Sandvik Coromant Enfrenta Produtividade em Blisks
Desafio: Levava sete dias para fazer um blisk. A peça à base de níquel tinha uma lâmina profunda e uma fenda estreita. Desbaste de longo alcance provou ser ineficaz com abordagens de fresamento tradicionais. Acúmulo de cavacos era excessivo. Máquinas estavam travando.
"Vimos o que eles estavam fazendo, apenas queimando fresas de topo, em fenda total: Ida e volta, ida e volta, ida e volta", diz Durow. "Eles tinham ferramentas redundantes, levavam para a retífica, depois reutilizavam ... Levava muito tempo e usava muitas fresas de topo."
Solução: Uma ferramenta de mergulho de metal duro similar ao que tinha sido feito em operações de matriz e molde. Além disso, uma segunda ferramenta com diâmetro menor foi usada para limpar as cúspides.
"Trouxemos nossa peça de teste de volta ao laboratório, e tivemos a ideia de usar rotinas de mergulho", diz Durow. "Funcionou muito, muito bem. E a coisa boa foi que quase eliminamos outra operação de semi-acabamento com a limpeza secundária."
Resultado: Reduziu quatro dias da produção de blisk de sete dias com desbaste e semi-acabamento. Também acabou se tornando uma oferta padrão para aplicações de blisk.
Kennametal Salva Grande Compra com um Aerofólio
Desafio: Um aerofólio de formato irregular feito de Inconel estava sendo cortado em um processo de usinagem eletroquímica, ou "ECM", onde a peça era segurada por material de liga de bismuto. Cortes agressivos do material bruto não eram possíveis, então a produção era lenta. Forças pulsantes causavam chatter e vibração — e vida de ferramenta ruim.
Solução: Projetou uma estratégia de corte que ajustou a hélice, a contagem de canais e a microgeometria da ferramenta para minimizar o empurrão para cortes mais pesados. Para cortes mais leves, aumentaram a hélice e mudaram o diâmetro e a contagem de canais para garantir três pontos de contato através da rotação.
Resultado: Corte suave, vida de ferramenta aumentada e taxas máximas de remoção de metal aumentadas. O cliente conseguiu cancelar o pedido para uma nova máquina de $1 milhão que estava prestes a ser encomendada.
Seco Tools Assume Controle de Cortes de Canais em um Disco de Motor
Desafio: Problemas de controle de cavacos ao cortar canais profundos em Inconel 718 tratado termicamente em um disco de compressor que segura as pás do ventilador. Rotinas de mergulho profundo levam a quebra de ferramenta e vida de ferramenta ruim.
Solução: Um sistema de torneamento e canelura multidirecional combinado com refrigerante de alta pressão. Uma estratégia de corte geométrica em zigue-zague ajudou a afinar cavacos, reduzir calor e ganhar vida de ferramenta considerável.
Resultado: Redução de 15 a 20 por cento no tempo de ciclo. Ganhou controle do processo e reduziu a carga para intervenção manual demorada.
Kennametal Elimina Vibração em uma Carcaça de Motor
Desafio: Remover uma polegada inteira de titânio para uma carcaça de motor, mas não podia ser torneado. Havia muita força de corte e pouca produtividade das ferramentas existentes. Era difícil contornar áreas de características específicas.
"Caixas de motor deveriam ser redondas, certo? Mas não são realmente", diz Mark Francis, engenheiro de equipe de projeto para aeroespacial e defesa na Kennametal. "Estão cheias de características que eliminam a capacidade de apenas fazer um ciclo de torneamento simples ... Eu diria que 80 por cento do tempo, o material é cortado por fresamento."
Solução: Use uma ferramenta especializada que pudesse se ajustar ao diâmetro e simultaneamente eliminar vibração e empurrão.
Resultado: Linha de produção estável e confiável com eficiência de corte de metal previsível. Ferramentas personalizadas que levam a se tornarem padrão.
A Importância do Processo de Produção e Custo Por Componente
Lembre-se: A maioria dos fornecedores Tier 1 de fabricação de peças aeroespaciais não está rodando o mesmo equipamento de usinagem exato — mesmo que possam estar construindo as mesmas peças das mesmas especificações OEM. Fabricantes de ferramentas e especialistas em metalurgia têm que entender cada ambiente de usinagem e projetar estratégias que funcionem para cada ambiente de usinagem único.
Independentemente, todos os três fabricantes de ferramentas, que são concorrentes, queriam que uma coisa ficasse abundantemente clara: A ênfase deve estar nos ganhos de produtividade do uso das ferramentas certas destinadas a realmente causar impacto na produtividade e precisão. Eles também acreditam que uma visão mais holística da métrica de custo por componente ajuda a atender a entrega no prazo de mais e mais aeronaves.
A prova, dizem eles, está na produtividade.
As taxas de produção aeroespacial são reais? Entre na conversa no fórum de metalurgia. [registro necessário]
Tecnologia industrial
- Como Melhoria de Qualidade Impulsiona Sucesso Operacional na Manufatura
- Hamilton Aerospace Recebe Quarto Certificado Diamante FAA Consecutivo por Excelência em Treinamento de Manutenção
- Seleção do Cabo de Motor Ideal para Inversores de Frequência (VSDs)
- Quando Atualizar Equipamentos de Trabalho: Decisões Inteligentes de Negócio
- 7 Indicadores-Chave de que é Hora de Atualizar seu Gerador
- Três Sinais de Alerta de Que Seu Motor Precisa de Rebobinagem
- Critérios-Chave para Selecionar um Parceiro de Fabricação de Uretano Confiável
- Por que o 5G é Essencial para a Manufatura Inteligente Moderna
- Como a Inteligência Operacional Impulsiona Decisões de Negócios Mais Inteligentes
- Filme Sensor Avançado TOMOPLEX para Monitoramento Aeroespacial em Tempo Real