



Fabricação de Componentes de Trem de Pouso: Insights de Líderes Aeroespaciais e de Defesa
Como Parte 3 em nossa série sobre manufatura aeroespacial, damos uma olhada de perto na fabricação de componentes de trem de pouso com um olho voltado para o que fabricantes de ferrortas experimentam trabalhando com alguns dos maiores fabricantes aeroespaciais e subcontratados da indústria.
Até agora este ano, fomos a fundo com a fabricação de asas de aeronaves e componentes de motores em aeroespacial e defesa. Agora vamos a fundo com componentes de trem de pouso.
Como uma das seções mais críticas de aeronaves, sistemas de trem de pouso suportam uma carga pesada. Literalmente, todo o peso de um avião, caça ou helicóptero é suportado pelo trem de pouso durante taxi, pouso e decolagem. E dependendo de onde a aeronave está pousando, como em, digamos, um porta-aviões no meio do Oceano Pacífico, os materiais que compõem o trem de pouso podem diferir.
"O trem de pouso retrátil que agora é comum em aeronaves comerciais e militares foi desenvolvido pela primeira vez para o avião Triad de Glenn Curtiss em 1911", escreve o Museu Nacional do Ar e Espaço em um post de blog.
O trem de pouso de um avião controla como ele lida no solo, mas também como um avião lida no céu, pois afeta outras áreas incluindo peso, desempenho e confiabilidade.
Conversamos com três dos principais fabricantes de ferramentas da indústria para perspectiva sobre desafios de material e nuances de corte de metal — e discutimos exemplos reais onde ferramentas e usinagem fizeram diferença para fabricantes aeroespaciais.
Materiais Usados nos Componentes de Trem de Pouso de Hoje
Predominantemente, fornecedores de ferramentas dizem que veem dois tipos principais de material nos grandes componentes do trem de pouso de hoje que inclui ou 300M, um aço de baixa liga que é muito duro, ou Ti-5553, uma liga de titânio, conhecida por sua resistência e endurecibilidade.
Em aeronaves comerciais, Boeing e Airbus cada um usa ambos estes materiais, mas depende dos requisitos de carga do modelo do avião, diz Scott Causey, engenheiro de aplicação para Seco Tools.
A maioria destes tipos de materiais são usados em qualquer variedade destes componentes de trem de pouso incluindo — a viga do caminhão, braces, links de torque e o amortecedor, que também é às vezes chamado de "cilindro principal."
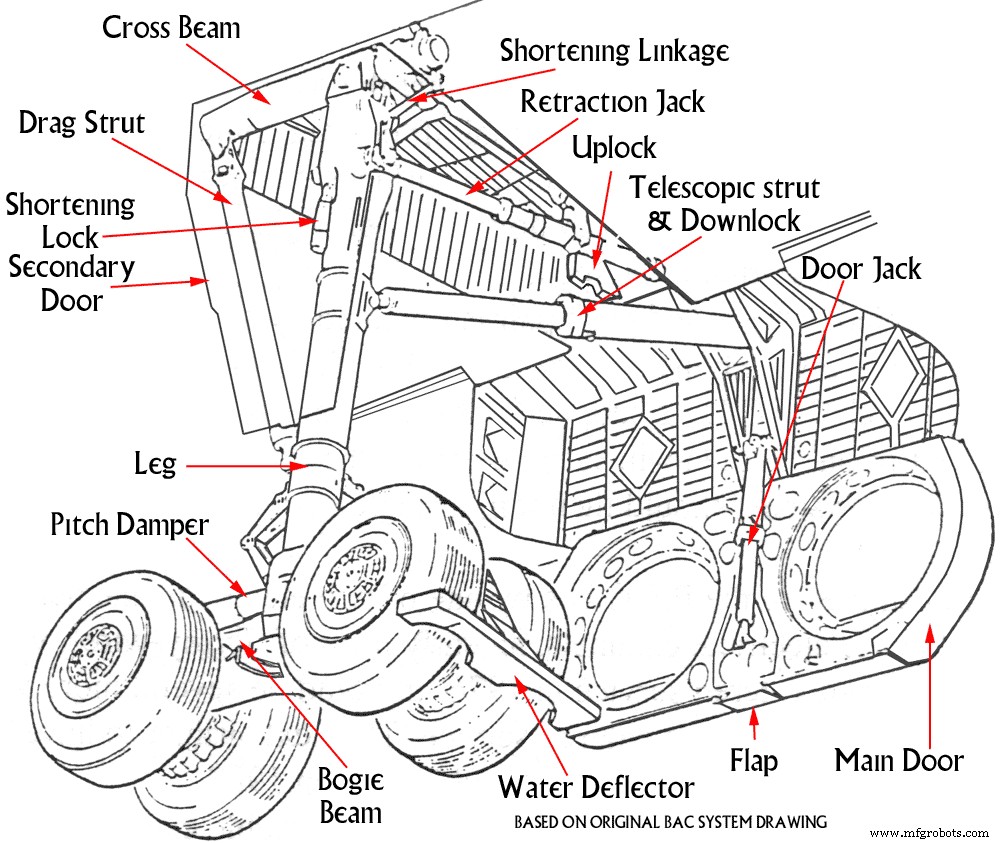
Fonte: Concordesst.com
Mas existem outros materiais usados em outros componentes do trem de pouso, incluindo alumínio, aço de liga 4340 e algum titânio, que é frequentemente encontrado em braces, links e suportes de trem de pouso, explica Causey.
E existem outros componentes menores no trem de pouso, incluindo flanges, bolsos, furos alargados, furos escareados, e muitos pontos de conexão, diz Mark Francis, engenheiro de equipe para aeroespacial e defesa na Kennametal. Por exemplo, um furo pode ter 8 a 10 polegadas de diâmetro e 36 polegadas de profundidade. Você precisa de ferramentas e processos específicos para realizar a tarefa.
"Outro material que vemos para casos de uso muito específicos de porta-aviões é o uso de AerMet 100 — um aço de alta resistência difícil de usinar" diz Francis. "Pode suportar cargas de alto impacto — pense na resistência à fratura e tenacidade requeridas para um pouso em porta-aviões na pista curta de um porta-aviões — junto com ser muito resistente à corrosão com sal e água no oceano."
AerMet 100 é usado quase exclusivamente em caças destinados a porta-aviões.
 Você precisa de uma pergunta técnica respondida? Pergunte à Equipe Técnica de Metalurgia da MSC no fórum.
As Áreas Mais Desafiadoras dos Componentes de Trem de Pouso para Usinar e Fabricar
Como você pode imaginar, os maiores componentes do trem de pouso podem ser lentos para usinar — nomeadamente por causa de seu tamanho. Peças como o cilindro principal e viga do caminhão, que é comumente referida como "viga do eixo", podem se estender até cerca de 25 pés de altura.
Outras peças difíceis incluem o slider, ou "cilindro interno", diz Causey.
"Os furos ID nestas peças podem rodar até 70 polegadas de comprimento", diz Atul Sharma, engenheiro de aplicação aeroespacial para Seco Tools. "Eles são muito grandes e longos. E a tolerância pode ser difícil de manter ao cortar. Fixação pode ser um desafio."
Todos os fabricantes de ferramentas com quem conversamos deixaram muito claro que estas peças grandes são frequentemente lentas para usinar. Existe uma suposição de que você pode usinar materiais 300M em altos pés de superfície por minuto. Mas a realidade é que estas peças grandes são simplesmente pesadas e grandes demais — e requerem fixação especializada para manter as peças de vibrar e obter o máximo da ferramenta de corte.
Mas comparado a muitos niquéis, Waspalloys e materiais Rene, estes materiais de aço e titânio não são incrivelmente difíceis, explica Bill Durow, gerente de escritório de projetos globais para aeroespacial, na Sandvik Coromant.
"Em muitos casos, é a escala dos componentes. Eles são massivos", diz Durow. "E nada é uniforme. Eles frequentemente têm formas estranhas, então você não pode simplesmente jogar em um torno necessariamente. Frequentemente, fabricantes aeroespaciais estão usando uma fresadora de furo grande ou máquinas gantry grandes, que levam muito tempo."
Os fabricantes de ferramentas estão vendo uma tendência de alguns fabricantes aeroespaciais se afastando de máquina gantry e fresamento de furo para usinagem de eixo B e usando aplicações de torno-fresadora para menos setups e menos fixação — e realizando perfilamento de 4 a 5 eixos ao redor das peças.
Mas este método mais novo requer mais programação — e novo pensamento sobre geometrias de corte para ajudar a impulsionar eficiências na produção de trem de pouso. Não é incomum para trem de pouso levar meses para completar do início ao fim.
O que há de novo na aeroespacial? Inovação em manufatura aditiva. Leia "A Incrível Evolução da Impressão 3D na Aeroespacial e Defesa."
Usinando Trem de Pouso no Mundo Real
Aqui estão três exemplos de peças e componentes reais de trem de pouso sendo feitos onde a ferramenta certa ou nova abordagem fez impacto.
Link de Torção
Desafio: Um cliente da Seco Tools estava lutando com um link de torção — uma área do trem de pouso que acopla os cilindros interno e externo — enquanto cortava material de titânio 10-2-3. Tempos de ciclo eram 60 horas com seis setups distintos. O cliente estava sempre muito atrasado na entrega das peças e estava prestes a perder seu contrato com um OEM.
Solução: Seco Tools trabalhou com o cliente e parceiros para abordar a usinagem do cliente através de uma parceria com DMG Mori. Seco Tools ajudou a encontrar uma abordagem totalmente nova começando do zero com desenhos, modelos e ferramentas.
Resultado: O cliente reduziu fabricação de peças e setups de ferramentas de seis para dois — e diminuiu tempos de ciclo de 60 horas para 23 horas, ou 62 por cento. Impulsionou produção e permitiu entrega de peças no prazo. Em última análise, a solução permitiu que o fabricante aeroespacial mantivesse seu contrato.
Ferramentas Projetadas para o Material
Desafio: Um componente forjado de trem de pouso de 400 libras feito de Ti-5553 estava queimando ferramentas para um cliente da Kennametal. O cliente estava programando uma troca de ferramenta nova a cada 30 minutos. Quando finalizada, esta peça é de cerca de 210 libras. Mas este material de titânio tinha um caso alfa que era difícil de romper.
Solução: Kennametal usou fresas com design de hélice com insertos de 8 lados e brocas projetadas especificamente para este grau de titânio específico e resistente.
Resultado: Tempo de desbaste foi de 25 horas para 15 horas. Tempo de ciclo reduzido em 40 por cento. Vida da ferramenta aumentou em 300 por cento: Ferramentas agora duravam 120 minutos antes que uma nova aresta de corte fosse necessária.
Uma Nova Abordagem Usando uma Ferramenta Existente
Desafio: Peças para componentes de trem de pouso estavam recebendo muito movimento de 5 eixos e ferramenta enquanto uma ferramenta titular pegava a parte de trás do inserto — e quebrava o parafuso enquanto o cortador tinha um olho de trava para mantê-lo apertado. O cliente aeroespacial tinha que parar sua produção com muita frequência, pois peças requeriam muita intervenção manual e babá. As coisas estavam se movendo muito devagar.
Solução: Sandvik Coromant aplicou uma ferramenta originalmente projetada para usinagem de pás em usinagem horizontal e a aplicou a esta aplicação vertical — e sugeriu rampa ou "cura" da ferramenta para que ela fosse levantada um pouquinho, dois a três graus, para evitar corte traseiro da ferramenta. Também usou técnicas para bossing redondo e funcionou muito bem.
Resultado: Segurança do processo. O movimento do inserto foi embora. Parafusos de inserto não quebravam mais. E o cliente pôde parar de dar atenção ao processo e mover para um ambiente de produção mais "lights out". Operadores puderam trabalhar em múltiplas máquinas simultaneamente.
Como você está lidando com tempo de ciclo encolhendo na sua manufatura aeroespacial? Converse com seus pares no fórum de metalurgia. [registro necessário]
Tecnologia industrial
- Fabricação Aditiva de Materiais Compósitos: Avançando nos Setores Aeroespacial e de Defesa
- Navegando Riscos Multifacetados em Aeroespacial e Defesa
- Como a Impressão 3D Está Revolucionando Aeroespacial e Defesa
- Otimizando Furação e Fresamento de Compósitos CFRP na Aeroespacial
- Desbloqueando Crescimento de Receita em OEMs Aeroespaciais e de Defesa Através de Transformação Digital Impulsionada por IIoT
- Quatro Desafios-Chave Moldando a Indústria de OEMs Aeroespaciais e de Defesa
- Navegando Desafios da Indústria 4.0 na Manufatura Aeroespacial e de Defesa
- Componentes Essenciais de PCB e Suas Aplicações: Como Impulsionam a Eletrônica Moderna
- Tendências de Mercado em Componentes Aeroespaciais e de Precisão para Aeronaves
- Teste Abrangente de PCB: Garantia de Confiabilidade Em-Circuito e Funcional