



Dominando a Usinagem de Superligas: Dicas de Especialistas para Cortar os Materiais Mais Duros
Obter vantagem no mundo competitivo da usinagem atual exige que as oficinas acompanhem a tecnologia de ferramentas de corte. Aqui estão algumas soluções para superligas — metais notoriamente difíceis de usinar, mas comuns nas indústrias aeroespacial, energética e médica.
O Inconel está entre as ligas metálicas menos usináveis de todas. O mesmo vale para Hastelloy, Nimonic, Waspaloy e Rene. Todas contêm quantidades relativamente altas de níquel, cobalto ou cromo (às vezes os três), e metais refratários como molibdênio e tântalo.
Dada sua extrema tenacidade, dureza e resistência ao calor e ao desgaste, não surpreende que esses metais importantes ostentem o título altissonante de “superligas”.
O Inconel 718, por exemplo, é amplamente usado para fabricar componentes de seção quente em motores a turbina a gás, razão pela qual é rotulado como superliga resistente ao calor (HRSA).
O Monel K-500 é altamente resistente a vapor e água do mar, tornando-o favorito para aplicações marítimas.
O cobalto-cromo (CoCr), por outro lado, é usado para tudo, desde pontes dentárias e joelhos artificiais até turbinas eólicas e alianças de casamento.
Existem três classes gerais de superligas: à base de níquel, à base de cobalto e à base de ferro. A maioria é proprietária, desenvolvida por empresas como Haynes International e Special Metals Corporation (SMC) para uso aeroespacial e ambientes extremamente quentes, frios ou corrosivos. Como observado, todas são desafiadoras de usinar, exigindo equipamentos rígidos e ferramentas de corte projetadas para esses materiais exigentes.
Fresas de Topo, Brocas e Insertos de Torneamento
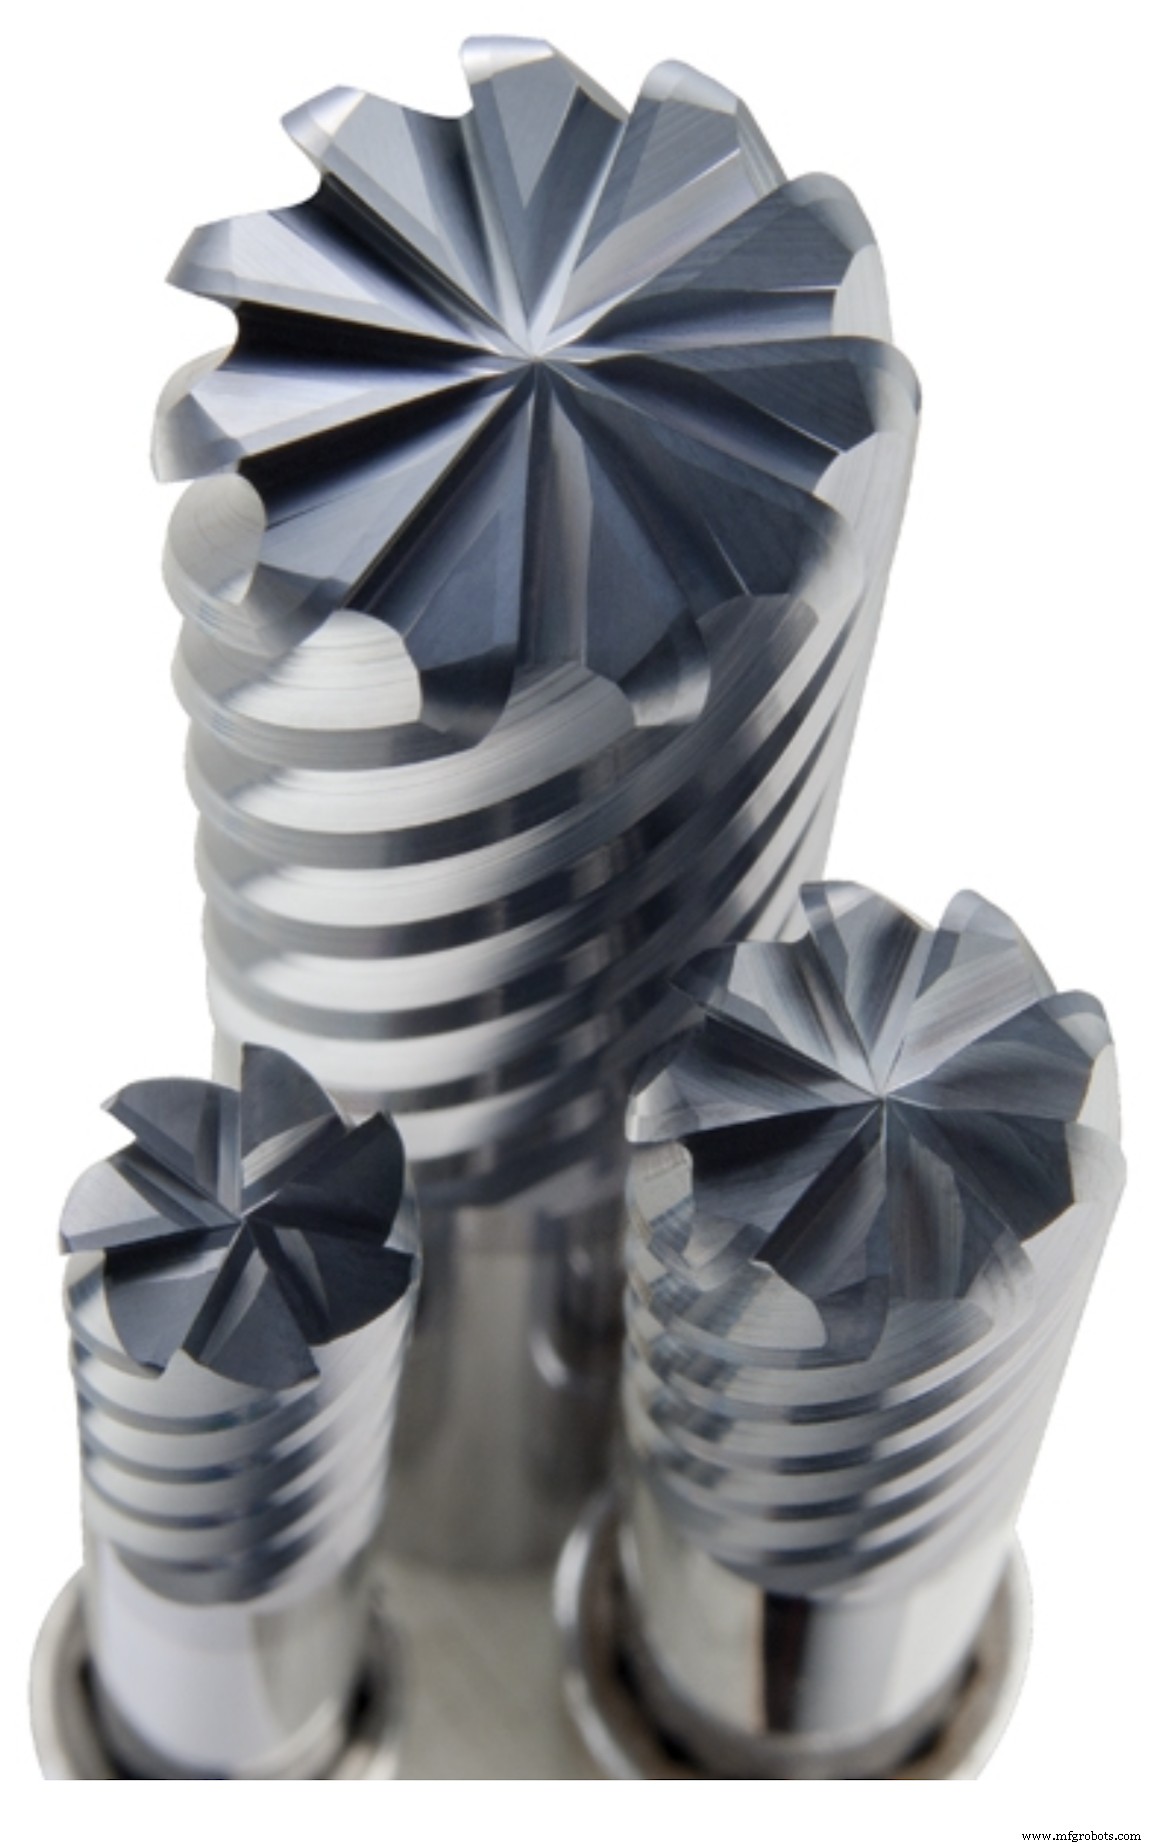
Felizmente, oficinas dispostas a enfrentar HRSA e outras superligas têm muitas ferramentas de corte para escolher hoje em dia.
Os três fabricantes de ferramentas de corte com quem conversamos para este artigo oferecem fresas de topo, brocas e insertos de torneamento projetados especificamente para esses materiais desafiadores, assim como outros fornecedores. A ressalva em cada caso, no entanto, é que diferentes táticas de usinagem podem ser necessárias se as oficinas quiserem aproveitar essas ferramentas em seu pleno potencial.
Por exemplo, a KYOCERA SGS Precision Tools Inc. tem sua série de fresas de topo Multi-Carb, que o engenheiro de aplicações Jacob Rak observa estarem disponíveis com 7, 9 ou 11 dentes e possuírem um núcleo muito pesado para rigidez.
“Anos atrás, a abordagem convencional com superligas era usar fresas de topo com menos dentes e atacar agressivamente”, diz ele. “Mas vimos com testes internos e com nossos clientes aeroespaciais que ferramentas com maior número de dentes, quando aplicadas em profundidades de corte radiais bastante leves e velocidades de corte baixas a moderadas, são extremamente eficazes em superligas.”
Dependendo do material específico, Rak geralmente recomenda começar com uma profundidade de corte radial (DOC) não superior a 5% do diâmetro da ferramenta. Isso assumindo, claro, que uma estratégia de usinagem de alta eficiência (HEM) ou fresamento dinâmico seja usada, pois estas servem para afinar o cavaco e reduzir o calor na zona de corte.
“Já chegamos a 20% de DOC com uma ferramenta de 9 dentes e funcionou muito bem”, diz ele. “A chave é utilizar esses caminhos de ferramenta de usinagem de alta eficiência para espalhar as forças de corte e evitar picos de carga na ferramenta.”
Usando uma Ferramenta de Núcleo Pesado
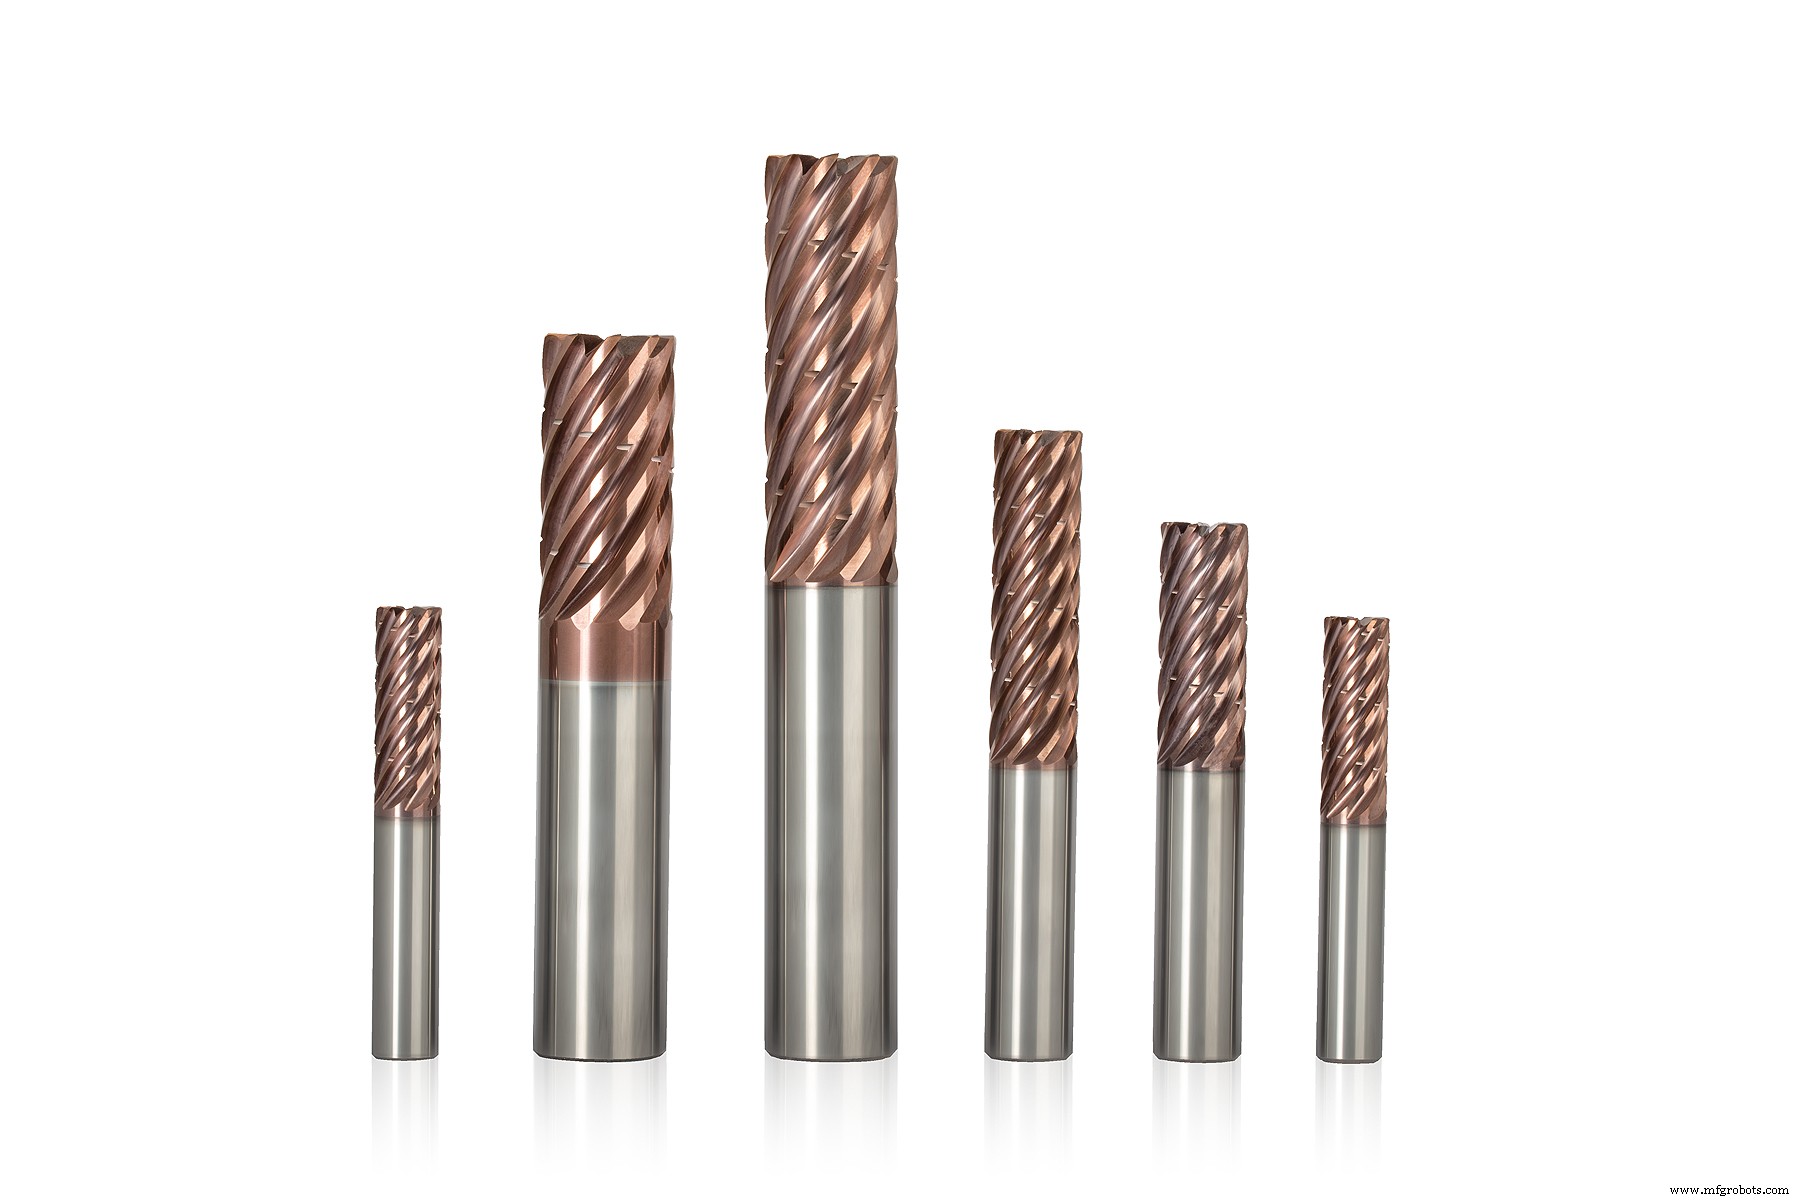
Rak reitera a necessidade de uma ferramenta de núcleo pesado, pois isso reduz a deflexão comum na usinagem de superligas. Derek Nading, engenheiro de aplicações da M.A. Ford Mfg. Co. Inc., concorda, e normalmente começa com a TuffCut XT9 (série 380) da empresa quando enfrenta uma aplicação difícil de superliga.
“A XT9 é uma fresa de topo de 9 dentes, passo variável, hélice de 37 graus que projetamos para uma grande conta aeroespacial como especial há alguns anos”, diz ele. “Descobrimos rapidamente que oferece desempenho inigualável em superligas resistentes ao calor, então, após alguns ajustes adicionais — um revestimento à base de TiAlSiN (ALtima Xtreme) entre eles — a tornamos uma oferta padrão.”
Assim como a SGS e outros fabricantes, a M.A. Ford também sugere que uma estratégia de fresamento trocoidal é o caminho claro para a usinagem de superligas.
“Com os avanços em máquinas-ferramenta e seus sistemas de controle nos últimos anos, a tecnologia de fresamento dinâmico, junto com metal duro revestido, dá a melhor vida útil da ferramenta e taxa de remoção de metal possível”, diz Dirk Dietsch, gerente de negócios regional da M.A. Ford para a região dos Grandes Lagos.
“No entanto, estas não são as únicas vantagens do fresamento dinâmico”, ele acrescenta. “Também fornece forças de corte mais baixas, qualidade de superfície da peça melhorada, redução de calor crítico na peça, além do processo mais consistentemente seguro contra falha catastrófica da ferramenta de corte.”
Mantendo Sua Ferramenta Fria
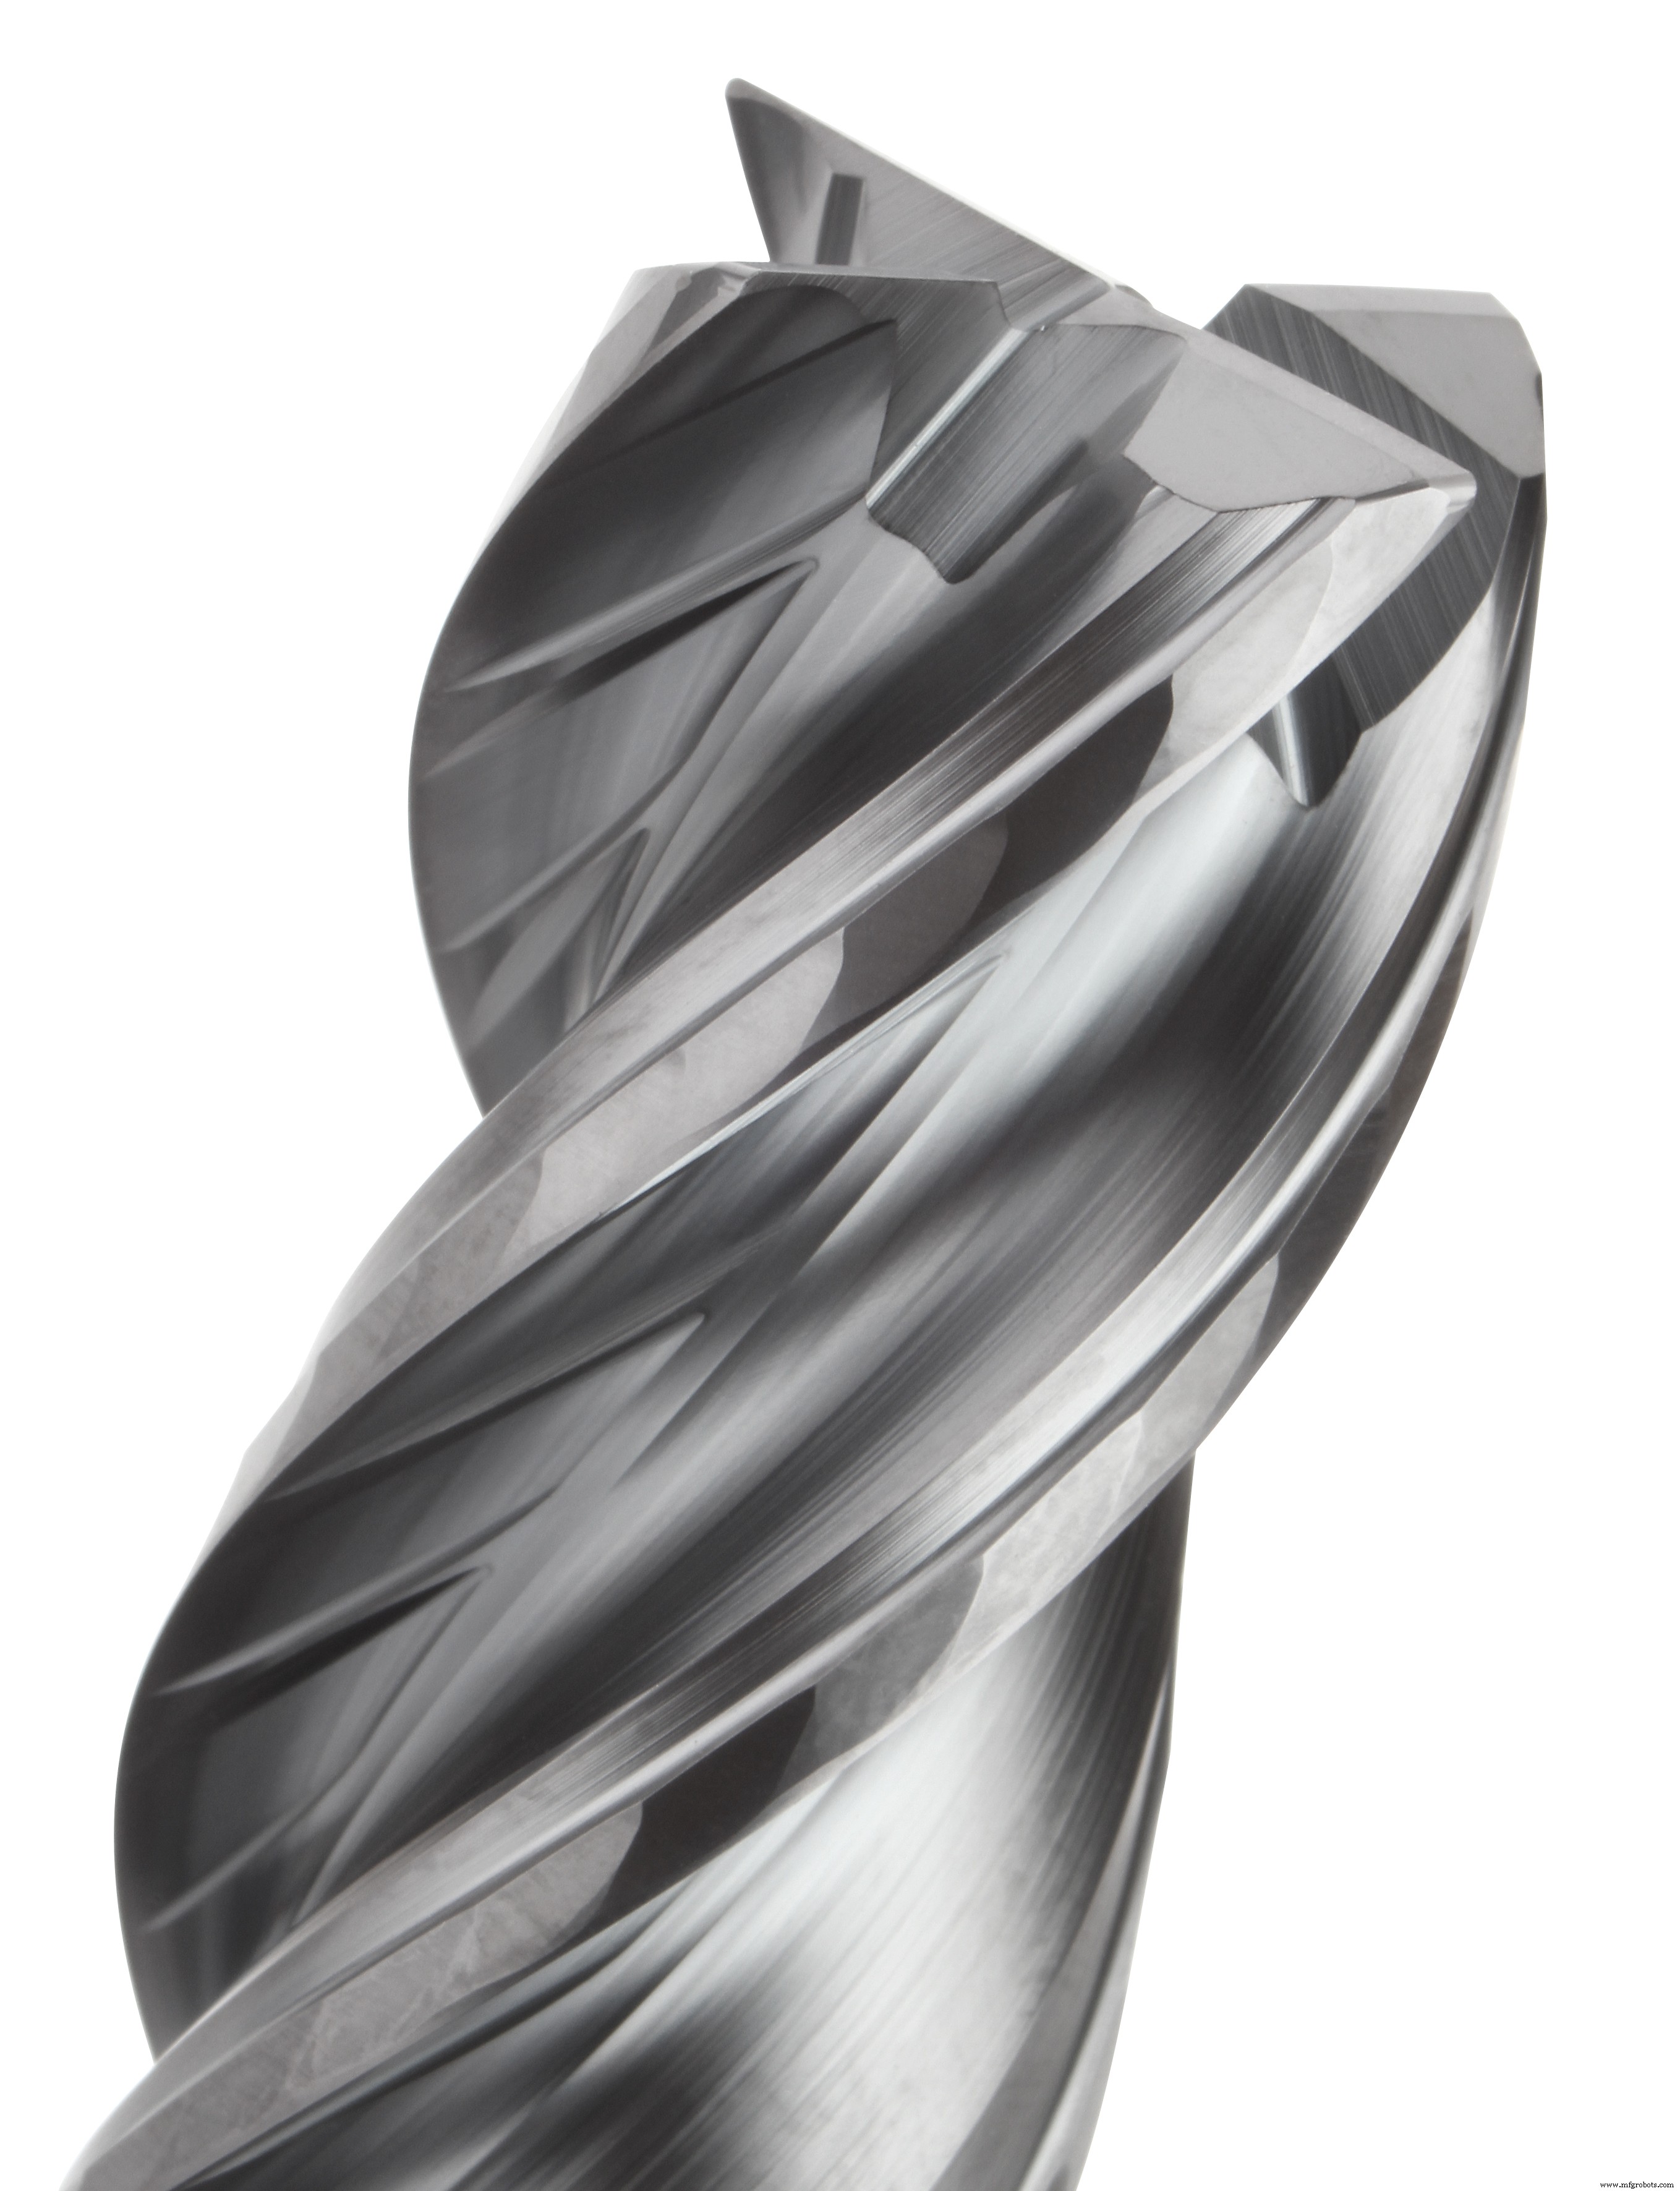
Ambos os especialistas em ferramentas de corte enfatizam a necessidade de uma montagem rígida e máquina-ferramenta igualmente robusta, como Steve Archambault, gerente de produto regional da Kennametal Inc. Quando perguntado qual das fresas de topo da empresa é melhor para usinagem bem-sucedida de superligas, ele citou várias possibilidades, mas destacou a HARVI 1 TE como sua primeira escolha.
“Há alguns truques em seu design que permitem à HARVI 1 TE rodar mais suavemente e com menos atrito”, diz ele. “Nestas ligas de alta temperatura, esta última parte — calor e atrito — é um grande problema. Com alívio facetado excêntrico, gashing de cavaco especial e núcleo parabólico para resistência, esta ferramenta tem todos os atributos necessários para corte eficiente de superligas.”
Greg Sage, gerente de produto regional para torneamento na Kennametal, aponta rapidamente que metal duro sólido não é o único jogo na cidade para usinar superligas; há também cerâmica.
Sage corrobora o conselho dos outros sobre rigidez, mas adiciona que é especialmente necessário com ferramentas como as fresas de topo cerâmicas completas da Kennametal, e em aplicações de torneamento onde cerâmica ou PCBN (nitreto de boro cúbico policristalino) é usado.
“Dada uma montagem rígida, graus como nossa cerâmica KYS25 podem atingir velocidades de corte de 700 sfm ou mais em superligas, aumentando muito a vazão”, diz Sage. “E para operações de acabamento, os insertos de torneamento PCBN KB1630 da Kennametal fazem um trabalho fantástico. O importante, porém, é que as oficinas lembrem que há muitas opções por aí, e devem procurar seu fornecedor de ferramentas de corte para suporte ao decidir quais usar e como aplicá-las.”
Tornando Configurações Super
Fabricantes de ferramentas de corte dirão que um grau e geometria específicos para o material, montagem rígida e a máquina-ferramenta certa são todos necessários para usinagem bem-sucedida de superligas resistentes ao calor como Inconel e Hastelloy.
Eles estão corretos, claro, mas há mais na história HRSA do que isso.
Se a broca ou fresa de topo permitir, usar refrigerante filtrado e bem mantido através da ferramenta a pressões de 70 bar ou mais (1.000 psi) também é aconselhável. Claro, esta afirmação se aplica igualmente a materiais menos exigentes, assim como para a maioria das operações de torneamento.
A construção do porta-ferramentas também merece consideração cuidadosa. Como a extração da ferramenta (tool pullout) é uma preocupação ao desbastar superligas, titânio e até alumínio, um porta-ferramentas anti-deslizamento Haimer Safe-Lock ou comparável é um bom investimento. Assim como um sistema de balanceamento de ferramentas. Como qualquer torneiro sabe, eliminar runout e vibração são fundamentais para estender a vida útil da ferramenta e melhorar a qualidade da peça; uma das melhores maneiras de alcançar isso — além de usar porta-ferramentas hidráulicos, mecânicos ou de contração de alta qualidade — é balancear o conjunto completo do porta-ferramentas antes do uso.
Siga estes passos, e você logo descobrirá que superligas não são tão superdifíceis afinal.
Que dicas e técnicas você pode oferecer sobre usinagem de superligas? Compartilhe seus pensamentos e insights nos comentários abaixo.
Como Você Gerencia a Usinagem de Materiais Difíceis de Cortar?
À medida que fabricantes buscam vantagem em um mercado global desafiador, entender como usinar certos metais é vital.
Técnicas para usinar superligas — metais notoriamente difíceis de usinar, mas comuns nas indústrias aeroespacial, energética e médica — são, portanto, úteis de conhecer.
Ajude outros a obter insights sobre a usinagem desses materiais participando de nossa enquete.
Quais técnicas para usinar superligas você considera mais úteis?
Tecnologia industrial
- 4 Estratégias Comprovadas para Aumentar a Rentabilidade da Sua Planta de Manufatura
- 12 Estratégias Comprovadas Para Acelerar O Crescimento Do Seu Negócio De Usinagem CNC
- Dominando a Usinagem de Materiais Gomosos: Dicas Comprovadas para Acabamento Superior e Vida da Ferramenta
- Domine a Usinagem de Titânio: Selecionando as Melhores Ferramentas de Fresamento para Superligas
- 7 Revestimentos Essenciais para Usinagem CNC Superior
- Domine a Usinagem Médica de Precisão: 8 Técnicas Essenciais para Titânio, Cobalto-Cromo e Aço Inoxidável
- Aumente a Eficiência do Seu CNC 5 Eixos: 4 Dicas Comprovadas de Especialistas
- Top 5 Técnicas de Corte para Ligas de Níquel de Alta Temperatura
- Usinagem Médica: Orientação de Especialistas sobre Ferramentas de Corte para Precisão e Sucesso
- Como Escolher os Melhores Materiais de Rolamentos de Bronze para o Seu Equipamento