



Escolhendo a Fresa de Topo Certa para Usinagem CNC: Tipos, Materiais e Dicas de Acabamento
Ao contrário de brocas que só se movem na direção axial, as fresas de topo são projetadas para produzir cortes laterais também, tornando-as versáteis. Fresas de topo podem ser usadas para criar ranhuras, mergulhar, furar, contornar e alargar em todas as direções. Ao selecionar tipos de fresas de topo para sua aplicação CNC, pelo menos três fatores influenciarão sua decisão: a forma desejada, material da peça e acabamento de superfície. No entanto, há mais variáveis em jogo.
Abaixo, detalhamos os diferentes tipos de fresas de topo e o que considerar ao escolher qual tipo é melhor para seus requisitos de usinagem.
Como Escolher uma Fresa de Topo
Aqui está a geometria básica de uma fresa de topo e os nomes de suas diferentes seções que vamos usar mais frequentemente nesta discussão:
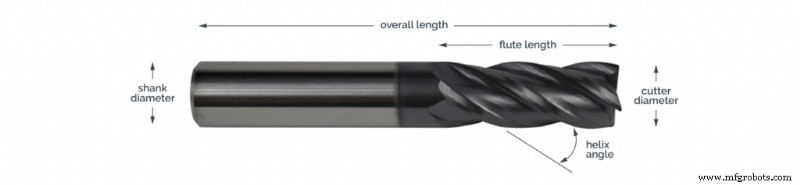 Muitas vezes, você será solicitado a escolher fresas de topo com base em seu tipo, número de canais e revestimento. Essas opções desempenham um papel importante no sucesso das operações de usinagem.
Entenda os Diferentes Tipos de Fresas de Topo e Suas Aplicações
| Tipos | Identificação | Aplicações |
|---|---|---|
| Fresas de topo quadradas | Também conhecidas como fresas de topo planas; têm arestas afiadas nos cantos e geram um ângulo de 90° para produzir uma ranhura de fundo plano | Ferramenta versátil para aplicações gerais de fresamento, incluindo perfilamento, ranhuramento, fresamento lateral e frontal, e mergulho |
| Fresas de topo Weldon | Vêm com uma seção plana no corpo para evitar deslizamento durante a operação de usinagem | Para fácil remoção durante usinagem de metais duros, como titânio |
| Fresas de topo esféricas | Produzem raio igual a metade do diâmetro da ferramenta | Contornos multidimensionais em moldes ou matrizes |
| Fresas de topo com raio | Também conhecidas como fresas de topo bullnose; têm nariz quadrado com cantos levemente arredondados para distribuição uniforme das forças de corte | Para cortar um raio especificado, como em operações de fresamento de moldes |
| Fresas de acabamento | Uma extremidade quadrada acoplada a altas contagens de canais para criar um acabamento de superfície liso | Operações de fresamento lateral onde tanto alta remoção de cavacos quanto acabamento liso são necessários |
| Fresas de topo para furação | Um ponto de 60 ou 90 graus na extremidade da ferramenta com duas ou quatro arestas de corte | Centragem, furação, fresamento e escareamento |
| Fresas de desbaste | Numerosos dentes nos canais para remover grande área de superfície de uma vez | Para remover grandes áreas de material em uma passada, sacrificando o acabamento de superfície |
| Fresas de arredondamento | Um perfil de 90° acoplado a cantos arredondados para remover arestas afiadas sem quebra | Para arredondar arestas externas afiadas de uma peça |
| Fresas de topo para subcorte | Uma extremidade esférica com bordas curvas sobre um corpo longo, aparecendo como um pirulito | Para criar subcortes durante aplicações de usinagem multi-eixo |
Meça a Projeção (Stickout)
O termo "stickout" representa o comprimento total de uma fresa de topo. Um tipo particular de fresa de topo pode estar disponível em diferentes comprimentos. A profundidade de corte necessária determina o stickout ideal. Um stickout muito curto pode levar à colisão do mandril do fuso com a peça durante a operação, enquanto mais stickout pode fazer o corpo mover-se na direção oposta à força de corte, levando à deflexão da ferramenta. Idealmente, a profundidade de corte deve ser sempre menor que o comprimento do canal, e isso deve ser usado como métrica ao escolher suas fresas de topo.
Escolha o Número Ideal de Canais
Canais são as arestas de corte em espiral profunda abaixo do corpo que são usadas para remoção de cavacos. O número de canais na fresa de topo afeta a taxa de remoção de cavacos, acabamento de superfície da peça e a taxa de avanço necessária durante a usinagem. Se manter alta remoção de cavacos é primário, ou se você está aparando metais macios como alumínio, escolher um número menor de canais (dois ou três) produz os melhores resultados. Por outro lado, mais canais garantem um acabamento de superfície de alta qualidade ao custo de uma alta taxa de avanço durante o procedimento.
Selecione o Material
Geralmente, o material de corte deve ser mais duro que o material da peça para poder lidar com o excesso de calor gerado durante a operação de corte. A este respeito, as fresas de topo vêm em dois materiais diferentes: aço rápido (HSS) e carboneto de tungstênio. Aqui está uma comparação rápida entre os dois materiais:
| HSS | Carboneto de Tungstênio | |
|---|---|---|
| Preço | Barato | Caro |
| Recomendado para | Aplicação de corte intermitente | Aplicação de corte contínuo |
| Velocidade de corte | Baixa | Alta |
| Composição | Aço (metal) | Tungstênio, carbono e cobalto (cerâmica metálica) |
| Resistência ao desgaste em altas temperaturas | Baixa | Alta |
| Acabamento | Acabamento ruim | Acabamento de alta qualidade |
Devido à sua resistência ao desgaste, altas velocidades de corte e capacidades de acabamento de superfície de alta qualidade, ferramentas de carboneto são altamente procuradas em relação às ferramentas HSS. Suas fresas de topo podem ser ainda mais revestidas com TiAlN (Nitreto de Titânio e Alumínio) para aumentar a velocidade de corte em até 25%.
Escolha a Direção Helicoidal Correta
Existem dois tipos de fresas de topo dependendo da direção helicoidal; upcut e downcut. Fresas upcut empurram os cavacos para cima, mas desfiam a borda superior. No caso de fresas downcut, o oposto acontece. Então, se você quer um acabamento liso tanto no topo quanto na base, escolha uma fresa de compressão, pois é projetada para oferecer uma borda limpa em ambas as extremidades para corte de compensado, compósitos ou laminados.
Seu Parceiro Local para Atender Exigentes Requisitos CNC com Facilidade
A Industrial Metal Service tem fornecido serviços de metal para a área da Baía de São Francisco e além por mais de duas décadas. Fornecemos metais novos e remanescentes, como titânio, cobre e aço, e reciclamos sucata utilizável deixada de processos de manufatura, verificando sua qualidade e composição usando tecnologia de fluorescência de raios X. Além disso, ficamos felizes em reciclar suas ferramentas de usinagem CNC quebradas ou gastas e fornecer um valor de mercado justo para elas.
Também nos especializamos em corte de precisão de seus metais nas dimensões de usinagem que você requer com nosso equipamento de serragem de metal de última geração. Nossa MetlSaw NF12-T12 é capaz de cortar chapas de alumínio de 12 polegadas de espessura até 12 pés de comprimento e 12 pés de largura, enquanto nossa serra de fita Amada PCSAW 530 X com tecnologia de corte por pulso pode cortar rapidamente e com precisão ligas de titânio difíceis.
Tecnologia industrial
- Escolhendo a Melhor Ferramenta de Corte de Chapa: Guilhotinas CNC, Plasma, Jato d'Água e Laser de Fibra
- Desvendando a Mecânica de Fresas de Alto Avanço para Desempenho Superior no Fresamento
- 7 Princípios Essenciais para Desempenho Máximo em Usinagem
- Domine a Usinagem de Titânio: Selecionando as Melhores Ferramentas de Fresamento para Superligas
- Guia Especialista: Selecionando a Técnica Ideal de Usinagem Abrasiva para Desbaste Portátil
- Domine a Usinagem Médica de Precisão: 8 Técnicas Essenciais para Titânio, Cobalto-Cromo e Aço Inoxidável
- Usinagem Médica: Orientação de Especialistas sobre Ferramentas de Corte para Precisão e Sucesso
- Explorando Processos de Usinagem Essenciais para Manufatura de Precisão
- Por que a Usinagem 5 Eixos Está em Alta: Tendências, Benefícios e Perspectivas Futuras
- Ferramentas de Corte de Alto Desempenho para Usinagem de Precisão