



Cabeçote de Mandrilar Excêntrico (Offset Boring Head): Precisão e Acabamento em Furos
Objetivo
Após esta unidade, você será capaz de:
- Identificar cabeçote de mandrilar excêntrico (offset boring head).
- Explicar configuração correta para mesa rotativa (rotary table).
Cabeçote de Mandrilar Excêntrico
O cabeçote de mandrilar excêntrico é um acessório que se acopla ao fuso da fresadora, permitindo que a maioria dos furos furados tenha melhor acabamento e maior precisão de diâmetro. Usado para criar furos grandes quando tolerâncias não permitem broca ou não se tem broca/alargador grande o suficiente. Pode alargar furos ou ajustar a linha central do furo em certos casos.
Segurança
- Certifique-se que todos parafusos de fixação (set screws) estão apertados antes de operar.
- Verifique se o cabeçote tem folga para entrar no furo ao mandrilar.
- Remova chave Allen antes de ligar a fresadora.
- Verifique velocidade da fresadora antes de operar.
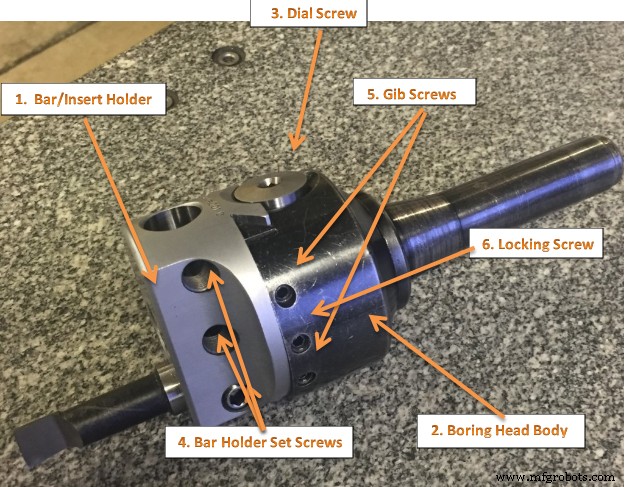
Cabeçote de Mandrilar Excêntrico e Ferramentas
A Figura 1 mostra um cabeçote excêntrico. Note que a barra de mandrilar (boring bar) pode ser ajustada em eixo perpendicular. Isso permite posicionar a fresa de mandrilar com precisão para furos de diâmetros variados.
Este ajuste é mais conveniente que ajustar a fresa no porta-ferramenta ou trocar a barra. Outra vantagem: o colar micrométrico graduado permite mover a ferramenta com precisão em incrementos (geralmente 0,001") sem relógio comparador ou outro dispositivo.
Componentes Principais do Cabeçote de Mandrilar
- Corpo do cabeçote (boring head body)
- Porta-barra / Porta-inserto (bar holder/insert holder)
- Parafuso micrométrico (dial screw)
O corpo tem acabamento em óxido preto para prevenção de ferrugem. O porta-barra (#1) tem cromação acetinada para resistência ao desgaste. O parafuso micrométrico (#3) é retificado com precisão para movimento exato do porta-barra no deslizamento em cauda de andorinha (dovetail slide). A tensão do contra-aperto (gib) é predefinida na fábrica. Os dois parafusos do contra-aperto (#5) não devem ser afrouxados para ajustes de tamanho. Servem apenas para ajustar pressão do contra-aperto e vêm vedados com cera vermelha para evitar ajuste acidental. O parafuso de travamento (#6) é o único usado para mudanças de tamanho.
Ajuste de Diâmetro
Para ajustar diâmetro em cabeçote padrão Allied Criterion:
- Afrouxe o parafuso de travamento (#6).
- Gire o parafuso micrométrico (#3) no sentido horário para aumentar diâmetro e anti-horário para diminuir.
- Aperte o parafuso de travamento (#6).
Procedimento de Mandrilação
- Configure e alinhe cuidadosamente a peça paralela ao deslocamento da mesa.
- Alinhe centro do fuso da fresadora com ponto de referência na peça.
- Marque localização do furo com broca de centrar (center drill) ou ferramenta de ponta.
- Furo > 1/2 polegada: verifique se cabeçote excêntrico tem folga para entrar no furo.
- Instale cabeçote no fuso da fresadora.
- Instale barra de mandrilar e aperte parafuso de fixação; afrouxe parafuso de travamento e ajuste barra à borda do furo.
- Reverifique alinhamento da peça e do fuso com ponto de referência. Se houver erro, repita passo 6.
- Ajuste velocidade da fresadora para tamanho do furo e material.
- Engate avanço por rosca sem-fim (worm feed) na fresadora. Aproxime fuso do material. Puxe manopla para engatar avanço automático. Na profundidade desejada, empurre manopla para desengatar e desligue fresadora. Remova cabeçote do furo.
- Acabe o furo no tamanho requerido.
NOTA: Repita procedimentos 6-9 até furo atingir tamanho desejado.
Mesa Rotativa (Rotary Table)
Mesa rotativa permite fazer arcos e círculos. Ex: canal T circular na base giratória de morsa. Também usada para indexação (divisão), onde peça deve ser rotacionada quantidade exata entre operações. Engrenagens podem ser feitas em fresadora usando mesa rotativa. Pratos divisores (dividing plates) facilitam indexação.
Configuração mais comum: mesa montada "plana", girando em torno de eixo vertical, mesmo plano da fresa de fresadora vertical. Configuração alternativa: mesa na vertical (ou "plana" sobre placa angular de 90°), girando em eixo horizontal. Neste caso, contraponta (tailstock) também pode ser usada, prendendo peça "entre centros".
Com mesa sobre mesa secundária, peça é centralizada no eixo da mesa rotativa, que por sua vez é centrado no eixo da ferramenta. Todos três eixos coaxiais. Mesa secundária pode ser deslocada em X ou Y para posicionar fresa à distância desejada do centro da peça. Permite operações concêntricas. Posicionar peça excêntrica permite curvas complexas. Como em outros setups, operação pode ser furação de série de furos concêntricos/equidistantes, ou fresamento de face/extremidade em formas circulares/semicirculares.
Aplicações da Mesa Rotativa
- Usinar chanfros de chave (spanner flats) em parafuso.
- Furar furos equidistantes em flange circular.
- Cortar peça redonda com tang saliente.
- Criar furos de grande diâmetro via fresamento em trajetória circular, em fresadoras pequenas sem potência para brocas grandes (>0,500"/13 mm).
- Fresar hélices.
- Cortar curvas complexas (com setup adequado).
- Cortar linhas retas em qualquer ângulo.
- Cortar arcos.
- Com mesa composta (compound table) sobre a rotativa, centro de rotação pode ser movido para qualquer ponto da peça, permitindo arco em qualquer local.
- Cortar peças circulares.
Configuração da Mesa Rotativa
Ao usar mesa rotativa em fresadora (para fresar arco ou furar padrão circular), duas coisas são obrigatórias: 1) Centralizar peça na mesa rotativa. 2) Centralizar mesa rotativa sob o fuso. Então mova mesa da fresadora distância apropriada e inicie corte.
Você poderia centralizar mesa sob fuso primeiro, indicando furo central da mesa. Depois montar peça e indicar peça. Dois problemas: 1) Assume que furo da mesa é verdadeiro e centralizado (pode não ser). 2) Risco de acúmulo de erros, medindo de duas features diferentes (furo da mesa e feature da peça). Primeiro centralize a peça na mesa rotativa, depois centralize a mesa sob o fuso.
Para centralizar peça na mesa: gire a mesa e observe deflexão do ponteiro do indicador. Ajuste posição da mesa da fresadora (X e Y) até ponteiro não mais defletir.
Você centraliza a mesa rotativa colocando relógio comparador de testa (dial test indicator) em mandril ou pinça no fuso, girado manualmente com ponta do indicador em contato com furo da mesa rotativa. Se máquina pode ser desacoplada, ajuda para fuso girar livremente. Mandril de broca (drill chuck) é mais fácil que pinça. Ajustes com volantes de mesa e cavalete (saddle).
Uma vez centro localizado (indicador marca mesmo valor ao girar fuso), é excelente prática zerar ambos mostradores, em vez de marcar local aleatório. Certifique-se que folga (backlash) está ajustada. Ajuste mostrador lendo direção positiva para facilitar contagem e não precisar lembrar direção da folga. Marque mesa e cavalete com lápis de cera para saber onde é o centro. Isso diz quando parar de girar manivela quando "0" voltar, se quiser voltar ao centro para carregar outra peça.
Após localizar centro da mesa e zerar/travar mostradores e mesa/cavalete, geralmente há feature na peça a ser centralizada (furo ou borda externa). Prática comum: usar mesmo indicador e varrê-lo dentro do furo ou perímetro da peça. Perímetro pode exigir contornar grampos, geralmente possível usando fuso (quill) para mover indicador para cima e limpá-los. Ao centralizar peças em mesa já localizada, bata na peça, não ajuste com volantes de cavalete/mesa. Bata após apertar levemente grampos, para peça não se mover descontroladamente. Alcança localização virtualmente perfeita, tão precisa quanto a máquina permite.
Após peça centralizada na mesa rotativa, gire fuso manualmente para ponta do indicador varrer interior do furo. Ajuste posição da mesa da fresadora até nenhuma deflexão do ponteiro.
Configurando sua Mesa Rotativa (Métodos Práticos)
Como centralizar fuso sobre centro da mesa rotativa. Alguns métodos:
Centralizar Mesa Rotativa com Fuso da Fresadora Vertical
- Esquadrie cabeçote vertical com mesa da máquina.
- Monte mesa rotativa na mesa da fresadora.
- Coloque plugue de teste (test plug) no furo central da mesa rotativa.
- Monte relógio comparador no fuso da fresadora.
- Com indicador logo acima do plugue, gire fuso manualmente e alinhe aproximadamente plugue com fuso.
- Aproxime indicador ao diâmetro do plugue e gire fuso manualmente.
- Ajuste mesa da máquina pelos volantes longitudinal (X) e transversal (Y) até indicador registrar zero movimento.
- Trave mesa e cavalete da fresadora e reverifique alinhamento.
- Reajuste se necessário.
Método Prático de Setup (com imagens)
| Imagem | Descrição |
|---|---|
 | Posição Rough (Rough Position) Feito peça de latão 3/8" com ponta 60°. Cabe em porta-fresas. Método útil para várias operações de setup. |
 | Posição Visual (Visual Position) Olho é bom julgar quando dois círculos estão centralizados. Normalmente dentro de 0,010". Às vezes. |
 | Indicação (Indicate) Para precisão real, indicar a mesa rotativa. Na foto parece ponteiro no espaço, mas toca fundo do furo. Giro mesa 360° observando deflexão máxima. Giro fuso 90° esquerda e 90° direita. Centro verdadeiro está no meio das duas leituras. Importante: ajuste final do centramento no mesmo lado da folga (backlash) que será usado no corte. Se fresa move do centro para direita, ajuste vindo da mesma direção. Se do lado errado da folga, supercompensará; recomece vindo do lado correto. |
 | Jig de Alinhamento (Lineup Jig) Para localizar jig ou peça na mesa rotativa. Começo com alinhamento rough inicial. |
 | Indicação do Jig (Indicate Jig) Centralizar jig ou peça sobre centro da mesa rotativa. Giro mesa e ajusto peça até obter runout consistente todo redor. |
Centralizar Peça com Mesa Rotativa
Freqüente necessidade de operar mesa rotativa em várias peças idênticas, cada uma com furo usinado no centro. Para alinhar rapidamente cada peça, plugue especial pode ser feito para furo central da peça e furo da mesa. Uma vez fuso alinhado com mesa, cada peça subsequente alinha rápida e precisamente colocando-a sobre o plugue.
Se poucas peças (não justifica plugue especial) ou peça não tem furo central, use método abaixo:
- Alinhe mesa rotativa com fuso do cabeçote vertical.
- Prenda levemente peça na mesa rotativa no centro. Não mova volantes longitudinal (X) ou transversal (Y).
- Desengate mecanismo de rosca sem-fim da mesa rotativa.
- Monte relógio comparador no fuso ou mesa da fresadora, conforme peça.
- Aproxime indicador da superfície a indicar e gire mesa rotativa manualmente.
- Com barra de metal macio, bata na peça (longe do movimento do indicador) até nenhum movimento registrar no indicador em volta completa da mesa.
- Aperte peça firmemente e reverifique precisão do setup.
Fresamento de Raio (Radius Milling)
Para fresar extremidade de peça em certo raio ou usinar ranhuras circulares com raio definido:
- Alinhe fresadora vertical a 90° à mesa.
- Monte relógio comparador no fuso da fresadora.
- Monte mesa rotativa na mesa da fresadora.
- Centralize mesa rotativa com fuso da máquina usando plugue de teste na mesa e indicador no fuso.
- Zere mostradores de avanço longitudinal (X) e transversal (Y).
- Monte peça na mesa rotativa, alinhando centro dos cortes radiais com centro da mesa. Arbor especial pode ser usado. Outro método: alinhar centro do corte radial com wiggler (centrador oscilante) no fuso.
- Mova avanço transversal OU longitudinal (o mais conveniente) valor igual ao raio requerido.
- Trave mesa e cavalete.
- Monte fresa de topo adequada.
- Ajuste velocidade correta (RPM).
- Gire peça usando manivela de avanço da mesa rotativa até ponto inicial do corte.
- Ajuste profundidade de corte e usine raio ao tamanho indicado no desenho, usando avanço manual ou automático.
TESTE DA UNIDADE
- Quando cabeçote de mandrilar excêntrico é usado?
- Nomeie três componentes principais de Cabeçotes de Mandrilar.
- Por que parafuso de travamento é apertado após ajustes do porta-ferramenta?
- Por que porta-ferramenta tem múltiplos furos para ferramentas de mandrilar?
- O que determina velocidade de corte em mandrilação?
- Para que finalidade mesa rotativa pode ser usada?
- Qual o propósito do furo central na mesa rotativa?
- Descreva brevemente como mesa rotativa pode ser centralizada com fuso de fresadora vertical.
- Descreva brevemente como peça única seria centralizada em mesa rotativa.
- Explique como raio grande pode ser cortado usando mesa rotativa.
Atribuições do Capítulo
Este capítulo derivou das seguintes fontes:
- Procedimentos de Rosqueamento derivado de Drilling and Tapping pela University of Idaho, CC:BY-SA 3.0.
- Tramming derivado de Tramming Mill Head pela University of Idaho, CC:BY-SA 3.0.
- Relógio Comparador (Foto) derivado de Dial Gauge pela Wikimedia, CC:BY-SA 3.0.
- Procedimentos de Fresadora derivado de Mechanical Engineering Tools pelo MIT, CC:BY-NC-SA 4.0.
- Mesa Rotativa derivado de Rotary Table pela University of Idaho, CC:BY-SA 3.0.
Tecnologia industrial
- Entendendo Rugosidade Superficial: Unidades, Gráficos e Técnicas de Medição
- Máquinas de Impressão Offset: Visão Geral e Benefícios
- Entendendo a Impressão Offset: Guia Completo
- Descubra 3 Vantagens-Chave de Usar uma Mandriladora
- Chave de Fenda Offset Explicada: Finalidade, Benefícios e Aplicações
- Técnicas de Teste de Dureza: Métodos Rockwell e Brinell
- Unidade 5: Operação CNC – Dominando Setup e Controle do Haas Mill
- Mastercam Unidade 7: Gestão de Imagens e Criação de Trajetórias de Ferramenta
- Dominando Máquinas de Alargamento: Técnicas, Aplicações e Usinagem de Precisão
- Máquinas de Furação Horizontal Explicadas: Design, Operação e Aplicações