



Domínio do Projeto de Fundição sob Pressão: Otimize Espessura de Parede e Ângulos de Desenho para Cortar Custos de Ferramental
Por que alguns projetos de fundição sob pressionam gastam demais em ferramental antes da primeira peça ser aprovada, enquanto outros transicionam suavemente de protótipo para produção em escala? A resposta quase sempre reside em decisões de projeto iniciais. Pequenas variações na espessura de parede ou ângulos de desenho negligenciados podem desencadear cascata de problemas — desgaste acelerado do molde, fundições rejeitadas e retrabalho custoso que estouram orçamentos.
Este guia explica exatamente como espessura de parede e ângulos de desenho influenciam matrizes de fundição sob pressão, consequências de negligenciá-los e estratégias comprovadas para eliminar risco desde o primeiro dia.
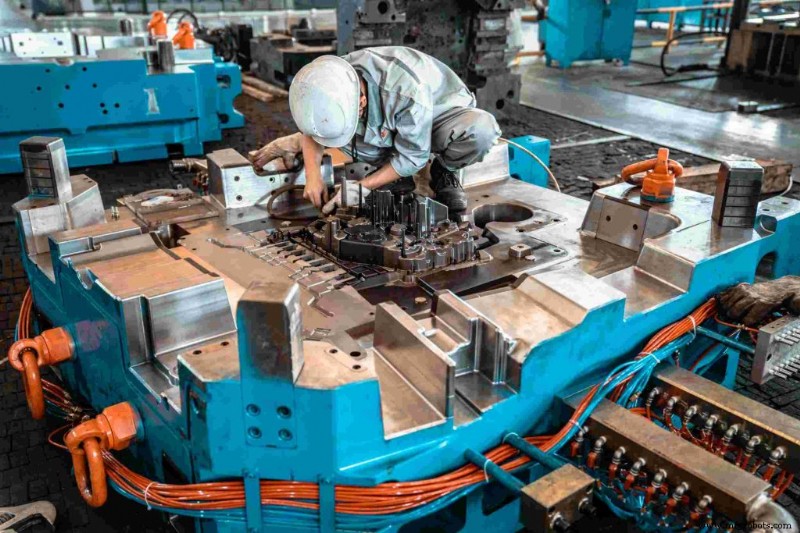
A Armadilha Oculta no Projeto de Molde de Fundição sob Pressão: Por Que Detalhes Menores Drenam Seu Orçamento
Na fundição sob pressão, estouros de orçamento raramente vêm de azar. Geralmente surgem de erros geométricos cometidos no início do processo de projeto, com impacto financeiro só percebido durante o ferramental. Considere estes perigos comuns:
- Desgaste do Ferramental: Mudanças bruscas de forma criam turbulência no fluxo do metal fundido, causando metal fundido de alta velocidade a erodir a superfície oca em cantos internos. Isso acelera desgaste térmico e pode reduzir vida do molde em milhares de ciclos.
- Tempo de Ciclo É Dinheiro: Seções de parede desuniformes resfriam em taxas diferentes. Áreas mais grossas retêm calor por mais tempo, forçando todo o ciclo a pausar. Em fundição sob pressão de alto volume e alta pressão, aumento de 3–5 segundos por peça pode adicionar custo significativo por mil peças.
- O Problema do Retrabalho: Modificar um molde após fundido é caro — mudanças de engenharia, reusinagem, amostragem e validação podem exceder em muito o custo de uma revisão e otimização de projeto antecipada.
Dominando Espessura de Parede na Fundição sob Pressão: Por Que Mais Grossa Nem Sempre é Melhor
Adicionar material para aumentar resistência da peça pode sair pela culatra se espessura de parede não for gerenciada corretamente.
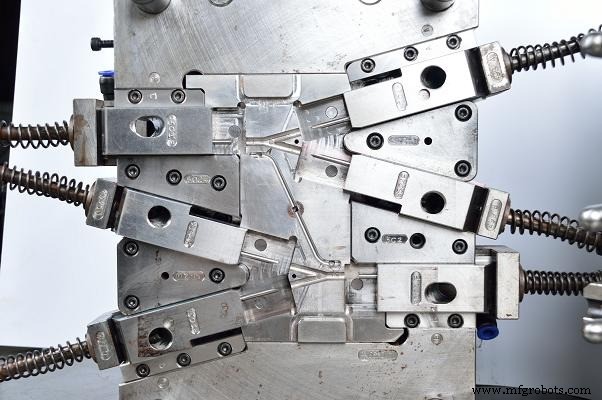
Consequências Custosas de Paredes Desuniformes
- Porosidade e Retração: Quando seção fina solidifica antes da grossa, esta pode contrair sem metal líquido suficiente para alimentá-la, criando porosidade de retração interna invisível que falha sob carga ou teste de pressão.
- Empenamento: Resfriamento diferencial induz tensões residuais que relaxam desigualmente, causando deformação dimensional. Peças que falham na inspeção são tipicamente irrecuperáveis e devem ser sucateadas.
- Desperdício de Material: Além de um limite, espessura extra de parede adiciona massa e tempo de ciclo sem ganhos proporcionais de resistência. Para fundição de alumínio, a relação rigidez-peso é não-linear.
Melhores Práticas de Espessura de Parede na Fundição sob Pressão
- Mantenha Uniforme: Use mesma espessura de parede throughout. Quando transições são necessárias, empregue filetes graduais ou nervuras. Procure manter variação de espessura dentro de ±25% da parede nominal onde prático.
- Nervuras em Vez de Massa: Quando rigidez é necessária, adicione nervuras em vez de aumentar espessura geral. Altura de nervura de 2–3× a espessura nominal da parede tipicamente rende melhor relação rigidez-peso.
Referência de Projeto de Espessura de Parede
| Falha de Projeto | Consequência na Produção | Impacto no Custo do Ferramental | Solução Profissional |
|---|---|---|---|
| Mudanças abruptas de espessura | Porosidade interna, trincas por tensão térmica | Alta taxa de retrabalho para ajustar sistema de alimentação | Use transições graduais / machos |
| Paredes excessivamente grossas | Ciclo de resfriamento mais longo, marcas de retração | Acelera fadiga térmica dos moldes | Oque seções grossas, adicione nervuras |
| Paredes muito finas | Enchimento incompleto (cold shuts) | Polimento e manutenção frequente do molde | Mantenha espessura mínima baseada na liga |
Revelando o Ângulo de Desenho na Fundição sob Pressão
Ângulo de desenho é o afilamento sutil aplicado a superfícies verticais para permitir liberação limpa da peça do molde. É frequentemente subestimado mas pode ser a diferença entre produção suave e tempo de inatividade custoso.
Por Que Desenho Zero Custa Milhares em Reparos de Ferramental
- Galling e Marcas de Arraste: Sem desenho suficiente, a peça agarra o macho durante ejeção, arrastando a superfície sobre o aço do molde. Isso cria galling, riscos e danos progressivos à cavidade, piorando a cada ciclo.
- Falha de Pinos Ejetores: Desenho insuficiente eleva força de ejeção, transferindo carga para pinos ejetores. Pinos podem entortar ou quebrar, causando tempo de inatividade não planejado e desmontagem do molde.
- Ruína do Acabamento Superficial: Cavidades sub-desenhadas produzem linhas de arrasto e superfícies rasgadas, tornando lotes inteiros não conformes para aplicações cosméticas como gabinetes de eletrônicos de consumo e acabamentos automotivos.
Diretrizes Inteligentes para Escolher o Ângulo Correto
- Liga Importa: Ligas de alumínio têm retração de solidificação maior que ligas de zinco. Como base, fundição de alumínio tipicamente requer 1°–2° de desenho em paredes externas e 2°–3° em machos internos; ligas de zinco frequentemente toleram 0,5°–1° em faces externas.
- Fator de Profundidade da Parede: Requisitos de ângulo de desenho escalam com profundidade da cavidade. Um bolsão de 50 mm precisa de afilamento proporcionalmente maior que um de 10 mm para manter comportamento de liberação.
- Paredes Internas vs. Externas: Machos internos experimentam maior força de agarramento durante solidificação. Portanto, paredes internas geralmente requerem 1°–2° mais desenho que paredes externas.
Alcançando o Equilíbrio Perfeito em Geometrias Complexas
Peças reais raramente apresentam geometrias simples. Quando restrições de espessura de parede e requisitos de desenho colidem em interseções complexas, abordagem cuidadosa é essencial.
- Interseções e Cantos: Concentração de tensão pica onde nervuras encontram paredes base. Filetes generosos nestas junções distribuem tensão térmica e de ejeção, melhoram fluxo do metal e reduzem risco de cold shut.
- Prototipagem Antes da Produção em Massa: Simulação de fluxo de molde (ex.: Moldflow) pode prever retração, aprisionamento de ar ou frentes frias baseada na sua geometria atual de espessura de parede e desenho — identificar problemas virtualmente é muito mais barato que modificação de molde pós-fabricação.
- Design para Fabricabilidade (DFM): Diretrizes eficazes de fundição sob pressão vêm de colaboração precoce entre equipes de projeto e fabricação. Uma revisão DFM no estágio de desenho pode identificar ~80% dos riscos de custo de ferramental antes de qualquer dinheiro ser gasto em ferramental.
Dê Vida aos Seus Desenhos de Fundição sob Pressão Sem Adivinhação
Otimizar espessura de parede e ângulos de desenho protege seu orçamento de desenvolvimento e mantém projetos no cronograma. Pequenas decisões geométricas feitas cedo podem prevenir problemas caros downstream.
As melhores peças fundidas sob pressão resultam de engenheiros e fabricantes colaborando antes do projeto ser travado. Corrigir um problema no desenho é muito mais barato que abordá-lo na sala de ferramental.
Se você está avaliando seus desenhos de fundição sob pressão ou incerto se sua geometria atual elevará custos de ferramental, contate a JTR para uma revisão gratuita de fabricabilidade e cotação.
Guias Relacionados
Tecnologia industrial
- Alcance a Eficiência Máxima do Armazém com Slotting Inteligente de Produtos
- Scania Impulsiona Inovação em Ônibus a GNV e Estações de Abastecimento
- As 4 Principais Qualidades que Fabricantes Devem Buscar em Novas Contratações
- Maximize a Economia de Energia com Motores Elétricos: 4 Estratégias Comprovadas
- A Indústria 4.0 Cumprirá Realmente as Suas Promessas?
- 5 Tecnologias Inovadoras Enfrentando a Escassez de Motoristas de Caminhão em 2021 nas Cadeias de Suprimentos
- Infográfico: Como a Cibersegurança Fortalece Fabricantes dos EUA
- Otimizando Eletrodos de Tungstênio para Aplicações Aeroespaciais de Alta Precisão
- Top 12 Supercomputadores de 2021: Rankings e Insights de Desempenho
- Molas 101: Guia Profissional sobre Tipos, Funções e Aplicações