



Dominando Fundição de Alumínio sob Pressão: Eliminando Porosidade e Retração para Qualidade Consistente
Após uma produção de fundições de alumínio sob pressão, você pode encontrar os mesmos defeitos recorrentes: minúsculos vazios internos ou cavidades irregulares agrupadas em áreas de parede grossa. Para engenheiros e equipes de produção, porosidade e retração silenciosamente reduzem rendimento, inflam custos e atrasam lançamentos de produtos.
Estes problemas são mais que cosméticos. Cavidades internas em peças estruturais ou de vedação sob pressão podem levar a falhas em campo — risco que nenhum fabricante pode arcar. A chave para processo de fundição sob pressão estável é entender como essas falhas se formam e aprender a controlá-las.
Este guia explica causas fundamentais de porosidade e retração em fundição de alumínio sob pressão, oferece medidas práticas de prevenção e fornece tabela de referência rápida para solução de problemas — tudo que você precisa para transformar inspeções de rotina em melhorias sistemáticas.
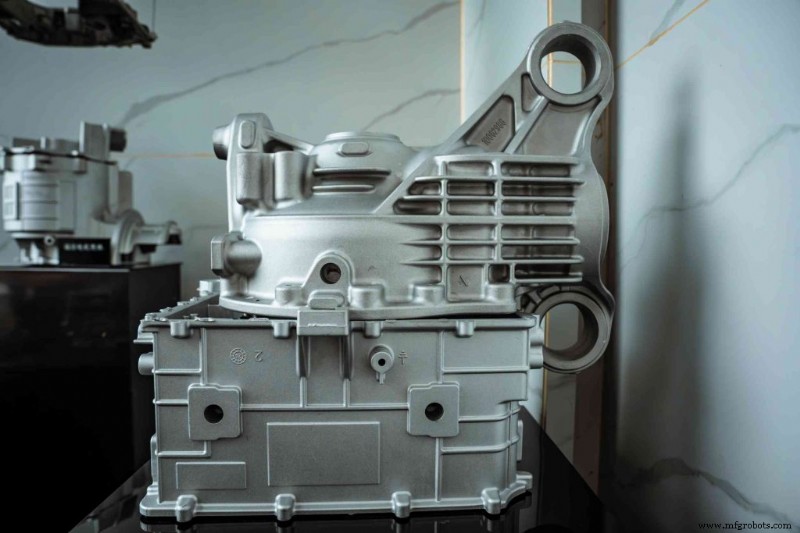
Os Inimigos Ocultos: Porosidade vs. Retração
Antes de corrigir um defeito, você deve reconhecer sua origem. Tanto porosidade quanto retração aparecem como furos internos, mas surgem através de mecanismos distintos e requerem ações corretivas diferentes.
Identificando Porosidade a Gás em Fundições
Porosidade a gás resulta de gás aprisionado em vez de retração por solidificação.
- Aparência: Vazios lisos, arredondados, frequentemente quase esféricos — visíveis como bolhas em seção transversal.
- Localizações Típicas: Espalhados pela peça ou concentrados onde gás pode acumular.
- Causa Raiz: Enchimento turbulento e ar aprisionado durante injeção de alta velocidade, ou vaporização incompleta de lubrificantes do molde que liberam gás na frente de fusão.
Entendendo Retração na Fundição de Alumínio sob Pressão
Retração é consequência natural da contração do alumínio durante solidificação.
- Aparência: Vazios rugosos, irregulares, de paredes irregulares — frequentemente descritos como "esponjosos" sob microscópio.
- Localizações Típicas: Seções grossas e pontos quentes térmicos onde solidificação ocorre por último.
- Causa Raiz: Quando a casca externa solidifica primeiro e veda o interior, o metal líquido restante não consegue alimentar o núcleo que encolhe, criando porosidade de retração.
Estratégias Comprovadas para Prevenir Gás Aprisionado e Porosidade na Fundição sob Pressão
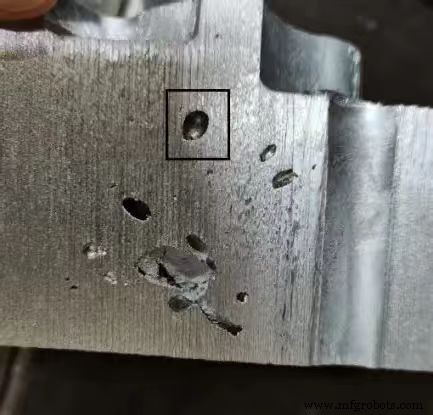
Uma vez confirmada porosidade a gás, as alavancas corretivas tornam-se claras:
- Otimize Sistemas de Ventilação e Transbordo
Garanta canais de ventilação adequados para permitir que gás deslocado escape à frente da frente de fusão avançante. Poços de transbordo no final de rotas de enchimento coletam o metal mais frio e mais saturado de gás e servem como pontos de ventilação adicionais.
- Controle Velocidade de Injeção
Gerencie perfil de velocidade de injeção com precisão. Estágio inicial lento enche canal de alimentação e gate sem turbulência; segundo estágio rápido avança a cavidade rapidamente, prevenindo solidificação prematura. Máquinas modernas de câmara fria de alta tonelagem permitem controle multi-estágio que reduz drasticamente ar aprisionado.
- Fundição sob Pressão a Vácuo
Para peças que exigem tolerância zero em porosidade interna — como corpos hidráulicos automotivos ou suportes aeroespaciais — fundição sob pressão assistida a vácuo é altamente eficaz. Evacuando a cavidade para pressão próxima de zero antes da injeção diminui drasticamente gás aprisionado.
- Lubrificação Adequada do Molde
Minimize excesso de lubrificante na superfície do molde. Reduza volume de pulverização, estenda tempo de sopro e mantenha temperaturas do molde acima de 180 °C antes da injeção para garantir volatilização completa de umidade e material orgânico.
Enfrentando Retração da Fundição de Alumínio de Frente
Defeitos de retração requerem estratégias que governam solidificação em vez de apenas enchimento.
Otimizando Controle de Solidificação na Fundição de Alumínio sob Pressão
- Linhas de Resfriamento Estratégicas: Posicione linhas de resfriamento em áreas de parede grossa para promover solidificação direcional em direção ao gate, permitindo que o gate alimente o núcleo que encolhe até a peça estar totalmente sólida.
- Otimize Projeto do Gate: Gates pequenos podem solidificar cedo demais e bloquear alimentação. Gates mais grossos e períodos de pressão de intensificação mais longos mantêm rota de alimentação aberta por mais tempo, reduzindo retração diretamente.
- Escolha a Liga Correta: Nem todas as ligas de alumínio encolhem igualmente. ADC12 e A380.0 são ideais para geometrias intrincadas e de parede fina que fluem bem. Se rasgamento a quente ou trinca de solidificação é preocupação, liga de maior silício pode ser preferível. Combinar liga com geometria da peça é uma das alavancas mais subutilizadas para reduzir retração no estágio de projeto. A biblioteca de materiais JTR inclui gama completa de ligas de alumínio, zinco e magnésio, permitindo engenheiros otimizar seleção de material junto com geometria.
Guia Rápido para Solução de Problemas de Defeitos na Fundição sob Pressão
A tabela abaixo resume defeitos comuns, causas prováveis e ações corretivas imediatas que podem estabilizar qualidade da peça rapidamente.
| Defeito Observado | Causa Raiz Potencial | Ação Imediata no Chão de Fábrica |
|---|---|---|
| Vazios lisos, redondos ou bolhas superficiais | Ar/gás aprisionado, lubrificante excessivo, ventilação bloqueada | Reduzir lubrificante do molde; limpar ventos/válvulas; ajustar velocidade de injeção lenta |
| Buracos irregulares, esponjosos em seções grossas | Contração por resfriamento; alimentação de metal ruim; pontos quentes locais | Aumentar resfriamento local; elevar pressão de intensificação; estender tempo de retenção |
| Inchaços ou bolhas aparecendo após tratamento térmico ou cozimento | Gás aprisionado expandindo sob calor (porosidade a gás oculta); resíduo de umidade | Reduzir lubrificante à base de água; aumentar extração a vácuo; estender tempo de sopro do molde |
| Depressões rasas ou rebaixos em superfícies externas planas | Contração interna puxando a pele (retração superficial/sink marks); pontos quentes localizados | Resfriar ponto quente local; aumentar pressão de injeção; reduzir tempo de ciclo ligeiramente |
Se ajustes de parâmetros falham em eliminar defeito — ou se problema recorre — causas mais profundas podem estar em jogo. Revisão de processo mais ampla pode ser necessária:
1. Avalie Qualidade do Metal Fundido
Solubilidade de hidrogênio no fundido é controle principal em porosidade subsuperficial. Desgaseificação rotativa regular e tratamento adequado com fluxo mantêm fundido limpo e reduzem porosidade relacionada a hidrogênio. Negligenciar manutenção do forno pode minar outras melhorias de processo.
2. Verifique Distribuição de Temperatura do Molde
Use câmera de imagem térmica IR antes e após produção para mapear face do molde. Pontos quentes indicam resfriamento insuficiente; zonas frias podem sinalizar super-resfriamento ou circuitos de água bloqueados. Temperaturas desuniformes do molde contribuem diretamente para falhas de gás e retração.
3. Revise Geometria da Peça com Engenheiros
Defeitos às vezes originam do projeto e não de configurações. Nós térmicos surgem de mudanças abruptas de espessura de parede, bolsões cegos ou cantos internos agudos. Mudanças de projeto — adicionar ângulos de desenho, suavizar transições de parede, reposicionar nervuras — frequentemente eliminam defeitos persistentes que parâmetros de máquina sozinhos não resolvem.
Transforme Seus Problemas de Fundição de Alumínio em Sucesso de Produção
Enfrentar retração ou porosidade a gás não precisa ser custo permanente. A solução reside em projeto preciso de molde, equipamento capaz e gestão de calor disciplinada. Alinhe estes três elementos e taxas de defeito caem dramaticamente.
Escolher o parceiro de fabricação correto é crítico para controle consistente de defeitos de fundição sob pressão. A JTR Machine oferece espectro completo de serviços de fundição sob pressão — incluindo processos de câmara quente e câmara fria — para atender suas necessidades.
Para mais insights sobre defeitos comuns de fundição de alumínio sob pressão e suas soluções, leia nosso guia: 9 Soluções Perfeitas para os Defeitos da Fundição de Alumínio sob Pressão. Se você busca parceiro de fabricação que possa otimizar seu projeto para fabricabilidade — ou simplesmente produzir fundições de alumínio de alta qualidade — contate a JTR para revisão gratuita de fabricabilidade e cotação.
Guias Relacionados
Tecnologia industrial
- Sua Perspectiva é Necessária: Participe da 8ª Pesquisa Anual de Manufatura da Grande Filadélfia da Kreischer Miller
- O Papel dos Engenheiros como Consultores Técnicos: Elevando a Especialização e a Confiança
- Acelere o Sucesso na Manufatura: Valor Contínuo Através de um Ecossistema Integrado
- Construa uma Cultura Colaborativa com Software CMMS
- Inspeção Óptica Automatizada (AOI): O que é, Como Funciona e Por que Importa
- 4 Estratégias Comprovadas para Simplificar Processos de Negócios e Minimizar Risco
- Soluções Essenciais de Fixação (Workholding) CNC que Todo Fabricante Precisa
- CBP Apreende $600 mil em Bonecos Pokémon Falsificados, Protegendo Marcas Registradas
- Reciclagem de Placas de Circuito Impresso: Guia Completo e Eco-Friendly
- Borracha de Silicone Líquido Óptica: Revolucionando Moldagem para Aplicações Ópticas