



Fabricação de Caminhões Pesados: Design, Produção e o Caminho à Frente
Histórico
Caminhões pesados são classificados por peso. Veículo com classificação de peso bruto do veículo (GVWR) de 33.000 lb (15.000 kg) ou mais é considerado pesado. Ao puxar reboque, classificação de peso bruto combinado (GCWR) pode exceder 80.000 lb (36.360 kg).
Caminhões que transportam carga sem reboque são conhecidos como caminhões retos — exemplos incluem caminhões basculante, betoneiras e caminhões de lixo. Quando reboque é acoplado, veículo é chamado de trator, conectado via pino de quinta roda.
História
Primeiros caminhões a motor a gasolina apareceram nos Estados Unidos nos anos 1890. Durante Primeira Guerra Mundial eram vitais para mover suprimentos tanto domesticamente quanto no exterior. Anos 1920 viram boom em estradas pavimentadas, impulsionando crescimento em fabricantes de caminhões; em 1925 havia mais de 300 marcas nas estradas. Grande Depressão eliminou muitos, e nos anos 1990 apenas nove grandes OEMs de pesados permaneciam nos EUA, produzindo aproximadamente 150.000–200.000 unidades anualmente.
Matérias-Primas
Aço fornece resistência e durabilidade; alumínio oferece leveza e resistência à corrosão; aço inoxidável polido entrega acabamento brilhante e duradouro; plásticos moldados permitem formas complexas. Longarinas e travessas do chassi são tipicamente aço de alta resistência, enquanto componentes de suspensão, eixos e suportes de motor podem ser fundidos, fabricados ou soldados. Carcaças de cabine podem ser aço ou alumínio com camadas zincadas, ou fibra de vidro para curvas de teto. Capôs e para-lamas frontais são moldados em plástico ou fibra de vidro; acabamentos brilhantes — espelhos, viseiras, grades — são frequentemente aço inoxidável polido. Interiores usam estofamento de vinil ou tecido, carpete sintético e acabamentos plásticos. Vidros são vidro de segurança laminado. Fluidos incluem diesel, lubrificantes sintéticos ou à base de petróleo, anticongelante, fluido de direção hidráulica e refrigerante R134A.
Design
OEMs atualizam suas linhas de pesados a cada cinco a sete anos, integrando nova tecnologia, materiais e opções desejadas por clientes. Processo de design começa com modelo de argila, seguido por protótipo de cabine e capô para testes de durabilidade, culminando em protótipo em escala real para testes em estrada. Antes da produção, modelos piloto construídos com peças de produção revelam quaisquer problemas finais de montagem. Alguns fabricantes oferecem até 12.000 opções distintas para atender necessidades variadas de frete.
Processo de Fabricação
Caminhões pesados são montados a partir de componentes obtidos interna ou externamente. A maioria dos OEMs constrói suas próprias cabines; alguns também fabricam motores, transmissões, eixos e componentes maiores. Linha de montagem vê cada caminhão progredir através de estações de trabalho sucessivas, começando com esqueleto de chassi e terminando com veículo totalmente operacional que sai da linha por sua própria potência.
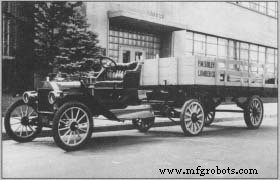 Conversão de trator Ford Modelo-T/Smith Form-A 1911 acoplado a semi-reboque flatbed 1914. (Henry Ford Museum & Greenfield Village)
Trator-reboque, ou semi-caminhão, emergiu nos anos 1910. Charles Martin's 1911 trator a gasolina introduziu primeiro acoplador de quinta roda, permitindo trator pivotar em torno de pino central de reboque. Este design permitiu única unidade motorizada puxar reboque completo enquanto reboque permanecia ocioso durante carregamento ou descarregamento. August Fruehauf começou a fabricar reboques em 1914, rapidamente tornando-se player chave na indústria.
Montagem do Chassi
- 1. Duas longarinas de canal C são selecionadas, colocadas lado a lado, e furadas automaticamente para suportes de travessa, suportes de motor e outros componentes. Máquinas CNC ditam posicionamento dos furos.
- 2. Pinos roscados são soldados por pontos dentro da seção C; linhas de ar de freio e fios elétricos são roteados e grampeados.
- 3. Suportes de travessa são aparafusados, e longarinas são posicionadas opostas uma à outra, formando chassi em forma de escada.
- 4. Itens adicionais montados no chassi — suportes de motor, suportes de suspensão, tanques de ar — são aparafusados no lugar.
Instalação de Eixos e Suspensões
- 5. Eixos dianteiro e traseiro recebem cubos, freios e tambores de freio, então são grampeados à suspensão com grampos U. Molas de lâmina ou bolsas de ar fornecem suspensão.
- 6. Eixos e suspensões são erguidos e fixados ao chassi; amortecedores conectam entre eixos e chassi.
Finalização do Chassi
- 7. Chassi montado move para próxima estação. Tanques de ar, câmaras de freio, luzes e sensores são conectados.
- 8. Para tratores, quinta roda é instalada e aparafusada. Chassi está agora completo.
Pintura do Chassi
- 9. Componentes não pintados são mascarados. Chassi entra em cabine de pintura e é pintado com pistolas de ar comprimido. Camada de primer é desnecessária pois peças chegam pré-primadas.
- 10. Chassi pintado passa por forno de secagem; mascaramento é removido na saída.
Instalação de Motor e Transmissão
- 11. Motores diesel e transmissões chegam na linha. Embreagem e transmissão são aparafusadas ao motor; ventilador, alternador e outros componentes são cabeados e mangueados.
- 12. Conjunto motor/transmissão é içado sobre chassi e fixado. Suportes de radiador são aparafusados, e linhas de combustível, ar, partida e refrigerante são conectadas.
Finalização do Chassi
- 13. Tanques de combustível são montados e conectados. Baterias são fixadas mas ainda não cabeadas.
- 14. Pneus são montados em rodas na estação de trabalho adjacente. Rodas de alumínio podem permanecer naturais; rodas de aço são pintadas antes da instalação de pneus. Caminhão é liberado sobre suas próprias rodas.
Montagem de Cabine, Capô e Dormitório
- 15. Subestruturas de cabine e dormitório são soldadas em gabaritos, fornecendo resistência estrutural e pontos de fixação.
- 16. Painéis de pele externa — laterais, traseira, piso, teto — são soldados e vedados. Portas são dobradiçadas.
- 17. Capô plástico moldado é inspecionado, lixado e enviado à fábrica.
Pintura de Cabine, Capô e Dormitório
- 18. Cabine, capô e dormitório são limpos, mascarados e pintados. Se faixa é especificada, é pintada primeiro, mascarada, e então cor base aplicada. Cada passagem inclui ciclo de forno de secagem. Mascaramento final é removido após inspeção.
- 19.
Finalização de Cabine, Capô e Dormitório
- 19. Grade, suportes de farol, dobradiças de capô, travas e emblema do fabricante são instalados.
- 20. Componentes externos — alças de apoio, espelhos, viseiras — são montados antes do trabalho interno.
- 21. Painel de instrumentos, medidores, luzes de advertência e interruptores são cabeados e montados.
- 22. Almofadas de isolamento de espuma são aplicadas; estofamento e acabamentos plásticos são fixados. Piso recebe tapete de borracha ou carpete de tecido com almofada absorvente de som. Assentos são aparafusados na estrutura da cabine.
- 23. Para-brisa e janelas traseiras são ajustados com guarnições de borracha.
Instalação de Cabine, Capô e Dormitório
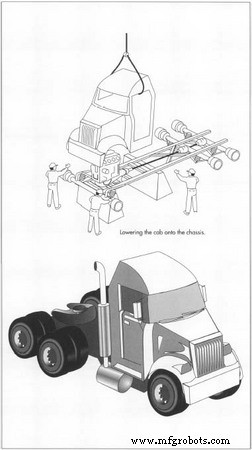
- 24. Cabine completa é baixada sobre chassi e aparafusada. Dormitório é fixado atrás da cabine. Coluna de direção e alavanca de mudança de transmissão são conectadas.
- 25. Capô é baixado e fixado. Suportes de para-choque são anexados, e fiação para faróis e luzes de direção é completada.
Adição de Fluidos
- 26. Motor, radiador e outros reservatórios são preenchidos; sistema de ar-condicionado é carregado. Pequena quantidade de diesel é adicionada para curto teste de estrada. Volante é instalado, baterias são cabeadas, e caminhão sai da linha.
Alinhamento de Eixos
- 27. Caminhão é posicionado em máquina de alinhamento a laser; ângulos de eixo e roda são ajustados para garantir manuseio adequado e vida dos pneus.
Teste do Caminhão Completo
- 28. Caminhão é dirigido para dinamômetro e fixado. Rodas traseiras assentam em rolos conectados ao dinamômetro, verificando potência do motor.
- 29. Caminhão é dirigido através de cabine de spray de água para verificar vazamentos de cabine, então levado para curta dirigição para verificar operação geral. Unidades bem-sucedidas são estacionadas na "fileira de prontos" para entrega a concessionários.
Controle de Qualidade
Cada componente e operação de montagem passa por inspeção. Peças são verificadas para precisão dimensional antes da montagem. Trabalhadores de produção realizam verificações iniciais, que são duplicadas por inspetores de controle de qualidade. Painéis de instrumentos são testados para medidores e interruptores funcionais antes da instalação, e espessura de tinta é medida eletronicamente para atender padrões.
O Futuro
Caminhões pesados evoluíram lentamente ao longo do século passado e provavelmente continuarão a fazê-lo. Foco crescente em eficiência de combustível estimulou designs mais aerodinâmicos, enquanto regulamentos de emissões mais rigorosos impulsionam motores de combustão mais limpos. Como um dos meios mais econômicos de transportar matérias-primas e bens finalizados, caminhões pesados permanecerão pedra angular da logística moderna por décadas.
Processo de manufatura
- Transforme um Caminhão de Brinquedo Quebrado em Veículo RC Alimentado por Raspberry Pi
- Escolhendo o Caminhão de Elevação Certo: Guia dos Melhores Tipos para Seu Negócio
- Por que Modernizar sua Frota Reduz Custos e Aumenta a Sustentabilidade
- Garanta Desempenho Máximo do Caminhão: Mecânicos Pesados em Edmonton para Manutenção de Frota Confiável
- TUR930MN/CNC: Torno de Mesa Longa Pesado para Precisão e Longevidade
- Centros de Torneamento CNC Robustos de Precisão para Job Shops de Alto Desempenho
- Tornos Universais DL Série E: Precisão e Versatilidade para Serviço Pesado
- Hi-TECH 450: Centro de Torneamento Horizontal Premium para Eficiência Espacial Superior e Peças Grandes
- Garantindo Prontidão de Caminhões de Bombeiros: Guia Completo de Inspeção
- Caminhões Articulados: Como Impulsionam Construção e Transporte Pesado