



Iogurte Congelado: História, Ingredientes e Insights de Fabricação
Introdução
O iogurte congelado é uma sobremesa refrescante e ácida que combina a textura cremosa do sorvete com a acidez vibrante do sorbet. Embora tenha entrado no cenário moderno de sobremesas apenas na segunda metade do século XX, suas raízes remontam a milhares de anos na Ásia antiga, onde as primeiras versões de gelo aromatizado foram criadas. Relatos romanos descrevem os sucos de frutas gelados do imperador Nero, e no século XIII Marco Polo introduziu esses gelados na Itália, despertando uma febre europeia que chegou à América do Norte com os colonizadores.
Avanços tecnológicos ao longo do século XIX simplificaram a produção de gelados. Em 1848, a primeira geladeira manual foi patenteada, e Jacob Fussell, de Baltimore, lançou o primeiro fabricante de sorvete por atacado dos EUA. A virada do século viu a invenção de máquinas de pasteurização e homogeneizadores, que melhoraram segurança e textura. Inovações subsequentes — freezers de expansão direta, congelamento contínuo e refrigeração de baixa temperatura nos anos 1940 — abriram novos mercados e introduziram embalagens práticas para levar para casa. Máquinas de processamento de alta tecnologia e alto volume nos finais dos anos 1960 e 1970 impulsionaram a indústria a novos patamares.
Ao longo dos anos 1970, o iogurte congelado lutou para se firmar, com consumidores iniciais reclamando que sabia muito a iogurte natural. Fabricantes responderam refinando receitas, e a onda de consciência saudável dos anos 1980 abraçou a sobremesa de baixa caloria com entusiasmo. O iogurte congelado diversificou-se rapidamente em inúmeros sabores e podia ser servido em casquinhas, copos, sobre crepes, waffles ou como parte de um banana split. Seu perfil mais ácido e textura mais rica o diferenciam tanto do sorvete quanto do sorbet.
Em 1986, o mercado de iogurte congelado atingiu US$ 25 milhões em vendas, com crescimento de três dígitos. Grandes produtores de sorvete lançaram rapidamente suas próprias marcas, reconhecendo a força da categoria. No início dos anos 1990, o iogurte congelado capturava cerca de 10% do mercado total de sobremesas congeladas, gerando US$ 330 milhões em vendas e produzindo 135 milhões de galões.
Matérias-Primas
O sabor ácido característico do iogurte congelado vem de duas culturas bacterianas essenciais: Lactobacillus bulgaricus e Streptococcus thermophilus. Estas culturas representam cerca de 1% da mistura final, mas são fundamentais para sabor e textura.
A produção espelha a do sorvete, exceto pela adição da cultura de iogurte. Dois componentes essenciais — água e ar — desempenham papéis vitais. O ar é incorporado para adicionar volume, enquanto a atua como fase contínua, transitando de líquido para estado parcialmente sólido sem congelar completamente o produto. O iogurte congelado sempre contém pequenos cristais de gelo, conferindo sensação suave na boca.
Leite e derivados formam a maior parte da mistura. A gordura do leite varia tipicamente de 0,5% a 6%, dependendo do nível de gordura desejado. Sólidos do leite não gordurosos (SLNG) compõem 8%–14% da mistura, fornecendo lactose (55%), proteína (37%) e minerais (8%). A proteína contribui para textura sedosa e ajuda a resistir ao derretimento.
Açúcar responde por 15%–17% dos ingredientes, com sacarose (cana ou beterraba) como adoçante principal. Realça sabor, corpo e viscosidade, e eleva o teor de sólidos totais, substituindo água e aumentando o valor nutricional. Sólidos de ovo são às vezes adicionados para reduzir tempo de congelamento e enriquecer a mistura.
Estabilizadores — gelatinas de origem animal ou vegetal — mantêm consistência suave em ambientes de varejo onde flutuações de temperatura podem deixar a textura granulada. Reduzem cristalização, retardam derretimento e melhoram manuseio. Emulsificantes, frequentemente ácidos graxos, criam células de ar menores, aumentam firmeza e encurtam tempo de batimento. Embora naturalmente presentes no leite, estabilizadores e emulsificantes adicionados compõem apenas 0,5%–0,6% da mistura total.
Ingredientes menores incluem sólidos de ovo, corantes, sais minerais, derivados de caseinato (citratos, fosfatos), e uma gama de sabores — frutas, extratos, nozes, cacau, baunilha, e especiarias como pimenta-da-jamaica, canela, cravo, noz-moscada e gengibre.
Processo de Fabricação
Processamento da Mistura
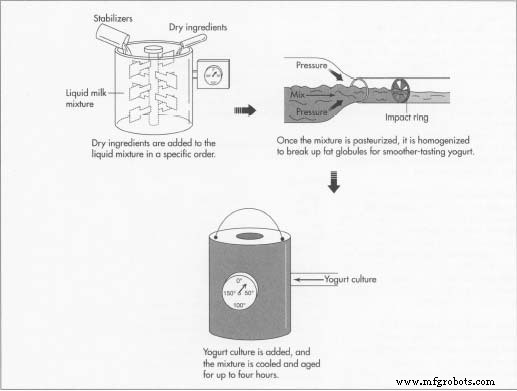
- 1. Ingredientes frescos de alta qualidade são pesados com precisão. Componentes líquidos e secos são misturados separadamente antes de combinados em um tanque.
- 2. Os líquidos são misturados, aquecidos, e os ingredientes secos adicionados em sequência controlada. O lote é temperado e aquecido gradualmente a 120 °F (49 °C) para evitar textura irregular e garantir dissolução completa.
Pasteurização da Mistura
- 3. A pasteurização elimina patógenos e preserva o produto. Padrões da indústria favorecem aquecimento a 175 °F (79 °C) por 25–40 segundos, embora temperaturas mais altas de 210–220 °F (99–104 °C) sejam usadas para refinar ainda mais sabor e integração.
Homogeneização da Mistura
- 4. A homogeneização reduz o tamanho dos glóbulos de gordura a menos de 2 µm, prevenindo separação do creme. O processo envolve bombeamento de alta velocidade, ruptura por impacto e cavitação para garantir microestrutura uniforme.
Inoculação com Cultura de Iogurte
- 5. A 90 °F (32 °C), o lote é inoculado com 1% de cultura e mantido até coalhar, depois resfriado.
Resfriamento e Maturação
- 6. A mistura é resfriada gradualmente de 90 °F (32 °C) a 40 °F (4 °C). Entre 32 °F (0 °C) e 40 °F (4 °C), envelhece em tanques por até quatro horas para desenvolver textura ideal.
Aromatização, Coloração e Congelamento
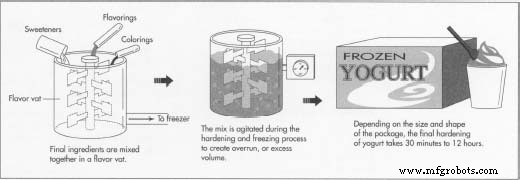
- 7. Edulcorantes, aromatizantes e corantes são misturados em um tanque de sabor, então bombeados para o freezer a 20 °F (-6 °C) a 28 °F (-2 °C).
- 8. Durante o endurecimento, a mistura é agitada para incorporar ar, criando um overrun de aproximadamente 50%. A adição de ar suaviza a consistência e melhora a palatabilidade. Em três minutos o produto começa a congelar; após mais alguns minutos, o overrun alvo é atingido, e dois terços da água solidificaram.
Embalagem e Endurecimento Final
- 9. Uma vez atingido o overrun desejado, a mistura é embalada e congelada a –15 °F (–26 °C) ou menos. Congelamento rápido previne cristais de gelo grandes e grosseiros, resultando em textura fina. Freezers contínuos ou de lote são usados, com endurecimento final levando entre 30 minutos e 12 horas, dependendo do tamanho da embalagem e tipo de freezer.
Expedição
- 10. Recipientes são empilhados firmemente em caminhões refrigerados para minimizar flutuações de temperatura. Veículos mantêm –15 °F (–26 °C) ou mais frio, igualando condições de armazenamento da fábrica. Embora gelo seco possa ser usado, sua temperatura de –109 °F (–78 °C) pode causar choque térmico e é empregado com cautela. Produtos são entregues a pontos de venda, food service ou outros fabricantes.
Controle de Qualidade
Todas as etapas — da produção e embalagem à distribuição — são regidas por rigorosos protocolos de higiene para eliminar contaminação. Sistemas automatizados CIP (limpeza no local) sanitizam rapidamente bombas, tanques e equipamentos, protegendo contra bactérias patogênicas.
Fabricantes devem cumprir padrões de pasteurização de saúde pública, testando regularmente contagens de placas padrão, coliformes, bolores e leveduras. Riscos de fermentação são mitigados controlando acidez e cor, prevenindo coalhada e sabores indesejados.
Rotulagem precisa de ingredientes e conteúdo calórico permanece exigência legal, garantindo transparência para consumidores preocupados com saúde.
O Futuro
O setor de iogurte congelado mostra forte potencial de crescimento à medida que a demanda por opções saborosas e com baixo teor de gordura persiste. Avanços em tecnologia de processamento continuam a impulsionar eficiência e qualidade do produto, abrindo portas para novos mercados e variações inovadoras.
Processo de manufatura
- O que é Usinagem VMC? Visão Geral Especializada de Centros de Usinagem Verticais
- Guia Especializado de Marcação a Laser em Alumínio: Precisão, Durabilidade e Aplicações Industriais
- Soldagem MIG vs. TIG: Selecionando a Técnica Certa de Solda a Arco para Seu Projeto
- Guia Completo de Marcação a Laser: Tipos, Benefícios e Aplicações
- Principais Considerações para Usinagem Swiss de Alto Volume
- Guia de Prototipagem CNC: Precisão, Velocidade e Produção Custo-Efetiva
- Fabricação Especializada de Eixos: Processos de Precisão e Soluções Personalizadas
- Eletropolimento vs. Passivação: Escolhendo o Acabamento Certo para Aço Inoxidável
- Passivação de Aço Inoxidável: Aumentando a Resistência à Corrosão e Desempenho
- A Ciência e Indústria dos Vegetais Congelados: Da Colheita à Mesa