



Construção e Design de Pranchas de Surf: Das Raízes Polinésias à Inovação Moderna
Histórico
Uma prancha de surf é a ferramenta essencial para o surfe, permitindo ao surfista deslizar na face de uma onda quebrando. Dimensões padrão variam de 46–61 cm (18–24 pol) de largura a 183–305 cm (72–120 pol) de comprimento, com espessuras que variam por estilo. O núcleo é uma espuma de poliuretano leve e flutuante, envolta em uma casca dura de fibra de vidro. Surfistas deitam de bruços, remam até a arrebentação, então lançam-se em uma onda vindoura, ficando em pé enquanto a prancha cavalga a face da onda. Variantes como pranchas à vela — equipadas com mastro e vela para windsurf — e bodyboards — mais curtas e surfadas deitado — expandem a versatilidade do esporte.
O surfe traça suas origens à Polinésia já em 400 d.C.. Polinésios havaianos introduziram o esporte nas ilhas, esculpindo pranchas de madeira de árvores nativas, finalizando-as com óleos vegetais. As maiores pranchas tradicionais, chamadas olos, mediam 3,6–6 m (144–240 pol) e pesavam até 91 kg (200 libras). Na década de 1920–1930, experimentação com designs ocos e laminados de redwood ou balsa reduziu peso mantendo força.
A primeira prancha de fibra de vidro apareceu em 1946, apresentando duas metades moldadas com um stringer de redwood. Bob Simmons pioneirou o protótipo de 1949 com núcleo de isopor entre folheados de compensado e resina.
A fabricação moderna de pranchas de surf começou em 1958 quando Hobie Alter introduziu núcleos de espuma de poliuretano, posteriormente combinando-os com cascas de fibra de vidro com resina de poliéster — uma abordagem que permanece padrão hoje.
Matérias-Primas
Pranchas típicas consistem em um núcleo rígido de espuma de poliuretano e exterior de tecido de fibra de vidro ligado com resina de poliéster. Quando um stringer é usado, é frequentemente feito de redwood, basswood ou abeto, embora stringers de fibra de vidro colorida também estejam disponíveis. A quilha (ou skeg) é geralmente construída de madeira ou camadas laminadas de fibra de vidro-resina.
Design
Design evoluiu através de experimentação constante. Enquanto a década de 1960 viu um breve impulso para pranchas padronizadas, produzidas em massa, a maioria das pranchas ainda é artesanal por construtores habilidosos. Nas últimas quatro décadas, comprimentos de pranchas flutuaram, e configurações de quilhas mudaram de única para dupla, tripla e até layouts multi-quilha, cada iteração visando melhorar manobrabilidade. Alguns construtores incorporam canais longitudinais no fundo para melhorar estabilidade.
Hoje, construtores experimentam geometria de canais, perfis de rocker e combinações rocker-borda para entregar a "prancha perfeita". Surfistas avançados podem carregar cinco a dez pranchas adaptadas a seu estilo e condições locais de surf.
O Processo de Fabricação
A maioria das pranchas de surf é construída uma por vez em pequenos ateliês. Embora técnicas variem, os seguintes passos representam um fluxo de trabalho típico.
Formação do Núcleo de Espuma
- 1. O núcleo de espuma, ou blank, é fundido em um molde de cimento de duas metades forrado com papel especial para evitar aderência. O molde é aquecido, e químicos de poliuretano líquidos são despejados. O calor inicia uma reação química que produz uma espuma branca densa — conhecida no ramo como "soprando o blank". Após 25 minutos, o molde abre e o núcleo é removido, então permitido terminar de endurecer.
Adição do Stringer
- 2. Uma vez endurecido, o núcleo é bissecado verticalmente. Um stringer fino é colado entre as metades e prensado para secar, fornecendo rigidez e prevenindo rachaduras.
Modelagem do Blank
- 3. Usando um molde de madeira, o construtor traça o contorno da prancha no núcleo, então corta com serra tico-tico. O fundo é plainado com plaina elétrica, alisado e contorneado no formato desejado. A prancha é virada, o topo é modelado, e cristas são removidas com lixadeira elétrica. O stringer é plainado à mão, as bordas (rails) são modeladas com lixa grossa, e o blank é lixado fino. O bolso da quilha é marcado e o construtor assina a prancha com design ou assinatura única.
Laminação da Casca Externa
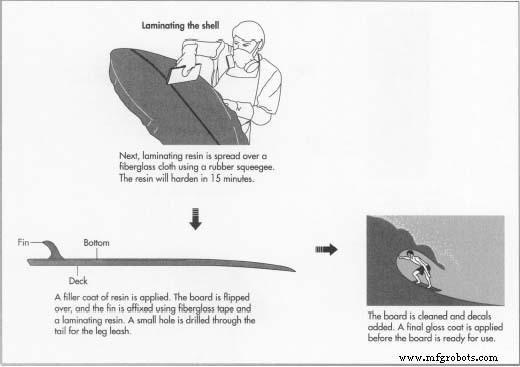
- 4. O blank é limpo com ar comprimido. Se cor ou gráfico é desejado, tinta acrílica é pulverizada ou aerografada na espuma. Tecido de fibra de vidro é então cortado para ajuste. O deck é laminado primeiro usando resina de poliéster misturada com catalisador, iniciando ciclo de cura de 15 minutos. Resina é espalhada uniformemente com espátula de borracha — isso é chamado de "envidraçamento". Após cura do deck, o processo se repete no fundo, seguido por uma segunda camada de deck para força adicionada e resistência ao desgaste.
Aplicação da Camada de Preenchimento e Adição da Quilha
- 5. Uma segunda camada de resina, conhecida como camada de preenchimento ou resina de lixamento, preenche imperfeições. O deck é revestido primeiro, então a prancha é virada. A quilha é fixada com fita de fibra de vidro e resina de laminação, e uma camada de preenchimento é aplicada tanto no fundo quanto na quilha. Uma vez seca, um pequeno furo é perfurado na rabeta para prender uma leash — cordão elástico que impede a prancha de derivar quando o surfista cai.
Lixamento da Prancha
- 6. Excesso de resina é removido com lixadeira elétrica para superfícies grandes e lixamento manual para bordas e contornos agudos para proteger a camada de fibra de vidro.
Acabamento Final
- 7. A prancha é limpa de poeira de lixamento. Decalques ou gráficos de cor podem ser adicionados. Uma resina de brilho final é pincelada, misturada com catalisador, e cura em 15 minutos. A prancha então descansa por pelo menos 12 horas para endurecer completamente. Opcionalmente, a prancha é lixada úmido com lixa fina, esfregada, polida e lustrada para alto brilho.
Controle de Qualidade
Inspeção ocorre em múltiplos estágios: após liberação do molde para detectar vazios, durante modelagem para capturar imperfeições, e após acabamento para garantir que a prancha atende aos padrões do construtor.
Materiais Tóxicos e Considerações de Segurança
Construção de pranchas de surf envolve químicos perigosos. Precursores de espuma de poliuretano são tóxicos e inflamáveis, exigindo exaustão de fumos à prova de explosão, temperatura e umidade controladas. Poeira de espuma da modelagem pode irritar pulmões — máscaras de poeira são obrigatórias. Fumos de resina da laminação são venenosos; respiradores são essenciais durante envidraçamento. Equipamento de segurança adequado e ventilação são inegociáveis para todos construtores.
O Futuro
Inovação continua a remodelar a fabricação de pranchas de surf. Sistemas de design assistido por computador (CAD) permitem construtores modelar pranchas em 3D, ajustar dimensões e imprimir templates precisos — acelerando enormemente o ciclo de design. Alguns artesãos agora experimentam núcleos de isopor e resinas epóxi, alcançando peso mais leve, maior força e fumos tóxicos menores, embora estes materiais aumentem custo e complexidade de processamento. Reforço de fibra de grafite oferece rigidez superior mas limita opções de cor a preto e further aumenta custo.
Tecnologias emergentes como máquinas de modelagem CNC podem processar um blank em cerca de 25 minutos versus várias horas de modelagem manual, mas o alto custo inicial e necessidade de reprogramação limitam adoção generalizada. Métodos de duplicação baseados em molde podem produzir uma prancha em aproximadamente 4,5 horas mas também dependem de uma prancha existente como template.
Apesar destes avanços, a demanda por pranchas personalizadas a preços razoáveis deve persistir, garantindo que pequenos ateliês artesanais de pranchas de surf permaneçam a fonte primária para pranchas de alta qualidade.
Processo de manufatura
- Fabricação de Tábuas de Passar: Design, Materiais e Processo de Produção
- Placas de Circuito Impresso: Design, Fabricação e Tendências Futuras
- Melhores Placas de Microcontrolador de 2021 – Escolhas de Especialistas e Features
- Sensor de Qualidade do Ar Solar com Helium: Guia de Projeto e Deploy
- RasPiRobot Board V2: Expanda seu Raspberry Pi em um Controlador de Robô Poderoso
- Materiais Compósitos: A Solução Moderna para Engenharia Leve, Durável e Econômica
- Prevenindo Desgaseificação em PCB: Proteja Suas Placas de Circuito de Defeitos
- Tipos de Vias: Guia Completo para Interconexões de PCB
- Guia completo de acabamentos para PCB: tipos, aplicações e melhores práticas
- Glossário essencial de prototipagem de PCB – Parte 1