



Vela de Ignição: Design, Materiais e Fabricação – Visão Técnica
Histórico
A vela de ignição fornece uma faísca elétrica de alta temperatura que ignita a mistura ar/combustível na câmara de combustão de um motor de combustão interna. Consegue isso ao fazer arco em uma folga precisamente dimensionada dentro da vela.
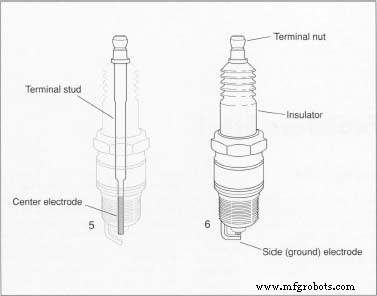
Uma vela de ignição consiste em quatro componentes principais: eletrodo central, isolador, carcaça metálica e eletrodo lateral (terra). O eletrodo central é um fio condutor grosso que percorre longitudinalmente a vela, transportando eletricidade do sistema de ignição à folha de faísca. O isolador, uma manga cerâmica, envolve a maior parte do eletrodo central e impede vazamento da alta tensão. A carcaça metálica hexagonal, roscada para encaixar no cabeçote do cilindro, fixa a vela. O eletrodo lateral, feito de liga de níquel, conecta-se à carcaça e aponta para o eletrodo central, criando a folha de faísca tipicamente de 0,5–2,0 mm dependendo do design do motor.
Com centenas de variações, velas servem ampla gama de motores – de automóveis, caminhões, ônibus e tratores a barcos, aeronaves, motocicletas, motonetas, máquinas industriais, sondas de petróleo, cortadores de grama e motosserras. Velas especiais, como ignitores de turbina, alimentam motores a jato modernos, enquanto velas incandescentes são padrão em aplicações diesel.
A faixa térmica – ou classificação – de uma vela descreve quão rapidamente o calor é removido da ponta e transferido ao cabeçote do cilindro. Ponta muito fria pode sujar com carbono ou óleo; ponta muito quente pode causar pré-ignição ou danificar o eletrodo. Fabricantes ajustam o comprimento do nariz do isolador para atingir a faixa térmica desejada: nariz cônico mais longo produz vela "quente", nariz mais curto vela "fria".
Sob o capô, vela enfrenta gases corrosivos a 2.480 °C, pressões esmagadoras de 138 bar e descargas elétricas até 18.000 volts. Esses estresses repetem dezenas de vezes por segundo e podem totalizar mais de um milhão de ciclos em um único dia de condução.
História
O conceito de usar faísca elétrica para ignição de mistura combustível-ar remonta a 1777, quando Alessandro Volta disparou uma garrafa de Leyden em pistola de brinquedo carregada com gás de pântano e ar. A primeira vela de ignição verdadeira foi desenvolvida em 1860 pelo engenheiro francês Jean Lenoir, que combinou isolador, eletrodos e folha de faísca em unidade única. Lenoir refinou seu design em 1885, estabelecendo base para velas modernas.
No início de 1900, irmãos Robert e Frank Stranahan introduziram vela mais durável inserindo juntas entre carcaça metálica e isolador de porcelana, reduzindo vazamento de gás e simplificando fabricação. Em 1909, Robert Stranahan garantiu grande contrato automobilístico e dominou o mercado.
Com a explosão da era automobilística, variados sistemas de ignição, combustíveis e necessidades de desempenho impulsionaram inovação contínua. Embora o design central tenha permanecido estável, fabricantes experimentaram incontáveis materiais de eletrodos e isoladores.
Matérias-Primas
Eletrodos típicos de vela são ligas de alto níquel; isolador é geralmente cerâmica de óxido de alumínio; carcaça é arame de aço. Seleção de materiais exigiu extenso P&D – um fabricante líder relata testar 2.000 fórmulas de eletrodo e mais de 25.000 misturas de isolador.
Desgaste do eletrodo alarga a folha de faísca, aumentando demanda de tensão. Avanços incluem eletrodos mais espessos e adição de metais preciosos como prata, ouro e platina. Prata oferece condutividade térmica superior; platina fornece resistência à corrosão excepcional.
Composição do isolador também impacta desempenho reduzindo flashover – vazamento elétrico indesejado da ponta da vela à carcaça. Inovações como sillimanita e cerâmicas de óxido de alumínio de alta temperatura continuam expandindo limites.
Fabricantes frequentemente produzem pellets cerâmicos via moagem úmida em moinhos de bolas, depois secam por spray para criar material de fluxo livre. Tamanho e formato precisos do pellet são críticos para produzir isolador consistente.
O Processo de Fabricação
Cada componente – eletrodo central, eletrodo lateral, isolador e carcaça – é produzido em montagem contínua em linha. Após fabricação individual, partes são unidas em unidade única selada.
Carcaça
- Carcaças podem ser conformadas a frio de arame de aço sólido ou extrudadas através de matriz. Máquinas de parafuso automáticas também produzem carcaças por furação e alisamento de barras de aço a dimensões exatas.
- Uma vez formadas, carcaças passam por operações secundárias como usinagem e knurling. Knurling impressiona ranhuras no exterior, enquanto usinagem apara o formato, resultando em carcaça final pronta para rosqueamento e fixação do eletrodo.
Eletrodo Lateral
- Eletrodo lateral, feito de arame de liga de níquel, é endireitado, soldado à carcaça e cortado no comprimento. Recebe dobra parcial; dobra final é aplicada após montagem do núcleo da vela.
- Roscas da carcaça são laminadas, e acabado eletrolítico protetor – obtido imergindo carcaça em solução ácido-sal enquanto se aplica corrente – é aplicado para prevenir corrosão.
Isolador
- Blancos de isolador são fundidos de cerâmica líquida vertida em moldes de borracha. Prensas hidráulicas formam blancos não cozidos com furo precisamente controlado.
- Retífica de contorno especial molda a superfície externa, após o que blancos são queimados em forno túnel a temperaturas acima de 1.480 °C. Este processo produz isoladores densos, resistentes à umidade. Esmalte e marcas de identificação podem ser adicionados em segunda queima.
Eletrodo Central
- Eletrodo central de liga de níquel é soldado a pino terminal de aço, que conecta ao cabo de ignição.
- Sob pressão extrema, conjunto eletrodo-pino é selado no isolador, então a unidade inteira é comprimida na carcaça a 410 bar. Alisamento ajusta profundidade e ângulo, e flange da carcaça é recalcado para formar vedação estanque a gás. Juntas são recalcadas sobre o corpo da vela para fixar a montagem.
- Finalmente, folha do eletrodo é aparada por máquina à especificação, e eletrodo lateral recebe sua dobra final.
Embalagem
- Após inspeção final, velas são colocadas em caixas formadas automaticamente, envoltas em filme plástico e enviadas em volume a distribuidores.
Controle de Qualidade
Inspeção e medição ocorrem em cada etapa. Peças de entrada e ferramentais são verificados quanto a precisão dimensional, e novos gabaritos são calibrados para uso em produção.
Carcaças de cada máquina passam por inspeção visual para falhas. Contorno do isolador é verificado projetando sua silhueta em tela a 20× ampliação e comparando-a a linhas de tolerância. Amostragem estatística de isoladores da linha fornece dados contínuos de qualidade.
Durante montagem, testes de pressão aleatórios confirmam que eletrodo central está devidamente selado. Verificações visuais asseguram conformidade com especificações de design.
Processo de manufatura
- Como a Inteligência na Edge Impulsiona a Próxima Onda de Aplicações de Visão Computacional em 2019
- STMicroelectronics Revela SensorTile.box — Módulo IoT Plug-and-Play Pronto para Azure IoT Central
- 3 Estratégias Comprovadas para Manutenção de Gerador a Longo Prazo
- Teste de Faísca Explicado: Guia Completo para Classificação de Materiais Ferrosos
- Indústria 4.0: Fabricantes Alemães Lançam Fábricas Inteligentes para Impulsionar Crescimento
- Tampões de Limpeza (Cleanout Plugs): Essenciais para Sistemas de Encanamento Seguros e Livres de Vazamentos
- Como Funcionam as Máquinas de Erosão por Faísca EDM: Guia Completo
- Erosão por Faísca EDM Explicada: Tecnologia, Métodos e Aplicações
- Usinagem de Precisão de Formas Complexas: As Vantagens da Erosão por Faísca EDM
- Usinagem por Descarga Elétrica (Erosão por Faísca): Processo de Precisão para Peças Metálicas Complexas