



Sistemas Avançados de Automação e Controle para Operações de Fornos de Coque
Coque metalúrgico é usado em processos da indústria de ferro e aço (principalmente em altos-fornos) para redução de minério de ferro a ferro e em fundições. Mais de 90% da produção total de coque é dedicada a operações de alto-forno. Coque de fundição compreende a maior parte do saldo e é usado por fundições em fornos para fusão de metal para fundição. Produção de coque de fundição usa mistura diferente de carvões coqueificáveis, tempos de coquificação mais longos e temperaturas mais baixas relativas às usadas para coque metalúrgico.
Coque causa até 50% dos custos durante produção de ferro gusa. Produção custo-efetiva de coque de alta qualidade é assim de importância primordial para capacidade competitiva da produção de ferro. Maioria do coque é produzida no mundo usando baterias de fornos de coque de subprodutos e a maioria das plantas é integrada com instalações de produção de ferro e aço. Sob condições atuais de competição acirrada e bases de carvão flutuantes, redução nos custos de produção de coque é um dos desafios mais importantes enfrentados pela indústria.
Processo Básico e Características
Processo básico de produção de coque em planta de fornos (COP) é bastante complexo. Destilação térmica ocorre em grupos de fornos chamados baterias. Uma bateria consiste em número de fornos adjacentes com paredes laterais comuns feitas de sílica de alta qualidade e outros tijolos refratários. Parede separando fornos adjacentes, bem como cada parede final, é composta por série de canais de aquecimento. A qualquer momento, metade dos canais em uma parede estão queimando gás enquanto a outra metade conduz calor residual dos canais de combustão a um trocador de calor de "tijolos xadrez" (checker brick) e depois à chaminé. A cada 20-30 minutos a bateria "inverte" (reverses), e canais de calor residual tornam-se canais de combustão enquanto canais de combustão tornam-se canais de calor residual. Esse processo fornece aquecimento mais uniforme da massa de carvão.
Operação de cada forno é cíclica, mas bateria contém número suficiente de fornos para produzir fluxo essencialmente contínuo de gás de forno bruto. Fornos individuais são carregados e esvaziados em intervalos de tempo aproximadamente iguais durante o ciclo. Coquificação prossegue normalmente por 15-18 horas para produzir coque de alto-forno. Durante esse período, matéria volátil do carvão destila como gás de forno. Tempo de coquificação é determinado pela mistura de carvão, teor de umidade, taxa de subaquecimento e propriedades desejadas do coque. Quando demanda por coque é baixa, tempos podem ser aumentados para 24 horas. Temperaturas normalmente variam de 900-1.100 °C, mantidas no lado superior para produzir coque de alto-forno. Ar é impedido de vazar para fornos mantendo pressão de retorno positiva no coletor principal de gás. Fornos mantidos sob pressão positiva de ~10 mm coluna d'água mantendo alta pressão no principal hidráulico. Gases e hidrocarbonetos que evoluem durante destilação são removidos através do sistema de tomada e enviados à planta de subprodutos para recuperação.
Coquificação completa quando temperatura central no forno é ~950-1.000 °C. Neste ponto, forno isolado do principal hidráulico e após ventilação adequada de gases residuais, portas abertas para empurrar coque. No fim do período, massa de coque tem grande retração volumétrica levando a descolamento das paredes garantindo empurramento fácil.
Características importantes: (i) processo é em batelada (batch) e operação de cada forno baseia-se em planejamento operacional integrado; (ii) precisa tempo mínimo bastante grande — alta inércia; (iii) fluxo direcional, dependente de temperatura e tempo; (iv) grande número de variáveis interfere no processo; (v) não-linear com vários parâmetros afetando; (vi) ocorre em câmara fechada com aquecimento indireto através de paredes de aquecimento, tornando medição de temperaturas muito complexa.
COP é unidade importante pois produz coque para redução de minério em alto-forno. Também produz gás de forno usado como gás combustível em várias unidades de usina integrada. Qualidade e produção dos produtos são importantes pois proporcionam estabilidade à operação da usina. COP é altamente intensiva em energia e há várias questões ambientais associadas. Deve ser equipada com automação, controle de processo e sistema de medição para eficiência ótima. Design modular fornece flexibilidade para atender requisitos específicos de uma COP particular. Automação de sequências de processo também facilita ajustes longos para atender requisitos de proteção ambiental.
Sistema é ferramenta moderna e amigável que melhora produtividade e estabilidade. Benefícios: menor consumo de energia através de redução no consumo de gás combustível, estabilização de condição e operação da bateria, produção de qualidade consistente de coque, redução de emissões ambientais, aumento da vida da bateria, facilidade em relatórios e análise de dados operacionais e de manutenção.
Arquitetura do Sistema de Automação
Estruturado em níveis clássicos, do Nível 0 (campo) ao Nível 3 (gerência). Projeto de automação normalmente dividido em seis camadas básicas de equipamentos. Figura 1 mostra hierarquia.
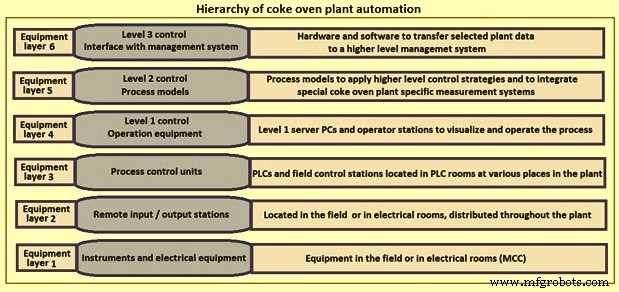
Figura 1 Hierarquia da automação da planta de fornos de coque
Equipamentos elétricos, elementos de controle e instrumentação normalmente conectados a unidades de I/O remoto redundantes por interfaces padrão 4-20 mA e 24 V DC. Subsistemas inteligentes normalmente acoplados com Profibus ou Modbus. Todos equipamentos conectados via rede de fibra óptica que passa por todas as localizações onde equipamentos relevantes estão colocados. Todos dados coletados e distribuídos através desta rede, onde fonte e destino podem ser conectados flexivelmente usando conexões físicas por patch panels e switches e conexões lógicas usando sistema de gerenciamento de rede. Através desta rede todos sistemas comunicam entre si.
Instrumentação e equipamentos de controle modernos conectados a CLP ou DCS (sistema de controle distribuído) (Nível 1) com estações de operação são instalações padrão em COP atuais. Alguns têm automação adicional para controle avançado e funções de otimização. Automação da planta de subprodutos (BPP) normalmente realizada por outro DCS especializado em funções de controle contínuo. Ambos sistemas normalmente acoplados via Modbus e projetados como sistemas de controle integrados para controle de equipamentos elétricos e instrumentação.
Sistema permite operação através de estações de controle do operador, localizadas em salas de controle separadas. Além de estações para todas as unidades principais, normalmente há várias salas equipadas com telas de vídeo grandes, incluindo capacidade de tela dividida, sistemas de paginação por áudio, acesso à intranet etc. Configuração completa de "rede e sistema" para COP e BPP inclui nível de I/O remoto, nível CLP, nível de operação e nível de administração de sistema com servidores e equipamentos de rede. Também interface para sistemas de Nível 3.
Na área de COP, DCS integrado usado no nível de controle de processo. Muitas aplicações são funções de controle de sequência, melhor executadas por CLPs. Automação e controle de processo para aquecimento de bateria e máquinas alcançados usando sistema de controle de Nível 2 que conduz vários cálculos de modelos de processo baseados em dados processados coletados de sistema de automação de Nível 1. Sistema de Nível 2 fornece operadores com ferramenta avançada, precisa e fácil de usar, que pode melhorar desempenhos operacional e ambiental. Figura 2 mostra automação e controle de processo de Nível 2 para COP.
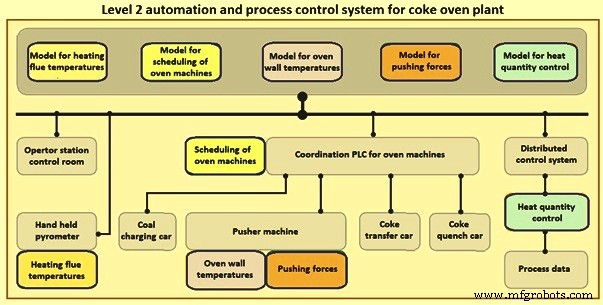
Figura 2 Automação e sistema de controle de processo de Nível 2 para planta de fornos de coque
Tecnologias de Controle de Processo
Sistema de Regulação de Pressão do Forno
Em qualquer momento, pressão dentro de fornos individuais é diferente pois estão em diferentes estágios do período de coquificação. Fornos recém-carregados testemunham maior pressão enquanto fornos próximos ao fim testemunham menores pressões. Dois efeitos: (i) fornos com pressão maior que coletor principal mais propensos a emissões fugitivas; (ii) fornos adjacentes operando em pressões diferentes têm níveis diferentes de estresse nas paredes da câmara, reduzindo vida do refratário consideravelmente. Para superar, é importante regular pressões individuais para manter pressão ligeiramente negativa durante todo período. Facilmente alcançado instalando sistema de regulação de pressão.
Nos anos 1990, primeira versão de sistema de regulação de pressão de forno único desenvolvida pela DMT (Deutsche Montan Technologie GmbH) na Alemanha. Desde então, sistema melhorado continuamente baseado em experiência prática. Sistema melhorado ajuda na redução de emissões fugitivas. Aceito como "melhor técnica disponível" (BAT).
Melhorias tecnológicas mais importantes: (i) pressão do forno desacoplada da pressão do coletor principal; (ii) coletor principal opera com pressão negativa; (iii) pressão dentro de cada forno controlada individualmente; (iv) gases de carregamento sugados por pressão negativa do coletor; (v) válvula convencional substituída por válvula "fix cup".
No sistema, "fix cup" instalado entre tubo de subida (standpipe) e coletor principal de gás bruto. Por meio do plugue de fechamento equipado com dispositivo regulador e conectado a haste de controle. Na extensão, gooseneck do standpipe termina em tubo de coroa (crown tube), protruindo com fendas da coroa existentes no "fix cup". Também instalados no gooseneck dois bicos de aspersão que por um lado resfriam gás bruto quente e por outro umedecem coletor principal para evitar incrustação de alcatrão e outros depósitos. Além disso, por meio de válvula de enchimento rápido, "fix cup" pode ser inundado rapidamente enquanto forno desconectado do coletor. Figura 3 mostra sistema.
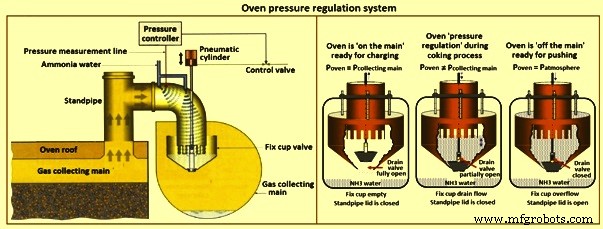
Figura 3 Sistema de regulação de forno
Regulação realizada por resistência de pressão variável para gás bruto gerado, criada por fendas no tubo de coroa. Fendas abertas mais ou menos por nível de água variável no "fix cup". Nível influenciado por dispositivo de regulação de transbordo, que mantém certo nível dentro do "fix cup" dependendo do ponto de ajuste da pressão da câmara. Nível de água diretamente relacionado à posição do pistão de passagem do dispositivo de transbordo. Acionamento é cilindro pneumático conectado por haste. Cilindro controlado por posicionador de dupla ação, recebendo informação de sistema de controle que processa medição de pressão do forno.
Pressão medida dentro do gooseneck, transmitida ao sistema de controle. Durante tempo de carbonização, pressão aumentada gradativamente de ~+3 mm H2O (0,3 mbar) no início, quando quantidade de gás gerado e perigo de emissões estão no nível mais alto, para ~+16 mm H2O (1,6 mbar) no fim, quando quantidade gerada cai contra zero e perigo é muito baixo. Ajuste final dos pontos de ajuste normalmente realizado após medições de pressão atrás das portas no nível do forno no comissionamento. Objetivo: ajustar pressão do forno de forma que a menor pressão possível seja alcançada em todos os momentos sem criar sucção atrás das portas no nível do forno.
Coletor principal normalmente localizado no lado do empurrador. Consiste em três seções. Cada seção normalmente equipada com dois sangradores (bleeders) para descarregar gás bruto diretamente na bateria em emergência. Válvulas seladas a água formam fechamento entre coletor e atmosfera. Sangradores acionados pneumaticamente e abrem automaticamente em pressão máxima pré-definida. Ignição de gases brutos efetuada por sistema de arco elétrico que inicia ignição imediatamente antes da abertura. Pressão do coletor controlada por válvula de controle em cada um dos principais de tomada. Pressão negativa do exaustor, estrangulada a montante da comporta, de modo que apenas gás necessário seja liberado para manter pressão definida.
IHM do sistema consiste em múltiplos displays que permitem ao operador monitorar e ajustar (modo automático) e, se necessário, operar manualmente (emergência). Todos valores de processo como pressão do forno, nível de água no fix-cup, status de todos elementos de controle, último tempo de coquificação, mensagens de status etc. são mostrados. Se comutado para manual, todas funções como "conectar para carregar", "voltar para regular", "fechar tampa do standpipe" etc. podem ser iniciadas manualmente na sequência adequada. Algumas sequências de intertravamento ainda ativas para evitar erros prejudiciais. Operação manual sem CLP e intertravamentos só pode ser feita do painel pneumático localizado diretamente em frente ao respectivo standpipe. Display de tendência para cada forno pode ser selecionado na IHM, mostrando principais valores de processo em termos de tempo.
Analisador de Umidade de Carvão
Vários sistemas de medição de umidade disponíveis. Método confiável para medir umidade on-line é usar "micro-ondas com compensação de peso por área". Micro-ondas são forma altamente precisa de medir umidade pois são altamente seletivas à água. Penetram material a ser medido. Moléculas de água são naturalmente polares, causando enfraquecimento e desaceleração significativa das micro-ondas. Constante dielétrica indica influência nas micro-ondas. Constante dielétrica da água é 20 vezes maior que outros materiais. Resulta em forte interação medida como atenuação e deslocamento de fase.
Para garantir que reflexão e ressonância não afetem medição, múltiplas frequências usadas e avaliadas. Influências irregulares de mudanças de geometria, como espessura da camada apesar de compensação para peso por área, são eliminadas. Medição de deslocamento de fase adicionalmente necessária pois menos influenciada por perturbações, resultando em melhor precisão. Combinação de atenuação e deslocamento de fase resulta em redução de perturbações, melhorando precisão. Combinando medição de deslocamento de fase e atenuação, precisão melhor que 0,2% alcançada, suficiente do "ponto de vista de medição" para usar valor de umidade para controle de aquecimento.
Se densidade a granel varia (caso operando com diferentes misturas e distribuições de tamanho de grão), unidade de medição radiométrica adicional necessária. Espessura da camada e densidade impactam resultados. Podem ser amplamente eliminadas normalizando atenuação e deslocamento de fase para massa por unidade de área, determinada por medições de transmissão de raios gama. Nessa transmissão, enfraquecimento da intensidade do raio gama, que depende do peso por área, é medido. Resultado: sinal de umidade independente de densidade, garantindo maior precisão possível para controle ótimo. Se espessura da camada de carvão medida ao mesmo tempo próximo à fonte de raio gama, ex.: com sensor ultrassônico de nível, densidade a granel pode ser determinada (peso por área multiplicado pela espessura = densidade). Configuração do sistema mostrada na Figura 4. Além dos equipamentos mostrados, mais itens necessários para funcionamento.
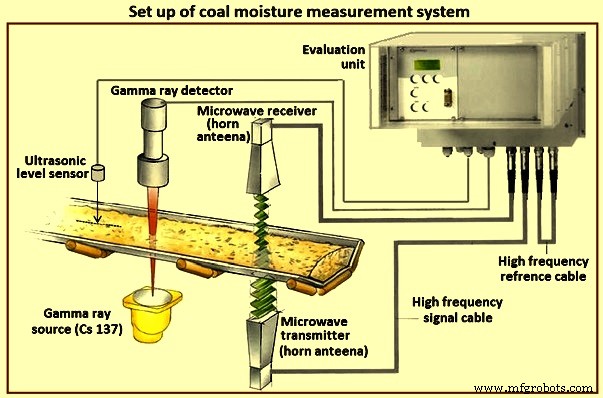
Figura 4 Configuração do sistema de medição de umidade de carvão
Micro-ondas transmitidas usando par de antenas tipo "horn". Uma instalada acima da correia e outra abaixo. Devido a essa geometria, grande porcentagem de todo volume medido. Fornece representação muito precisa do teor de umidade através da camada. Portanto, umidade interna da camada completa medida, não apenas umidade superficial.
Fonte de raio gama (Nucleídeo Cs 137) instalada abaixo da correia. Deve ser o mais próximo possível da antena emissora de micro-ondas para que mesma porção de carvão no mesmo lugar e tempo sejam referenciadas (atenuação e deslocamento de fase correlacionados com peso por área em tempo real). Verticalmente centrado à fonte, detector de raio gama (detector de cintilação) instalado acima. Duas antenas horn, fonte e detector conectados com cabos de sinal de alta frequência especiais a unidade de avaliação que correlaciona e calcula umidade e densidade em tempo real. Curvas de referência de múltiplos testes de calibração (umidade on-line sobre umidade de laboratório) armazenadas na unidade para múltiplas consistências ou misturas de carvão. Linhas de referência integradas garantem compensação confiável de influências ambientais. Assim, teor de água e densidade do carvão determinados muito precisamente.
Medição funciona melhor se superfície do carvão for reta e plana. Necessário colocar equipamento de aplainamento antes do conjunto de medição. Aplainamento em duas etapas: primeiro, chapa de aço pesada como raspador. Excursão máxima limitada por correntes para evitar contato com correia de borracha. Pesos podem ser adicionados para ajustar força e caminho. Segundo, trenó, também limitado por correntes, nivela saliências restantes. Se nível de carvão na correia muito alto ou pilhas se aproximando, raspador ou trenó podem derramar carvão. Contenções de material de correia colocadas em cada lado. Superfície plana necessária para sinais confiáveis.
Sistema Automático de Medição de Temperatura da Parede da Câmara
Consiste em sistema de medição de temperatura da parede através de cabos de fibra óptica refrigerados a ar e pirometros anexados montados na viga traseira "fria" do carro empurrador. Temperaturas das paredes medidas quando o aríete passa pelo forno. Convertidas e avaliadas para permitir supervisão da temperatura e distribuição de calor da bateria em direções longitudinal, transversal e vertical. Pode ser realizado verificando temperaturas de parede transversal, temperaturas longitudinais da bateria, distribuição vertical de calor, desenvolvimento de temperatura em termos de tempo, verificações de aquecimento de parede etc. Figura 5 mostra princípio.
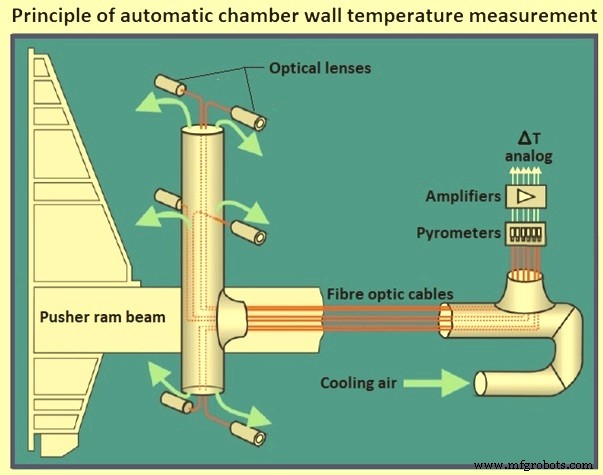
Figura 5 Princípio da medição automática de temperatura da parede da câmara
Intensidade de luz radiada da parede detectada por cabo de fibra óptica em cada ponto de medição. Ponto consiste em alojamento termicamente isolado contra radiação e calor conduzido pela cabeça do aríete. Alojamento acomoda suporte do cabo, sistema de roteamento de ar para resfriamento ótimo, cabo e conexão de alimentação de ar comprimido. Cabo permanentemente fixo em relação ao aríete. Ar comprimido passa junto ao cabo protegendo contra superaquecimento e sujeira, limpando passagem entre guia de luz ao soprar para dentro da câmara.
Vários centenas de pontos de dados (dados brutos) medidos por cada pirometro durante um processo de empurramento transmitidos a CLP na sala elétrica da máquina empurradora e correlacionados com informação de distância do sistema de acionamento do aríete. Valores brutos comprimidos para construir um valor médio de temperatura por canal de aquecimento para cada pirometro. Esses valores (total 6 x número de canais) junto com número do forno do respectivo empurramento, tempo e nivelamento salvos temporariamente no meio de armazenamento da estação CLP designada no carro empurrador. Valores transmitidos através de fibra óptica do carro para CLP da COP para máquinas que recebe e armazena em banco de dados.
Quando necessário, operador pode selecionar e avaliar dados de temperatura do arquivo usando menu abrangente integrado na IHM do CLP da COP disponível em todos PCs cliente-servidor. Alarmes automáticos gerados se valores limite excedidos. Operador capaz de verificar em intervalos regulares ou em caso de alerta a distribuição de temperatura dentro do bloco de bateria para detectar desajustes do sistema de subaquecimento que podem levar a sub-coquificação do carvão em áreas específicas resultando em má qualidade de coque e poluição durante empurramento.
Além de alertar problemas na parede transversal, distribuição vertical de temperatura é especialmente importante em câmaras altas. Alcançada por chama longa sobre altura total do canal. Chama influenciada por distribuição de gás e ar para canal que deve ser ajustada adequadamente. Mudanças na distribuição de ar (ex.: mudanças no draft da chaminé) sem contramedidas adequadas podem ter influências perturbadoras no comprimento da chama (distribuição vertical de calor) e levar a coquificação desigual, carbono no teto e, pior, "fornos grudados" (sticker ovens). Sistema capaz de detectar rapidamente problemas de aquecimento vertical enquanto mede temperaturas em três níveis durante cada empurramento. Detecção ajuda a melhorar sistema de aquecimento levando a melhor proteção ambiental, maior qualidade de coque, maior eficiência de produção (economia de gás/energia) e menos estresse na alvenaria (vida útil maior da bateria).
Avaliação de aquecimento de paredes ou fornos individuais: temperaturas das paredes do sistema podem ser condensadas para fornecer temperatura média da bateria, usada como entrada para controle de aquecimento.
Sistema Automático de Monitoramento da Força de Empurramento
Junto com medição de temperaturas das paredes, enquanto aríete empurra coque para fora, concurrentemente torque necessário medido no motor de acionamento do aríete. Valores medidos enquanto aríete empurra coque quente para fora. Torque fornecido pela unidade de conversor de frequência que controla velocidade e torque do motor e convertido no CLP para máquinas de forno em força de empurramento. Sistema chamado "sistema automático de monitoramento da força de empurramento" e fornece informação excepcional sobre situação de manutenção mecânica do sistema de acionamento do aríete e condição de coquificação do bolo. Se força aumenta ao longo do tempo, problema mecânico ou de aquecimento pode ser esperado, exigindo atenção e avaliação para solução de problemas.
Gráficos do monitoramento automático podem ser acessados na IHM do CLP para máquinas por operadores para controle de processo e ferramenta de solução de problemas. Gerentes selecionam dados de arquivo de longo prazo para monitoramento, otimização e levantamentos históricos. Curvas mostram mesmo perfil: pico inicial para soltar coque da parede e mover bolo. Após pico inicial, força muito menor, apenas para manter movimento. Assim que sapata do aríete entra no forno, novo pico menor se desenvolve. Sapata desliza sobre soleira e atrito adicional nas tijolas deve ser contrabalanceado pelo acionamento, levando a aumento de força. Situação normal durante cada empurramento.
Se gráfico sai do perfil regular com múltiplos picos ao longo do caminho, primeiro pico repete múltiplas vezes durante um empurramento. Razão: empurramento parou várias vezes e retomou enquanto aríete percorria forno. Problemas mecânicos no guia de coque precisam dessas paradas. Com cada reinício, sistema de acionamento tem que recuperar força para mover bolo novamente. Quatro picos indicam que aríete parou e reiniciou quatro vezes após pico inicial de "ruptura". Exemplo mostra que medição de força é ferramenta útil para detectar e documentar problemas operacionais durante empurramento.
Sistema Automático de Escalonamento e Controle de Máquinas de Forno
Controle e monitoramento de operação também inclui preparação de cronograma de empurramento e exibição de desempenho das máquinas. Para isso, programa avançado de escalonamento de empurramento e carregamento chamado "sistema automático de escalonamento e controle de máquinas de forno" como parte do sistema de automação da COP é usado. Tempos de empurramento e carregamento para cada forno calculados e otimizados, transferidos para máquinas e sinalizados aos operadores. Dados reais da operação retroalimentados ao sistema para atualizar cálculo.
Sistema pode lidar com planejamento normal de produção e todos tipos de operação especial (compensação de quebra ou produção reduzida). Recálculo pode ser acionado e refeito a qualquer momento quando houver mudança em dados de produção ou problema operacional. Várias estratégias disponíveis para lidar com perda de produção. Perda pode ser aceita ou compensada aumentando produção com encurtamento do tempo de coquificação de forma cuidadosa e segura para manter melhor desempenho de aquecimento e produção. Mudanças no cronograma influenciam automaticamente calor nominal calculado no modelo de controle de aquecimento.
Cronograma pode ser calculado para vários dias adiante em modo de simulação especial para planejamento avançado. Sistema intertravado com sistema de regulação de pressão para lidar com desconexão do coletor para empurramento e reconexão para carregamento. Figura 6 mostra principais funções e filosofia do sistema de operação e displays. Tela do computador à direita normalmente tem três displays. Primeiro: "status do forno", exibe para cada forno próximos tempos de empurramento/carregamento, últimos tempos, tempo no ciclo como gráficos de barras com múltiplas cores, peso de carregamento etc. Segundo: cronograma calculado mostrando ciclos em ordem cronológica para próximos dias. Terceiro: histórico de empurramento e carregamento como relatório.
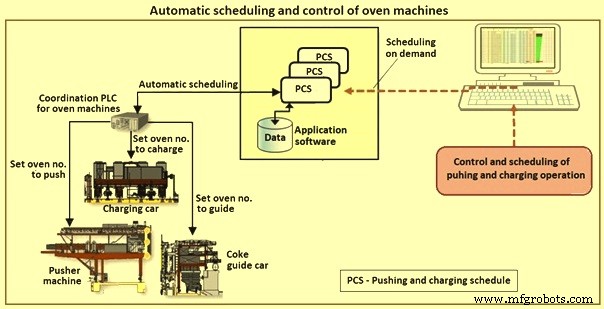
Figura 6 Escalonamento e controle automático de máquinas de forno
Sistema Automático de Controle de Aquecimento da Bateria
Modelo de cálculo teórico que determina energia necessária para aquecimento da bateria. Modelo atualizado dinamicamente pelo desempenho real de produção (adaptando a atrasos, "aceleração", produção perdida) e desempenho real de aquecimento (adaptação baseada em temperaturas reais de canais, coque ou paredes fora da faixa alvo). Requisitos de energia determinados são ponto de ajuste para sistema de aquecimento. Energia necessária controlada mudando tempo de aquecimento (variando tempo de pausa entre inversões).
Sistema mostrado na Figura 7. Figura também mostra gráfico de tendência dos resultados de controle. Sempre que tempo de coquificação muda (seta verde), controle de quantidade de energia reage criando novo ponto de ajuste para entrada de energia (seta amarela), principalmente mudando tempo de pausa (seta azul). No exemplo, tempo de pausa aumentado de ~200 para ~275 segundos pelo modelo para igualar demanda de energia decrescente (curva vermelha) devido a aumento geral no tempo de coquificação (curva verde) de 28,9 para 30,1 horas. Aumento da "temperatura média da bateria" medida pelo sistema automático de medição (seta rosa pontilhada) também precisa redução de calor, abaixando ponto de ajuste de energia ainda mais. Redução total de energia (curva amarela) leva a redução da "temperatura média" (seta rosa). Porém, isso acontece com atraso devido ao tempo de reação necessário para trazer energia do canal para o coque.
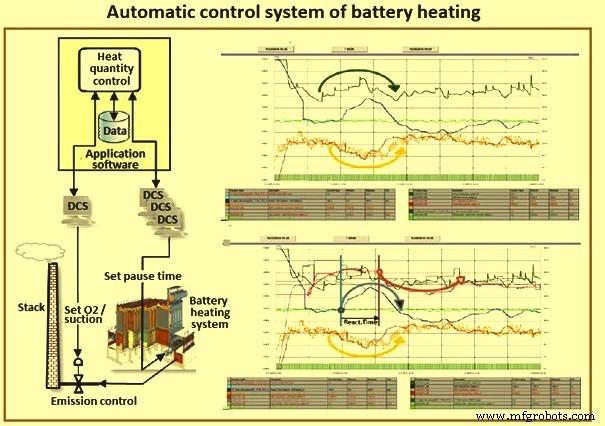
Figura 7 Sistema automático de controle de aquecimento da bateria
Para tornar temperaturas medidas em diferentes lugares na alvenaria comparáveis, temperaturas dos canais são extrapoladas pela taxa de transferência de calor para temperaturas das paredes. Modelo capaz de manter quantidade de energia sob controle, garante menor consumo e resposta rápida e automática a problemas operacionais que mantém temperaturas da bateria em equilíbrio, reduzindo problemas de aquecimento e emissões durante empurramento.
Processo de manufatura
- Biosignal PI: Plataforma Aberta, Acessível e Confiável para Monitoramento de ECG e Respiração
- Dominando Controle de Sensores e Atuadores no Raspberry Pi: Acelerômetro, Servo e Streaming de Dados
- Automação Global da Hotraco: Controle Remoto Perfeito com IXON Cloud
- Alicates Amperímetros Fluke 772/773: Abordagem Moderna para Solução de Problemas em Laços de Automação
- ISA Lança Terceira Edição Atualizada do Livro Avaliação de Segurança e Confiabilidade de Sistemas de Controle
- Dominando a Automação na Injeção: Guia Passo a Passo para Aumentar a Produtividade
- Design Estratégico e Planejamento para Atualizações de Sistemas de Controle
- Desbloqueando o Potencial do Blockchain na Automação Industrial: Oportunidades e Obstáculos
- Guia Fácil de Configuração e Operação para o Sistema de Controle SYNTEC
- Automação Especializada de Planta: Design, Implementação e Soluções Turnkey