



Sistemas Avançados de Automação e Controle para Plantas de Sinterização
O processo de sinterização (Figura 1) é um processo metalúrgico realizado em máquina de sinterização. É um processo de aglomeração térmica. É intensivo em energia, no qual vários parâmetros devem ser considerados. O processo é complexo e envolve diversos fenômenos físicos e químicos como transferência de calor, massa e momento acoplados com reações químicas. Esses fenômenos ocorrem simultaneamente, aumentando consideravelmente a complexidade. A complexidade do processo resulta na complexidade de seu sistema de controle.
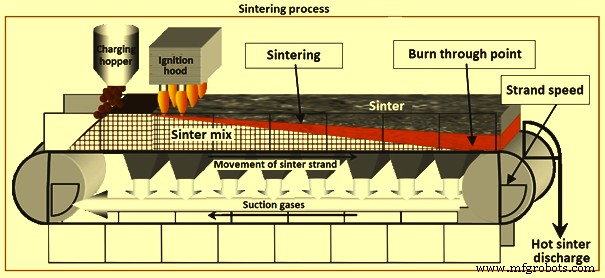
Figura 1 Processo de sinterização
Basicamente, é uma etapa de pré-tratamento durante a ferro-gusa usada para aglomerar mistura de finos de minério, finos de retorno, fundentes e coque de sopro, com tamanho de partícula < 10 mm, para que o sinter resultante, com tamanho peneirado de 5 a 30 mm, suporte condições de pressão e temperatura no alto-forno. A aglomeração é alcançada através de combustão. Ar é sugado na esteira através de leito de mistura. Partículas de combustível na camada superior são inflamadas em forno e, à medida que a esteira avança, a frente de ignição/combustão prossegue gradualmente para baixo até o fim.
Processo é etapa essencial na preparação de carga do alto-forno onde material aglomerado (sinter) deve ter propriedades adequadas para produção otimizada de ferro gusa. Também é muito importante controlar emissões de gases da planta de sinterização, produzidas em grandes volumes e contendo alto número de substâncias poluentes com diferentes graus de toxicidade.
Envolve grande número de parâmetros, mais de 500, cada um exercendo maior ou menor influência e precisando ser controlado, dentro dos limites possíveis, para otimizar produtividade, estabilidade e padronizar composição e qualidade do sinter. Para atender requisitos ambientais estatutários, sistema de controle de poluição é necessário para monitorar material particulado e gases gerados e emitidos na atmosfera. Além disso, processo tem características de continuidade, não-linear, variável no tempo e incerteza, além de complexidade e histerese grande. Ano a ano, melhorias são feitas em cada planta devido à experiência acumulada de operadores e evolução do know-how.
Por muito tempo, processo foi controlado em grande parte com experiência dos operadores. Devido a isso, flutuações ocorriam no controle. Flutuações indesejáveis eram inevitáveis devido a histerese, flutuações na aquisição e detecção de desvios, diferença no conhecimento dos operadores e capacidade de decisão, distribuição de responsabilidade, e fatores fisiológicos, psicológicos e ambientais. Impacto desses fatores aumentou com ampliação da capacidade da máquina. Isso criou necessidade de desenvolvimento de sistema de automação e controle.
Objetivos e Benefícios da Automação
Sistema de automação e controle é necessário para: controle efetivo de subsistemas, fornecimento oportuno de informação de processo, minimização de custo total, atendendo requisitos de produção e qualidade. Também para construir base de dados para análise e incorporar ferramentas analíticas.
Sistema base confiável e bem comprovado é a espinha dorsal da operação moderna. Objetivos principais: (i) minimizar consumo de combustível pois taxa é fator-chave nos custos; (ii) evitar ações de controle pesadas — se apenas ações menores são necessárias, desempenho da máquina é estabilizado; (iii) evitar situações críticas — quanto mais cedo o sistema reage a situações como mistura não homogênea, ignição superficial ruim ou queima incompleta, mais suave o processo, resultando em qualidade mais uniforme; (iv) decisões operacionais coordenadas em todos os turnos resultam em condições constantes, aumentando vida útil dos equipamentos e reduzindo custos; (v) redução de emissões — com operação em malha fechada, parâmetros podem ser otimizados dentro dos limites de emissão, particularmente SO2.
Sistema é ferramenta moderna e amigável que ajuda a melhorar produtividade e estabilidade. Benefícios: (i) alta produtividade — mantém planta no pico minimizando consumo de energia e combustível; (ii) qualidade do produto — sinter mantém propriedades químicas, físicas e mecânicas nos níveis desejados; (iii) redução de consumo de combustível — resultado de mistura precisa de materiais carregados e controle ideal de quantidade de finos de retorno considerando condições térmicas do sinter na esteira; (iv) operação estável e independente de turno — produção eficiente; (v) fácil integração de ampla gama de modelos metalúrgicos; (vi) resposta rápida a demandas do alto-forno; (vii) amortização rápida — período padrão esperado < 1 ano.
Controle de Qualidade e Otimização
Parâmetros químicos e físicos como basicidade e tamanhos de produto devem satisfazer valores alvo dentro de desvios padrão para atender requisitos de qualidade do alto-forno. Qualidade começa com seleção e mistura de matérias-primas no pátio de mistura e planta de dosagem, integradas em modelo de controle comum. Propriedades químicas devem ser homogeneizadas por adaptação automática da mistura. Sistema de controle de "ponto de queima completa" (BTP - Burn-Through Point) aprimorado, que leva em conta propriedades físicas e químicas da mistura, deve ser incorporado. Sistema deve contrabalançar mudanças causadas por flutuações, alcançado por controle em malha fechada.
Otimização precisa de sistema inovador que eleva automação a nível novo. Baseado em sistema base bem testado garantindo alta disponibilidade e combinando eficientemente aquisição, processamento e visualização de dados. Amplo espectro de fontes de dados brutos (sinais de front-end, quantidade de material carregado, dados de laboratório, eventos, resultados de modelos, dados de custo) armazenado por toda vida da planta. Ferramentas especializadas onde informação de processo pode ser vinculada a dados de análise e receitas de mistura.
Sistema desenvolvido com objetivos: melhorar produtividade do trabalho, melhorar rendimento da planta, obter qualidade ótima do sinter (física, mecânica, química, metalúrgica) e reduzir consumo de energia. Sistema vital que auxilia operadores no monitoramento de cada etapa.
Como características das matérias-primas (composição química, tamanho de grão) têm elemento intrínseco de causar flutuações, métodos estatísticos são necessários para avaliação de dados. Requer desenvolvimento de vários modelos. Desenvolvimento é complicado pela natureza complexa do processo. No entanto, modelos precisam ser desenvolvidos para uso prático on-line. Operação precisa ter flexibilidade para minimização de custo através de economia de energia, acomodando flutuações de matérias-primas, atendendo requisitos de melhoria contínua do processo de ferro-gusa no alto-forno.
Sistema garante operação ótima e estável. Auxilia no aumento de produtividade e redução de custos operacionais. Para garantir operação ótima, é necessário entender fenômenos no leito e direcionar processo para operação ótima. Principais técnicas de controle: controle de densidade de carga para sinterização uniforme na largura da esteira e controle de velocidade de palete para manter produtividade e qualidade ótimas.
Eficiência da automação depende fortemente da instrumentação adequada. Instrumentos certos nos lugares certos, instalados perfeitamente. Técnicas estabelecidas como virtualização de servidores aumentam flexibilidade e disponibilidade e economizam hardware e manutenção. Tecnologias Ethernet industriais mais recentes e arquitetura de hardware comprovada permitem desempenho máximo mantendo altos níveis de segurança de TI.
Hierarquia do Sistema de Automação
Com objetivo final de estabilizar processo, aumentar produtividade e reduzir custos, automação é necessária para assegurar operação ótima e estável. Para isso, vários esforços foram feitos para entender fenômenos no leito e direcionar processo para operação ótima. Principais técnicas: controle de densidade de carga e controle de velocidade de palete. Projeto de automação normalmente dividido em seis camadas básicas de equipamentos. Figura 2 mostra hierarquia.
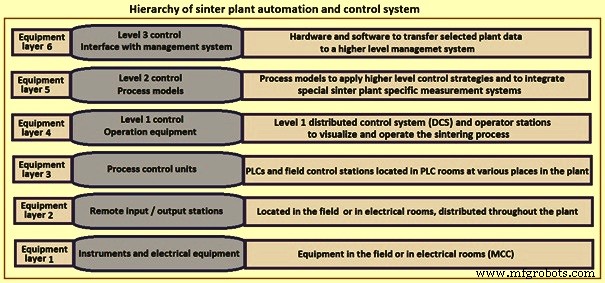
Figura 2 Hierarquia do sistema de automação e controle da planta de sinterização
Tecnologias de automação e controle para sinterização foram desenvolvidas junto com tecnologia de sinterização para atender requisitos de qualidade necessários para necessidades de desempenho sempre melhores do alto-forno. Computadores introduzidos pela primeira vez no início dos anos 1960 nos EUA e Europa (França, Bélgica) para detecção, alarme, registro e impressão. Depois, usados para controle de malha aberta e fechada passo a passo. Anos 1970: Japão tornou-se centro de desenvolvimento. Organizações como Kawasaki Steel (KSC), Sumitomo Metal (SMI), Kobe Steel, Nippon Steel (NSC) e Nippon Kokan Keihin (NKK) realizaram projetos importantes. Lista de exemplos de trabalhos:
- Sistema de controle de energia de sinterização (SECOS) pela KSC. Detecta e controla nível de energia térmica rapidamente dentro de faixa permitida. Dois parâmetros: (i) quantidade de carbono queimado nos paletes (calculado via balanço de carbono detectando volume e composição de gás residual), (ii) razão de zona quente da seção transversal do bolo na extremidade de descarga medida por câmera. Uma vez avaliado nível de energia, razão de mistura de coque é ajustada. Implementação levou a melhorias em qualidade e produtividade.
- Sistema de orientação de operação (OGS) pela KSC para permeabilidade estável do leito para qualidade ótima. Após inserir dados de produção, sistema principal avalia permeabilidade, qualidade e produtividade. Dois subsistemas: um avalia permeabilidade, outro auto-ajusta valor padrão para avaliação.
- Outros sistemas: "controle de operação de sub-portão" (Kobe Steel, NKK, KSC), "novo controle BTP na velocidade da esteira" (NKK), "sistema artificial ágil e hábil" (ADONIS) pela NSC, "controle automático de sinterização Kawasaki" (K-SAC) pela KSC, "sistema de operação não tripulada" pela NKK.
Desde anos 1980, inteligência artificial estudada para sinterização. Confiabilidade e precisão do controle melhoraram.
Estrutura do Sistema de Controle
Sistema estruturado em níveis clássicos, do Nível 0 (campo) ao Nível 3 (gerência). Sistema hierárquico de três níveis usando sistema de controle distribuído (DCS), sistema computacional de processo centralizado (PCS) e sistemas computacionais centrais (CCS) da usina. DCS: medição de distribuição de velocidade do vento e temperatura do gás ao longo da esteira, e "controle digital direto" (DDC). PCS: controle de processo para otimizar operação, serviços de informação aos operadores. Modelos de processo para estratégias de controle de nível superior integrados com sistemas especiais de medição. CCS: planejamento, gerenciamento e análise de dados de produção e operação baseados em banco de dados geral. Obtém informação coletando e estocando dados de computadores subordinados, usa em planejamento de compra de materiais e produção, relatórios e análise técnica. Recursos humanos economizados, custos operacionais diminuídos, gerenciamento melhorado. Sistemas inteligentes tornam processo menos dependente da experiência dos operadores. Figura 3 mostra sistema.
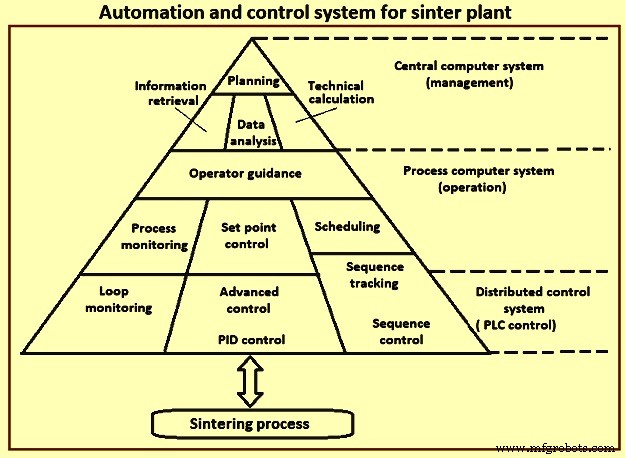
Figura 3 Sistema de automação e controle para planta de sinterização
Aplicação de modelo matemático para controle de processo total é limitada pela complexidade. Por isso, desenvolvimento de modelos precedeu por áreas, resultando em abordagem modular.
Sistema normalmente caracterizado por estrutura modular. Além de funções básicas como aquisição de dados e execução de pontos de ajuste, controles tecnológicos (laços principais) são implementados na automação básica. Incluem: controle de razão de mistura, controle de alimentação de mistura, controle de umidade, controle de nível de silo de surto, controle de alimentador de tambor, controle de capuz de ignição, controle de resfriador de gás de exaustão, controle de resfriador de sinter. Foco: assegurar processo suave e confiável e permitir otimização contínua.
Interfaces flexíveis, modularização e arquitetura de software moderna fornecem meios para adaptar e manter facilmente o sistema em ambiente em mudança quanto a matérias-primas, filosofia de operação e conectividade a terceiros. Junto com sistema base robusto, numerosos modelos de processo interagindo suportam operadores e engenheiros metalúrgicos em decisões diárias. Necessidades específicas da planta incorporadas nesses modelos. Transparência ponta a ponta em tempo real através de visualização atualizada e modelos leva a melhor colaboração, fluxos de trabalho melhorados, erros reduzidos e suporte à tomada de decisão.
Exemplos Específicos no Desenvolvimento
Sensores de Índice de Padrão de Calor (KSC)
KSC desenvolveu sensores que monitoram índices de padrão de calor no leito. Permitem controle mais elaborado, não apenas avaliando condições operacionais a partir de transição de permeabilidade, qualidade, rendimento e outros dados de série temporal convencionais, mas também estimando diretamente mudanças nas condições do leito e controlando distribuição de volume de vento e distribuição de coque no leito. Figura 4 mostra exemplo de padrão de calor alcançado por sistema de medição.
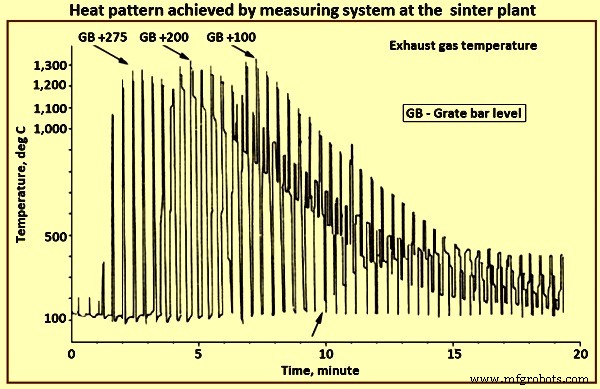
Figura 4 Padrão de calor alcançado por sistema de medição na planta de sinterização
Sistema Especialista ArcelorMittal (1992)
Em colaboração com Centre de Recherches Metallurgiques (Bélgica), desenvolveu sistema especialista com software Nexpert Object e hardware VAX VMS controlando 200 parâmetros a cada 15 segundos. Benefícios: redução do desvio padrão do teor de FeO, melhoria do índice RDI (redução degradação), melhoria do controle do BTP (ponto onde temperatura do gás residual atinge valor máximo, quando frente de chama atinge fundo do leito) e perfil de temperatura nas caixas de vento.
Sistema de Controle de Esteira ArcelorMittal (1994)
Baseado em análise de CO, CO2 e O2 em gases de exaustão das caixas de vento, acoplado com modelo de balanço de calor em estágios desenvolvido pelo IRSID. Experiência indicou variação na produtividade, BTP, temperatura máxima da frente de chama e fração de fusão no leito na temperatura máxima, como função da variação de série de parâmetros. Produtividade teórica depende principalmente de balanço de finos de retorno e fluxo de mistura. Avaliação da diferença entre produtividades real e medida mostrou que efeito do balanço de finos é bem rastreado.
BTP calculado depende de fluxo e composição da mistura (através de teor de carbono na mistura mineral e umidade no combustível) e CO2 no gás de exaustão. Avaliação da diferença entre BTP calculado e resultante de medições de temperatura sob grade mostrou variações de ±1-2 m em torno de desvio médio. Aumento constitui alerta. Temperatura máxima da frente de chama e fração de fusão dependem de entradas e requisitos de calor conectados à composição da mistura.
British Steel Corporation (1994)
Instalou computador central VAX 4000/500 para log de 4500 sinais e dois MicroVAX 3100 Modelo 80 como auxiliares para terminais e impressoras. Uso melhorou determinação de umidade ótima da mistura após mudança de leito. Monitoramento constante permitiu calcular permeabilidade continuamente baseado em fluxos de gás e ar no forno de ignição. Figura 5 mostra relação entre umidade da mistura e permeabilidade. Ótimo facilmente observado. Influência forte da umidade na permeabilidade também visível.
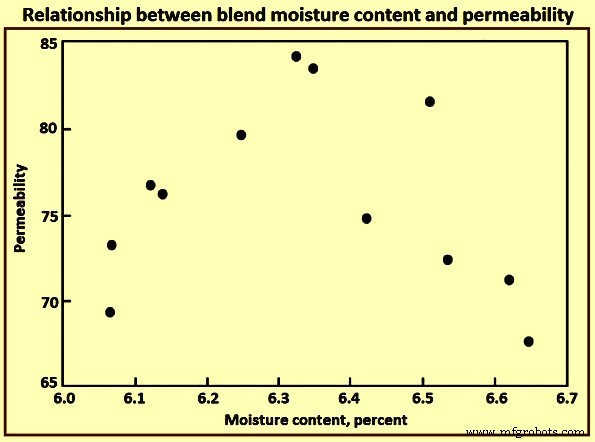
Figura 5 Relação entre teor de umidade da mistura e permeabilidade
Para medição de FeO no sinter, sistema de bobina de correia colocado ao redor da correia transportadora de produto. Controle melhorado permitiu economia de coque de 1 kg/ton de sinter. Também melhorou controle de processo e maior eficiência de uso da esteira medindo e controlando BTP onde temperatura máxima ocorre. Modelo BTP instalado no computador da planta para calcular e detectar BTP ao longo da esteira medindo temperatura sob esteira nas últimas oito caixas de vento. Modelo calcula velocidade proposta para alinhar BTP real com configuração do usuário, notificando operador. Quando velocidade controlada usando modelo, utilização da esteira aumentou ~1%.
Wuhan Iron and Steel (WISCO) com Voest-Alpine (VAI)
Instalou modelo calculando 700 valores em dois níveis de automação e conjunto de módulos de otimização. Apesar da complexidade, objetivos: (i) melhoria de produção em 5%; (ii) redução de consumo de coque > 2%; (iii) disponibilidade do sistema > 99,5%.
Nível 1: todos dados principais de fontes como análises de matérias-primas e sinters, apresentados eficientemente, normalmente em forma gráfica. Analisados pelo operador em formato gráfico. Nível 2: controle em malha fechada (sem interação humana). Vários pontos de ajuste calculados simultaneamente e verificados se aplicáveis. Incluem fluxo de mistura, razões de materiais, adição de água, velocidade da esteira para controlar BTP. Sistema pode alternar entre Nível 1 e 2; se controle Nível 2 não possível, controle retoma pelo Nível 1.
Quando não possível regular velocidade idealmente, variações causam operação instável. Para controlar, necessário assegurar sinterização completa antes do fim da esteira e BTP o mais próximo possível do fim para máxima produção. Figura 6 mostra visão geral do controle de produtividade.
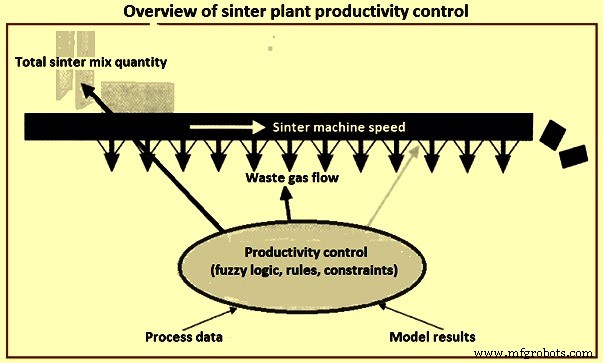
Figura 6 Visão geral do controle de produtividade da planta de sinterização
POSCO — Sistema Integrado de Monitoramento Visual e Guia (Pohang)
Instalou sistema integrado de monitoramento visual e guia consistindo de cinquenta termopares, 5 medidores de fluxo no leito, dispositivo de imagem térmica e sistema de controle de abertura de sub-portão. Figura 7 mostra layout. Termopares abaixo de caixas de vento 15-25, 5 medidores no leito caixa 6. Operador mantém processo em condições ótimas e estáveis. Visualização do estado da esteira dá informação sobre velocidade de palete, densidade de carga e teor de combustível. Resultado: flutuações na temperatura do gás de exaustão sob palete diminuem consideravelmente. Após controle automático de abertura de sub-portão, menor quantidade de finos de retorno produzida e maior rendimento alcançado.
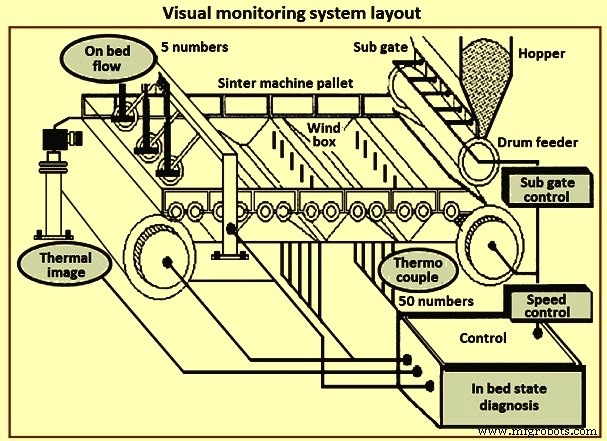
Figura 7 Layout do sistema de monitoramento visual
POSCO — Sistema de Medição On-line de Umidade (Gwangyang)
Sistema para verificar umidade em minérios e coque enviados às tremonhas do misturador de tambor. Baseado em fonte de nêutrons rápidos. Quando nêutrons rápidos colidem com átomos de hidrogênio na água mineral, perdem energia proporcionalmente ao número de átomos, e umidade determinada por sensor que detecta nêutrons lentos resultantes (Figura 8). Sistema calibrado para levar em conta variações de temperatura e umidade ambiente ao longo do ano.
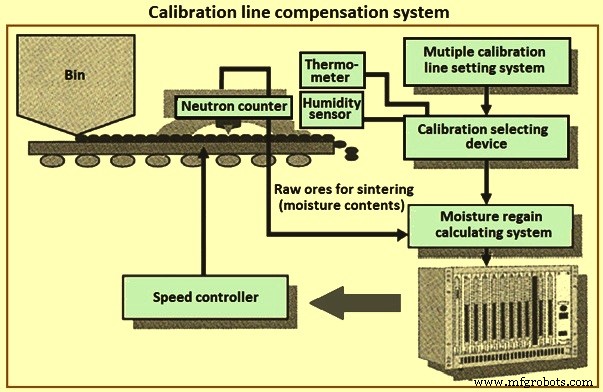
Figura 8 Sistema de compensação de linha de calibração
Desenvolvimento de Modelos para Processo de Sinterização
Durante sinterização, várias reações químicas e transformações de fase ocorrem, não apenas devido a mudanças na frente de calor, mas também por modificações na composição local do gás e temperaturas iniciais de fusão da mistura. Quando temperatura e composição locais dos sólidos atingidas, transformações de fase são impulsionadas por suprimento de calor e difusão no leito de partículas com mecanismo de formação de líquido desempenhando papel principal. Materiais fundem parcialmente quando temperatura local atinge ponto de fusão e, à medida que se move, contato com gás frio promove re-solidificação e aglomeração forma bolo poroso contínuo. Propriedades finais do bolo dependem fortemente do ciclo térmico, composição química inicial e propriedades termo-físicas desenvolvidas. Modelos matemáticos simulam fenômenos dentro da máquina.
Método de modelagem baseia-se em equações de transporte multi-fase e multi-componente de momento, massa e energia para fases gás, sólido e líquido, levando em conta fenômenos locais de formação de sinter poroso (Figura 9). Modelo considera fases interagindo simultaneamente e espécies químicas de cada fase calculadas baseadas em equações de conservação de espécies químicas. Descrições precisas de taxa de troca para momento, energia e reações químicas são essenciais para precisão completa.
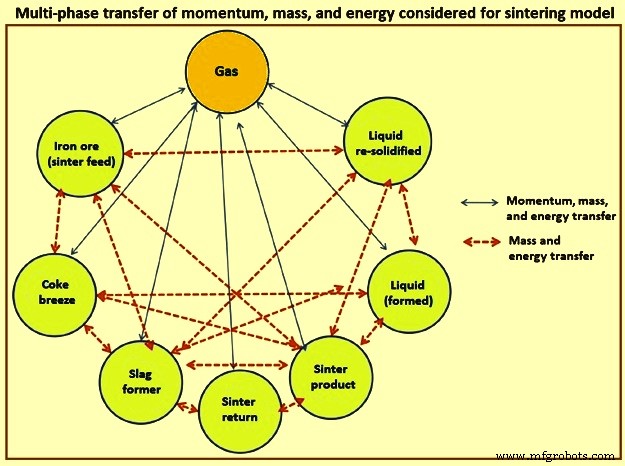
Figura 9 Transferência multi-fase de momento, massa e energia considerada para modelo de sinterização
Espécies químicas individualmente consideradas resolvendo equação de transporte de cada espécie das fases gás e sólido. Fase sólida contabiliza mistura de alimentação de minério, sinter fino (retorno), coque de sopro (ou outro combustível sólido), carepas (finos de usina) e fundentes. Fase líquida composta por componentes fundidos e formados na fase líquida. Fase re-solidificada compreende líquidos re-solidificados e fases formadas durante re-solidificação, dependendo fortemente da composição local do líquido e troca de calor. Bolo final formado por mistura desses materiais e qualidade depende das composições finais e frações de volume de cada um e sua distribuição na estrutura de mosaico.
No modelo, assume-se que fase líquida formada move-se junto com fase sólida remanescente devido à viscosidade e considerando que líquido forma-se aderido na superfície de partículas não fundidas, assim equações de transferência de momento e entalpia dos sólidos contabilizam essa mistura de líquido viscoso e materiais sólidos. Propriedades termo-físicas dependentes de temperatura-composição assumidas seguir regra de mistura para considerar propriedades individuais das fases por frações de volume.
Em 2012, modelo de previsão desenvolvido por Hauck et al para perfil de temperatura das caixas de vento e posição e temperatura do BTP, integrado em sistema de controle de estabilização. Assim, estabilização de parâmetros de qualidade, aumento de produtividade e redução na dosagem de combustível alcançados.
Em 2012, simulação computacional desenvolvida capaz de prever fenômenos mais importantes no leito. Baseada em conceito multi-fase com múltiplos componentes descritos por equações de conservação de cada componente acopladas com momento, reações químicas e transferência de calor. Validação comparando previsões com dados industriais médios e medições locais de temperatura na esteira. Previsões apresentaram boa concordância com valores médios medidos no processo industrial.
Em 2013, modelo matemático desenvolvido por Saiz e Posada para controle de BTP em plantas (posição e temperatura). BTP estável leva a processo estável e melhoria de qualidade e produtividade. Aplicado à planta da ArcelorMittal em Astúrias (velocidade da esteira e consumo de coque como variáveis de controle, posição e temperatura do BTP usadas no algoritmo). Aplicando modelo, melhoria de produtividade de 4-5%, redução de consumo de coque de 5,2-5,5% e redução de finos de retorno de 37-45% alcançados.
Lógica Fuzzy permite coordenação entre conhecimento objetivo (ex.: modelos matemáticos) e subjetivo (ex.: informação linguística não quantificável por matemática tradicional, como informação dos operadores). Usada recentemente. Nova abordagem baseada em inferência Fuzzy para controle de portões de carregamento estudada em 2014. Duas estratégias: uma mais invasiva nas condições operacionais, usada em plantas com baixa produtividade (ex.: reinício após parada) para maximizar produtividade; outra mais conservadora, também visa maximizar produtividade mas máquina mostra alta sensibilidade a mudanças nos portões.
Em 2016, software para otimização de custo de sinterização baseado em características de qualidade desenvolvido. Índices Tumbler e RDI estimados por sistema de inferência Fuzzy tipo Sugeno. Dados históricos de 6 anos usados em estudos estatísticos multivariados, desenvolvendo software que dá mistura mais barata satisfazendo requisitos de qualidade. Economia econômica alcançada e qualidade melhorada.
Conhecimento de modelagem e simulação permitiu avaliar efeito de diferentes variáveis em processos, concretamente sinterização, sem usar planta real. Efeito da taxa de combustão de coque na distribuição de temperatura na sinterização de minério e crescimento de vazios e trincas no bolo por técnicas de simulação estudados. Em 2015, recuperação de calor residual do processo de resfriamento de sinterização simulada e otimizada.
Processo de manufatura
- Sinterização de Pós de Metais Refratários: Processos, Classificações e Resultados de Desempenho
- Alicates Amperímetros Fluke 772/773: Abordagem Moderna para Solução de Problemas em Laços de Automação
- ISA Lança Terceira Edição Atualizada do Livro Avaliação de Segurança e Confiabilidade de Sistemas de Controle
- Design Estratégico e Planejamento para Atualizações de Sistemas de Controle
- Automação Residencial Inteligente e Sistema de Segurança com 1Sheeld
- Guia Fácil de Configuração e Operação para o Sistema de Controle SYNTEC
- Automação Avançada e Modelagem no Lingotamento Contínuo de Aço
- Automação, Controle e Modelagem Avançados na Siderurgia a Oxigênio Básico
- Automação Especializada de Planta: Design, Implementação e Soluções Turnkey
- Oito Passos Comprovados para Diagnosticar e Corrigir Seu Sistema de Controle de Processo