



Fornos de Reaquecimento: Tipos, Funções e Aplicações Industriais
Fornos de Reaquecimento e seus Tipos
Fornos de reaquecimento são usados em laminadores a quente para aquecer o material de aço (lingotes, blumes ou placas) às temperaturas de laminação de cerca de 1.200 °C, adequadas para deformação plástica do aço e, portanto, para laminação no laminador. O processo de aquecimento em um forno de reaquecimento é um processo contínuo onde o material de aço é carregado na entrada do forno, aquecido no forno, e descarregado na saída do forno. O calor é transferido para o material de aço (Figura 1) durante sua travessia pelo forno principalmente por meio de convecção e radiação dos gases dos queimadores e das paredes do forno.
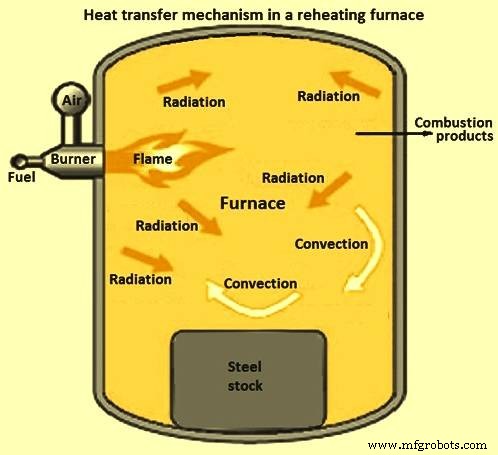
Figura 1 Mecanismo de transferência de calor em um forno de reaquecimento
A temperatura de carga do material de aço pode variar de temperatura ambiente a 800 °C. A temperatura de saída alvo do material de aço é governada pela exigência do processo de laminação, que depende da velocidade de laminação, dimensão do material e composição do aço. Aspectos de qualidade do aço impõem restrições ao gradiente de temperatura e temperatura superficial. Combustível usado nesses fornos pode ser sólido, líquido ou gasoso. O diagrama esquemático de um forno de reaquecimento tipo empurrador é mostrado na Figura 2.
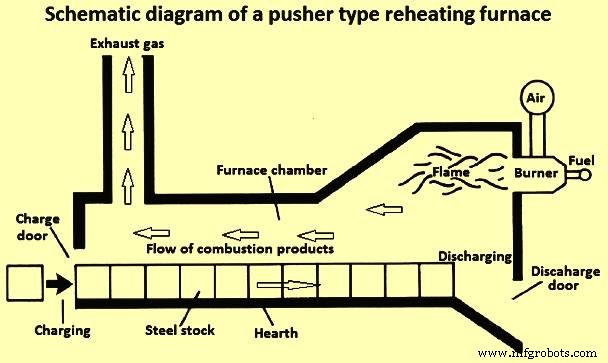
Figura 2 Diagrama esquemático de um forno de reaquecimento tipo empurrador
O tamanho do forno de reaquecimento é geralmente expresso como a capacidade de fornecer material de aço quente ao laminador a partir do material frio e é expresso em toneladas por hora. A eficiência energética do forno de reaquecimento é geralmente definida como o aumento do conteúdo de calor do material de aço quando aquecido de 10 °C a 1.200 °C dividido pela energia do combustível (calor latente mais calor sensível) usado para isso. Seção longitudinal típica de um forno de reaquecimento é mostrada na Figura 3.
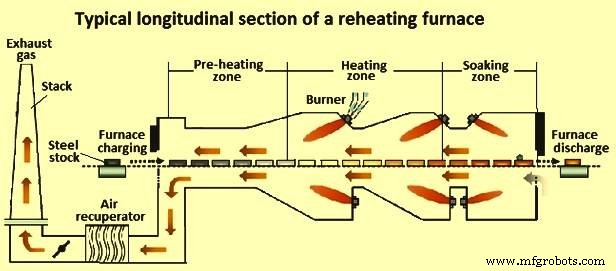
Figura 3 Seção longitudinal típica de um forno de reaquecimento
Muitas características de design do forno afetam a eficiência energética. Estas incluem: (i) tipo de queimadores; (ii) dimensões do forno; (iii) número de zonas do forno; (iv) tipo de isolamento de parede e teto; (v) design de patins; e (vi) pré-aquecimento de combustível e ar de combustão em recuperadores pelos gases de combustão quentes saindo da saída do forno. Um forno eficiente é projetado de forma que, em um dado tempo, o material de aço conforme a capacidade do forno seja aquecido a uma temperatura uniforme com o menor combustível e hora-homem possíveis. Os parâmetros importantes para projeto de forno incluem: (i) a quantidade de calor a ser transmitida à carga; (ii) geração de calor suficiente que está disponível dentro do forno para aquecer o material de aço, bem como para superar todas as perdas de aço; (iii) transferência do calor gerado para a superfície do material de aço a ser aquecido; (iv) equalização de temperatura dentro do material de aço; e (v) perda de calor do forno ao mínimo.
Práticas Operacionais e Eficiência
Práticas operacionais também são importantes para a eficiência energética. A situação ideal é operar o forno na capacidade nominal com um tipo de material de aço com mesma composição e dimensão uniforme. Mas na prática, isso não acontece e os fatores que afetam a eficiência do forno são: (i) material de aço de diferentes dimensões, composição e temperatura inicial podem residir no forno ao mesmo tempo; (ii) atrasos na laminação podem desacelerar ou parar o movimento do material de aço no forno; (iii) composição e disponibilidade de combustível podem variar; e (iv) queimadores e condições internas do forno foram degradados.
A eficiência energética de um forno é normalmente representada por um diagrama de Sankey. Um diagrama de Sankey típico para um forno de reaquecimento com carga fria é mostrado na Figura 4.
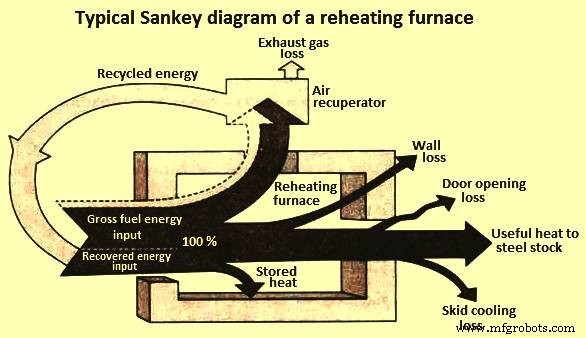
Figura 4 Diagrama de Sankey típico de um forno de reaquecimento
Classificação dos Fornos de Reaquecimento
A classificação do forno de reaquecimento pode ser feita de quatro maneiras: (i) baseada no método de aquecimento; (ii) baseada no método de carga do forno de reaquecimento; (iii) baseada no movimento do material de aço no forno de reaquecimento; e (iv) baseada nos métodos de recuperação de calor.
Baseado no método de aquecimento, um forno de reaquecimento pode ser do tipo combustão ou aquecimento elétrico. O forno do tipo combustão pode usar combustível sólido, líquido ou gasoso.
Baseado no método de carga, o forno de reaquecimento pode ser classificado como tipo lote ou tipo contínuo. Em fornos de lote, o material carregado permanece em posição fixa no fundo até ser aquecido à temperatura de laminação/forjamento, enquanto em fornos contínuos o material carregado move-se através do forno e é aquecido à temperatura de laminação à medida que progride pelo forno.
Baseado no movimento do material de aço dentro do forno, forno contínuo pode ser classificado ainda como forno empurrador, forno de soleira rotativa, forno de viga caminhante, forno de soleira caminhante, e forno de soleira de rolos.
Baseado na recuperação de calor, o forno de reaquecimento pode ser do tipo regenerativo ou recuperativo. Forno de reaquecimento tipo regenerativo usa queimadores regenerativos, enquanto forno tipo recuperativo usa recuperadores para recuperação de calor dos gases de escape.
Tipos de Fornos de Reaquecimento
Forno de Lote
Estes são o tipo mais antigo de fornos, capazes de aquecer todos os graus e tamanhos de aço. O material de aço a ser aquecido neste tipo de forno é carregado e retirado através de portas frontais por uma máquina de carga. Esses fornos variam em tamanho, variando de fundos de menos de um metro quadrado com uma única porta de acesso àqueles com fundos de cerca de 6 metros (m) de profundidade e cerca de 15 m de comprimento e com 5 a 6 números de portas de acesso. Fornos de lote podem ser operados para aquecer materiais a temperaturas em torno de 1.320 °C mais satisfatoriamente que um forno contínuo. Eles também podem ser usados como reservatório para manter material quente diretamente do laminador primário para laminação posterior no laminador de acabamento.
As desvantagens dos fornos de lote são: (i) alto investimento de capital por unidade de produção; (ii) baixa eficiência de área do fundo; (iii) altas horas-homem requeridas por tonelada de produto aquecido; (iv) praticamente nenhuma flexibilidade; e (v) limitação no comprimento de peças a serem aquecidas.
Forno Tipo Empurrador
No forno tipo empurrador, material de aço frio é empurrado para frente com a ajuda de empurradores no lado de carga. Anteriormente, esses fornos eram projetados para aquecer lingotes ou seções menores de blumes. O fundo dos fornos anteriores era curto em comprimento e inclinado longitudinalmente para baixo em direção à extremidade de descarga, a fim de permitir fácil passagem do material de aço através do forno. Atualmente, fornos empurradores são mais longos com fundos de cerca de 25 m a 30 m de comprimento. Esses fornos são equipados com disparo superior ou disparo superior e inferior. Esses fornos normalmente têm três zonas: (i) zona de pré-aquecimento; (ii) zona de aquecimento; e (iii) zona de equalização. Fornos de múltiplas zonas, como forno de reaquecimento de placas de cinco zonas, também foram projetados e operados.
Material de aço frio pode ser carregado em tal forno tanto pela extremidade quanto através de uma porta lateral. Em qualquer caso, o material de aço é movido para frente empurrando a última peça carregada com um empurrador na extremidade de carga. A cada empurrão do material de aço frio contra a linha contínua de material, uma peça aquecida é descarregada na extremidade de descarga, seja por gravidade através de uma porta de extremidade sobre uma mesa de rolos alimentando o laminador, ou empurrada através de uma porta lateral para a mesa de rolos do laminador por meios manuais ou mecânicos adequados, ou retirada através da porta de extremidade por um extrator mecânico.
Vantagens dos fornos tipo empurrador incluem: (i) alta produção por unidade de investimento de capital; (ii) alta eficiência de área do fundo; (iii) maior produção específica por unidade de espaço utilizado; (iv) baixo custo de manutenção; (v) facilidade de carga e descarga de material; (vi) menores diferenças de temperatura entre duas peças de material empurradas; (vii) mais controle da taxa de aquecimento em todos os níveis de temperatura; (viii) aumento gradual de temperatura permite carga de todos os graus de materiais frios; e (ix) pode ser construído para maior comprimento da peça a ser aquecida para ter maior rendimento do laminador.
Desvantagens dos fornos tipo empurrador incluem: (i) limita a seção transversal do material de aço, pois a superfície de contato deve ser quadrada para evitar empilhamento do material de aço no forno; (ii) praticamente não tem flexibilidade para aquecer eficientemente pequena quantidade ou espessuras de material de aço; (iii) manutenção de patins refrigerados a água é difícil; (iv) patins refrigerados a água resultam em listras mais frias no material de aço aquecido; (v) limita a espessura do material de aço a um máximo de 300 mm a 350 mm quando patins refrigerados a água são usados; (vi) acúmulo de carepa no fundo causa problemas e esvaziamento do forno no final da programação é caro; (vii) não é desejável empurrar tamanhos mistos de material de aço através do forno.
Forno de Soleira Rotativa
Um forno de soleira rotativa é usado para aquecer lingotes redondos em laminadores de tubos e para aquecer blumes ou lingotes de comprimento curto em plantas de forjamento. O forno de soleira rotativa consiste no forno e nos equipamentos auxiliares para carga e descarga. O forno tem um teto de forno fixo, apoiado em uma parede de forno fixa, e uma soleira circular rotativa, como mostrado na Figura 5. Uma pressão positiva é mantida no forno para impedir ar frio externo de entrar no forno. O forno tem vedação de água interna e externa para manter pressão no forno.
Queimadores são montados nas paredes externa e interna ou no teto do forno. A parede externa do forno tem portas de carga e descarga do forno, e a carga e descarga são feitas com a ajuda de máquinas de carga e descarga. Carga e descarga procedem simultaneamente. Quando um lingote redondo é colocado no forno, o fundo gira em um certo ângulo. Lingotes redondos seguem um caminho radial dentro do forno e são arranjados em uma única fileira ou em múltiplas fileiras. O fundo rotativo do forno é dividido em zonas de pré-aquecimento, aquecimento e equalização. Não há queimadores na zona de pré-aquecimento. Uma abertura de chaminé é arranjada na parede lateral perto da porta de carga do forno. Gás de escape de alta temperatura flui na direção oposta através da soleira rotativa, entra na chaminé e chaminé fora do forno, e sai para a atmosfera. Durante o processo de fluxo de gás de escape de alta temperatura, os lingotes na zona de pré-aquecimento são principalmente aquecidos por convecção. O comprimento da zona de pré-aquecimento representa cerca de um quarto do comprimento periférico do forno rotativo. O comprimento da zona de equalização é cerca de três-vinte avos do comprimento periférico do forno de soleira rotativa. Além disso, nenhum lingote redondo e queimador estão presentes entre as portas de carga e descarga do forno. Uma parede de partição é colocada no meio. A distância entre as portas de carga e descarga do forno é cerca de um décimo do comprimento periférico do forno rotativo.
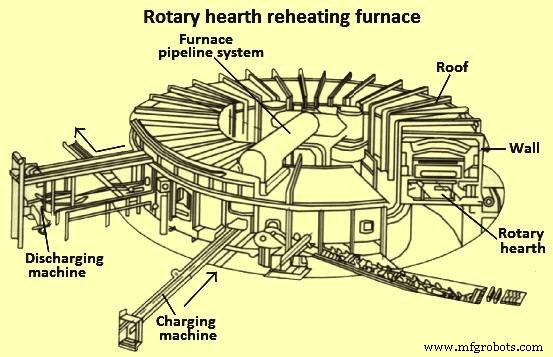
Figura 5 Forno de reaquecimento de soleira rotativa
O material de aço no forno de soleira rotativa move-se para frente, seja em fundo horizontal ou moderadamente inclinado. Assim, não tem a desvantagem de fundo excessivamente inclinado de um forno contínuo empurrador. Este forno tem melhores meios de controlar a taxa de aquecimento em todos os níveis de temperatura quando comparado com forno tipo lote. A desvantagem deste forno inclui: (i) alto custo de capital por unidade de produção; (ii) alta razão espaço por unidade; (iii) baixa eficiência de área do fundo; e (iv) refratários de parede e vedações no nível do fundo precisam de alto nível de manutenção.
Fornos de Viga Caminhante
Inicialmente, fornos de viga caminhante foram projetados com vigas caminhantes de aço liga que eram expostas diretamente ao calor do forno e também sujeitas à corrosão por calor. Portanto, esses fornos eram operados em temperaturas máximas de 1.065 °C. Esses fornos não eram adequados para aquecer aços onde a temperatura de reaquecimento é até 1.320 °C.
Atualmente, a viga caminhante é feita de membros de aço refrigerados a água revestidos com refratários, de modo que apenas os refratários são expostos ao calor do forno. Alternativamente, as vigas e suportes são construídos de seções de tubos refrigerados a água com botões nas superfícies superiores para manter o material quente afastado do contato direto com os tubos refrigerados a água. Fornos de viga caminhante são agora usados para reaquecer lingotes, blumes e placas.
Fornos de viga caminhante têm dois conjuntos de vigas. O material de aço repousa nas vigas fixas ou estacionárias. Para mover para frente, o material de aço é levantado por vigas móveis que se movem para frente a uma distância pré-definida e colocam o material no próximo degrau no fundo. Após colocar o material no próximo degrau no fundo, as vigas móveis voltam à posição original. Isso é mostrado na Figura 6.
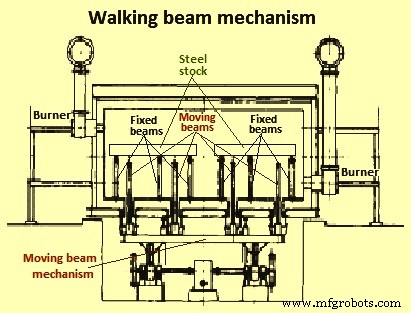
Figura 6 Mecanismo de viga caminhante
Fornos de viga caminhante são geralmente projetados com carga e descarga lateral ou de extremidade. As vigas podem ser acionadas hidraulicamente ou mecanicamente. Disparo cruzado com queimadores de parede lateral acima e abaixo do material sendo aquecido estão sendo usados. Em alguns fornos, o material é aquecido com queimadores de teto do tipo radiante ou com queimadores colocados no teto e abaixo do material.
As vantagens dos fornos de viga caminhante são: (i) o material a ser aquecido pode ser separado uns dos outros para evitar grudamento; (ii) acúmulos no forno e tempo de retenção no forno são reduzidos; (iii) é viável esvaziar o forno de qualquer lado ativando os mecanismos de viga; (iv) marcas de patins não existem, pois não há contato linear com patins refrigerados a água; (v) desgaste do fundo e dano ao material são praticamente ausentes, pois não há atrito entre o material e com o fundo; (vi) melhor utilização do fundo pode ser obtida ao carregar tamanhos mistos selecionando o número adequado de vigas caminhantes; e (vii) há potencial disponível para extensão do comprimento total do forno para melhorar a utilização dos gases de escape do forno e reduzir consumo de combustível.
As desvantagens dos fornos de viga caminhante são: (i) complexidade do sistema; (ii) alto custo de capital; (iii) alta manutenção de vedações do fundo e refratários do fundo; e (iv) problemas causados pela carepa que cai durante o aquecimento do material.
Fornos de Soleira Caminhante
É semelhante ao forno de viga caminhante no que se refere à passagem do material de aço através da câmara de aquecimento. A diferença reside no método de transporte nestes dois fornos. No forno de soleira caminhante, o material de aço repousa em pilares refratários fixos. Estes pilares estendem-se através de aberturas no fundo e seus topos estão acima da superfície do fundo durante o tempo em que o material está estacionário no forno. Os gases do forno podem assim circular entre a maior parte da superfície inferior da peça e o fundo.
Para movimento do material em direção à extremidade de descarga do forno, o fundo é erguido verticalmente para primeiro contatar o material e então erguido mais por uma curta distância acima dos pilares. O fundo então move-se para frente a uma distância pré-definida, para, abaixa o material em sua nova posição nos pilares, continua a descer até sua posição mais baixa e então move-se para trás até sua posição inicial em direção à extremidade de carga do forno para aguardar o próximo curso. As vantagens e desvantagens de um forno de soleira caminhante são semelhantes às de um forno de viga caminhante. O mecanismo de forno de reaquecimento de soleira caminhante é mostrado na Figura 7.
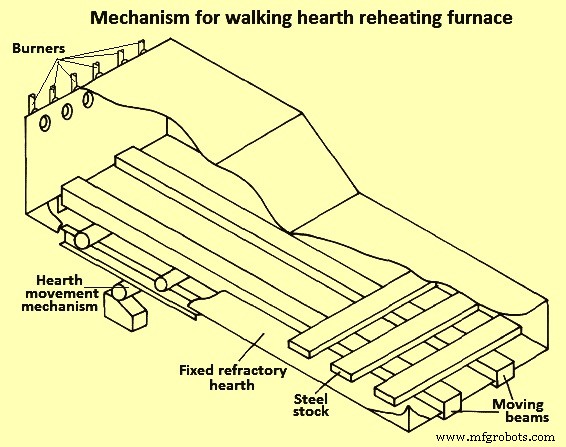
Figura 7 Mecanismo de forno de reaquecimento de soleira caminhante
Forno de Reaquecimento de Soleira de Rolos
Fornos de soleira de rolos são usados com vantagem quando se aquece lingotes, blumes ou placas muito longos, na situação onde não é prático aquecer em forno empurrador ou de viga caminhante. No forno de soleira de rolos, o fundo consiste em um conjunto de rolos acionados refrigerados a água sobre os quais o material de aço move-se para frente. Uma seção transversal de forno de soleira de rolos é mostrada na Figura 8.
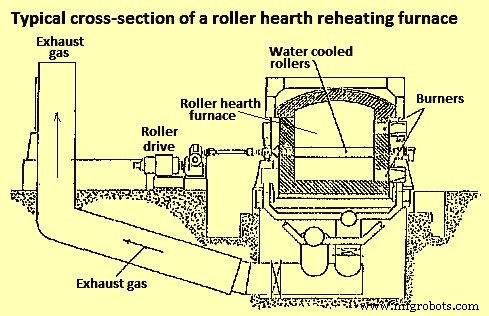
Figura 8 Seção transversal típica do forno de soleira de rolos
As vantagens dos fornos de reaquecimento de soleira de rolos são: (i) tem capacidade de manusear peças muito longas; (ii) o controle de zona neste forno é mais simples quando disparo cruzado é empregado; (iii) o material sofre pouco ou nenhum dano mecânico; (iv) marcas de patins não existem; e (v) forno de soleira de rolos é auto-esvaziador.
As desvantagens do forno de soleira de rolos incluem: (i) alto custo inicial por unidade de capacidade; (ii) se os rolos não são adequadamente isolados, há aumento de perda de calor devido ao resfriamento a água dos rolos; e (iii) fornos de soleira de rolos são mais estreitos e longos que fornos tipo empurrador ou de viga caminhante da mesma capacidade.
Questões Gerais Relacionadas a Fornos de Reaquecimento
Existem algumas questões gerais relacionadas a fornos de reaquecimento contínuos. Fornos com disparo de zona única estão associados a maiores perdas por carepa. Fornos de disparo de zona única também têm maior tendência a causar descarbonetação de aço de alto carbono que fornos de disparo superior e inferior, porque o aço é exposto a gases do forno com combinações de hidrogênio e vapor de água por duração mais longa. A carepa do aço é praticada às vezes deliberadamente para remover a camada superficial descarbonetada. Fornos com disparo superior têm fundos mais longos para produção igual quando comparados com fornos tendo disparo superior e inferior. Fornos de descarga lateral têm menos infiltração de ar na extremidade quente que fornos de descarga por porta de extremidade. Descarga por porta de extremidade do tipo gravidade usual induz ar frio no forno pelo efeito chaminé na extremidade de descarga do forno. No entanto, descarga por porta de extremidade é mecanicamente mais simples para remover o material aquecido. Um fundo nivelado elimina o efeito chaminé de fundos inclinados para cima em direção à extremidade de carga. Este efeito chaminé atrai ar frio para o forno na extremidade quente e, portanto, causa maior consumo de combustível e perdas por carepa.
Processo de manufatura
- Fundição sob Pressão: Câmaras Quente e Fria, Variantes e Aplicações
- Dominando Tornos: Tipos, Classificações e Aplicações Práticas
- Tipos e Especificações de Máquinas Plainadoras de Mesa para Desempenho Ótimo
- Tipos de Máquinas Plainadoras e Suas Classificações – Guia Completo
- Entendendo Retificadoras: Tipos e Funções
- Máquinas de Fenda: Tipos, Características e Especificações
- Explorando Tipos de Metais: Classificações e Propriedades Principais
- Explorando os Tipos de Energia: Cinética, Potencial e Seus Exemplos Práticos
- Explorando Variedades de Chaves: Tipos, Usos e Características Principais
- Tipos de Punções na Engenharia: Funções, Materiais e Melhores Práticas